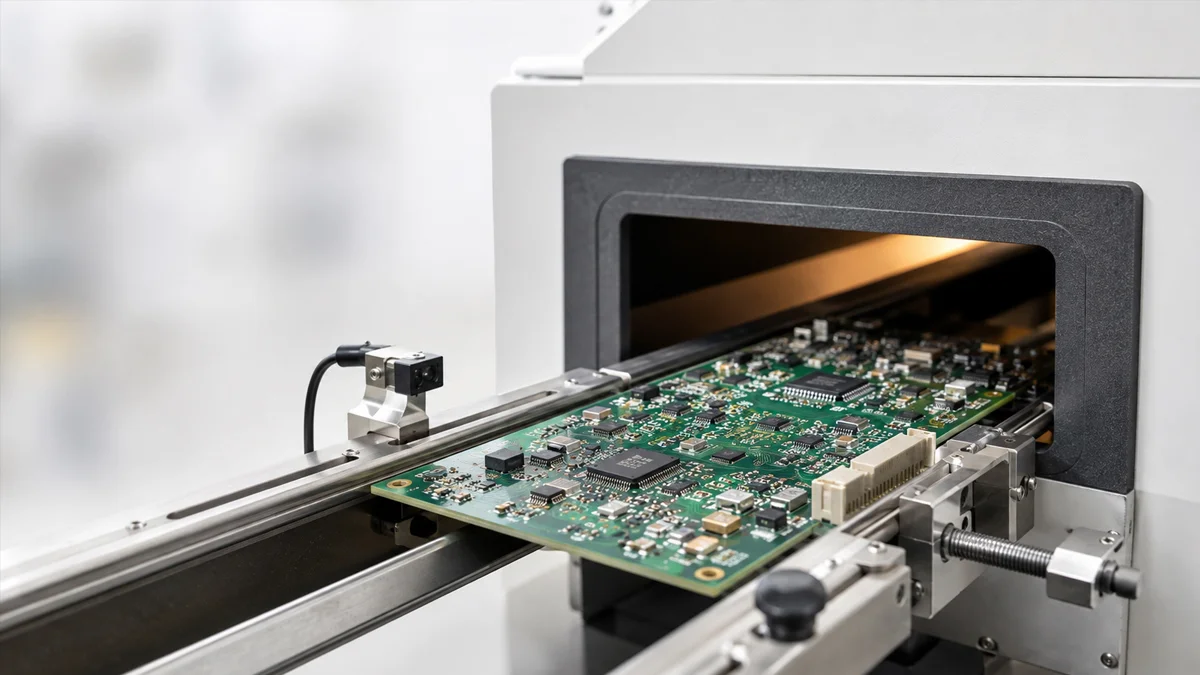
Ein Temperaturprofil für den Reflowofen dokumentiert die tatsächliche Temperatur, die eine PCB-Bestückung beim Durchgang durch den Ofen erfährt.
Das Profil muss mit den Spezifikationen für die Lötpaste, der thermischen Masse der PCB und den Temperaturgrenzen der Bauteile übereinstimmen. Allein die Einstellungen der Ofenzonen können die Temperatur der Lötstellen nicht bestätigen.
Die vier Profile-Stufen für die Nachbearbeitung
Vorheizen
Das Vorheizen erhöht die Temperatur der PCB allmählich. Zu schnelles Heizen kann zu Lötpasten-Spritzern, Bauteilstress und großen Temperaturunterschieden in der Baugruppe führen.
Einweichen
Die Haltezeit ermöglicht es Bauteilen mit unterschiedlichen thermischen Massen, eine gleichmäßigere Temperatur vor dem Reflow zu erreichen. Sie aktiviert auch den Flussmittel der Lötpaste.
Umfließen
Das Lötmittel erreicht seine Liquidustemperatur, benässt die Pads und Bauteilanschlüsse und bildet die Lötstellen.
Kühlung
Gezielte Kühlung verfestigt die Lötstellen. Zu langsame oder zu aggressive Kühlung kann die Lötstruktur, den Bauteilstress und die endgültige Verbindungsqualität beeinträchtigen.
Beginnen Sie mit den Spezifikationen für Lötpaste
Das technische Datenblatt der Lötpaste sollte die empfohlene Anstiegsrate, den Haltebereich, die Zeit über der Liquidustemperatur, die Höchsttemperatur und die Kühlrate definieren.
Für viele SAC-bleifreie Lötpasten kann ein anfängliches Profil einen allmählichen Anstieg, eine Haltezeit von etwa 150–180°C, ungefähr 45–90 Sekunden über der 217°C Liquidustemperatur und einen Höchstwert von etwa 235–245°C verwenden.
Dies sind Ausgangsbereiche, keine universellen Einstellungen. Das endgültige Profil muss die Grenzen der Lötpaste und der Bauteile einhalten.
Wählen Sie die richtigen Thermoelementpositionen aus
Thermoelemente sollten sowohl die heißesten als auch die kältesten Bereiche der PCB-Bestückung messen.
Nützliche Messpunkte sind ein kleines passives Bauteil, ein großer Anschluss, ein Leistungsbauteil, die Mitte der PCB und eine Verbindung unter oder neben einem Bauteil mit hoher thermischer Masse.
Befestigen Sie jedes Thermoelement direkt an der gemessenen Lötstelle oder dem Pad. Ein loses Thermoelement oder eines, das nur den Bauteilkörper berührt, kann irreführende Ergebnisse liefern.
Dies erfordert Tests und Übung. Für DEZ Reflow-Ofen Kunden werden wir ein umfassendes Schulungssystem zur Verfügung stellen.
Erstellen Sie das ursprüngliche Ofenrezept
Stellen Sie die ersten Heizzonen so ein, dass die PCB-Temperatur schrittweise steigt. Verwenden Sie die mittleren Zonen, um Temperaturunterschiede über die Baugruppe hinweg zu verringern, und die letzten Zonen, um jeden erforderlichen Lötpunkt über die Liquidus-Temperatur zu bringen.
Die Fördergeschwindigkeit bestimmt, wie lange die PCB in jeder Phase verweilt. Eine langsamere Geschwindigkeit erhöht die Heizzeit, während eine schnellere Geschwindigkeit diese verringert.
Ändern Sie jeweils eine Hauptvariable. Mehrere Zonen und die Fördergeschwindigkeit gleichzeitig anzupassen, macht es schwierig zu bestimmen, welche Änderung das Profil verbessert oder verschlechtert hat.
Führen Sie die PCB durch den Reflow-Ofen
Schließen Sie die Thermoelemente an das Temperaturprofiler an und führen Sie die instrumentierte PCB durch den gesamten Ofen.
Die aufgezeichneten Kurven sollten bestätigen:
- Heizrate während des Vorheizens
- Temperaturstabilität während des Halteprozesses
- Zeit über der Löt-Liquidus-Temperatur
- Maximale Temperatur an jedem Messpunkt
- Temperaturdifferenz über die PCB
- Kühlrate nach dem Reflow
Der kälteste Lötpunkt muss die erforderlichen Reflow-Bedingungen erreichen, ohne dass die heißeste Komponente ihre Temperaturgrenze überschreitet.
Korrigieren Sie häufige Profilprobleme
Der kälteste Punkt erreicht nicht den Reflow
Reduzieren Sie die Fördergeschwindigkeit oder erhöhen Sie die entsprechenden Temperaturen in den Heizzonen. Überprüfen Sie, ob große Stecker, Abschirmungen, Kupferflächen oder PCB-Träger Wärme absorbieren.
Die Spitzen Temperatur ist zu hoch
Senken Sie die letzten Heizzonen oder erhöhen Sie die Fördergeschwindigkeit. Bestätigen Sie, dass kleine Komponenten nicht viel schneller erwärmt werden als Bereiche mit hoher Wärmemasse.
Die PCB hat einen großen Temperaturunterschied
Verlängern oder passen Sie die Haltephase so an, dass schwere und leichte Komponenten vor dem Reflow ähnlicher Temperaturen erreichen.
Komponenten zeigen Tombstoning
Überprüfen Sie das Temperaturgleichgewicht über beide Bauteilverbindungen. Das Pad-Design, das Volumen der Lötpaste, die Platzierung und die Geometrie der Komponenten müssen ebenfalls kontrolliert werden.
Lötperlen erscheinen nach dem Reflow
Überprüfen Sie den Vorheizrampen, den Zustand der Lötpaste, den Druckprozess und die PCB-Kontamination. Eine alleinige Temperaturanpassung reicht möglicherweise nicht aus, um die Ursache zu beseitigen.
Verborgene Punkte zeigen Hohlräume
Überprüfen Sie die Spitzen-Temperatur, die Zeit über Liquidus, die Verweilbedingungen und das Abkühlen. Lötpaste, Pad-Design, Komponenten-Design und Oberflächenbeschaffenheit können ebenfalls die Bildung von Lufteinschlüssen beeinflussen.
Überprüfen Sie die Lötstellen
Eine Temperaturkurve muss mit der fertigen PCB-Montage bestätigt werden.
Überprüfen Sie sichtbare Verbindungen auf Benetzung, Lötzinnkugeln, Überbrückungen, gestörte Verbindungen und Bewegungen der Komponenten. Verwenden Sie zur BGA-, QFN-, LGA-Inspektion und für andere Bauformen mit verdeckten Lötverbindungen eine Röntgeninspektion.
Ein erfolgreicher Profil-Durchlauf ist nicht genug. Wiederholen Sie den Prozess mit mehreren Baugruppen, um zu bestätigen, dass die Ergebnisse stabil bleiben.
Profil für jede PCB-Baugruppe speichern
Verschiedene PCB-Modelle sollten nicht automatisch dasselbe Ofenrezept teilen.
PCB-Dicke, Kupferverteilung, Komponentenbreite, Platinen-Dichte, Lötpaste und Träger können die Heizreaktion verändern. Speichern Sie die bestätigten Zonentemperaturen, Fördergeschwindigkeit und das gemessene Profil für jede Baugruppe.
Führen Sie ein neues Profil aus, wenn sich das PCB-Design, die Lötpaste, das Komponentenpaket, der Träger, die Fördergeschwindigkeit oder der Ofenzustand ändern.
Auswählen eines Reflow-Ofens
Geben Sie die PCB-Abmessungen, die Komponentenhöhe, die Lötpaste, den erforderlichen Durchsatz, die Förderrichtung und das Zieltemperaturprofil bei der Auswahl eines Reflow-Ofens an.
Montagen mit großen Steckverbindern, Abschirmungen, Leistungskomponenten oder schwerem Kupfer erfordern in der Regel eine längere Heizstrecke und eine bessere Temperaturkontrolle als kleine, leichtgewichtige Platinen.
Die DEZ-R800PC Reflow-Ofen verwendet acht obere und acht untere Heizzonen, einen 3140 mm Heizabschnitt, zwei Kühlzonen und eine Temperaturprofilierung mit drei Kanälen.
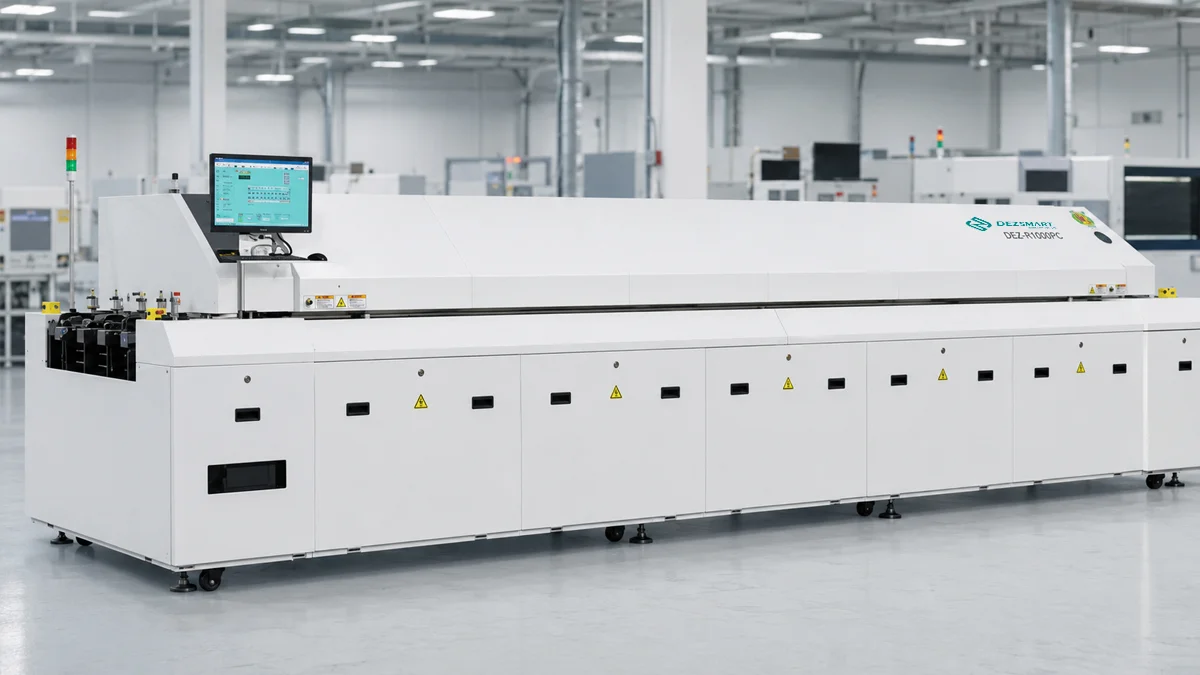
Die DEZ-R1000PC SMT Reflow-Ofen bietet zehn obere und zehn untere Heizzonen, einen 3890 mm Heizabschnitt, zwei Kühlzonen und eine Temperaturprofilierung mit drei Kanälen.
Anforderungsüberprüfung des Reflow-Prozesses
Senden Sie Ihre PCB-Dimensionen, Informationen zur Lötpaste, das Komponentenlayout, den benötigten Durchsatz und das Zielprofil. DEZ kann die Anwendung überprüfen und die entsprechende Konfiguration des Reflow-Ofens empfehlen.