Мы используем куки, чтобы обеспечить максимальное удобство использования нашего веб-сайта.
Свяжитесь напрямую с нашей командой оборудования
Сообщите нам, что вам нужно очистить, спаять или проверить. Мы порекомендуем подходящее оборудование на основе вашего размера PCB, процесса и производственной мощности.
Прямая поддержка производителя
В течение 1 рабочего часа
Получите помощь по выбору оборудования, тестированию образцов и конфигурации напрямую от DEZ SMT.
Ваши данные используются только для ответа на ваш запрос.
8-зонная или 10-зонная печь оплавления: что выбрать?
Сравните 8-зонные и 10-зонные печи оплавления по длине нагрева, управлению профилем, тепловой массе PCB, скорости производства и требованиям к технологическим испытаниям.
Основные различия между 8-зонной и 10-зонной печью оплавления — доступная длина нагрева и количество независимых регулировок температуры.
Для обычных сборок PCB, как правило, достаточно 8-зонной печи, если она обеспечивает требуемый профиль паяльной пасты при целевой скорости производства. 10-зонная печь предлагает больше точек регулировки и более длинный путь нагрева для PCBA с большими различиями тепловой массы, узкими технологическими окнами или повышенными требованиями к производительности.
Большее количество зон не гарантирует более качественные паяные соединения. Правильная печь — та, которая удерживает самые горячие и самые холодные точки реальной PCBA в пределах утверждённого технологического окна при полной производственной загрузке.
Содержание
Что меняют две дополнительные зоны
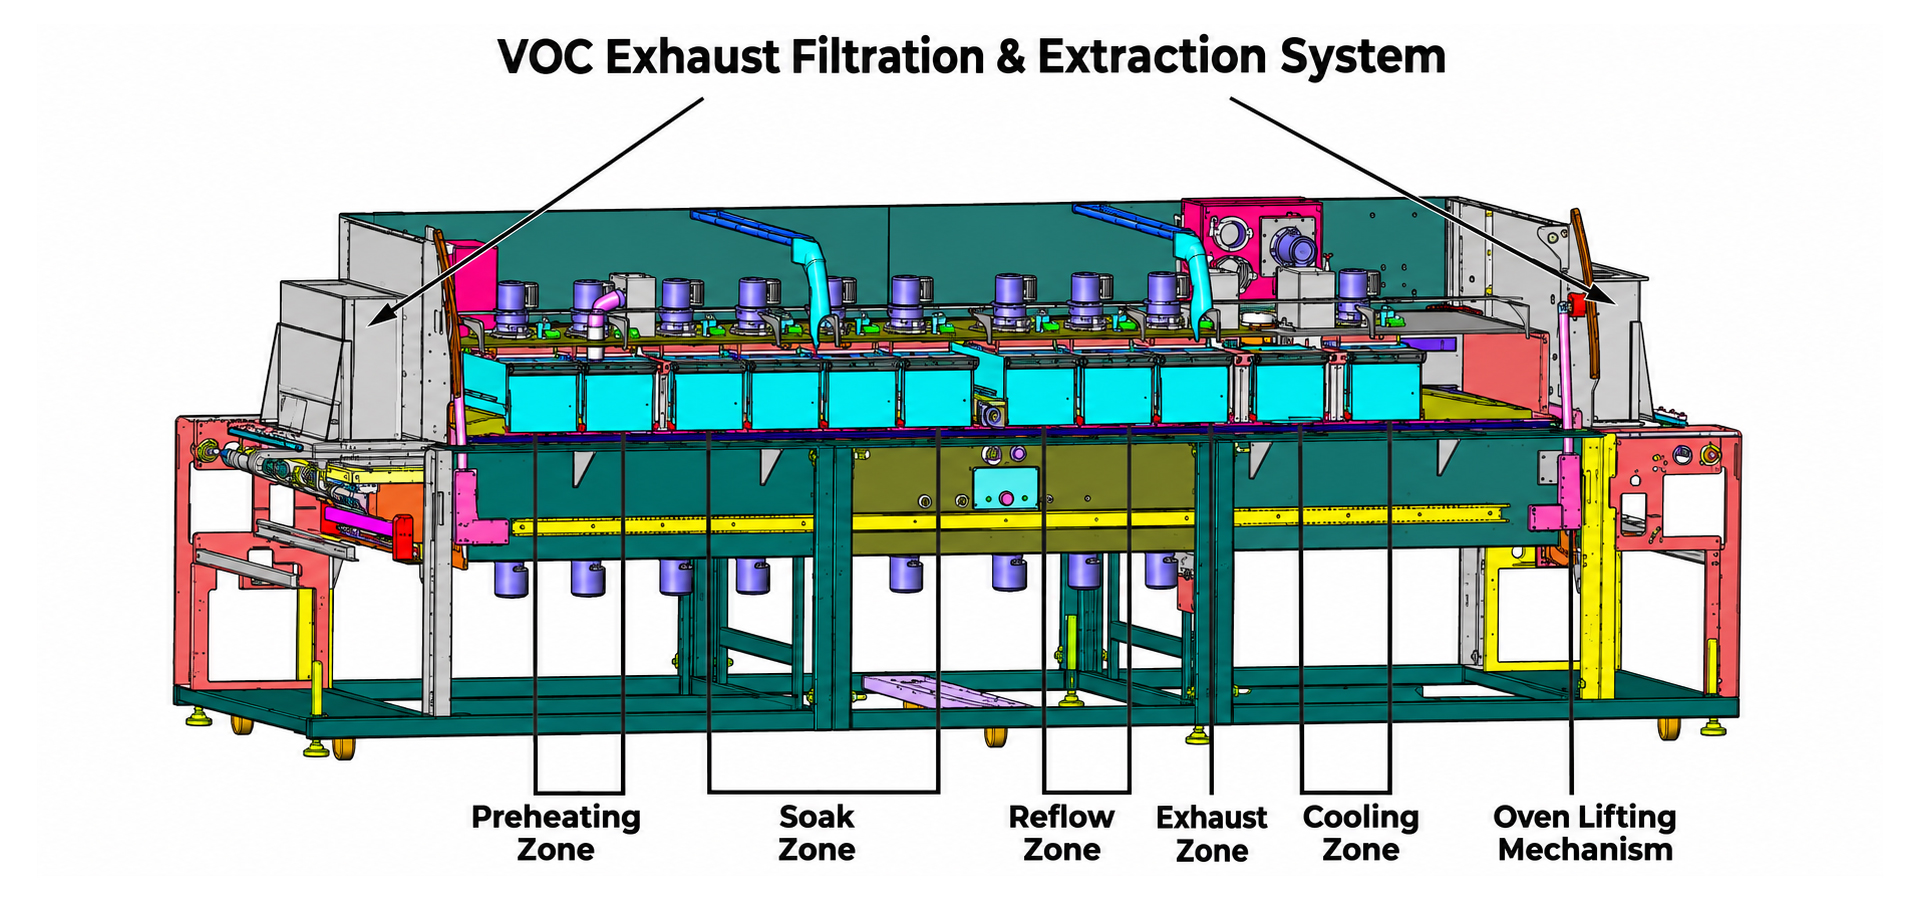
Профиль оплавления должен контролировать предварительный нагрев, активацию флюса, время выше температуры ликвидуса, пиковую температуру и охлаждение.
При десяти зонах нагрева повышение температуры можно разделить на большее число независимых этапов. Технологи получают больше возможностей замедлить начальную скорость нагрева, сбалансировать стадию выдержки и контролировать переход к пиковому оплавлению, не полагаясь только на изменение скорости конвейера.
Более длинная секция нагрева также увеличивает доступное технологическое время. Это помогает, когда на плате имеются большие медные участки, экраны, разъёмы или силовые компоненты, которые нагреваются медленнее небольших пассивных компонентов.
Однако количество зон — лишь один из параметров конструкции печи. Длина нагрева, циркуляция горячего воздуха, верхний и нижний нагрев, загрузка конвейера и эффективность охлаждения также влияют на измеренную температуру PCBA.
8-зонные и 10-зонные печи оплавления DEZ
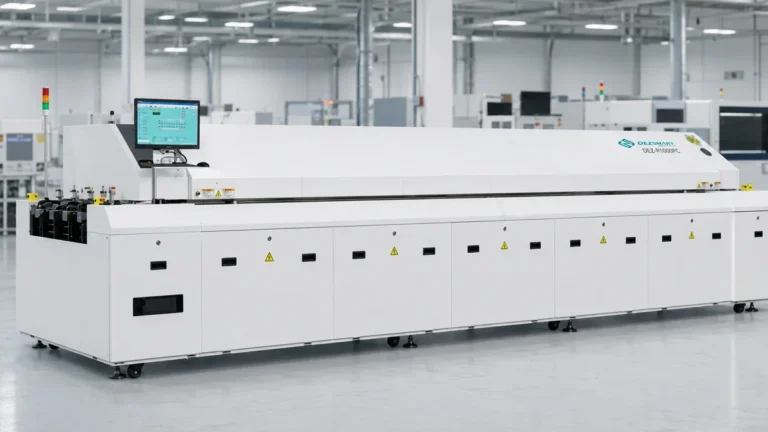
В следующем сравнении используются актуальные характеристики DEZ-R800PC и DEZ-R1000PC.
Сравнение
DEZ-R800PC
DEZ-R1000PC
Зоны нагрева
8 верхних + 8 нижних
10 верхних + 10 нижних
Длина нагревательной секции
3140 мм
3890 мм
Зоны охлаждения
2
2
Скорость конвейера
0–1.8 м/мин
0–2.0 m/min
Диапазон установки температуры
От комнатной температуры до 320°C
Комнатная температура до 300°C
Онлайн-профилирование
3 канала термопар
3 канала термопар
Типичное направление выбора
Обычные PCBA, для которых достижим требуемый профиль
Сложные или термически несбалансированные PCBA, требующие большего запаса регулировки
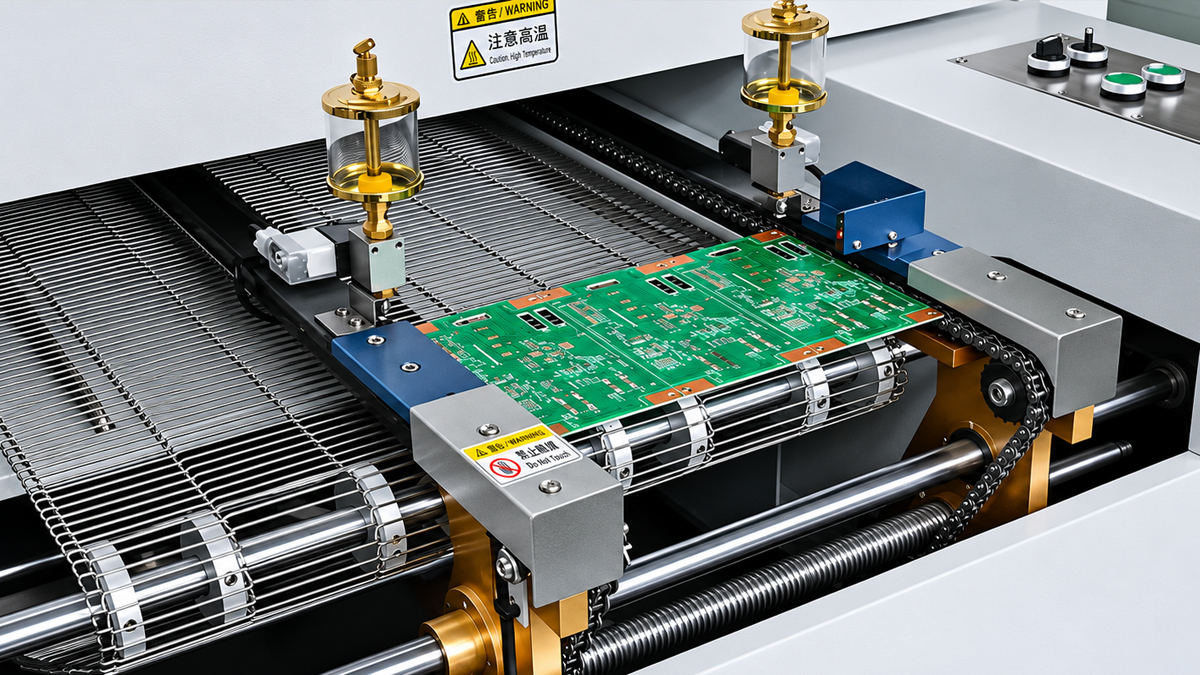
Это 10-зонная печь оплавления DEZ-R1000PC увеличивает длину секции нагрева до 3890 mm. Дополнительная длина и точки управления дают инженерам больше гибкости при выравнивании различных скоростей нагрева по всей сборке.
Когда достаточно 8-зонной печи оплавления
8-зонная печь — практичный выбор, если PCBA достигает требуемой скорости нарастания температуры, условий выдержки, времени выше ликвидуса и пиковой температуры без чрезмерных перепадов температуры по плате.
К типичным применениям относятся LED-платы, контроллеры бытовой техники, стандартные источники питания и другие сборки с умеренной тепловой массой. Одно только название изделия не определяет пригодность — её определяет измеренный профиль.
8-зонная печь также может обрабатывать PCBA с компонентами BGA, QFN или 0201, если конструкция платы, распределение меди и компоновка компонентов позволяют получить стабильный профиль. Наличие этих корпусов само по себе не требует 10-зонной машины.
Более короткая секция нагрева может уменьшить занимаемую оборудованием площадь и требования к установленной мощности. Поэтому восемь зон разумно выбирать, когда дополнительная длина нагрева не даёт измеримого технологического преимущества.
Когда 10-зонная печь обеспечивает больший технологический запас
10-зонная печь становится полезнее, когда самые горячие и самые холодные участки PCBA очень по-разному реагируют на одинаковые настройки печи.
Небольшой пассивный компонент может быстро нагреться, в то время как крупный разъём, экран, корпус BGA или массивный медный участок остаётся ниже требуемой температуры. Повышение температуры всей печи может перегреть быстро нагревающийся участок до того, как медленный участок достигнет правильных условий оплавления.
Дополнительные зоны позволяют формировать кривую нагрева более плавно. Это полезно для толстых многослойных плат, силовой электроники с большим содержанием меди и смешанных сборок, содержащих как компоненты с малым шагом выводов, так и детали с высокой тепловой массой.
Более длинная секция нагрева также может поддерживать более высокую производительность, не заставляя PCBA проходить необходимые тепловые стадии слишком быстро. Фактическую скорость конвейера всё равно необходимо подтвердить по спецификации паяльной пасты и измеренному профилю.
Требуют ли сборки с BGA, QFN и 0201 десяти зон?
Не обязательно.
Паяные соединения BGA и QFN скрыты под корпусом, а компоненты 0201 имеют очень малую тепловую массу. Сочетание этих компонентов с крупными разъёмами, экранами или массивными медными участками может создать узкое тепловое технологическое окно.
В такой ситуации 10-зонная печь предоставляет больше возможностей для регулировки. Но относительно однородная плата с такими корпусами всё ещё может успешно обрабатываться в 8-зонной печи.
Решение должно основываться на измеренных перепадах температуры, а не только на названиях компонентов. После настройки профиля скрытые паяные соединения также следует проверить подходящим методом контроля.
Почему одного количества зон недостаточно
Даже печь с большим количеством зон может сформировать неподходящий профиль, если неправильно настроены воздушный поток, загрузка или конвейер.
Верхняя и нижняя циркуляция горячего воздуха должна равномерно передавать тепло по всей используемой ширине конвейера. Положение направляющих, центральная поддержка платы, расстояние между PCB и количество плат внутри печи также могут изменить характер нагрева.
При оценке необходимо учитывать охлаждение. Формирование паяного соединения не заканчивается при пиковой температуре: PCBA должна пройти контролируемую стадию охлаждения, обеспечивающую требуемые условия затвердевания без чрезмерного термического напряжения.
Точность контроля температуры на дисплее оборудования также отличается от фактической температуры компонентов. Единственный надёжный метод — закрепить термопары в характерных точках PCBA и измерить полный производственный профиль.
Испытайте самую сложную PCBA при полной загрузке
Не проводите окончательное сравнение только на пустой печи или самой простой плате из ассортимента продукции.
Выберите сборку с наибольшей разницей тепловых характеристик. Разместите термопары рядом с самым маленьким или быстро нагревающимся компонентом, а также около самого крупного компонента, массивного медного участка или другой предполагаемой холодной точки.
Проведите испытание с реальным носителем, скоростью конвейера, расстоянием между платами и максимально ожидаемой производственной загрузкой. Сравните:
скорость нагрева;
перепад температуры по PCBA;
время выдержки;
время выше температуры ликвидуса;
пиковую температуру;
скорость охлаждения;
видимые и скрытые дефекты пайки.
Измеренная кривая должна оставаться в пределах, указанных поставщиком паяльной пасты, и температурных ограничений компонентов.
Выбирайте 8-зонную печь оплавления, если реальная PCBA может обеспечить стабильный производственный профиль с достаточным технологическим запасом. Нет необходимости покупать дополнительные зоны, которые не улучшают измеренный результат.
Выбирайте 10-зонную печь, если изделие имеет большие различия тепловой массы, требует больше точек регулировки профиля или должно сохранять утверждённую кривую при более высокой скорости конвейера.
Правильный вопрос состоит не просто в том, лучше ли десять зон, чем восемь. Важно, способны ли длина нагрева, воздушный поток, скорость конвейера и управление зонами удерживать всю PCBA в требуемом тепловом технологическом окне во время реального производства.
Укажите размеры PCB, толщину, количество слоёв, массу меди, крупнейшие компоненты, технический паспорт паяльной пасты, целевую производительность и текущую компоновку производственной линии.
Перед рекомендацией 8-зонной или 10-зонной печи оплавления DEZ может сопоставить требуемый тепловой профиль с доступной длиной нагрева, скоростью конвейера и конфигурацией охлаждения.