Мы используем куки, чтобы обеспечить максимальное удобство использования нашего веб-сайта.
Свяжитесь напрямую с нашей командой оборудования
Сообщите нам, что вам нужно очистить, спаять или проверить. Мы порекомендуем подходящее оборудование на основе вашего размера PCB, процесса и производственной мощности.
Прямая поддержка производителя
В течение 1 рабочего часа
Получите помощь по выбору оборудования, тестированию образцов и конфигурации напрямую от DEZ SMT.
Ваши данные используются только для ответа на ваш запрос.
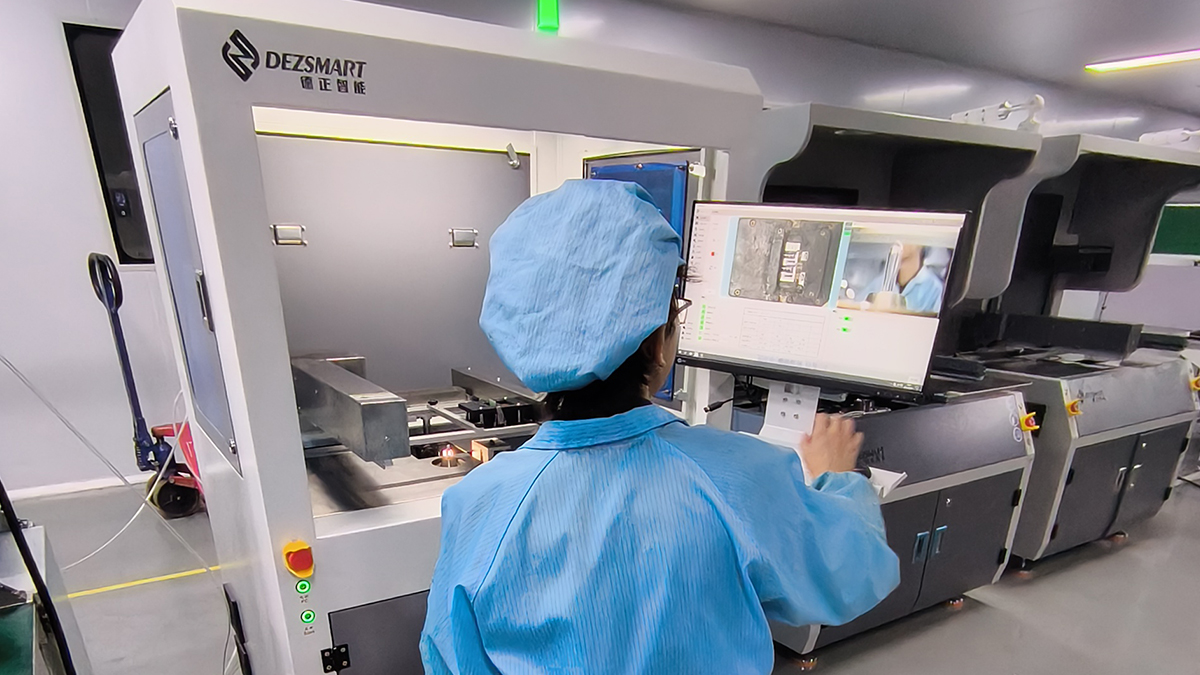
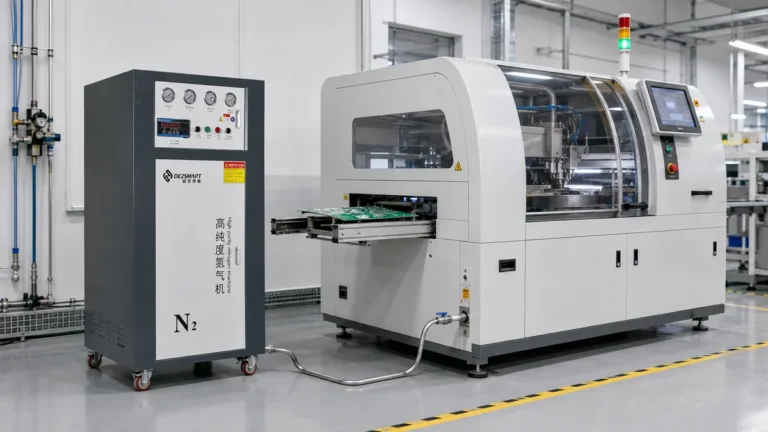
Поставщик автомобильной электроники установил несколько машин селективной пайки для поддержки роста заказов PCBA.
Селективная пайка заказов автомобильных PCBA для BYD: кейс поставщика
Поставщик автомобильной электроники установил несколько машин селективной пайки после получения связанных с BYD заказов PCBA, требующих стабильной пайки выводных компонентов в разных изделиях.
Этот заказчик — поставщик автомобильной электроники, выпускающий PCBA для BYD. Проект включал разные модели плат, меняющиеся производственные партии и PCBA с большим количеством выводных паяных соединений.
Ручная пайка обеспечивала гибкость, но качество соединений сильно зависело от оператора. По мере роста объёма автомобильных заказов заказчику потребовался процесс, способный повторять одинаковые параметры пайки на каждой плате партии.
Автомобильные заказы потребовали более стабильной пайки
Заказчики автомобильной электроники уделяют особое внимание стабильности паяных соединений. Недостаточное заполнение отверстия, перемычки, холодные соединения или избыток припоя могут привести к браку при проверке и переделке.
При ручной пайке время контакта, количество припоя и температура паяльника могут различаться у разных операторов и смен. Плата с большим количеством выводных соединений усиливает эти различия, поскольку оператор повторяет операцию на каждом выводе.
Заказчику требовался метод пайки, сохраняющий гибкость для разных PCBA и уменьшающий зависимость от индивидуальной техники ручной пайки.
Мелкосерийное многономенклатурное производство без фиксированных ручных параметров
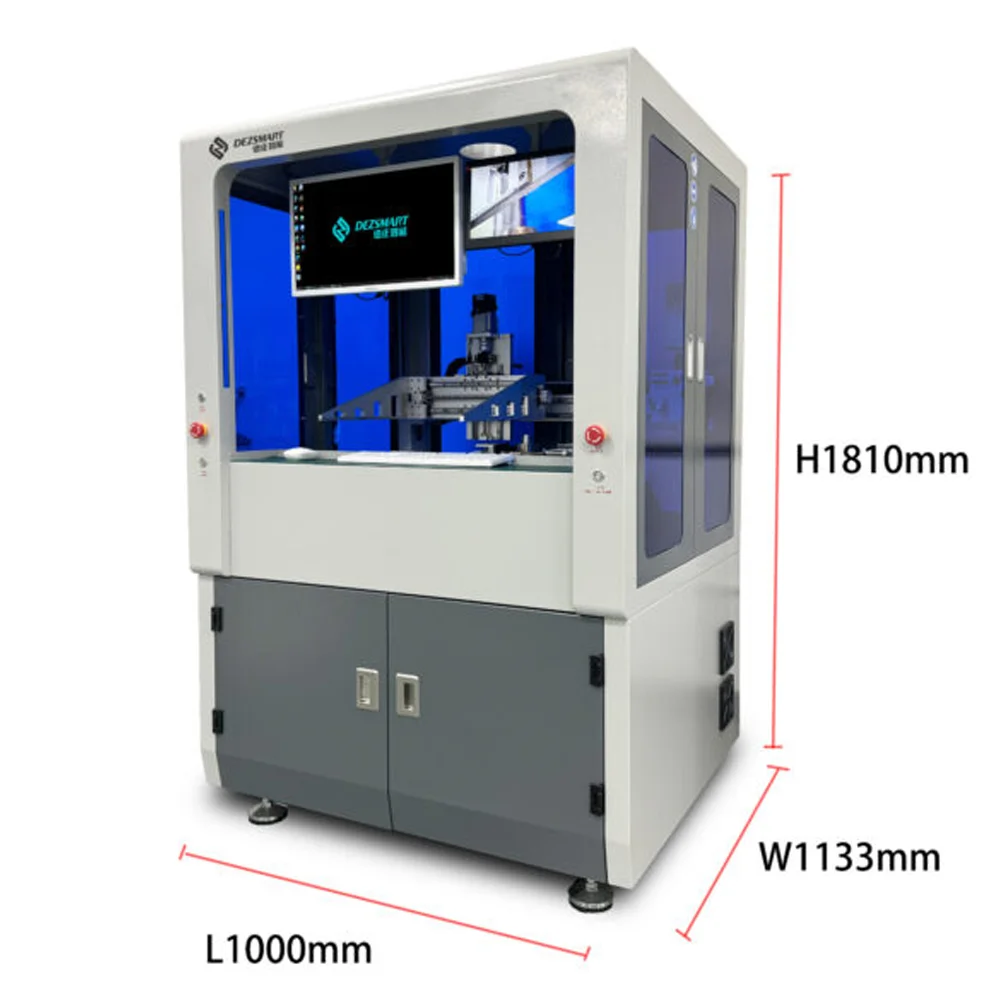
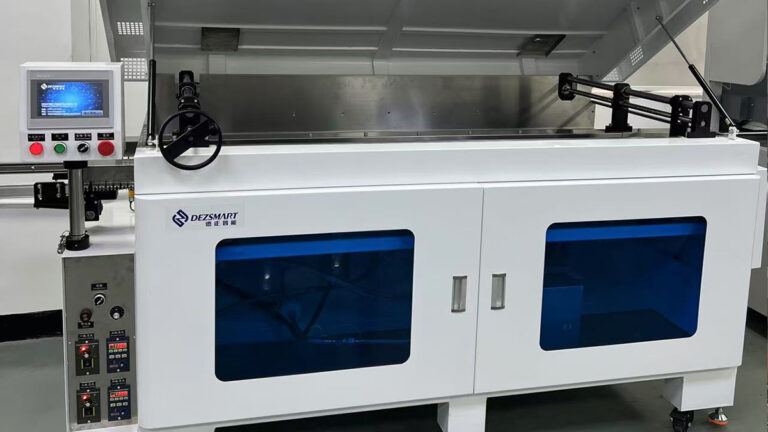
H3500A — автономная система с ручной загрузкой, подходящая для мелкосерийного многономенклатурного производства PCBA. Для каждой модели платы можно использовать собственный носитель, координаты пайки и сохранённую программу изделия.
При переходе на другую автомобильную PCBA оператор загружает соответствующую программу вместо повторного определения каждой позиции и времени контакта.
Это позволяет заводу обрабатывать разные изделия без выделения целой поточной линии под одну фиксированную модель PCBA.
Больше соединений — более длинная траектория, но не меньший контроль
PCBA с множеством выводных соединений требует более длинной запрограммированной траектории, но машина по-прежнему контролирует каждую точку пайки.
Траекторию пайки, высоту сопла, скорость перемещения и время контакта с волной можно настроить для отдельных соединений или их групп. В рецептах изделий также сохраняются требуемая температура и настройки волны.
Поэтому малые выводы разъёмов и крупные клеммы не обязаны использовать одинаковое паяльное действие. Процесс можно настроить по расположению выводов, размеру площадок, тепловой нагрузке и требуемому заполнению отверстия.
Как процесс соответствовал требованиям проекта
Требование автомобильного производства
Управление селективной пайкой
Производственный эффект
Малые партии и несколько моделей PCBA
Отдельная сохранённая программа для каждого изделия
Более быстрая и повторяемая переналадка
Многочисленные выводные паяные соединения
Автоматическая последовательность пайки по координатам
Количество соединений больше не зависит от повторяемой ручной пайки
Разные размеры выводов и клемм
Регулируемые траектория, скорость, высота сопла и время контакта
Настройки процесса соответствуют разным условиям соединений
Более высокие требования к стабильности пайки
Контролируемые температура, контакт с волной и движение
Меньше различий между операторами и сменами
Рост объёма автомобильных заказов
Несколько машин установлены в одной производственной зоне
Разные партии можно обрабатывать с большей производительностью
После проверки программы изделия те же настройки можно повторять на остальных PCBA партии. При повторном заказе сохранённая программа обеспечивает контролируемую отправную точку производства.
Меньше флюса за пределами зоны пайки
Машина наносит флюс только на запрограммированные выводные позиции и не покрывает им всю нижнюю сторону PCBA перед пайкой.
Такое селективное нанесение сокращает лишний расход флюса вокруг компонентов и участков, не требующих пайки. По наблюдениям заказчика, после пайки на PCBA почти не оставалось видимых следов флюса.
Внешний вид не заменяет испытание на ионные загрязнения, если заказчик задаёт предел чистоты. Однако меньшее количество флюса с самого начала снижает объём технологических остатков на сборке.
Почему заказчик установил несколько машин
Первым требованием была стабильность пайки. Вторым — производительность.
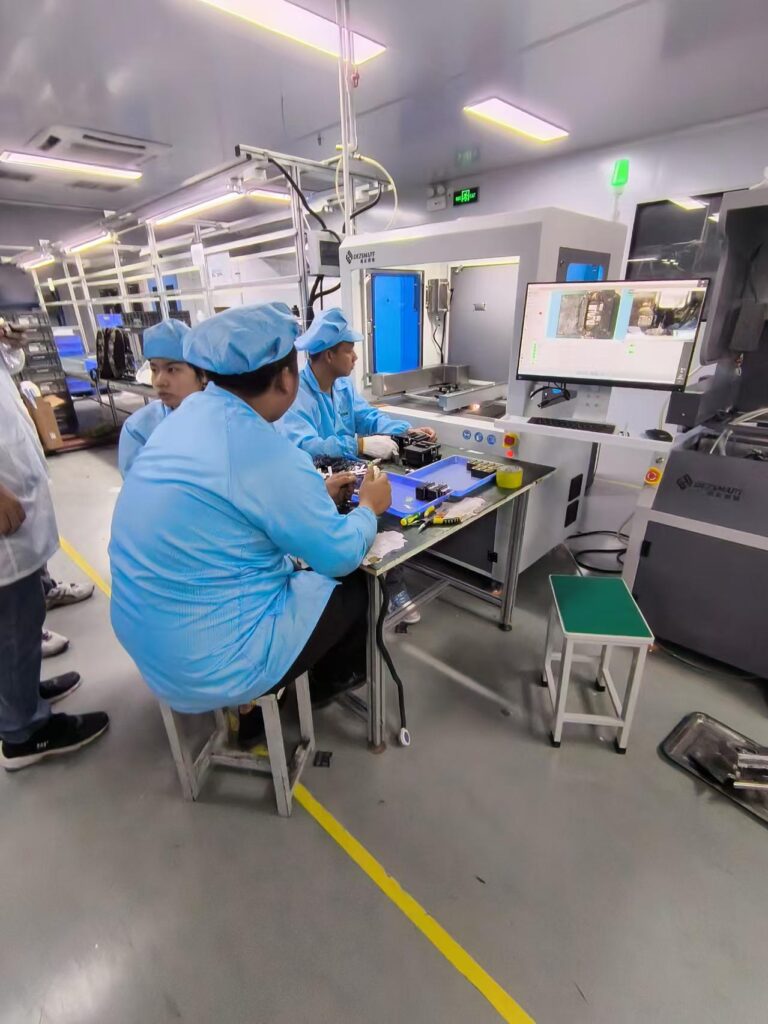
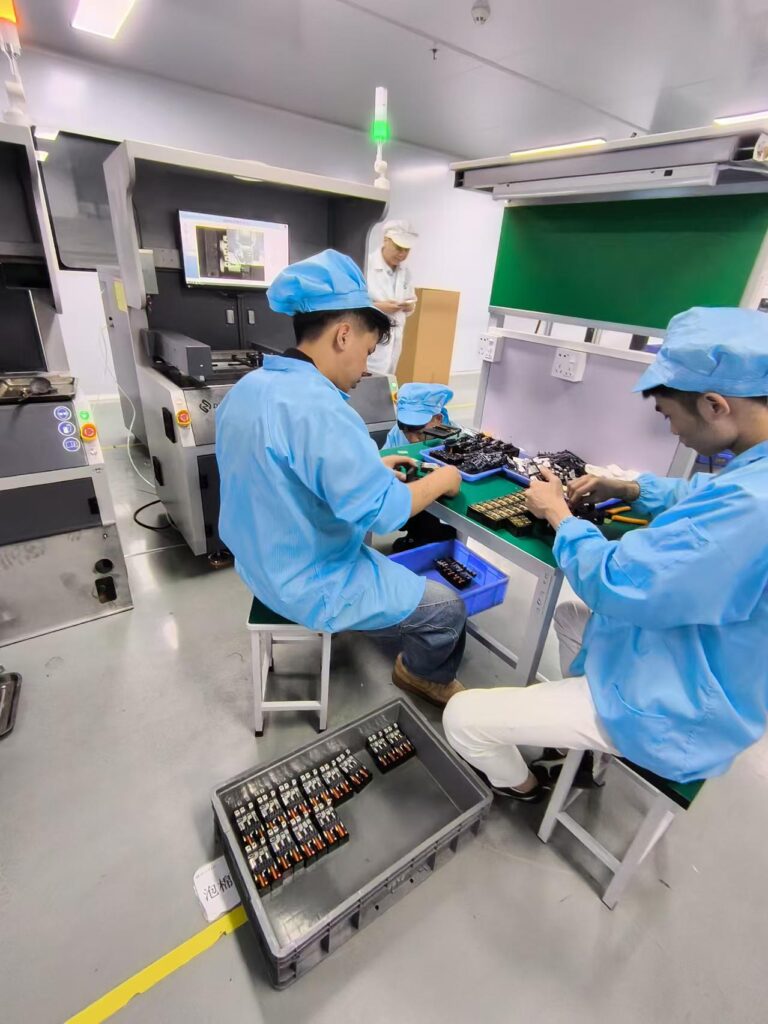
Одна автономная машина даёт гибкость при смене моделей PCBA, но несколько автомобильных заказов могут выполняться одновременно. Установка нескольких машин позволяет назначать разные программы отдельным паяльным ячейкам или параллельно обрабатывать дополнительные партии.
Такая конфигурация также не позволяет одной длинной траектории пайки стать единственным узким местом, когда на плате много соединений.
Заказчик сохранил ручную установку компонентов и перемещение плат, передав повторяющиеся операции пайки программируемому оборудованию.
Более конкурентоспособное качество пайки автомобильной электроники
Главное улучшение заключалось не просто в замене паяльника машиной. Заказчик создал повторяемый процесс для положения флюса, траектории пайки, движения сопла и времени контакта с волной.
Результаты пайки стали меньше зависеть от оператора, а для разных соединений можно было применять настройки, соответствующие их реальным условиям. Селективное нанесение флюса также оставляло очень мало видимых остатков после пайки.
Для поставщика автомобильной электроники, конкурирующего за заказы с высокими требованиями к качеству, сочетание гибкости, производительности и стабильности процесса даёт более сильные производственные возможности, чем полная зависимость от ручной пайки.
Это процесс селективной пайки THT-сборок объясняет, как доступ сопла, нанесение флюса, направление пайки и время контакта влияют на конечный результат.
Оцените вашу автомобильную PCBA
Отправьте DEZ размеры PCBA, изображение нижней стороны, координаты THT, зазоры вокруг компонентов, марку припоя, тип флюса и требуемый объём выпуска.
DEZ может оценить траекторию пайки, доступ сопла, расчётное время цикла и определить, нужна ли проекту одна автономная машина, несколько паяльных ячеек или поточная система селективной пайки.