Свяжитесь напрямую с нашей командой оборудования
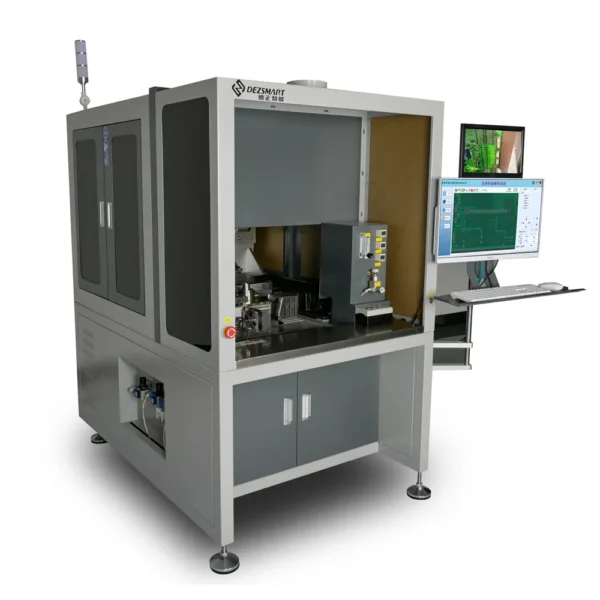
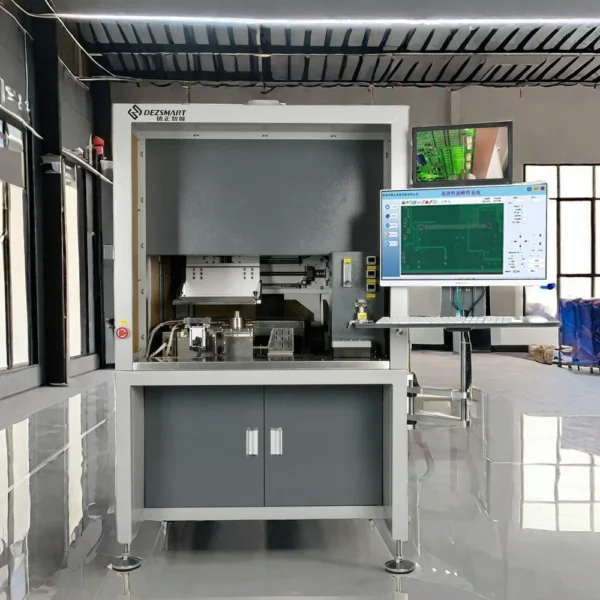
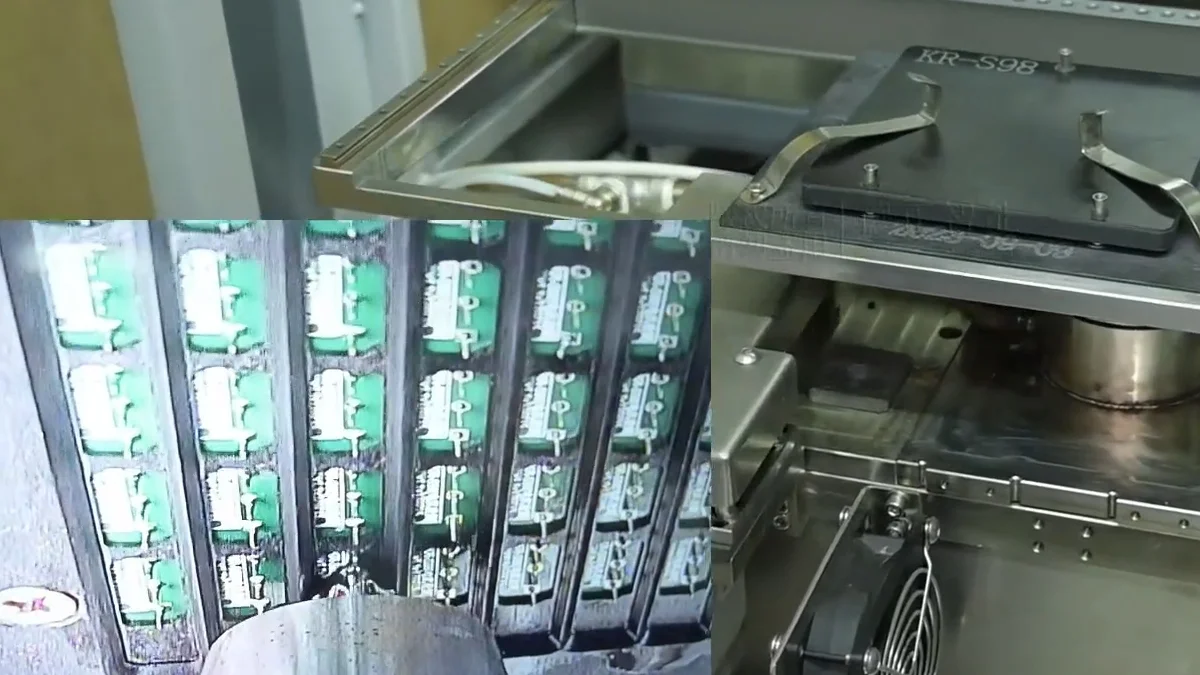
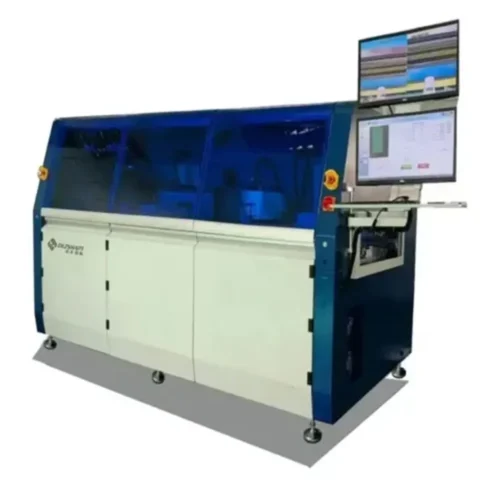
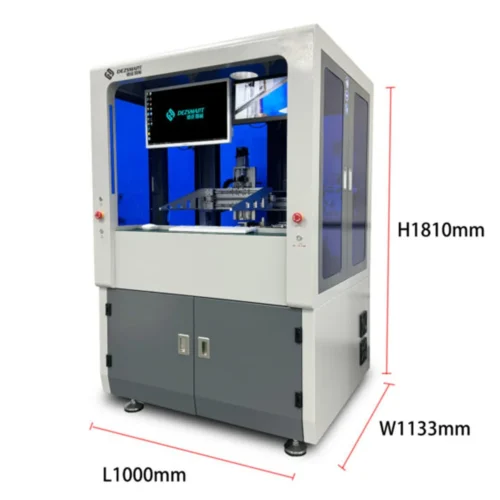
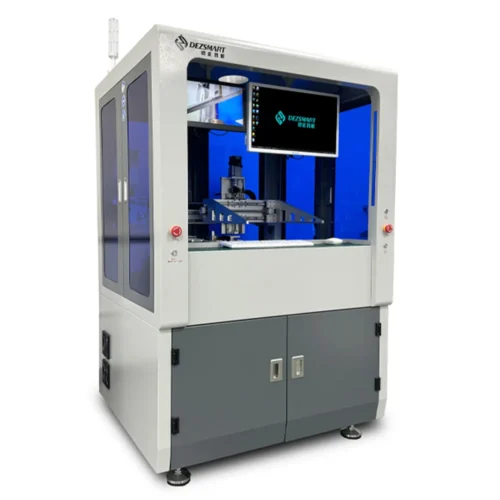
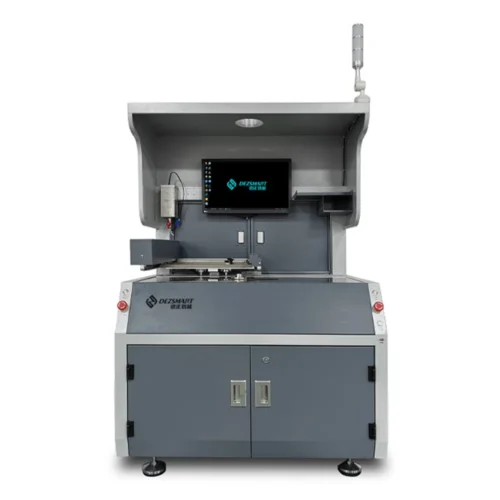
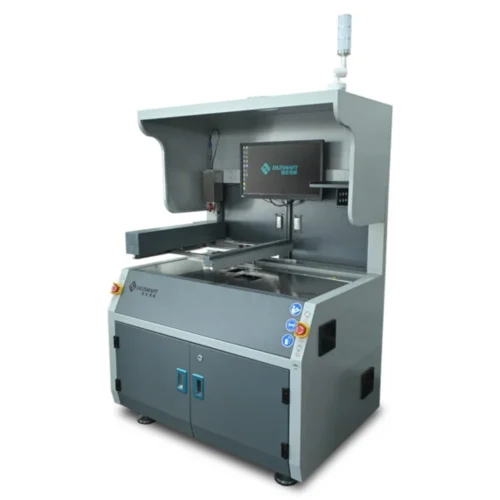
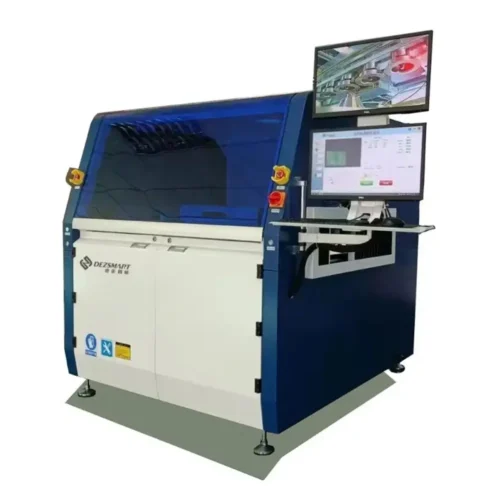
DEZ-H3600A автоматизирует нанесение флюса, инфракрасный преднагрев и селективную пайку компонентов с насквозь проходными отверстиями на PCBAs размером до 400 × 300 мм.
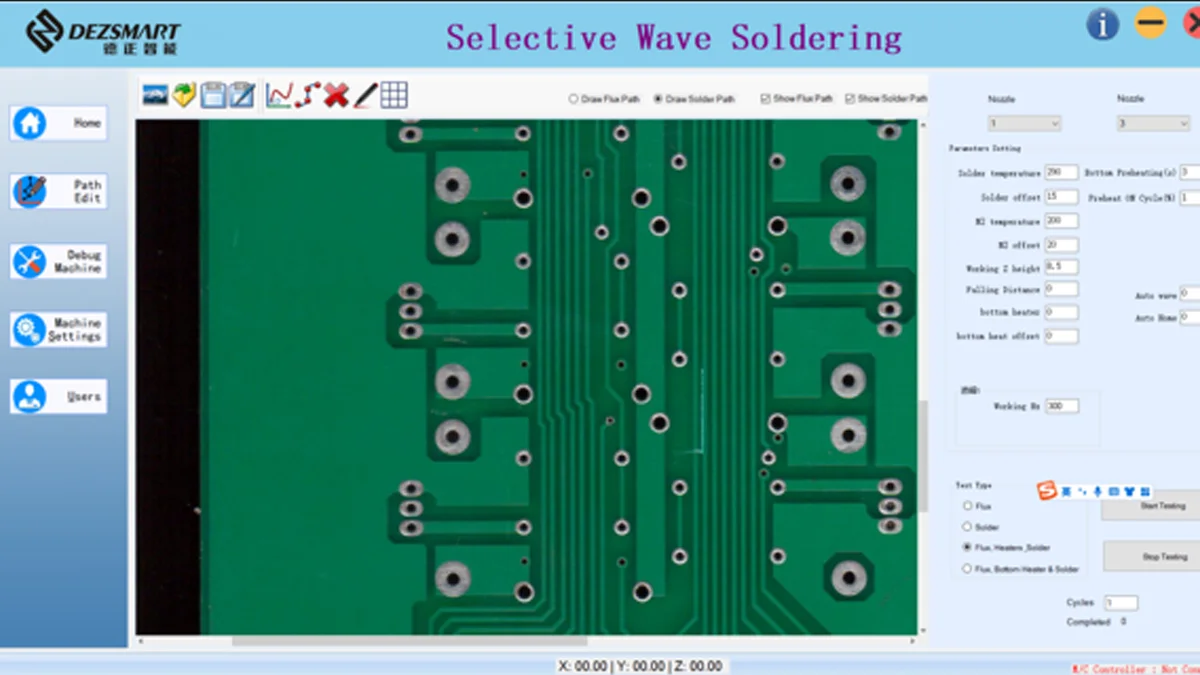
Оператор вручную загружает PCBA, а программируемая XYZ сервоплатформа перемещает каждую точку пайки через необходимый процесс. Пути пайки, температуры, скорости перемещения, высота волны и время процесса могут быть заранее сохранены для повторного производства.
Машина предназначена для производства с высоким разнообразием, малых и средних партий, которые требуют более стабильных соединений при пайке, чем ручная пайка, без установки полной линии для селективной пайки. Подходит для клиентов, использующих толстые печатные платы, платы с высокой теплопроводностью или печатные платы, требующие предварительного нагрева.
Печатные платы смешанной технологии часто содержат SMD-компоненты, припаянные методом рефлоу, вместе с разъемами, трансформаторами, реле, клеммами и другими частями с проходными отверстиями.
Ручная пайка делает качество соединений зависимым от времени пайки, количества припоя и температуры утюга. Это может привести к нестабильному заполнению отверстий, недостатку припоя, соединению и многократному переделыванию.
DEZ-H3600A наносит флюс только на запрограммированные области, предварительно нагревает плату и перемещает каждое соединение с проходным отверстием через контролируемую мини- волну. После подтверждения программы те же параметры пайки могут быть повторены для каждой платы в партии.
Только выбранные точки пайки контактируют с паяльной волной, что ограничивает тепловое воздействие на ближайшие SMD-компоненты и другие зоны, которые не требуют пайки с проходными отверстиями.

| Процесс | Функция |
|---|---|
| Ручная загрузка | Оператор помещает ППД или подложку на платформу движения XYZ |
| Выбор программы | Машина загружает сохраненный путь и параметры пайки для продукта |
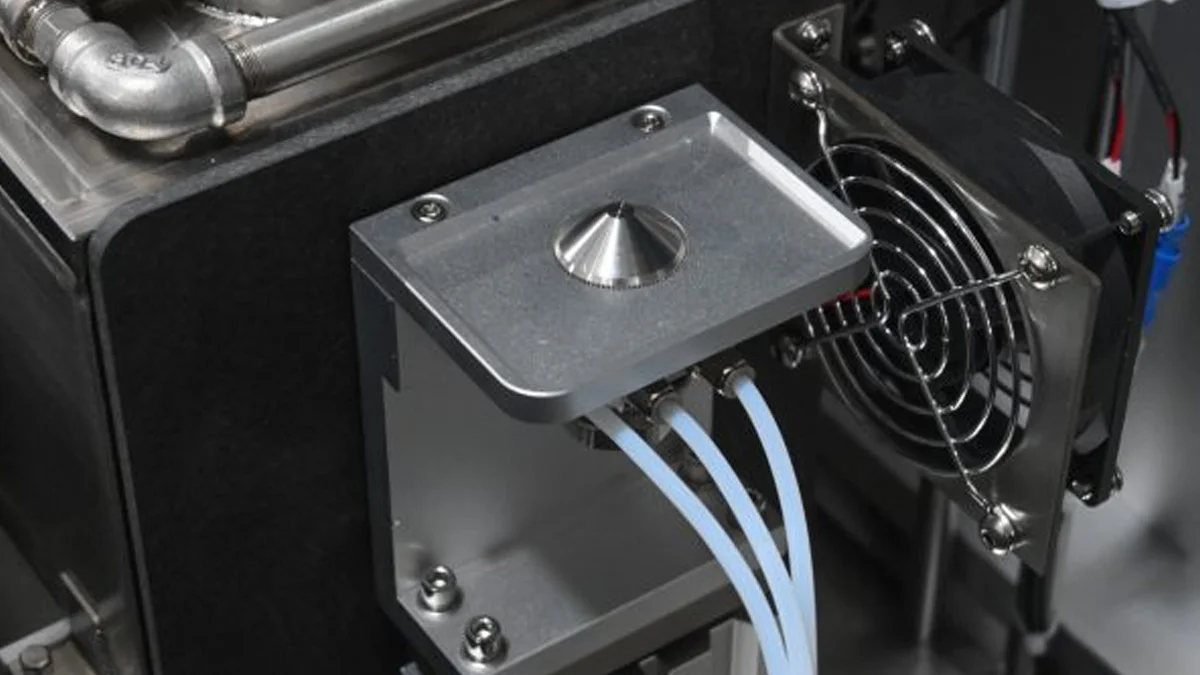
| Выборочное флюсование | Флюс наносится только на запрограммированные области пайки в сквозных отверстиях |
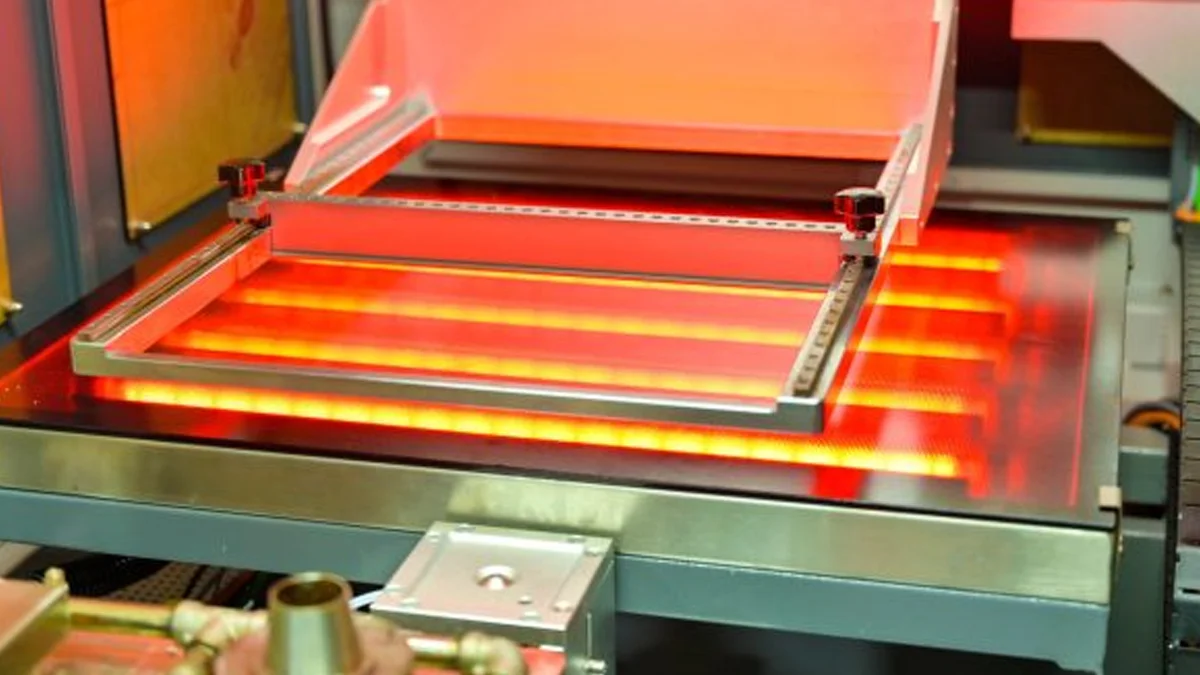
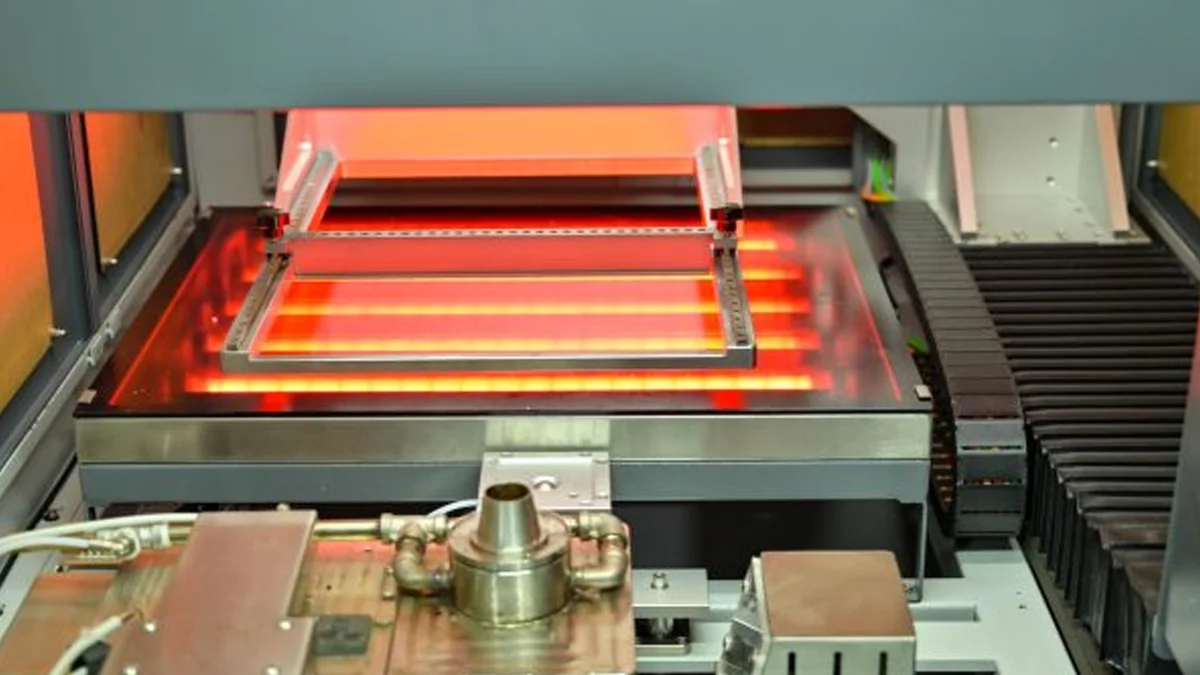
| Инфракрасный предварительный нагрев | Нижний инфракрасный нагреватель подготавливает печатную плату, площадки и выводы компонентов к пайке |
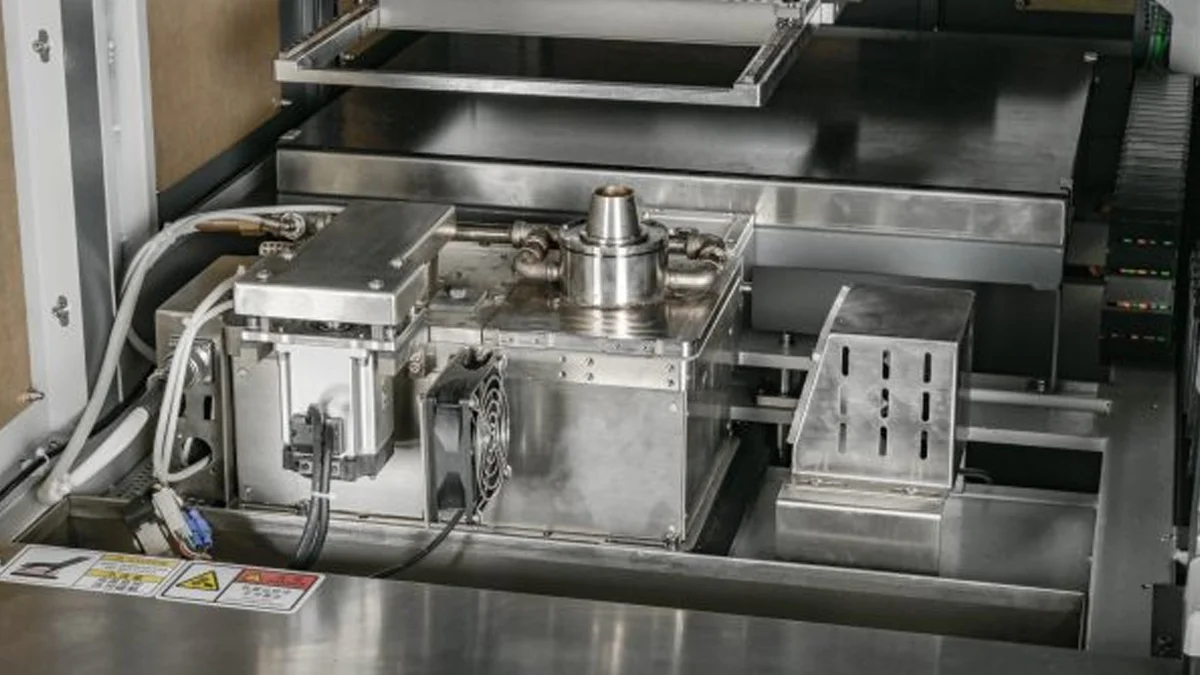
| Селективная пайка | Платформа перемещает каждое запрограммированное соединение через мини-волновую печь с поддержкой азота |
| Мониторинг процесса | Оператор наблюдает за процессом пайки и проверяет рабочие параметры |
| Ручная выгрузка | Спаянный ППД удаляется для проверки или следующего производственного процесса |
| Технические характеристики | DEZ-H3600A |
|---|---|
| Габариты машины | L1260 × W1050 × H1480 мм |
| Общая мощность | 5 кВт |
| Рабочая мощность | 1–3 кВт |
| Блок питания | Однофазный переменный ток 220 В, 50 Гц |
| Вес машины | 450 кг |
| Максимальная площадь пайки | L400 × W300 мм; доступны нестандартные размеры |
| Толщина ПП | 0,2–6 мм |
| Минимальный край ПП | ≥3 мм |
| Загрузка и выгрузка | Ручной |
| Рабочая высота | 900 ±30 мм |
| Клиренс верхнего компонента | 50 мм |
| Зазор для компонентов снизу | 30 мм |
| Оси движения | X, Y и Z |
| Управление движением | Замкнутое управление с помощью серво |
| Точность позиционирования | ±0,1 мм |
| Вместимость резервуара для флюса | 1 л |
| Метод предварительного подогрева | Нижний инфракрасный предподогрев |
| Мощность предварительного подогрева | 3 кВт |
| Температура предварительного подогрева | 25–240°C |
| Количество паяльных чаш | Одна |
| Вместимость паяльной чаши | 15 кг |
| Максимальная температура припоя | 350°C |
| Мощность паяльной чаши | 1.2 кВт |
| Стандартные насадки | Пять: 4 мм × 3, 5 мм × 1 и 6 мм × 1 |
| Давление воздуха | 3–5 бар |
| Расход воздуха | 8–12 л/мин |
| Давление азота | 3–4 бар |
| Чистота азота | ≥99.998% |
| Расход азота | 1–2 м³/ч на насадку |
| Требование к отводу | 500–800 м³/ч |
Мы работали с


Она паят элементы с выводами через отверстия, используемые в соединителях, трансформаторах, реле, клеммах, контактных элементах, розетках и других компонентах THT. Она не паят упаковки BGA или QFN; эти компоненты могут уже быть установлены на печатной плате смешанной технологии PCBA.
Недостаточное заполнение отверстия может быть вызвано недостатком флюса, низким предварительным прогревом, слишком высокой скоростью пайки, неправильной высотой сопла, плохой паяемостью выводов или отверстий, или недостаточной температурой пайки. Эти факторы следует проверить вместе в процессе разработки.
Мостики могут возникать из-за слишком большого сопла, чрезмерной высоты волны, медленной скорости удаления, неправильного направления движения, неподходящего расстояния между площадками или избытка флюса. Настройте сопло и путь выхода перед тем, как увеличивать температуру пайки.
Проверьте наличие окисленных площадок, загрязненных выводов, недостаточной активации флюса, неудовлетворительного предварительного прогрева и неправильной температуры пайки. Также необходимо проверить чистоту азота и окисление в паяльной ванне.
Азот необходим для указанной конфигурации процесса. Он защищает припой от чрезмерного окисления и поддерживает стабильное смачивание вокруг сопла.
Указанное требование — это по меньшей мере 99,998% чистоты, давление 3–4 бара и примерно 1–2 м³/ч для каждого рабочем сопле.
Сопло должно соответствовать доступному пространству вокруг соединения, обеспечивая при этом достаточный контакт для правильного заполнения отверстия. Необходимо учитывать размер площадки, расстояние между выводами, ближайшие компоненты SMD и направление пайки.
Нет. Переносчик нужен, когда плату нельзя надежно удерживать, у неё неправильная форма, недостаточный зазор по краям или требуется дополнительная поддержка против деформации.
Оператор устанавливает необходимый каркас и сопло, выбирает сохраненную программу PCBA и подтверждает позиции флюсования, предварительного подогрева и пайки перед производством.
Регулярно удаляйте шлак, проверяйте выход сопла, проверяйте стабильность волны и очищайте накопленный флюс или остатки припоя. Окисление или блокировка вокруг сопла могут уменьшить высоту волны и вызвать неполные соединения.
Котел для припоя поддерживает температуры до 350°C, но совместимость сплавов, материал котла, конфигурация сопла и процесс должны быть подтверждены перед изменением материалов для пайки.
Отправьте PCBA, файл Gerber, размеры платы, толщину, зазоры для компонентов, сплав для пайки, тип флюса, стандарт заполнения отверстий и целевой производственный цикл.
Свяжитесь с DEZ для Аппарат для очистки PCBA, машины для выборочной пайки, машины для очистки трафаретов, рентгеновская инспекция, переработка BGA, печи для повторной пайки и оборудование для обработки SMT.
Отправьте размеры вашей детали, проблему производства и необходимую производительность, чтобы получить бесплатный обзор заявки, рекомендации по оборудованию и смету на проект. Бесплатное тестирование образцов доступно для квалифицированных проектов.
Специалист по оборудованию свяжется с вами в течение часа в рабочие часы.
Получите бесплатную рекомендацию и запросите тестирование образцов
Электронная почта: [email protected]
Телефон: +86 138 2338 9052