Um perfil de temperatura de forno de reflow registra a temperatura real vivida por uma montagem de PCB enquanto passa pelo forno.
O perfil deve corresponder à especificação da pasta de solda, à massa térmica do PCB e aos limites de temperatura dos componentes. As configurações da zona do forno sozinhas não podem confirmar a temperatura das juntas de solda.
As Quatro Etapas do Perfil de Refluxo
Pré-aqueça
A pré-aquecimento eleva gradualmente a temperatura do PCB. Aquecer muito rapidamente pode causar respingos da pasta de solda, estresse nos componentes e grandes diferenças de temperatura na montagem.
Mergulhar
A fase de imersão permite que componentes com diferentes massas térmicas atinjam uma temperatura mais consistente antes do reflow. Também ativa o fluxo da pasta de solda.
Refluxo
A solda atinge sua temperatura de liquefação, molha os pads e terminais dos componentes e forma as juntas de solda.
Refrigeração
O resfriamento controlado solidifica as juntas de solda. Um resfriamento muito lento ou muito agressivo pode afetar a estrutura da solda, o estresse dos componentes e a qualidade final da junta.
Comece com a Especificação da Pasta de Solda
A ficha técnica da pasta de solda deve definir a taxa de subida recomendada, a faixa de imersão, o tempo acima da temperatura de liquefação, a temperatura de pico e a taxa de resfriamento.
Para muitas pastas de solda SAC sem chumbo, um perfil inicial pode usar uma subida gradual, uma imersão em torno de 150–180°C, aproximadamente 45–90 segundos acima da temperatura de liquefação de 217°C e um pico próximo a 235–245°C.
Esses são intervalos iniciais, não configurações universais. O perfil final deve permanecer dentro dos limites da pasta de solda e dos componentes.
Selecione as Posições Corretas do Termopar
Termopares devem medir tanto as áreas mais quentes quanto as mais frias da montagem do PCB.
Pontos de medição úteis incluem um pequeno componente passivo, um grande conector, um componente de potência, o centro do PCB e uma junta sob ou ao lado de um pacote de alta massa térmica.
Anexe cada termopar diretamente à junta ou pad de solda medido. Um termopar solto ou que toque apenas o corpo do componente pode produzir resultados enganosos.
Isso requer testes e prática. Para DEZ Forno de Reflow clientes, forneceremos um sistema de treinamento abrangente.
Crie a Receita Inicial do Forno
Defina as primeiras zonas de aquecimento para aumentar gradualmente a temperatura da PCB. Use as zonas do meio para reduzir as diferenças de temperatura em toda a montagem e as zonas finais para trazer cada junta de solda necessária acima do líquido.
A velocidade do transportador determina quanto tempo a PCB permanece em cada estágio. Uma velocidade mais lenta aumenta o tempo de aquecimento, enquanto uma velocidade mais rápida reduz.
Altere uma variável principal por vez. Ajustar várias zonas e a velocidade do transportador ao mesmo tempo torna difícil identificar qual mudança melhorou ou danificou o perfil.
Coloque a PCB no forno de reflow
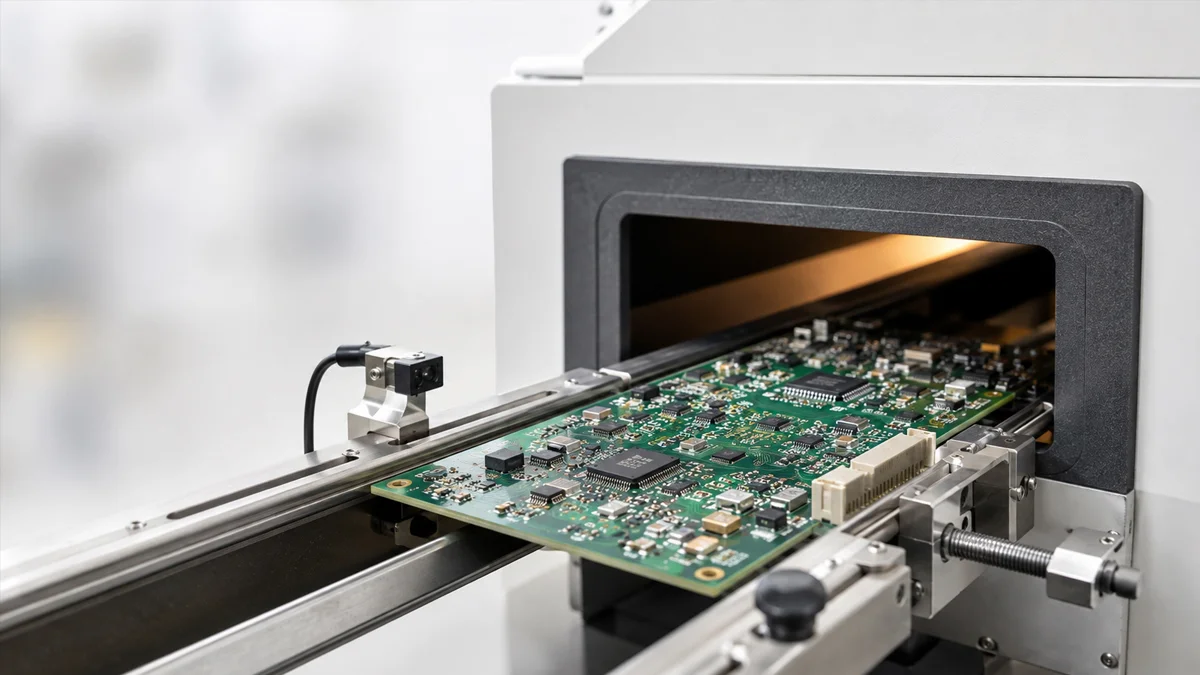
Conecte os termopares ao perfilador de temperatura e passe a PCB instrumentada através do forno completo.
As curvas registradas devem confirmar:
- Taxa de aquecimento durante o pré-aquecimento
- Estabilidade da temperatura durante o tempo de permanência
- Tempo acima do líquido da solda
- Temperatura máxima em cada ponto de medição
- Diferença de temperatura em toda a PCB
- Taxa de resfriamento após a reflow
A junta de solda mais fria deve atingir as condições de reflow requeridas sem que o componente mais quente exceda seu limite de temperatura.
Corrigir Problemas Comuns de Perfil
A Junta Mais Fria Não Atinge o Reflow
Reduza a velocidade do transportador ou aumente as temperaturas das zonas de aquecimento apropriadas. Verifique se conectores grandes, escudos, áreas de cobre ou suportes de PCB estão absorvendo calor.
A Temperatura de Pico Está Muito Alta
Reduza as zonas de aquecimento finais ou aumente a velocidade do transportador. Confirme que componentes pequenos não estão aquecendo muito mais rapidamente do que áreas de alta massa térmica.
A PCB Tem uma Grande Diferença de Temperatura
Prolongue ou ajuste a fase de permanência para que componentes pesados e leves atinjam temperaturas mais semelhantes antes do reflow.
Componentes Mostram Tombstoning
Verifique o equilíbrio de temperatura em ambas as terminações dos componentes. O design dos pads, o volume da pasta de solda, a colocação e a geometria dos componentes também devem ser inspecionados.
Bolas de Solda Aparecem Após o Reflow
Revise a rampagem de pré-aquecimento, a condição da pasta de solda, o processo de impressão e a contaminação da PCB. O ajuste de temperatura sozinho pode não remover a causa.
Juntas Ocultas Mostram Vazios
Revise a temperatura máxima, o tempo acima do líquido, as condições de imersão e o resfriamento. A pasta de solda, o design do pad, o design do componente e o acabamento da superfície também podem afetar a formação de vazios.
Inspecione as Juntas de Solda
Uma curva de temperatura deve ser confirmada em relação ao conjunto final da PCB.
Inspecione as juntas visíveis em busca de molhamento, esferas de solda, pontes, juntas perturbadas e movimento de componentes. Use inspeção por raio-X para BGA, QFN, LGA e outros pacotes com conexões de solda ocultas.
Uma execução de perfil bem-sucedida não é suficiente. Repita o processo usando várias montagens para confirmar que os resultados permanecem estáveis.
Salve um Perfil para Cada Montagem de PCB
Modelos de PCB diferentes não devem compartilhar automaticamente a mesma receita de forno.
A espessura da PCB, a distribuição de cobre, o tamanho do componente, a densidade da placa, a pasta de solda e os suportes podem mudar a resposta ao aquecimento. Salve as temperaturas da zona confirmadas, a velocidade do transportador e o perfil medido para cada montagem.
Execute um novo perfil quando o design da PCB, a pasta de solda, o pacote do componente, o suporte, a velocidade do transportador ou a condição do forno mudarem.
Selecionando um Forno de Refluxo
Forneça as dimensões da PCB, a altura do componente, a pasta de solda, a vazão necessária, a direção do transportador e o perfil de temperatura alvo ao selecionar um forno de retrabalho.
Montagens com conectores grandes, blindagens, componentes de potência ou cobre pesado geralmente requerem mais comprimento de aquecimento e melhor controle de temperatura do que placas pequenas e de baixa massa.
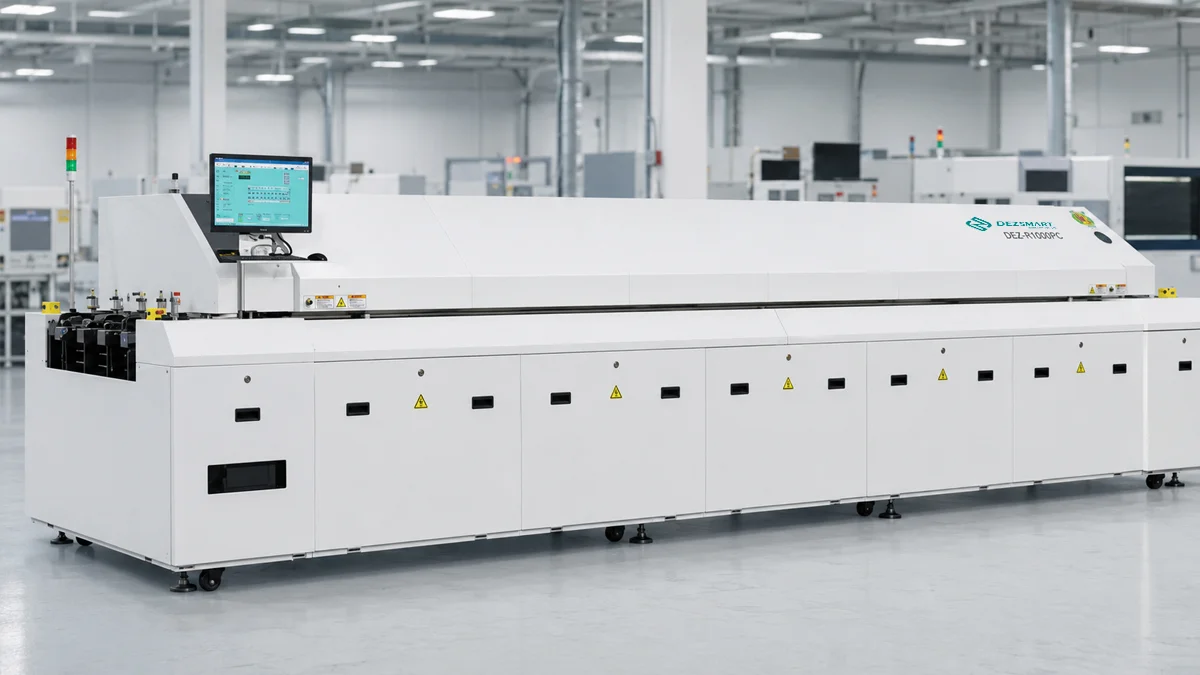
A Forno de Retrabalho DEZ-R800PC usa oito zonas de aquecimento superiores e oito inferiores, uma seção de aquecimento de 3140 mm, duas zonas de resfriamento e perfilagem de temperatura de três canais.
A Forno de Retrabalho SMT DEZ-R1000PC fornece dez zonas de aquecimento superiores e dez inferiores, uma seção de aquecimento de 3890 mm, duas zonas de resfriamento e perfilagem de temperatura de três canais.
Solicitar Avaliação do Processo de Refluxo
Envie suas dimensões da PCB, informações da pasta de solda, layout dos componentes, vazão necessária e perfil alvo. A DEZ pode revisar a aplicação e recomendar a configuração relevante do forno de retrabalho.