Fale Direto com Nossa Equipe de Equipamentos
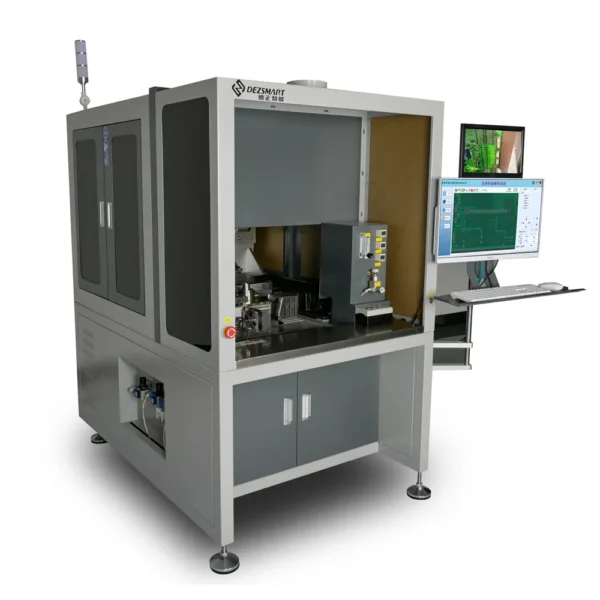
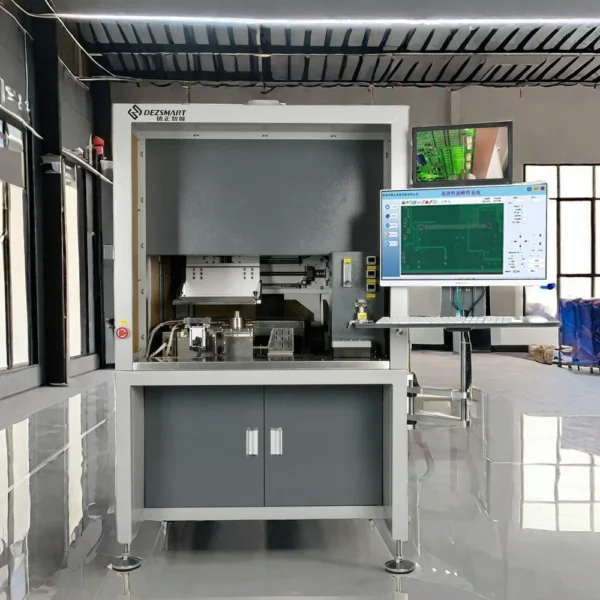
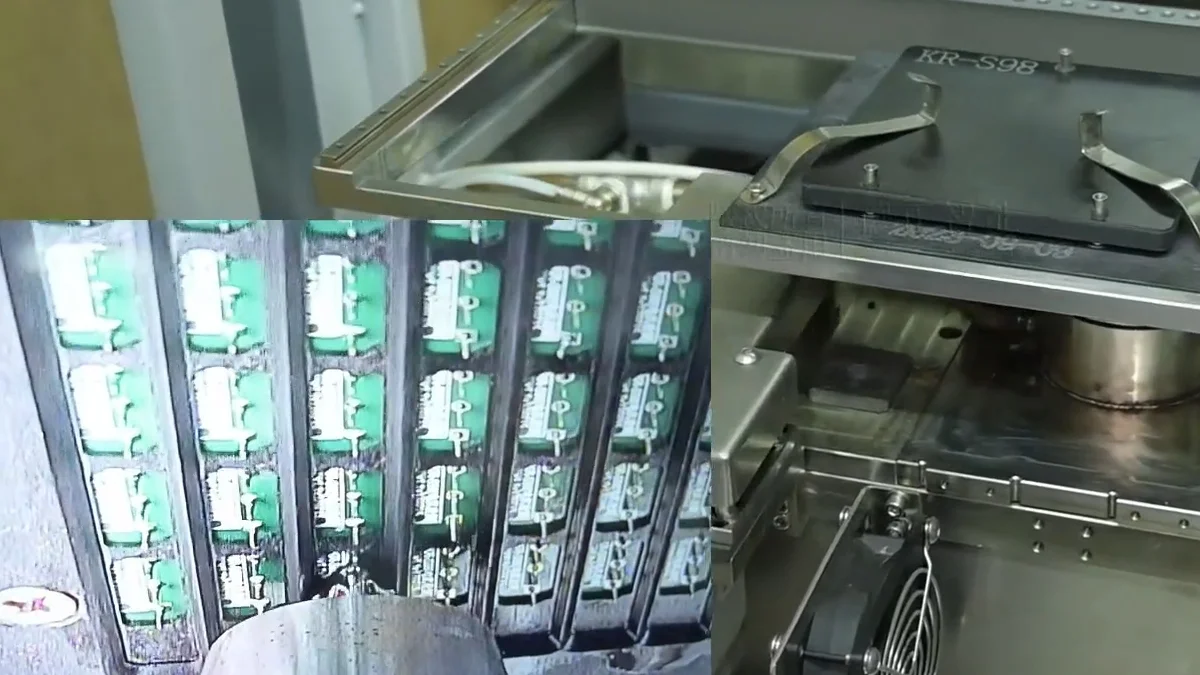
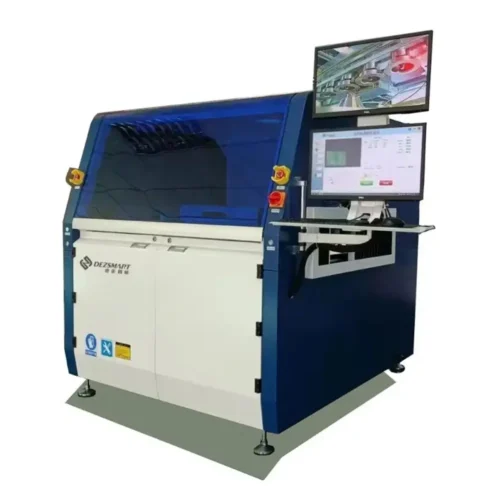
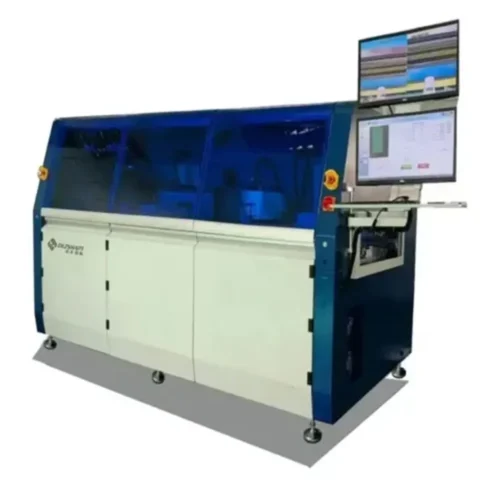
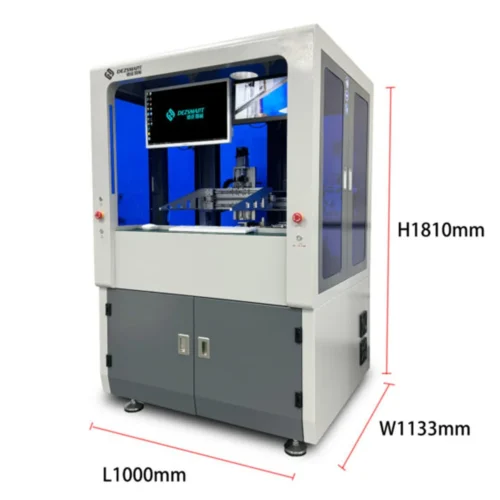
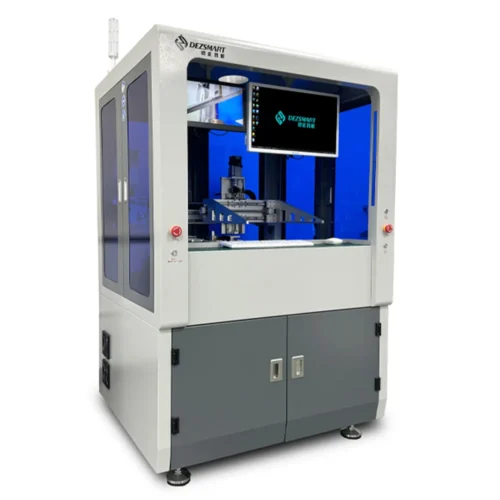
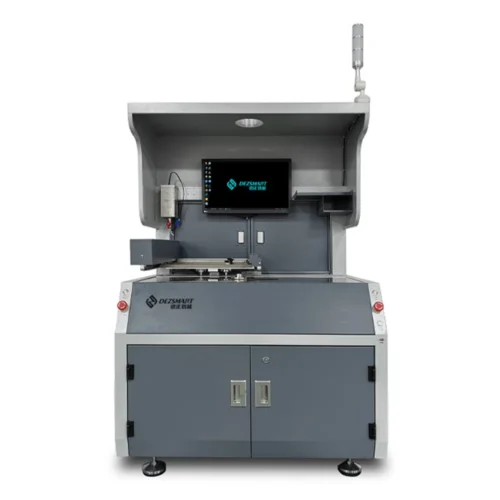
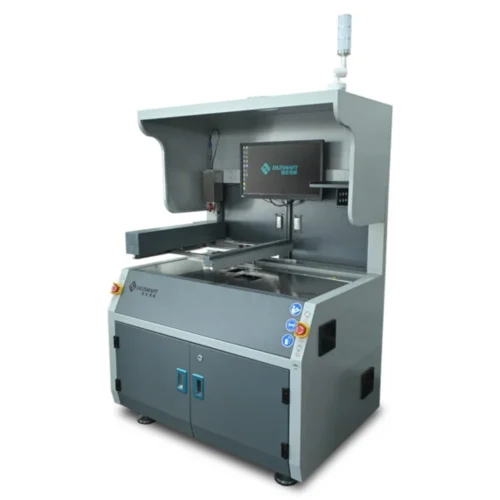
A DEZ-H3600A automatiza a aplicação de fluxo, o pré-aquecimento por infravermelhos e a soldadura seletiva de componentes de orifícios passantes em PCBAs de até 400 × 300 mm.
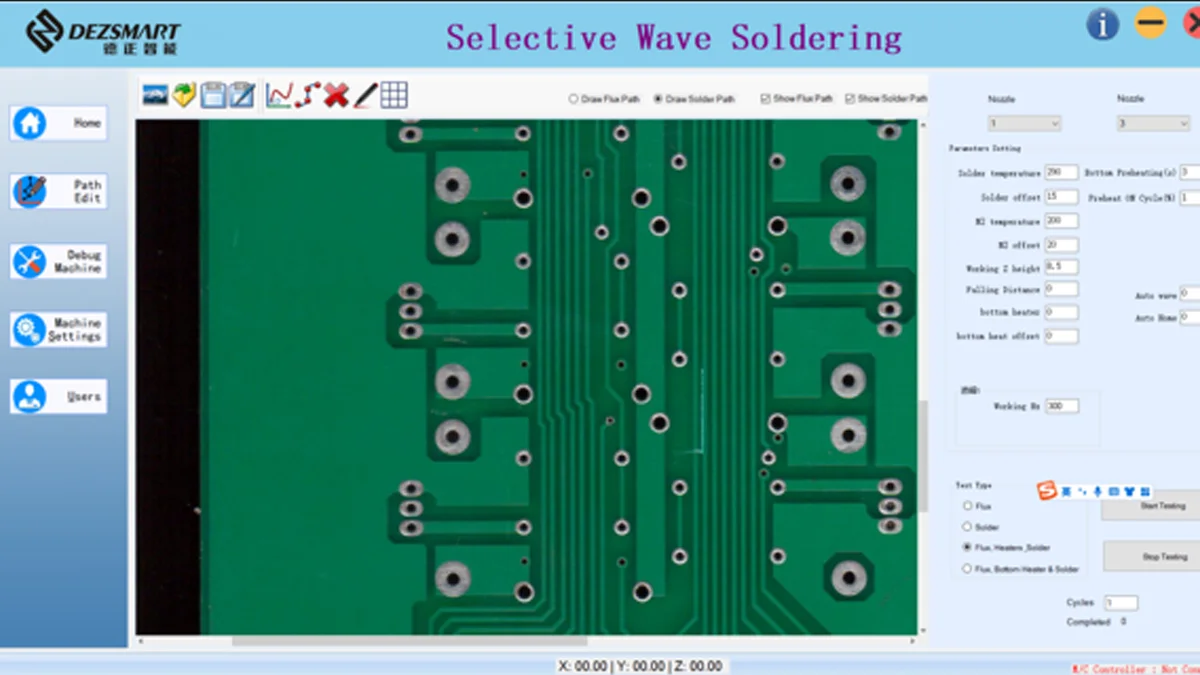
O operador carrega a PCBA manualmente, e a plataforma servo XYZ programável move cada ponto de soldadura através do processo requerido. Os caminhos de soldadura, temperaturas, velocidades de movimento, altura da onda e tempos de processo podem ser salvos para produção repetida.
A máquina é projetada para produção de alto mix, em pequenos e médios lotes, que exige juntas de solda mais consistentes do que a soldagem manual, sem a necessidade de instalar uma linha completa de soldagem seletiva inline. Adequada para clientes que utilizam PCBs grossos, placas com alta capacidade térmica ou PCBs que requerem pré-aquecimento.
PCBAs de tecnologia mista frequentemente contêm componentes SMD soldados por reflow juntamente com conectores, transformadores, relés, terminais e outras peças de orifícios passantes.
A soldagem manual torna a qualidade da junta dependente do tempo de soldagem do operador, quantidade de solda e temperatura do ferro. Isso pode resultar em preenchimento inconsistente do furo, solda insuficiente, pontes e retrabalho repetido.
O DEZ-H3600A aplica fluxo apenas nas áreas programadas, pré-aquece a placa e move cada junta de solda de orifício passante através de uma mini-wave controlada. Uma vez que o programa é confirmado, os mesmos parâmetros de soldagem podem ser repetidos para cada placa no lote.
Apenas os pontos de soldagem selecionados contactam a onda de solda, limitando a exposição ao calor de componentes SMD próximos e outras áreas que não requerem soldagem de orifício passante.

| Processo | Função |
|---|---|
| Carregamento manual | O operador coloca a PCBA ou transportador na plataforma de movimento XYZ |
| Seleção de programa | A máquina carrega o caminho salvo e os parâmetros de soldagem para o produto |
| Fusão Seletiva | O fluxo é aplicado apenas nas áreas de soldagem por furos programadas |
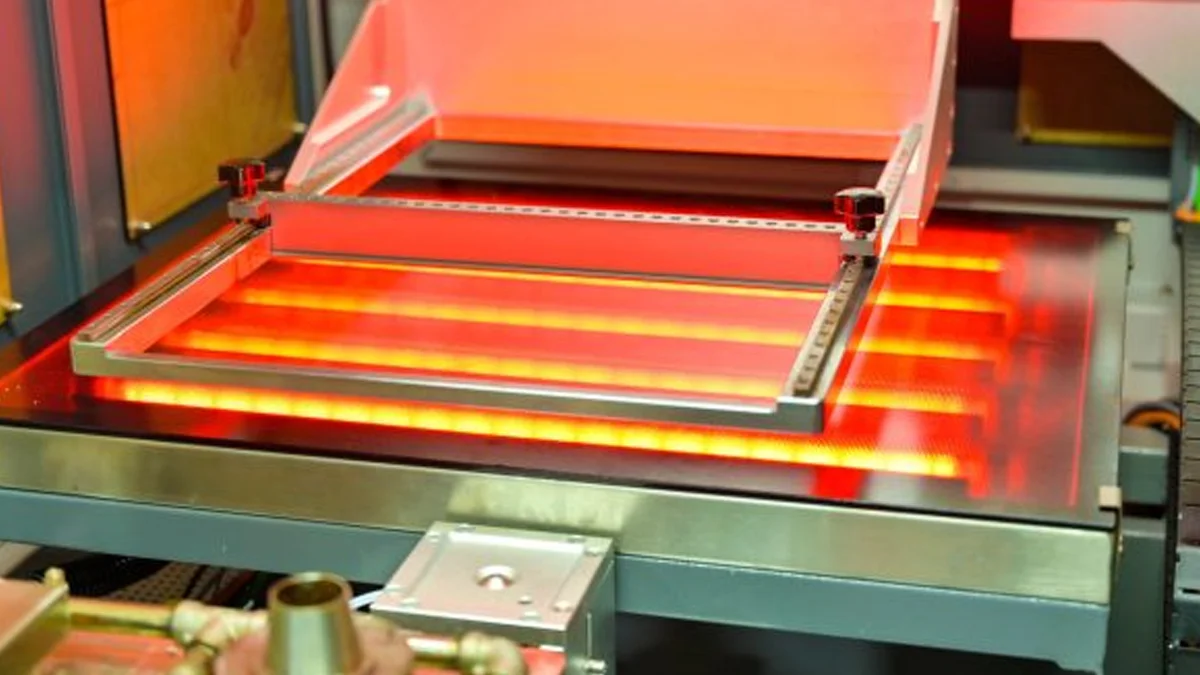
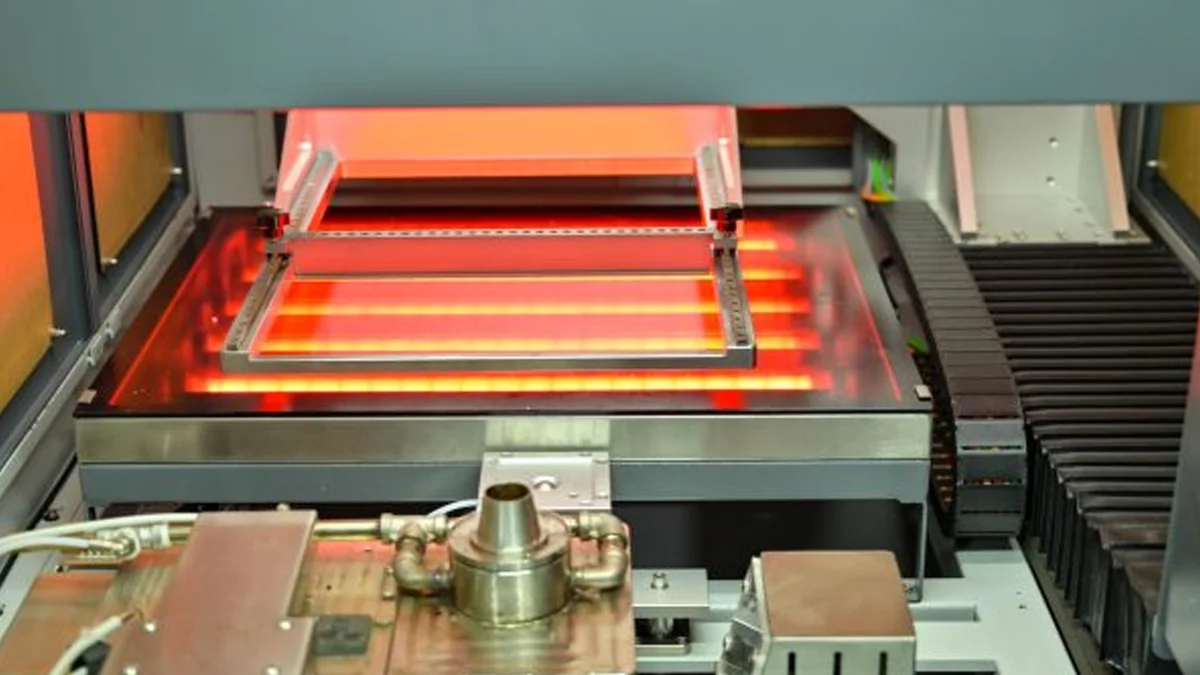
| Pré-aquecimento infravermelho | O aquecedor infravermelho inferior prepara a PCB, as pads e os terminais dos componentes para soldagem |
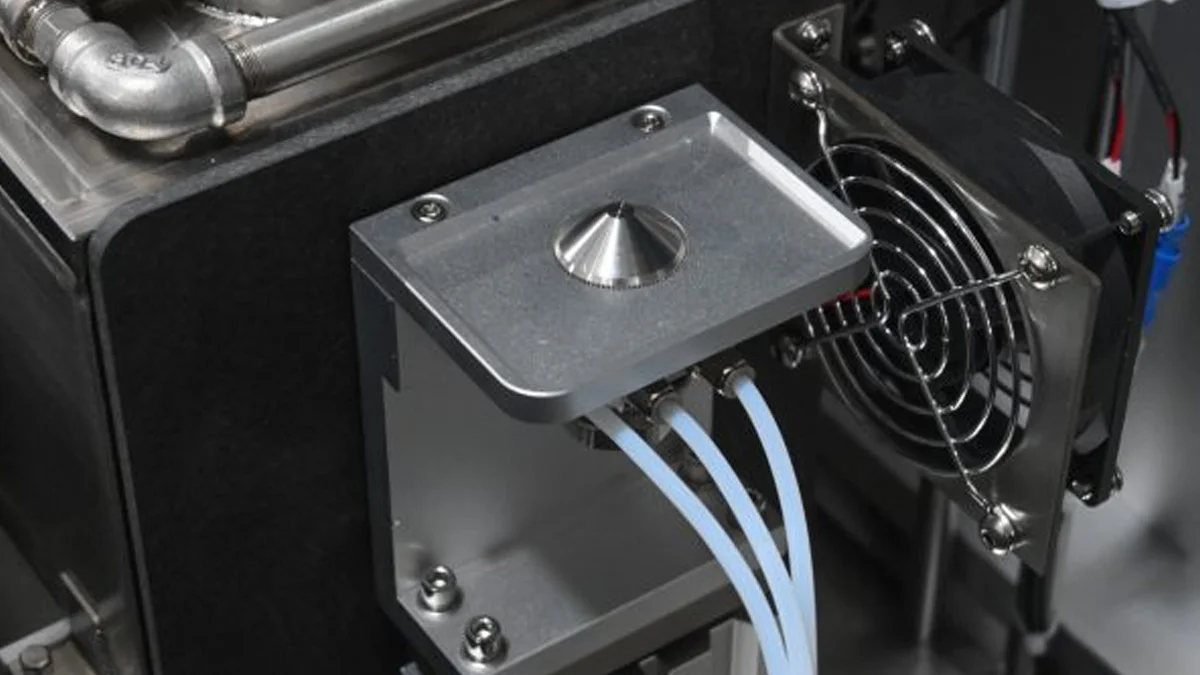
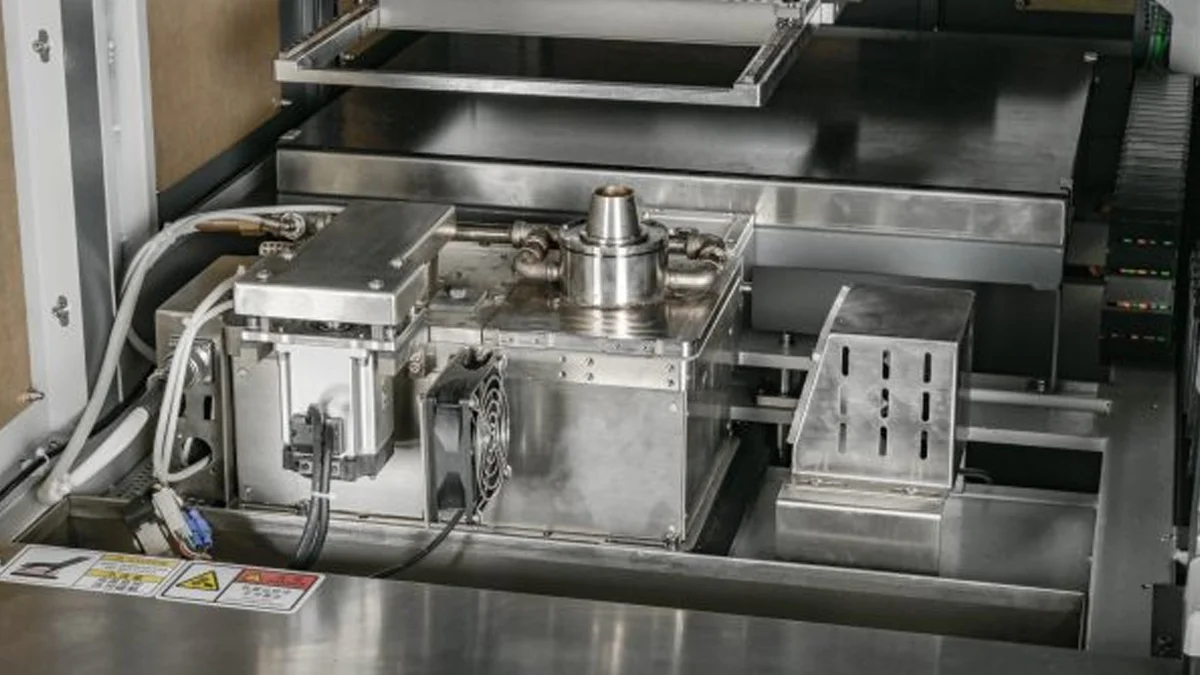
| Soldagem seletiva | A plataforma move cada junta programada através da mini-onda assistida por nitrogênio |
| Monitorização de processos | O operador observa o processo de soldagem e verifica os parâmetros de operação |
| Descarregamento manual | A PCBA soldada é removida para inspeção ou para o próximo processo de produção |
| Especificação | DEZ-H3600A |
|---|---|
| Dimensões da Máquina | L1260 × W1050 × H1480 mm |
| Potência Total | 5 kW |
| Potência Operacional | 1–3 kW |
| Fonte de Alimentação | AC monofásico 220 V, 50 Hz |
| Peso da Máquina | 450 kg |
| Área Máxima de Soldagem | L400 × W300 mm; tamanhos personalizados disponíveis |
| Espessura da PCB | 0,2–6 mm |
| Borda Mínima da PCB | ≥3 mm |
| Carregamento e Descarregamento | Manual |
| Altura de Operação | 900 ±30 mm |
| Despejo Superior do Componente | 50 mm |
| Despejo de Componentes Inferiores | 30 mm |
| Eixos de Movimento | X, Y e Z |
| Controle de Movimento | Controle servo em laço fechado |
| Precisão de Posicionamento | ±0,1 mm |
| Capacidade do Tanque de Fluxo | 1 L |
| Método de Pré-aquecimento | Pré-aquecimento infravermelho inferior |
| Potência de Pré-aquecimento | 3 kW |
| Temperatura de Pré-aquecimento | 25–240°C |
| Quantidade de Pote de Solda | Um |
| Capacidade do Pote de Solda | 15 kg |
| Temperatura Máxima do Solda | 350°C |
| Potência do Pote de Solda | 1.2 kW |
| Bicos Padrão | Cinco: 4 mm × 3, 5 mm × 1 e 6 mm × 1 |
| Pressão do Ar | 3–5 bar |
| Consumo de Ar | 8–12 L/min |
| Pressão do Nitrogênio | 3–4 bar |
| Pureza do Nitrogênio | ≥99,998% |
| Consumo de Nitrogênio | 1–2 m³/h por bico |
| Requisito de Exaustão | 500–800 m³/h |
Temos trabalhado com


Ela solda terminais de furos utilizados por conectores, transformadores, relés, terminais, cabeçotes de pinos, sockets e outros componentes THT. Não solda pacotes BGA ou QFN; esses componentes podem já estar presentes na PCBA de tecnologia mista.
Um preenchimento de furo insuficiente pode resultar de fluxo inadequado, baixa pré-aquecimento, velocidade de soldagem excessiva, altura do bico incorreta, má soldabilidade do terminal ou do furo, ou temperatura de solda insuficiente. Estes fatores devem ser verificados juntos durante o desenvolvimento do processo.
As pontes podem ser causadas por um bico de tamanho excessivo, altura da onda excessiva, velocidade de retirada lenta, direção de movimento incorreta, espaçamento de pads inadequado ou fluxo excessivo. Ajuste o bico e o caminho de saída antes de aumentar a temperatura de solda.
Verifique se os pads estão oxidados, se os terminais estão contaminados, se a ativação do fluxo está insuficiente, se o pré-aquecimento é inadequado e se a temperatura de solda está incorreta. A pureza do nitrogênio e a oxidação do banho de solda também devem ser verificadas.
O nitrogênio é necessário para a configuração de processo especificada. Ele protege a onda de solda de oxidação excessiva e suporta a umedecimento estável ao redor do bico.
O requisito declarado é de pelo menos 99,998% de pureza, pressão de 3 a 4 bar e aproximadamente 1 a 2 m³/h para cada bico operativo.
O bico deve caber no espaço disponível ao redor da junta de solda, enquanto proporciona contato suficiente com a solda para um preenchimento adequado do furo. O tamanho do pad, o espaçamento dos pinos, os componentes SMD próximos e a direção da soldagem devem ser considerados.
Não. Um suporte é necessário quando a placa não pode ser mantida de forma segura, tem um contorno irregular, não possui espaço de borda suficiente ou requer suporte adicional contra deformações.
O operador instala o transportador e bico necessários, seleciona o programa PCBA salvo e confirma as posições de fluxo, pré-aquecimento e soldadura antes da produção.
Remova a escória regularmente, inspecione a saída do bico, verifique a estabilidade da onda e limpe os resíduos acumulados de fluxo ou solda. A oxidação ou obstrução em torno do bico pode reduzir a altura da onda e causar juntas incompletas.
O pote de solda suporta temperaturas até 350°C, mas a compatibilidade da liga, material do pote, configuração do bico e perfil do processo devem ser confirmados antes de mudar os materiais de solda.
Envie o PCBA, o arquivo Gerber, as dimensões da placa, a espessura, os espaços dos componentes, a liga de solda, o tipo de fluxo, o padrão de preenchimento de buracos requerido e o ciclo de produção alvo.
Contate a DEZ para máquina de limpeza de PCBA, máquina de soldagem seletiva, máquinas de limpeza de estêncil, inspeção por raios-X, reparo de BGA, fornos de refluxo e equipamentos de manuseio SMT.
Envie as dimensões da sua peça de trabalho, problema de produção e throughput exigido para receber uma análise gratuita da aplicação, recomendação de equipamento e orçamento do projeto. Testes de amostra gratuitos estão disponíveis para projetos qualificados.
Um especialista em equipamentos entrará em contato com você dentro de uma hora durante o horário comercial.
Obtenha uma Recomendação Gratuita e Solicite Testes de Amostra
Email: [email protected]
Telefone: +86 138 2338 9052