Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
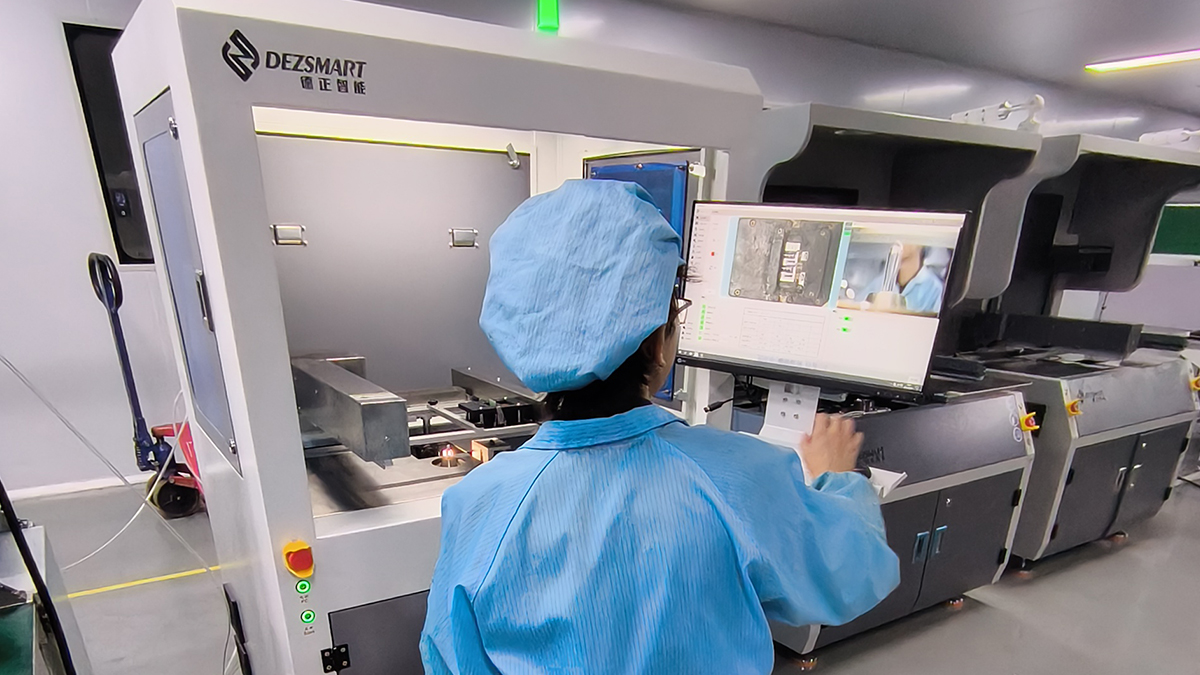
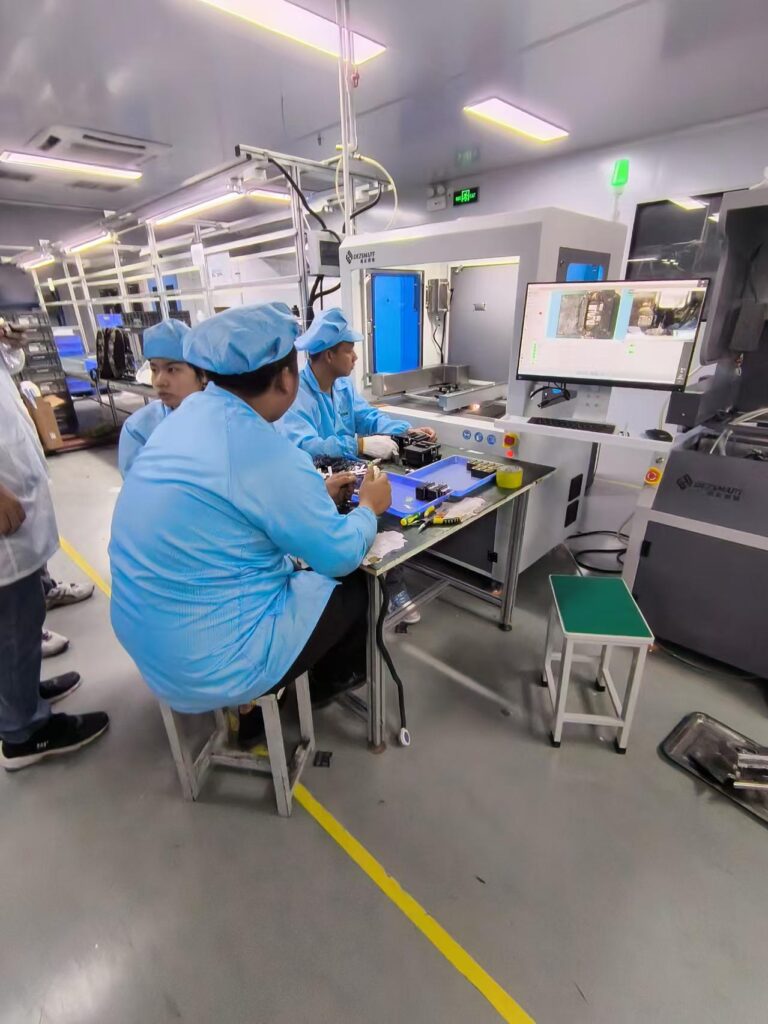
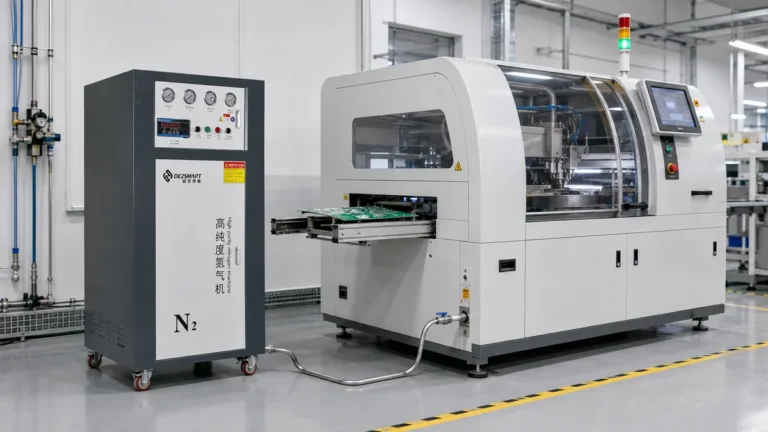
O fornecedor de eletrónica automóvel instalou várias máquinas de soldadura seletiva para responder ao crescimento das encomendas de PCBA.
Soldadura seletiva para encomendas de PCBA automóvel da BYD: caso de um fornecedor
Um fornecedor de eletrónica automóvel instalou várias máquinas de soldadura seletiva após receber encomendas de PCBA relacionadas com a BYD que exigiam soldadura passante estável em diferentes produtos.
Este cliente é um fornecedor de eletrónica automóvel que produz encomendas de PCBA para a BYD. O projeto envolvia diferentes modelos de placas, lotes de produção variáveis e PCBAs com numerosas juntas de soldadura passante.
A soldadura manual oferecia flexibilidade, mas a qualidade das juntas dependia fortemente do operador. Com o aumento do volume de encomendas automóveis, o cliente precisava de um processo capaz de repetir os mesmos parâmetros de soldadura em cada placa do lote.
As encomendas automóveis exigiam uma soldadura mais estável
Os clientes de eletrónica automóvel prestam muita atenção à consistência das juntas. Enchimento insuficiente do furo, pontes, juntas frias ou excesso de solda podem causar falhas na inspeção e retrabalho.
Na soldadura manual, o tempo de contacto, a quantidade de solda e a temperatura do ferro podem variar entre operadores e turnos. Uma placa com muitas juntas passantes aumenta esta variação porque o operador tem de repetir o processo em cada pino.
O cliente precisava de um método de soldadura que mantivesse a flexibilidade necessária para diferentes PCBAs, reduzindo a dependência da técnica individual de soldadura manual.
Produção de elevada variedade sem parâmetros manuais fixos
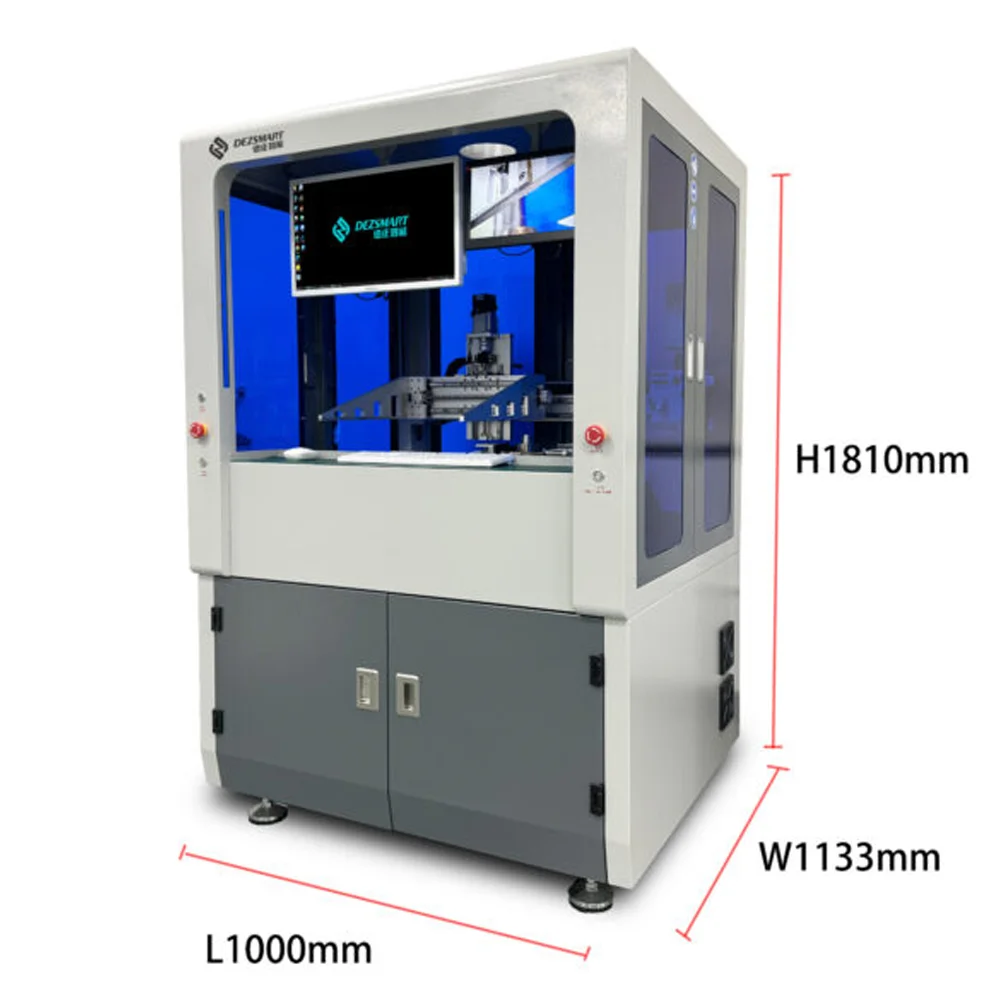
A H3500A é um sistema offline de carregamento manual, adequado à produção de PCBAs em pequenos lotes e elevada variedade. Cada modelo de placa pode utilizar o seu próprio suporte, coordenadas de soldadura e programa de produto guardado.
Quando a produção muda para outra PCBA automóvel, o operador carrega o programa correspondente em vez de voltar a definir cada posição e tempo de contacto.
Isto permite à fábrica processar diferentes produtos sem dedicar uma linha inline completa a um único modelo fixo de PCBA.
Mais juntas significam um percurso mais longo, não menos controlo
Uma PCBA com muitas juntas passantes exige um percurso programado mais longo, mas a máquina continua a controlar cada posição de soldadura.
O percurso de soldadura, a altura do bico, a velocidade de deslocação e o tempo de contacto com a onda podem ser ajustados a juntas individuais ou grupos de juntas. As receitas de produto também guardam a temperatura e as definições de onda necessárias.
Assim, pequenos pinos de conectores e terminais maiores não têm de utilizar a mesma ação de soldadura. O processo pode ser ajustado à disposição dos pinos, ao tamanho das ilhas, à necessidade térmica e ao enchimento de furo exigido.
Como o processo se adaptou ao projeto
Requisito de produção automóvel
Controlo da soldadura seletiva
Efeito na produção
Pequenos lotes e vários modelos de PCBA
Programa separado guardado para cada produto
Mudança de produto mais rápida e repetível
Numerosas juntas de soldadura passante
Sequência automática de soldadura baseada em coordenadas
O número de juntas deixa de depender da repetição da soldadura manual
Diferentes tamanhos de pinos e terminais
Percurso, velocidade, altura do bico e tempo de contacto ajustáveis
As definições do processo adaptam-se a diferentes condições das juntas
Maior exigência de consistência da soldadura
Temperatura, contacto com a onda e movimento controlados
Menor variação entre operadores e turnos
Crescimento do volume de encomendas automóveis
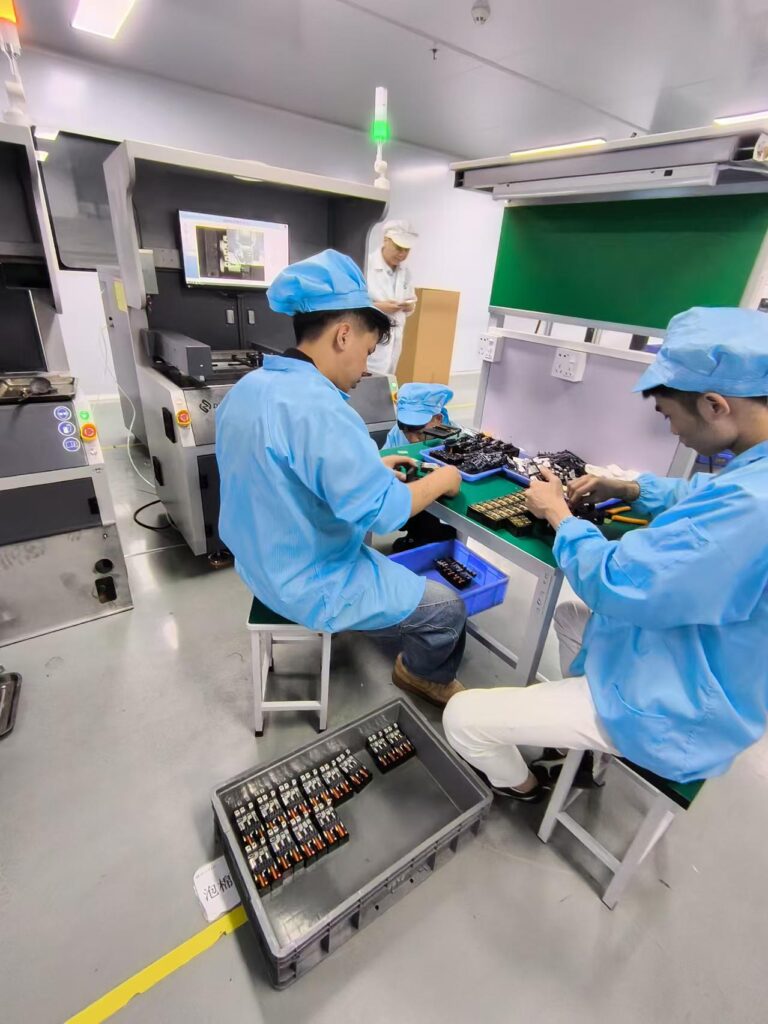
Várias máquinas instaladas na mesma área de produção
Diferentes lotes podem ser processados com maior capacidade
Depois de validado um programa de produto, as mesmas definições podem ser repetidas nas restantes PCBAs do lote. Se a encomenda regressar, o programa guardado oferece um ponto de partida controlado para a produção.
Menos fluxo fora da área de soldadura
A máquina aplica fluxo apenas nas posições passantes programadas. Não reveste toda a face inferior da PCBA com fluxo antes da soldadura.
Esta aplicação seletiva reduz o uso desnecessário de fluxo em torno de componentes e áreas que não precisam de soldadura. Segundo a observação de produção do cliente, quase não ficaram resíduos visíveis de fluxo nas PCBAs após a soldadura.
O aspeto visual não substitui o teste de contaminação iónica quando o cliente especifica um limite de limpeza. No entanto, aplicar menos fluxo desde o início reduz a quantidade de resíduos de processo introduzidos no conjunto.
Porque o cliente instalou várias máquinas
O primeiro requisito era a estabilidade da soldadura. O segundo era a capacidade de produção.
Uma máquina offline oferece flexibilidade para mudar modelos de PCBA, mas várias encomendas automóveis podem precisar de ser produzidas ao mesmo tempo. A instalação de várias máquinas permite atribuir programas diferentes a células de soldadura separadas ou processar lotes adicionais em paralelo.
Esta configuração também evita que um único percurso de soldadura longo se torne o único estrangulamento da produção quando uma placa contém muitas juntas.
O cliente manteve a inserção manual de componentes e o manuseamento das placas, mas transferiu o trabalho repetitivo de soldadura para equipamento programado.
Qualidade de soldadura automóvel mais competitiva
A principal melhoria não foi apenas substituir um ferro de soldar por uma máquina. O cliente estabeleceu um processo repetível para a posição do fluxo, o percurso de soldadura, o movimento do bico e o tempo de contacto com a onda.
Os resultados ficaram menos dependentes do operador, enquanto diferentes juntas puderam utilizar definições adequadas às suas condições reais. A aplicação seletiva de fluxo também deixou muito poucos resíduos visíveis após a soldadura.
Para um fornecedor de eletrónica automóvel que compete por encomendas sensíveis à qualidade, esta combinação de flexibilidade, capacidade e consistência do processo oferece uma capacidade produtiva mais forte do que depender inteiramente da soldadura manual.
Envie à DEZ as dimensões da PCBA, a imagem da face inferior, as coordenadas THT, as folgas dos componentes, a liga de soldadura, o tipo de fluxo e a quantidade de produção necessária.
A DEZ pode analisar o percurso de soldadura, o acesso do bico, o tempo de ciclo estimado e se o projeto precisa de uma máquina offline, várias células de soldadura ou um sistema inline de soldadura seletiva.