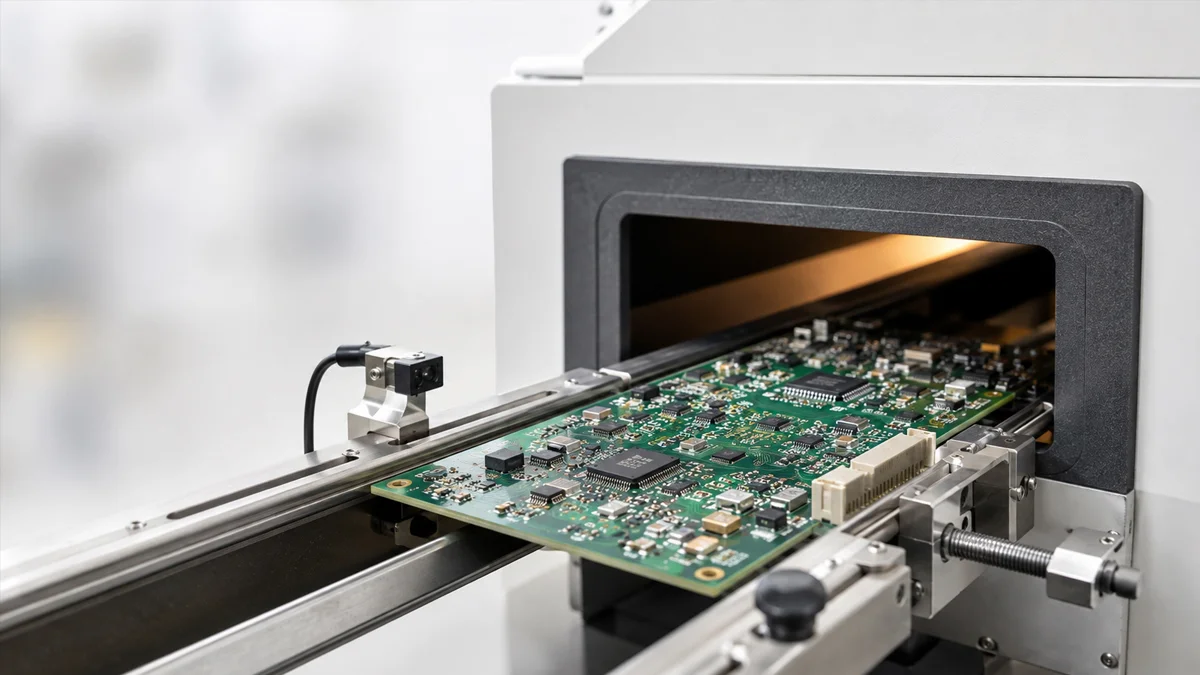
Температурный профиль печи для переплавки фиксирует фактическую температуру, которой подвергается сборка PCB, когда она проходит через печь.
Профиль должен соответствовать спецификации припоя, тепловой массе PCB и пределам температуры компонентов. Настройки зон печи сами по себе не могут подтвердить температуру паяных соединений.
Четыре стадии профиля повторного потока
Разогреть
Предварительный нагрев постепенно повышает температуру PCB. Слишком быстрое нагревание может вызвать разбрызгивание припоя, напряжение компонентов и большие температурные различия в сборке.
Замочить
Этап замачивания позволяет компонентам с различной тепловой массой достичь более стабильной температуры перед переплавкой. Он также активирует флюс для припоя.
Переформатирование
Припой достигает своей температуры плавления, смачивает площадки и окончания компонентов и формирует паяные соединения.
Охлаждение
Контролируемое охлаждение затвердает паяные соединения. Слишком медленное или слишком резкое охлаждение может повлиять на структуру припоя, напряжение компонентов и качество окончательных соединений.
Начните с технических требований к пасте для пайки
Технический паспорт припоя должен определить рекомендуемую скорость нагрева, диапазон замачивания, время над температурой плавления, максимальную температуру и скорость охлаждения.
Для многих безсвинцовых паст SAC начальный профиль может использовать плавный нагрев, замачивание около 150–180°C, примерно 45–90 секунд выше 217°C, и пик около 235–245°C.
Это начальные диапазоны, а не универсальные настройки. Конечный профиль должен оставаться в пределах ограничений припоя и компонентов.
Выберите правильные позиции термопар
Термопары должны измерять как самые горячие, так и самые холодные области сборки PCB.
Полезные точки измерения включают небольшой пассивный компонент, большой разъем, силовой компонент, центр PCB и соединение под или рядом с упаковкой с высокой тепловой массой.
Прикрепите каждую термопару непосредственно к измеряемому паяному соединению или площадке. Свободная термопара или та, что касается только корпуса компонента, может дать вводящие в заблуждение результаты.
Это требует тестирования и практики. Для DEZ Печь для переплавки клиенты, мы предоставим комплексную систему обучения.
Создайте начальный рецепт печи
Установите первые зоны нагрева, чтобы постепенно повысить температуру ППП. Используйте средние зоны для уменьшения температурных различий по сборке и финальные зоны, чтобы довести каждое требуемое паяное соединение выше жидкостной температуры.
Скорость конвейера определяет, сколько времени ППП остается на каждом этапе. Медленная скорость увеличивает время нагрева, тогда как быстрая скорость сокращает его.
Изменяйте одну основную переменную за раз. Настройка нескольких зон и скорости конвейера одновременно затрудняет определение, какое изменение улучшило или ухудшило профиль.
Пропустите ПЛК через печь для повторной пайки
Подключите термопары к температурному профилировщику и пропустите инструментированный ППП через полную печь.
Записанные кривые должны подтверждать:
- Скорость нагрева во время предварительного нагрева
- Стабильность температуры во время утопления
- Время выше жидкостной температуры припоя
- Максимальная температура в каждой точке измерения
- Температурные различия по ППП
- Скорость охлаждения после повторного потока
Холодное паяное соединение должно достичь необходимых условий повторного потока, не превышая предельную температуру самого горячего компонента.
Исправление распространенных проблем профиля
Холодное соединение не достигает повторного потока
Уменьшите скорость конвейера или увеличьте температуры соответствующих зон нагрева. Проверьте, впитывают ли большое количество соединителей, экранов, медные участки или носители ППП тепло.
Максимальная температура слишком высокая
Снизьте финальные зоны нагрева или увеличьте скорость конвейера. Убедитесь, что маленькие компоненты не нагреваются намного быстрее, чем области с высокой тепловой массой.
У ППП большое температурное различие
Продлите или отрегулируйте стадию утопления, чтобы тяжелые и легкие компоненты достигли более схожих температур перед повторным потоком.
Компоненты показывают эффект «тумбстоунинга»
Проверьте температурный баланс на обоих выводах компонентов. Дизайн площадок, объем припойной пасты, размещение и геометрия компонентов также должны быть проверены.
Паяные шарики появляются после повторного потока
Пересмотрите подъем температуры при предварительном нагреве, состояние припойной пасты, процесс печати и загрязнение ППП. Простая настройка температуры может не устранить причину.
Скрытые соединения показывают пустоты
Проверьте максимальную температуру, время выше температуры плавления, условия выдержки и охлаждения. Паста для пайки, дизайн площадок, дизайн компонентов и отделка поверхности также могут влиять на наличие пустот.
Проверить паяные соединения
Кривая температуры должна быть подтверждена по завершенной сборке печатной платы.
Проверьте видимые соединения на наличие смачивания, шариков припоя, мостов, нарушенных соединений и перемещения компонентов. Используйте рентгеновскую проверку для BGA, QFN, LGA и других пакетов с скрытыми соединениями.
Одного успешного профиля недостаточно. Повторите процесс, используя несколько сборок, чтобы подтвердить стабильность результатов.
Сохраните профиль для каждой сборки печатной платы
Разные модели печатных плат не должны автоматически использовать один и тот же рецепт для печи.
Толщина печатной платы, распределение меди, размер компонентов, плотность платы, паста для пайки и подложки могут изменить реакцию на нагрев. Сохраняйте подтвержденные температуры зон, скорость конвейера и измеренный профиль для каждой сборки.
Запустите новый профиль, когда изменится дизайн печатной платы, паста для пайки, упаковка компонентов, подложка, скорость конвейера или состояние печи.
Выбор печи для повторной пайки
Предоставьте размеры печатной платы, высоту компонентов, пасту для пайки, требуемую производительность, направление конвейера и целевой температурный профиль при выборе печи для повторного плавления.
Сборки с крупными разъемами, экранами, силовыми компонентами или тяжелой медью обычно требуют большей длины нагрева и лучшего контроля температуры, чем небольшие платы с низкой массой.
Это Печь для повторного плавления DEZ-R800PC использует восемь верхних и восемь нижних нагревательных зон, нагревательный участок длиной 3140 мм, две зоны охлаждения и трехканальное температурное профилирование.
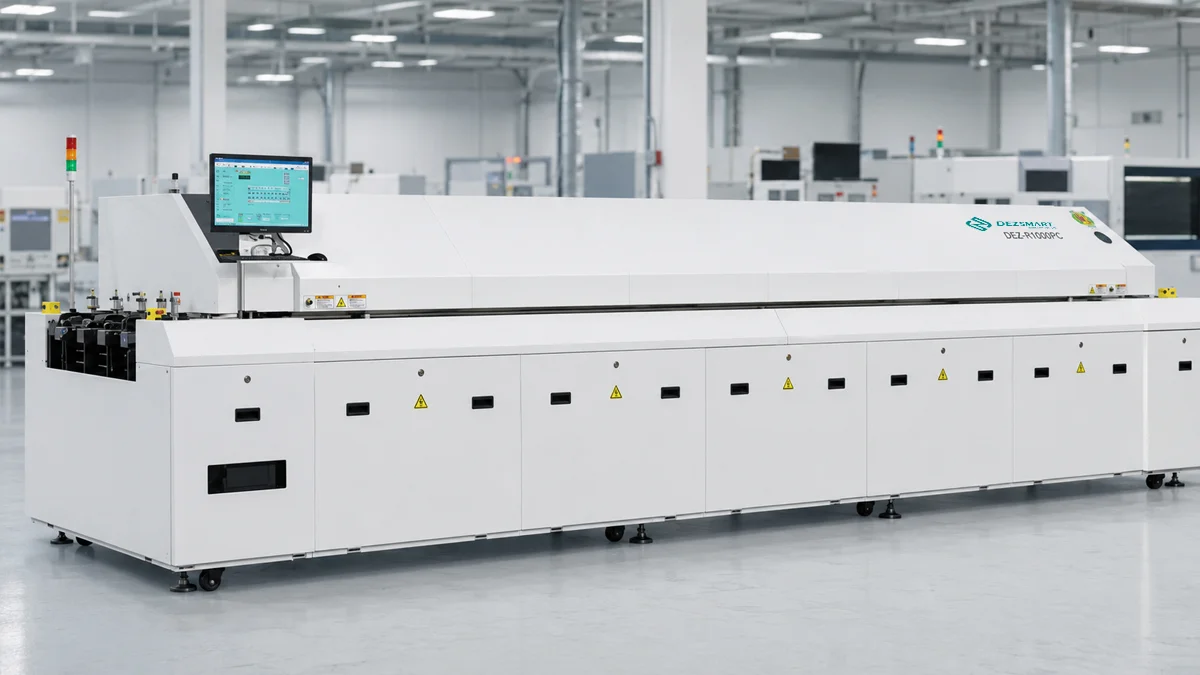
Это Печь для SMD повторного плавления DEZ-R1000PC предоставляет десять верхних и десять нижних нагревательных зон, нагревательный участок длиной 3890 мм, две зоны охлаждения и трехканальное температурное профилирование.
Запрос на оценку процесса перетасовки
Отправьте размеры своей печатной платы, информацию о пасте для пайки, компоновку компонентов, требуемую производительность и целевой профиль. DEZ может просмотреть заявку и рекомендовать соответствующую конфигурацию печи для повторного плавления.