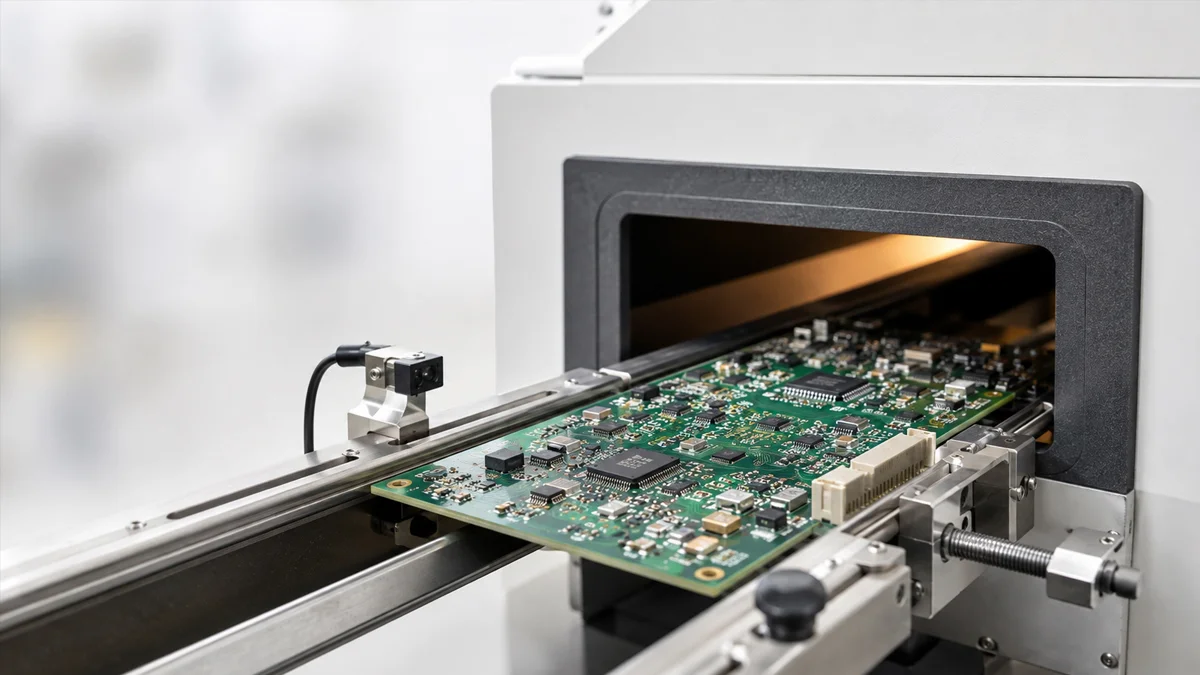
Een reflowoven temperatuurprofiel registreert de werkelijke temperatuur die een PCB-assemblage ervaart terwijl deze door de oven gaat.
Het profiel moet overeenkomen met de soldeerpasta specificatie, PCB thermische massa en component temperatuurgrenzen. Alleen de instellingen van de ovenzone kunnen de temperatuur van de soldeerverbindingen niet bevestigen.
De Vier Reflow Profiel Fasen
Voorverwarmen
Voorverwarmen verhoogt geleidelijk de temperatuur van de PCB. Te snel verwarmen kan leiden tot spatten van soldeerpasta, stress op componenten en grote temperatuurverschillen in de assemblage.
week
De inweekfase maakt het mogelijk dat componenten met verschillende thermische massa's een consistenter temperatuur bereiken voordat ze worden gereflowd. Het activeert ook de soldeerpasta flux.
Herschikken
De soldeer bereikt zijn vloeistoftemperatuur, bevochtigt de pads en componentverbindingen, en vormt de soldeerverbindingen.
Koeling
Gereguleerde koeling verstevigt de soldeerverbindingen. Te langzame of te agressieve koeling kan de soldeerstructuur, stress op componenten en de uiteindelijke kwaliteit van de verbinding beïnvloeden.
Begin met de specificatie voor soldeerpasta
Het technische gegevensblad van de soldeerpasta moet de aanbevolen oplopingssnelheid, inweekbereik, tijd boven vloeistoftemperatuur, piektemperatuur en afkoelsnelheid definiëren.
Voor veel SAC loodvrije soldeerpasta's kan een aanvankelijk profiel een geleidelijke oplopingssnelheid, een inweek rond 150–180°C, ongeveer 45–90 seconden boven de 217°C vloeistoftemperatuur en een piek nabij 235–245°C gebruiken.
Dit zijn startbereiken, geen universele instellingen. Het uiteindelijke profiel moet binnen de grenzen van de soldeerpasta en componenten blijven.
Selecteer de juiste thermokoppelposities
Thermokoppels moeten zowel de heetste als de koudste gebieden van de PCB-assemblage meten.
Nuttige meetpunten zijn onder andere een kleine passieve component, een grote connector, een vermogencomponent, het midden van de PCB en een verbinding onder of naast een pakket met hoge thermische massa.
Bevestig elke thermokoppel direct aan de gemeten soldeerverbinding of pad. Een losse thermokoppel of een die alleen de componentenbody aanraakt kan misleidende resultaten opleveren.
Dit vereist testen en oefening. Voor DEZ Reflowoven klanten, we zullen een uitgebreid trainingssysteem bieden.
Maak het initiële ovenrecept
Stel de eerste verwarmingszones in om de PCB-temperatuur geleidelijk te verhogen. Gebruik de middenzones om temperatuurverschillen in de assemblage te verminderen en de laatste zones om elke benodigde soldeerverbinding boven de vloeipunt te brengen.
De transportsnelheid bepaalt hoe lang de PCB in elke fase blijft. Een langzamere snelheid verlengt de verwarmingsduur, terwijl een snellere snelheid deze verkort.
Verander één hoofdvariabele per keer. Het gelijktijdig aanpassen van verschillende zones en de transportsnelheid maakt het moeilijk om te identificeren welke wijziging de profield verbetering of schade heeft toegebracht.
Voer de PCB door de Reflow Oven
Verbind de thermokoppels met de temperatuurprofiler en laat de geïnstrumenteerde PCB door de volledige oven passeren.
De geregistreerde curves zouden moeten bevestigen:
- Verwarmingssnelheid tijdens voorverwarmen
- Temperatuurstabiliteit tijdens het weken
- Tijd boven de soldeervloeipunt
- Maximale temperatuur op elk meetpunt
- Temperatuurverschil over de PCB
- Koelsnelheid na reflow
De koudste soldeerverbinding moet de vereiste reflowomstandigheden bereiken zonder dat het heetste component zijn temperatuurgrens overschrijdt.
Corrigeer veelvoorkomende profielproblemen
De koudste verbinding bereikt geen reflow
Verlaag de transportsnelheid of verhoog de juiste verwarmingszone temperaturen. Controleer of grote connectors, afschermingen, koperen gebieden of PCB-dragers warmte absorberen.
De piektemperatuur is te hoog
Verlaag de laatste verwarmingszones of verhoog de transportsnelheid. Bevestig dat kleine componenten niet veel sneller opwarmen dan gebieden met hoge thermische massa.
De PCB heeft een groot temperatuurverschil
Verleng of pas de wekenfase aan, zodat zware en lichte componenten vergelijkbare temperaturen bereiken voordat ze worden gereflowed.
Componenten tonen tombstoning
Controleer de temperatuurbalans over beide componentverbindingen. Padontwerp, soldeerpasta-volume, plaatsing en componentgeometrie moeten ook worden gecontroleerd.
Soldeerballetjes verschijnen na reflow
Bekijk de voorverwarmingshelling, de toestand van de soldeerpasta, het printproces en de PCB-vervuiling. Alleen temperatuurcorrectie kan niet de oorzaak wegnemen.
Verborgen Joints Toon Leegtes
Controleer piektemperatuur, tijd boven liquidus, inweekomstandigheden en afkoeling. Soldeerpasta, padontwerp, componentontwerp en oppervlakteafwerking kunnen ook invloed hebben op leegtes.
Controleer de soldeerverbindingen
Een temperatuurcurve moet worden bevestigd tegen de voltooide PCB-assemblage.
Inspecteer zichtbare verbindingen op natte plekken, soldeerballen, bruggen, verstoorde verbindingen en componentbeweging. Gebruik Röntgeninspectie voor BGA, QFN, LGA en andere pakketten met verborgen soldeeraansluitingen.
Eén succesvolle profielloop is niet voldoende. Herhaal het proces met verschillende assemblages om te bevestigen dat de resultaten stabiel blijven.
Bewaar een profiel voor elke PCB-assemblage
Verschillende PCB-modellen moeten niet automatisch hetzelfde ovenrecept delen.
PCB-dikte, koperverdeling, componentgrootte, borddensiteit, soldeerpasta en dragers kunnen de verwarmingsreactie veranderen. Sla de bevestigde zone temperaturen, transportsnelheid en gemeten profiel voor elke assemblage op.
Voer een nieuw profiel uit wanneer het PCB-ontwerp, de soldeerpasta, het componentpakket, de drager, de transportsnelheid of de ovenconditie verandert.
Een Reflow Oven Selecteren
Geef de PCB-afmetingen, componenthoogte, soldeerpasta, vereiste doorvoer, transportrichting en doeltemperatuurprofiel op bij het selecteren van een reflow-oven.
Assemblages met grote connectoren, afscherming, vermogenscomponenten of zwaar koper hebben meestal een langere verwarmingslengte en betere temperatuurcontrole nodig dan kleine, lichte borden.
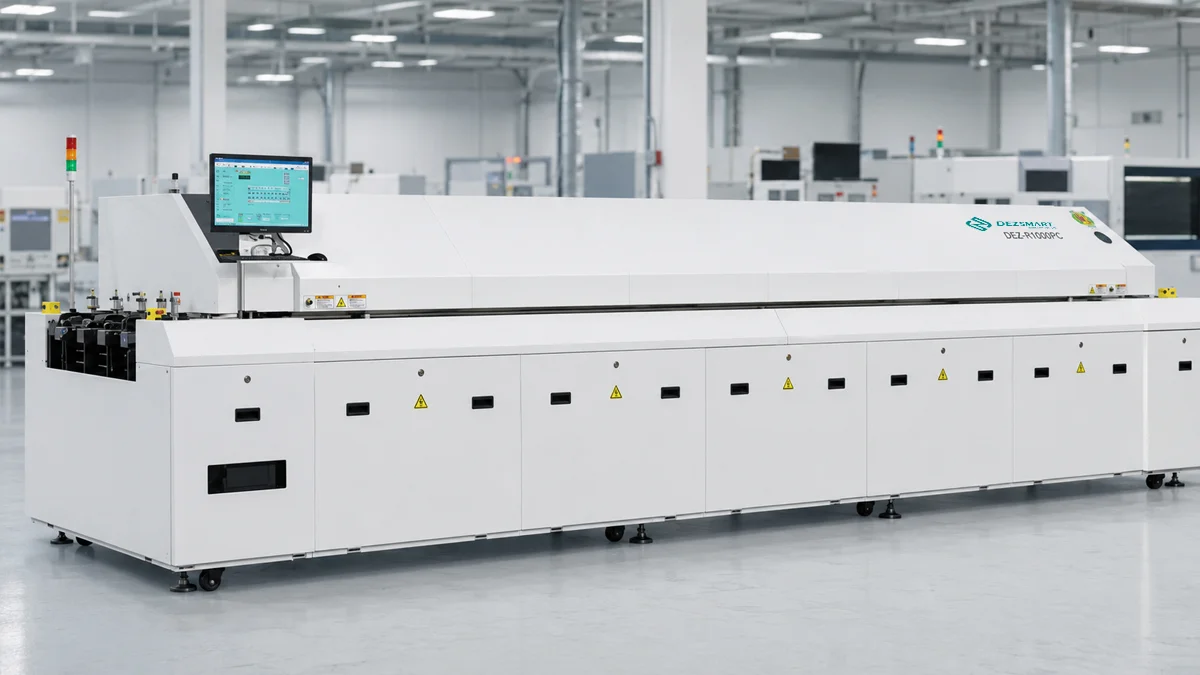
De DEZ-R800PC reflowoven gebruikt acht bovenste en acht onderste verwarmingszones, een verwarmingssectie van 3140 mm, twee koelzones en drie-kanaals temperatuurprofielen.
De DEZ-R1000PC SMT-reflowoven biedt tien bovenste en tien onderste verwarmingszones, een verwarmingssectie van 3890 mm, twee koelzones en drie-kanaals temperatuurprofielen.
Verzoek om evaluatie van het reflowproces
Stuur uw PCB-afmetingen, soldeerpasta-informatie, componentlay-out, vereiste doorvoer en doelprofiel. DEZ kan de aanvraag beoordelen en de relevante reflow-ovenconfiguratie aanbevelen.