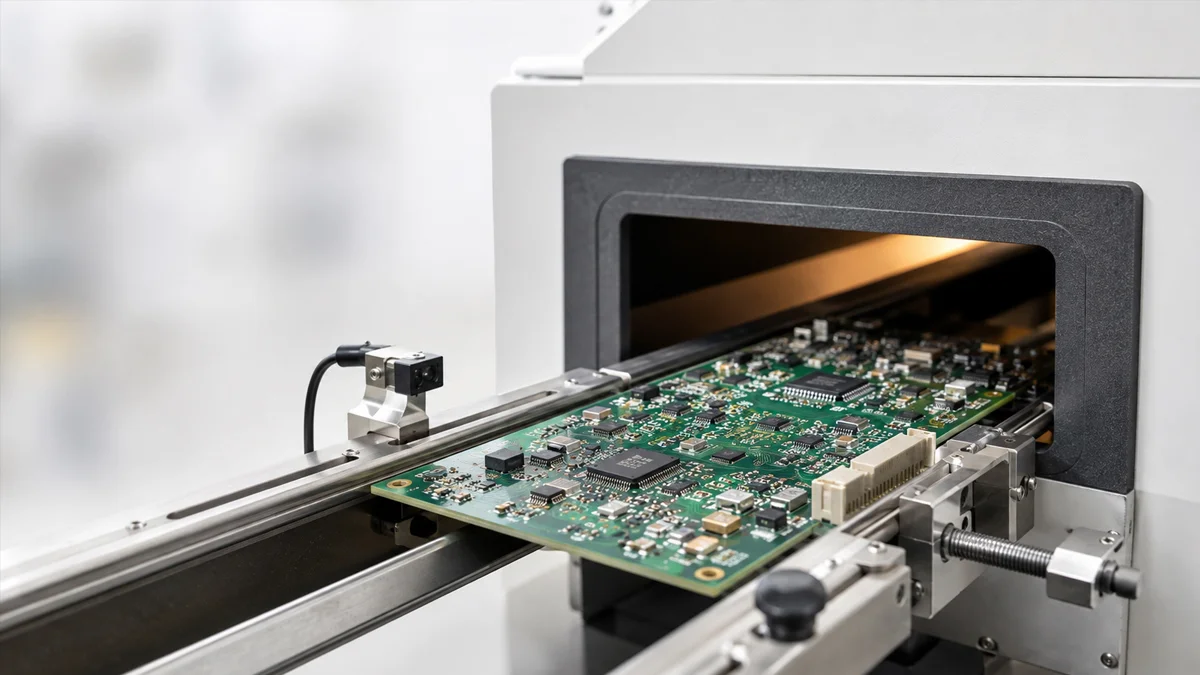
Un profilo di temperatura del forno di rifusione registra la temperatura effettiva esperita da un'assemblaggio PCB mentre passa attraverso il forno.
Il profilo deve corrispondere alle specifiche della pasta per saldatura, alla massa termica della PCB e ai limiti di temperatura dei componenti. Le impostazioni delle zone del forno da sole non possono confermare la temperatura delle giunture saldate.
Le quattro fasi del profilo di reflusso
Preriscalda
Il preriscaldamento aumenta gradualmente la temperatura della PCB. Riscaldare troppo rapidamente può causare schizzi di pasta per saldatura, stress sui componenti e ampie differenze di temperatura nell'assemblaggio.
Immergere
La fase di mantenimento consente ai componenti con masse termiche diverse di raggiungere una temperatura più uniforme prima della rifusione. Attiva anche il flussante della pasta per saldatura.
Riflusso
La saldatura raggiunge la sua temperatura di liquidus, bagna i pad e le terminazioni dei componenti e forma le giunture saldate.
Raffreddamento
Il raffreddamento controllato solidifica le giunture saldate. Un raffreddamento troppo lento o troppo aggressivo può influenzare la struttura della saldatura, lo stress dei componenti e la qualità finale delle giunture.
Inizia con la specifica della pasta saldante
Il foglio dati tecnico della pasta per saldatura dovrebbe definire il tasso di ramp, il range di mantenimento, il tempo sopra il liquidus, la temperatura di picco e il tasso di raffreddamento.
Per molte paste per saldatura SAC prive di piombo, un profilo iniziale può utilizzare una ramp graduale, un mantenimento intorno ai 150–180°C, circa 45–90 secondi sopra la temperatura di liquidus a 217°C e un picco attorno ai 235–245°C.
Questi sono intervalli di partenza, non impostazioni universali. Il profilo finale deve rimanere entro i limiti della pasta per saldatura e dei componenti.
Seleziona le corrette posizioni del termocoppia
Le termocoppie dovrebbero misurare sia le aree più calde che quelle più fredde dell'assemblaggio PCB.
Punti di misura utili includono un piccolo componente passivo, un grande connettore, un componente di potenza, il centro della PCB e una giuntura sotto o accanto a un pacchetto ad alta massa termica.
Collegare ciascuna termocoppia direttamente alla giuntura saldata o al pad misurato. Una termocoppia allentata o che tocca solo il corpo del componente può produrre risultati fuorvianti.
Questo richiede test e pratica. Per DEZ Forno di rifusione clienti, forniremo un sistema di formazione completo.
Crea la Ricetta Iniziale del Forno
Imposta le prime zone di riscaldamento per aumentare gradualmente la temperatura del PCB. Usa le zone centrali per ridurre le differenze di temperatura attraverso l'assemblaggio e le zone finali per portare ogni giunto saldato richiesto sopra il liquidus.
La velocità del nastro trasportatore determina quanto a lungo il PCB rimane in ciascuna fase. Una velocità più lenta aumenta il tempo di riscaldamento, mentre una velocità più veloce lo riduce.
Cambia una principale variabile alla volta. Regolare diverse zone e la velocità del nastro trasportatore simultaneamente rende difficile identificare quale cambiamento ha migliorato o danneggiato il profilo.
Passa il PCB attraverso il forno di riflusso
Collega i termocoppie al profiler di temperatura e fai passare il PCB strumentato attraverso il forno completo.
Le curve registrate dovrebbero confermare:
- Velocità di riscaldamento durante il pre-riscaldamento
- Stabilità della temperatura durante il mantenimento
- Tempo sopra il liquidus del saldante
- Temperatura massima a ciascun punto di misurazione
- Differenza di temperatura attraverso il PCB
- Velocità di raffreddamento dopo il reflow
Il giunto saldato più freddo deve raggiungere le condizioni di reflow richieste senza che il componente più caldo superi il suo limite di temperatura.
Correggere i problemi comuni del profilo
Il Giunto Più Freddo Non Raggiunge il Reflow
Riduci la velocità del nastro trasportatore o aumenta le temperature delle zone di riscaldamento appropriate. Verifica se grandi connettori, schermature, aree di rame o portapcb stanno assorbendo calore.
La Temperatura Massima È Troppo Alta
Abbassa le zone di riscaldamento finali o aumenta la velocità del nastro trasportatore. Conferma che i componenti piccoli non si riscaldano molto più velocemente rispetto alle aree ad alta massa termica.
Il PCB Ha una Grande Differenza di Temperatura
Estendi o regola la fase di mantenimento in modo che componenti pesanti e leggeri raggiungano temperature più simili prima del reflow.
I Componenti Mostrano Tombstoning
Controlla l'equilibrio di temperatura tra entrambe le terminazioni dei componenti. Anche il design del pad, il volume della pasta saldante, il processo di stampa e la geometria del componente devono essere ispezionati.
Le Palline di Saldatura Appaiono Dopo il Reflow
Esamina la rampa di pre-riscaldamento, le condizioni della pasta saldante, il processo di stampa e la contaminazione del PCB. La regolazione della temperatura da sola potrebbe non rimuovere la causa.
Giunti Nascosti Mostrano Vuoti
Verifica la temperatura di picco, il tempo sopra il liquidus, le condizioni di immersione e il raffreddamento. La pasta saldante, il design dei pad, il design dei componenti e la finitura superficiale possono anche influenzare la creazione di vuoti.
Ispeziona le giunzioni saldate
È necessario confermare la curva di temperatura contro l'assemblaggio PCB finito.
Ispeziona le giunture visibili per bagnabilità, palline di saldatura, ponti, giunture disturbate e movimento dei componenti. Usa l'ispezione a raggi X per BGA, QFN, LGA e altri pacchetti con connessioni di saldatura nascoste.
Un'unica corsa profilo di successo non è sufficiente. Ripeti il processo utilizzando più assemblaggi per confermare che i risultati rimangano stabili.
Salva un profilo per ciascun assemblaggio PCB
Diversi modelli di PCB non dovrebbero condividere automaticamente la stessa ricetta del forno.
Lo spessore del PCB, la distribuzione del rame, la dimensione dei componenti, la densità della scheda, la pasta saldante e i supporti possono cambiare la risposta al riscaldamento. Salva le temperature della zona confermate, la velocità del nastro trasportatore e il profilo misurato per ciascun assemblaggio.
Esegui un nuovo profilo quando cambiano il design del PCB, la pasta saldante, il pacchetto del componente, il supporto, la velocità del nastro trasportatore o le condizioni del forno.
Selezionare un forno reflow
Fornisci le dimensioni del PCB, l'altezza del componente, la pasta saldante, il throughput richiesto, la direzione del nastro trasportatore e il profilo di temperatura target quando selezioni un forno di rifusione.
Gli assemblaggi con connettori grandi, scudi, componenti di potenza o rame pesante richiedono di solito una maggiore lunghezza di riscaldamento e un migliore controllo della temperatura rispetto a schede piccole e leggere.
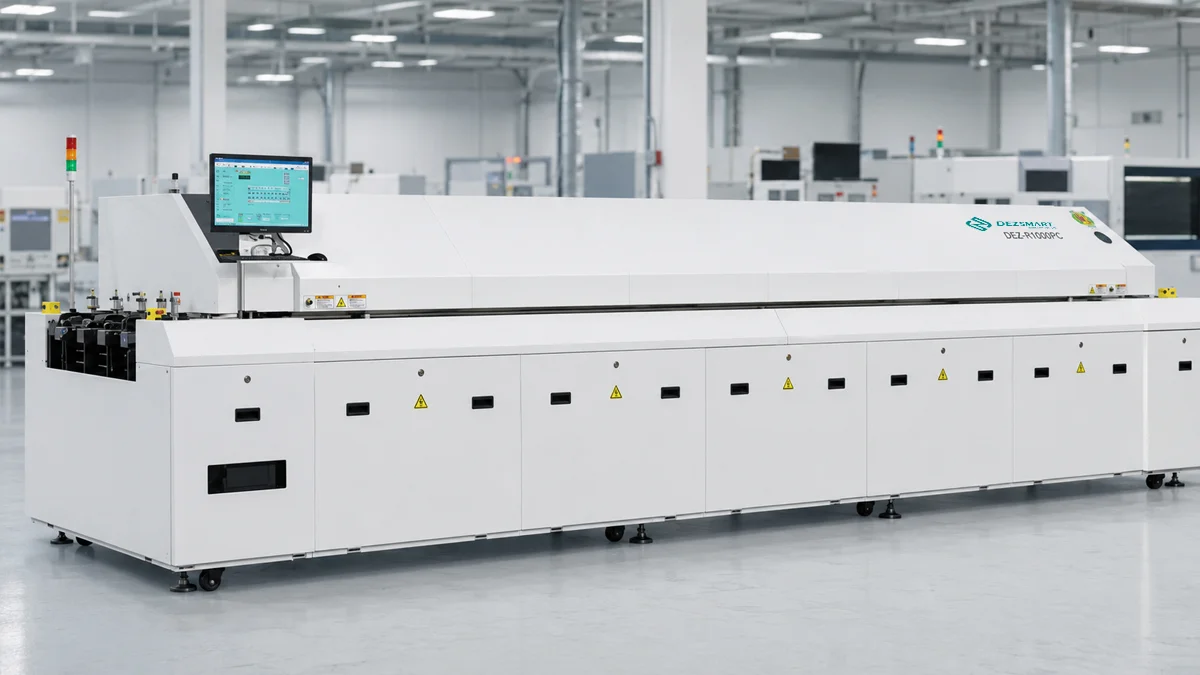
La Forno di Rifusione DEZ-R800PC utilizza otto zone di riscaldamento superiori e otto inferiori, una sezione riscaldante di 3140 mm, due zone di raffreddamento e profilazione della temperatura a tre canali.
La Forno di Rifusione SMT DEZ-R1000PC fornisce dieci zone di riscaldamento superiori e dieci inferiori, una sezione riscaldante di 3890 mm, due zone di raffreddamento e profilazione della temperatura a tre canali.
Richiesta di valutazione del processo di riflusso
Invia le dimensioni del tuo PCB, le informazioni sulla pasta saldante, il layout dei componenti, il throughput richiesto e il profilo target. DEZ può esaminare l'applicazione e raccomandare la configurazione del forno di rifusione pertinente.