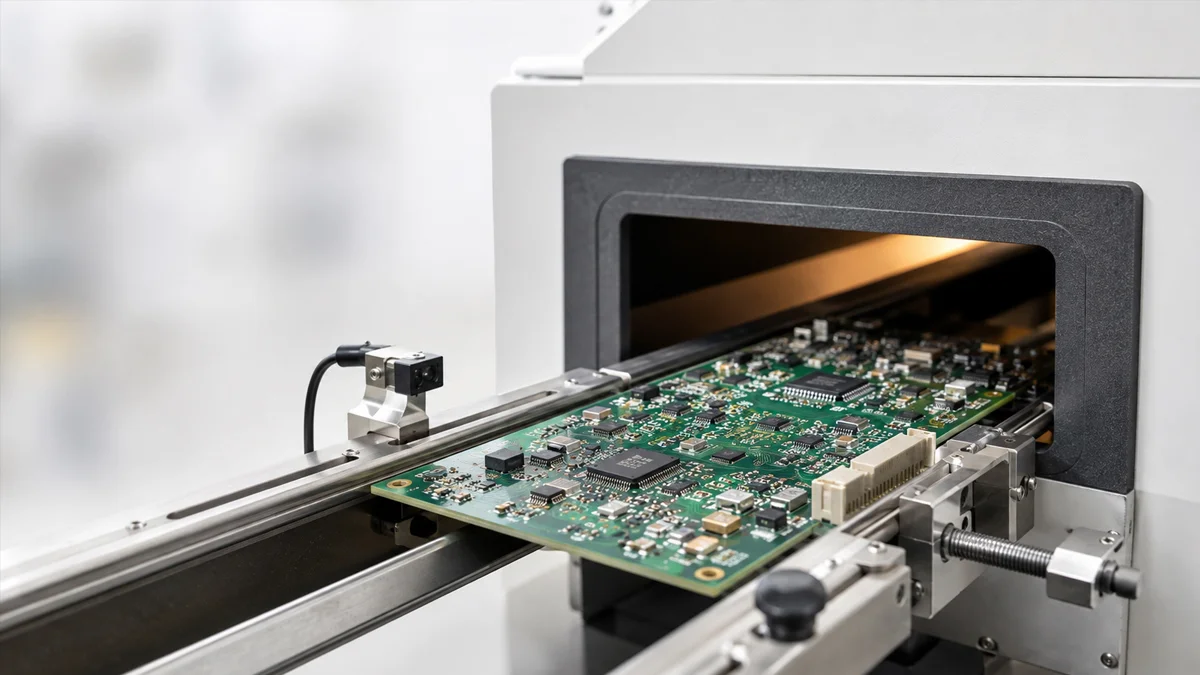
Un profil de température de four de refusion enregistre la température réelle subie par un assemblage de circuits imprimés (PCB) lors de son passage à travers le four.
Le profil doit correspondre aux spécifications de la pâte à souder, à la masse thermique du PCB et aux limites de température des composants. Les réglages des zones du four ne peuvent à eux seuls confirmer la température des joints de soudure.
Les quatre étapes du profil de refusion
Préchauffer
Le préchauffage augmente progressivement la température du PCB. Un chauffage trop rapide peut provoquer des éclaboussures de pâte à souder, du stress sur les composants et de grandes différences de température à travers l'assemblage.
Tremper
La phase de stabilisation permet aux composants ayant des masses thermiques différentes d'atteindre une température plus cohérente avant la refusion. Elle active également le flux de la pâte à souder.
Reformater
La soudure atteint sa température de liquidus, mouille les pastilles et les terminaisons des composants, et forme les joints de soudure.
Refroidissement
Le refroidissement contrôlé solidifie les joints de soudure. Un refroidissement trop lent ou trop agressif peut affecter la structure de la soudure, le stress des composants et la qualité finale des joints.
Commencez par la spécification de pâte à souder
La fiche technique de la pâte à souder doit définir le taux de montée recommandé, la plage de stabilisation, le temps au-dessus de la température de liquidus, la température de pointe et le taux de refroidissement.
Pour de nombreuses pâtes à souder sans plomb SAC, un profil initial peut utiliser une montée progressive, une stabilisation autour de 150-180°C, environ 45-90 secondes au-dessus de la température de liquidus de 217°C et une température de pointe près de 235-245°C.
Ce sont des plages de départ, pas des réglages universels. Le profil final doit rester dans les limites de la pâte à souder et des composants.
Sélectionnez les positions correctes du thermocouple
Les thermocouples doivent mesurer à la fois les zones les plus chaudes et les plus froides de l'assemblage de PCB.
Les points de mesure utiles incluent un petit composant passif, un grand connecteur, un composant de puissance, le centre du PCB et un joint sous ou à côté d'un boîtier à forte masse thermique.
Fixez chaque thermocouple directement au joint de soudure ou à la pastille mesurée. Un thermocouple lâche ou celui touchant uniquement le corps du composant peut fournir des résultats trompeurs.
Cela nécessite des tests et de la pratique. Pour DEZ Four de Refusion clients, nous fournirons un système de formation complet.
Créer la recette initiale du four
Réglez les premières zones de chauffage pour augmenter progressivement la température du PCB. Utilisez les zones intermédiaires pour réduire les différences de température dans l'assemblage et les zones finales pour amener chaque joint de soudure requis au-dessus du liquide.
La vitesse du convoyeur détermine combien de temps le PCB reste à chaque étape. Une vitesse plus lente augmente le temps de chauffage, tandis qu'une vitesse plus rapide le réduit.
Changez une variable principale à la fois. Ajuster plusieurs zones et la vitesse du convoyeur en même temps rend difficile l'identification de quel changement a amélioré ou endommagé le profil.
Faire passer le PCB dans le four de refusion
Connectez les thermocouples au profileur de température et faites passer le PCB instrumenté à travers le four complet.
Les courbes enregistrées devraient confirmer :
- Taux de chauffage pendant le préchauffage
- Stabilité de la température pendant l'attente
- Temps au-dessus du liquide de soudure
- Température maximale à chaque point de mesure
- Différence de température à travers le PCB
- Taux de refroidissement après la refonte
Le joint de soudure le plus froid doit atteindre les conditions de refonte requises sans que le composant le plus chaud dépasse sa limite de température.
Corriger les problèmes courants de profil
Le Joint le Plus Froid N'Atteint Pas la Refonte
Réduisez la vitesse du convoyeur ou augmentez les températures des zones de chauffage appropriées. Vérifiez si de grands connecteurs, boucliers, zones en cuivre ou porte-PCB absorbent la chaleur.
La Température de Pointe Est Trop Élevée
Abaissez les zones de chauffage finales ou augmentez la vitesse du convoyeur. Confirmez que les petits composants ne chauffent pas beaucoup plus rapidement que les zones à forte masse thermique.
Le PCB Présente Une Grande Différence de Température
Prolongez ou ajustez la phase de chauffage pour que les composants lourds et légers atteignent des températures plus similaires avant la refonte.
Les Composants Présentent un Tombstoning
Vérifiez l'équilibre thermique à travers les deux terminaisons des composants. La conception des pads, le volume de pâte à souder, le placement et la géométrie des composants doivent également être inspectés.
Des Billes de Soudure Apparaissent Après la Refonte
Examinez la montée en température, l'état de la pâte à souder, le processus d'impression et la contamination du PCB. Un ajustement de température seul peut ne pas éliminer la cause.
Des Joints Caches Montrent des Vides
Vérifiez la température de pointe, le temps au-dessus du liquide, les conditions de trempage et de refroidissement. La pâte à souder, la conception des plots, la conception des composants et la finition de surface peuvent également affecter le vide.
Inspecter les joints de soudure
Une courbe de température doit être confirmée par rapport au montage PCB terminé.
Inspectez les joints visibles pour l'humidité, les billes de soudure, les ponts, les joints perturbés et le mouvement des composants. Utilisez l'inspection par rayons X pour les BGA, QFN, LGA et autres types de boîtiers avec des connexions de soudure cachées.
Un seul passage de profil réussi ne suffit pas. Répétez le processus en utilisant plusieurs assemblages pour confirmer que les résultats restent stables.
Enregistrer un profil pour chaque assemblage de PCB
Différents modèles de PCB ne devraient pas partager automatiquement la même recette de four.
L'épaisseur du PCB, la distribution du cuivre, la taille des composants, la densité de la carte, la pâte à souder et les transporteurs peuvent modifier la réponse thermique. Enregistrez les températures de zone confirmées, la vitesse du convoyeur et le profil mesuré pour chaque assemblage.
Exécutez un nouveau profil lorsque la conception du PCB, la pâte à souder, le type de composant, le transporteur, la vitesse du convoyeur ou la condition du four changent.
Sélection d'un four de refusion
Fournissez les dimensions du PCB, la hauteur des composants, la pâte à souder, le débit requis, la direction du convoyeur et le profil de température cible lors du choix d'un four de refusion.
Les assemblages avec de grands connecteurs, des blindages, des composants puissants ou du cuivre lourd nécessitent généralement une longueur de chauffage plus importante et un meilleur contrôle de la température que les petites cartes à faible masse.
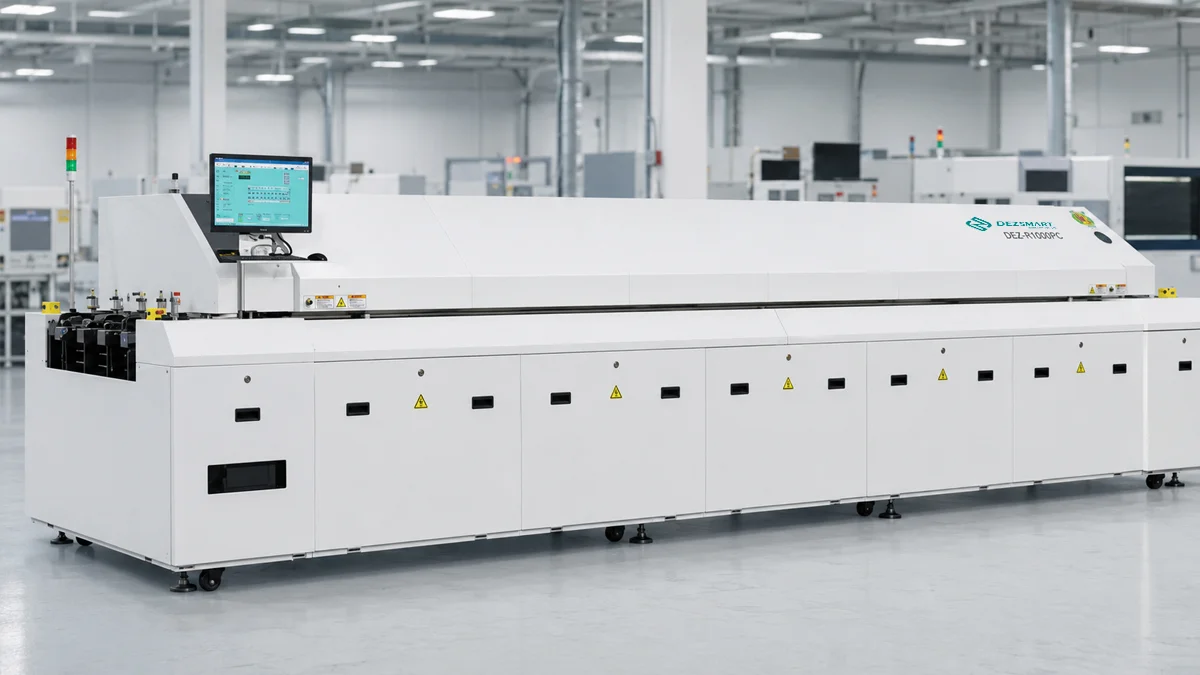
La Fours de Refusion DEZ-R800PC utilise huit zones de chauffage supérieures et huit zones de chauffage inférieures, une section de chauffage de 3140 mm, deux zones de refroidissement et un profilage de température à trois canaux.
La Fours de Refusion SMT DEZ-R1000PC offre dix zones de chauffage supérieures et dix zones de chauffage inférieures, une section de chauffage de 3890 mm, deux zones de refroidissement et un profilage de température à trois canaux.
Demander l'évaluation du processus de reflow
Envoyez vos dimensions de PCB, informations sur la pâte à souder, disposition des composants, débit requis et profil cible. DEZ peut examiner la demande et recommander la configuration de four de refusion pertinente.