
当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
プリヒート、ソーク、リフロー、冷却がはんだ接合部にどのように影響するか、はんだペーストとPCBの熱マスのためのプロファイルを設定する方法を学びます。
 によって管理者
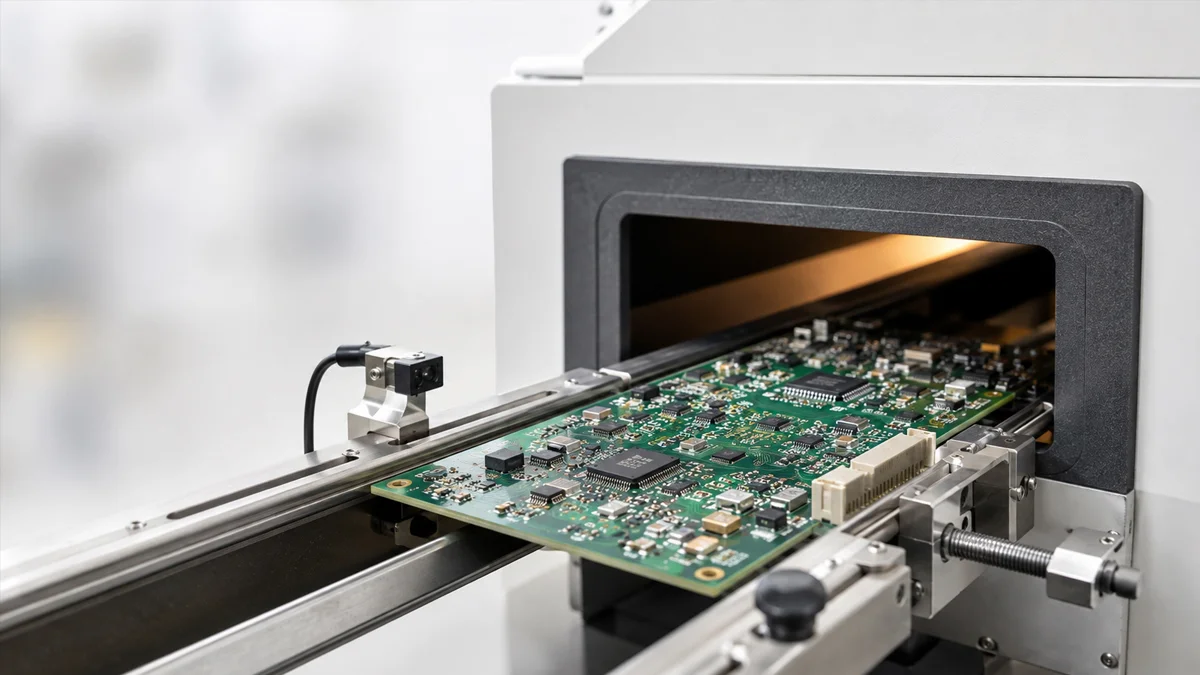
リフローベークの温度プロファイルは、PCBアセンブリがオーブンを通過する際に経験する実際の温度を記録します。
プロファイルは、はんだペーストの仕様、PCBの熱質量、およびコンポーネントの温度制限と一致させなければなりません。オーブンゾーンの設定だけでは、はんだ接合部の温度を確認することはできません。
予熱はPCBの温度を徐々に上げます。急激に加熱すると、はんだペーストのはね返り、コンポーネントのストレス、大きな温度差がアセンブリ全体に生じる可能性があります。
ソーク段階では、異なる熱質量を持つコンポーネントがリフロー前により一貫した温度に達することができます。これにより、はんだペーストフラックスも活性化されます。
はんだは液相温度に達し、パッドおよびコンポーネントの端子を濡らし、はんだ接合部を形成します。
制御された冷却により、はんだ接合部が固まります。冷却が遅すぎるまたは過度に急であると、はんだの構造、コンポーネントのストレス、および最終的な接合部の品質に影響を与える可能性があります。
はんだペーストの技術データシートには、推奨されるラamp率、ソーク範囲、液相温度以上の時間、ピーク温度、および冷却率が定義されている必要があります。
多くのSAC無鉛はんだペーストの場合、初期プロファイルでは、徐々に傾斜を使用し、約150〜180°Cのソークを行い、217°Cの液相温度を約45〜90秒間超え、235〜245°C近くでピークを達成することができます。
これは出発範囲であり、普遍的な設定ではありません。最終プロファイルは、はんだペーストとコンポーネントの制限内に収めなければなりません。
熱電対はPCBアセンブリの最も熱いエリアと最も冷たいエリアの両方を測定する必要があります。
有用な測定ポイントには、小型受動部品、大型コネクタ、パワーコンポーネント、PCBの中心、および高熱質量パッケージの下または横にある接合部が含まれます。
各熱電対を測定するはんだ接合部またはパッドに直接取り付けます。ゆるんだ熱電対やコンポーネント本体にだけ接触しているものは誤解を招く結果を生じる可能性があります。
これはテストと練習を必要とします。DEZ リフローベーク のお客様には、包括的なトレーニングシステムを提供いたします。
最初の加熱ゾーンを設定してPCBの温度を徐々に上昇させます。中間ゾーンを使用してアセンブリ全体の温度差を減らし、最終ゾーンで必要なハンダ接合部をすべて液状化温度以上にします。
コンベヤーの速度は、PCBが各段階にどのくらいの時間留まるかを決定します。遅い速度は加熱時間を長くし、速い速度はそれを短縮します。
一度に1つの主要な変数を変更します。複数のゾーンとコンベヤーの速度を同時に調整すると、どの変更がプロファイルを改善または損なったかを特定するのが難しくなります。
熱電対を温度プロファイラに接続し、計測されたPCBをオーブン全体を通過させます。
記録された曲線は以下を確認するべきです:
最も冷たいハンダ接合部は、最も熱い部品が温度制限を超えることなく、必要なリフロー条件に達しなければなりません。
最も冷たい接合部がリフローに達しない
コンベヤーの速度を減少させるか、適切な加熱ゾーンの温度を上昇させます。大型コネクタ、シールド、銅の領域やPCBキャリアが熱を吸収しているか確認してください。
ピーク温度が高すぎる
最終加熱ゾーンを下げるか、コンベヤーの速度を上げます。小型部品が高熱容量のエリアよりも急激に加熱されていないことを確認してください。
PCBには大きな温度差がある
浸漬段階を延長または調整し、重い部品と軽い部品がリフロー前により類似の温度に達するようにします。
部品がトムストーニングを示す
両方の部品の端子間の温度バランスを確認してください。パッド設計、ハンダペーストの量、配置および部品の形状も検査する必要があります。
リフロー後にハンダボールが出現する
予熱の立ち上がり、ハンダペーストの状態、印刷プロセスおよびPCBの汚染を見直してください。温度調整だけでは原因を除去できない可能性があります。
ピーク温度、液相以上の時間、ソーク条件、冷却を確認してください。ハンダペースト、パッド設計、コンポーネント設計、表面仕上げもボイドに影響を与える可能性があります。
温度曲線は、完成したPCBアセンブリと照合される必要があります。
視認可能な接合部をウェッティング、ハンダボール、ブリッジ、乱れた接合部、コンポーネントの動きについて検査してください。BGA、QFN、LGAおよび他の隠れたハンダ接続を持つパッケージにはX線検査を使用してください。
1回のプロファイル実行は不十分です。結果が安定していることを確認するために、複数のアセンブリを使用してプロセスを繰り返してください。
異なるPCBモデルは自動的に同じオーブンレシピを共有すべきではありません。
PCBの厚さ、銅分布、コンポーネントサイズ、基板密度、ハンダペーストおよびキャリアは加熱応答を変化させる可能性があります。確認済みのゾーン温度、コンベヤの速度、および各アセンブリの測定プロファイルを保存してください。
PCB設計、ハンダペースト、コンポーネントパッケージ、キャリア、コンベヤ速度、またはオーブン条件が変更された場合は新しいプロファイルを実行してください。
リフローオーブンを選択する際には、PCBの寸法、コンポーネントの高さ、ハンダペースト、必要なスループット、コンベヤの方向、および目標温度プロファイルを提供してください。
大きなコネクタ、シールド、電源コンポーネント、または重い銅を搭載したアセンブリは、通常、小型の低質量基板よりも加熱長と温度制御が必要です。
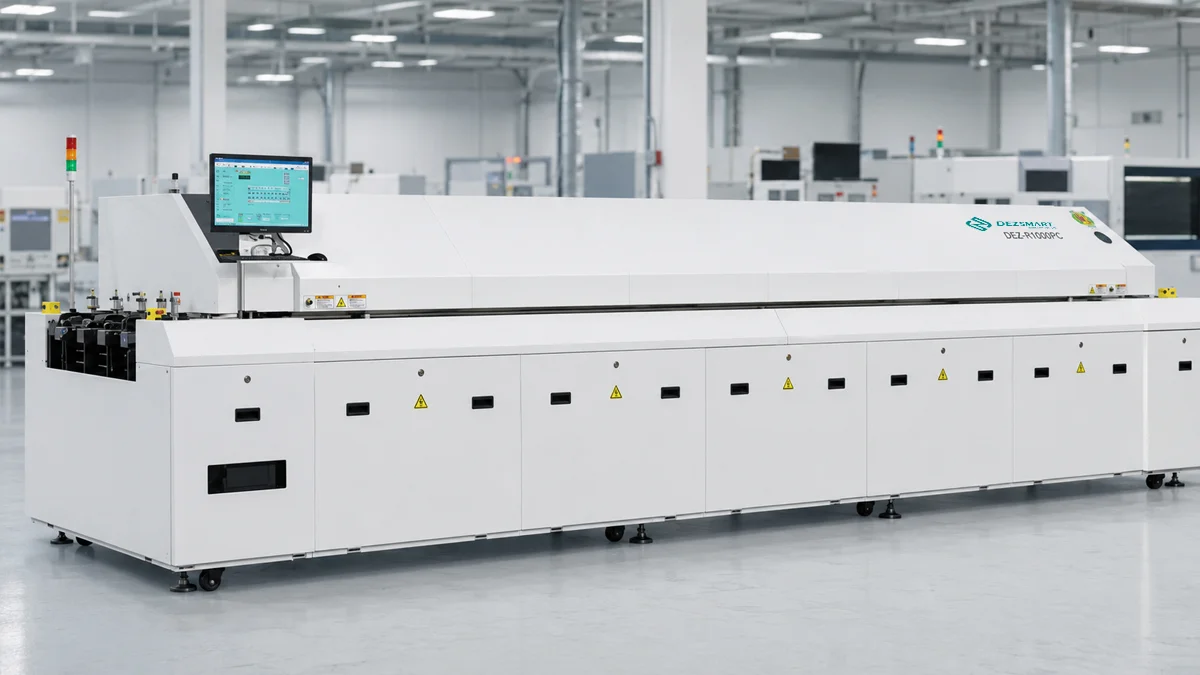
その DEZ-R800PCリフローオーブン 上部と下部の加熱ゾーンがそれぞれ8つ、3140mmの加熱セクション、2つの冷却ゾーン、3チャンネル温度プロファイリングを使用します。
その DEZ-R1000PC SMTリフローオーブン 上部と下部の加熱ゾーンがそれぞれ10つ、3890mmの加熱セクション、2つの冷却ゾーン、3チャンネル温度プロファイリングを提供します。
PCBの寸法、ハンダペースト情報、コンポーネントレイアウト、必要なスループット、および目標プロファイルを送信してください。DEZがアプリケーションをレビューし、関連するリフローオーブンの構成を推奨できます。
