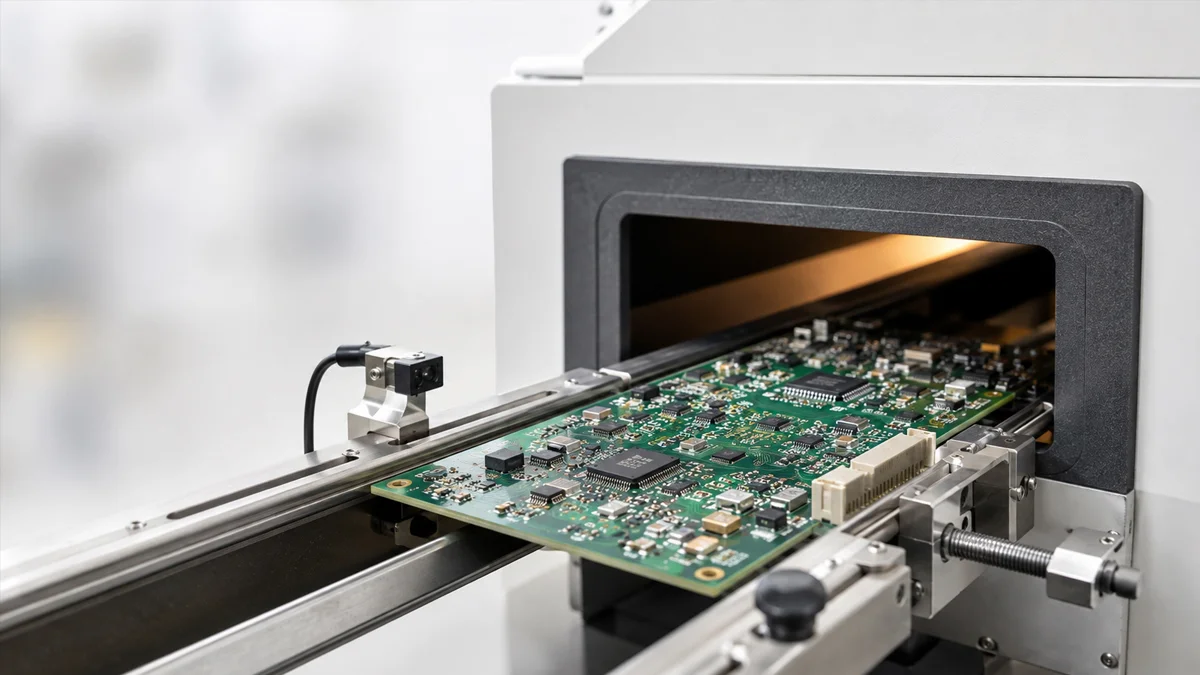
Bir reflow fırını sıcaklık profili, bir PCB montajının fırından geçerken deneyimlediği gerçek sıcaklığı kaydeder.
Profil, lehim pastası spesifikasyonu, PCB termal kütlesi ve bileşen sıcaklık sınırları ile eşleşmelidir. Fırın bölgesi ayarları tek başına lehim bağlantılarının sıcaklığını doğrulamaz.
Dört Yeniden Akış Profil Aşaması
Önceden ısıtın
Ön ısıtma, PCB sıcaklığını yavaşça artırır. Çok hızlı ısıtma, lehim pastası sıçramasına, bileşen stresine ve montajın genelinde büyük sıcaklık farklılıklarına neden olabilir.
Islat
Soğutma aşaması, farklı termal kütlelere sahip bileşenlerin reflow öncesinde daha tutarlı bir sıcaklığa ulaşmasına yardımcı olur. Ayrıca lehim pastası akışkanını aktive eder.
Yeniden akış
Lehim, sıvı sıcaklığına ulaşır, padleri ve bileşen uçlarını ıslatır ve lehim bağlantılarını oluşturur.
Soğutma
Kontrollü soğuma, lehim bağlantılarını katılaştırır. Çok yavaş veya çok agresif olan soğuma, lehim yapısını, bileşen stresini ve son bağlantı kalitesini etkileyebilir.
Lehim Pasta Spesifikasyonu ile başlayın
Lehim pastası teknik veri sayfası, önerilen ramp hızı, bekleme aralığı, sıvı sıcaklığı üzerindeki süre, zirve sıcaklığı ve soğuma hızını tanımlamalıdır.
Birçok SAC kurşunsuz lehim pastası için, başlangıç profili, yavaş bir rampayı, yaklaşık 150–180°C civarında bir bekleme süresini, 217°C sıvı sıcaklığının üstünde yaklaşık 45–90 saniye ve 235–245°C civarında bir zirve sıcaklığını kullanabilir.
Bunlar başlangıç aralıklarıdır, evrensel ayarlar değildir. Son profil, lehim pastası ve bileşen sınırları içinde kalmalıdır.
Doğru Termokupl Pozisyonlarını Seçin
Termokupllar, PCB montajının en sıcak ve en soğuk bölgelerini ölçmelidir.
Kullanışlı ölçüm noktaları arasında küçük bir pasif bileşen, büyük bir konnektör, bir güç bileşeni, PCB'nin merkezi ve yüksek termal kütleli bir paketin altında veya yanında bir bağlantı yer alır.
Her termokuplu doğrudan ölçülen lehim bağlantısına veya padine takın. Gevşek bir termokupl veya yalnızca bileşen gövdesine temas eden bir termokupl yanıltıcı sonuçlar verebilir.
Bu, test ve pratik gerektirir. DEZ için Reflow Fırını müşteriler, kapsamlı bir eğitim sistemi sağlayacağız.
İlk Fırın Tarifi Oluştur
İlk ısıtma bölgelerini PCB sıcaklığını kademeli olarak artırmak için ayarlayın. Montaj boyunca sıcaklık farklarını azaltmak için orta bölgeleri kullanın ve her gerekli lehim bağlantısını sıvı hale getirmek için son bölgeleri kullanın.
Konveyör hızı, PCB'nin her aşamada ne kadar süre kalacağını belirler. Daha yavaş bir hız ısıtma süresini artırırken, daha hızlı bir hız bunu azaltır.
Her seferinde bir ana değişkeni değiştirin. Birden fazla bölgeyi ve konveyör hızını birlikte ayarlamak, hangi değişikliğin profili iyileştirdiğini veya zarar verdiğini tespit etmeyi zorlaştırır.
PCB'yi Reflow Fırınından Geçirin
Termokuplları sıcaklık profilleyiciye bağlayın ve enstrümante PCB'yi tam fırından geçirin.
Kaydedilen eğriler şunları doğrulamalıdır:
- Ön ısıtma sırasında ısıtma hızı
- Soğuklama sırasında sıcaklık kararlılığı
- Lehim sıvı demiri üzerindeki zaman
- Her ölçüm noktasındaki maksimum sıcaklık
- PCB üzerinde sıcaklık farkı
- Yeniden akma sonrası soğutma hızı
En soğuk lehim bağlantısı, en sıcak bileşenin sıcaklık limitini aşmadan gereken yeniden akma koşullarına ulaşmalıdır.
Yaygın Profil Sorunlarını Düzeltin
En Soğuk Bağlantı Yeniden Akmaya Ulaşmıyor
Konveyör hızını azaltın veya uygun ısıtma bölgesi sıcaklıklarını artırın. Büyük konnektörlerin, korumaların, bakır alanların veya PCB taşıyıcılarının ısıyı emip emmediğini kontrol edin.
Zirve Sıcaklığı Çok Yüksek
Son ısıtma bölgelerini düşürün veya konveyör hızını artırın. Küçük bileşenlerin yüksek termal kütle alanlarından çok daha hızlı ısınmadığından emin olun.
PCB'de Büyük Sıcaklık Farkı Var
Yeniden akma öncesinde ağır ve hafif bileşenlerin daha benzer sıcaklıklara ulaşabilmesi için bekleme aşamasını uzatın veya ayarlayın.
Bileşenler Tombstoning Gösteriyor
Her iki bileşen uçları arasındaki sıcaklık dengesini kontrol edin. Pad tasarımı, lehim-pasta hacmi, yerleştirme ve bileşen geometrisi de incelenmelidir.
Yeniden Akma Sonrası Lehim Topları Görünüyor
Ön ısıtma rampasını, lehim-pasta durumunu, baskı sürecini ve PCB kontaminasyonunu gözden geçirin. Sıcaklık ayarlaması tek başına nedeni ortadan kaldırmayabilir.
Gizli Eklemeler Boşlukları Gösterir
Zirve sıcaklığını, sıvı noktası üzerindeki süreyi, bekletme koşullarını ve soğutmayı gözden geçirin. Lehim pastası, pad tasarımı, bileşen tasarımı ve yüzey finisajı da boşlukları etkileyebilir.
Lehim Bağlantılarını Kontrol Edin
Bir sıcaklık eğrisi, bitmiş PCB montajı ile teyit edilmelidir.
Görünür eklemleri ıslatma, lehim topları, köprüleme, bozulmuş eklemler ve bileşen hareketi açısından kontrol edin. Gizli lehim bağlantıları olan BGA, QFN, LGA ve diğer paketler için X-ray muayenesi kullanın.
Tek bir başarılı profil çalışması yeterli değildir. Sonuçların kararlı kaldığını doğrulamak için birkaç montaj kullanarak süreci tekrar edin.
Her PCB Montajı için Bir Profil Kaydedin
Farklı PCB modelleri otomatik olarak aynı ocak tarifini paylaşmamalıdır.
PCB kalınlığı, bakır dağılımı, bileşen boyutu, kart yoğunluğu, lehim pastası ve taşıyıcılar ısıtma tepkisini değiştirebilir. Her montaj için onaylanan bölge sıcaklıklarını, konveyör hızını ve ölçülen profili kaydedin.
PCB tasarımı, lehim pastası, bileşen paketi, taşıyıcı, konveyör hızı veya fırın koşulunda değişiklik olduğunda yeni bir profil çalıştırın.
Bir Reflow Fırını Seçmek
Bir reflow fırın seçerken PCB boyutlarını, bileşen yüksekliğini, lehim pastasını, gerekli throughput'u, konveyör yönünü ve hedef sıcaklık profilini sağlayın.
Büyük konektörler, korumalar, güç bileşenleri veya ağır bakır içeren montajların genellikle küçük, düşük kütleli kartlardan daha fazla ısınma süresine ve daha iyi sıcaklık kontrolüne ihtiyacı vardır.
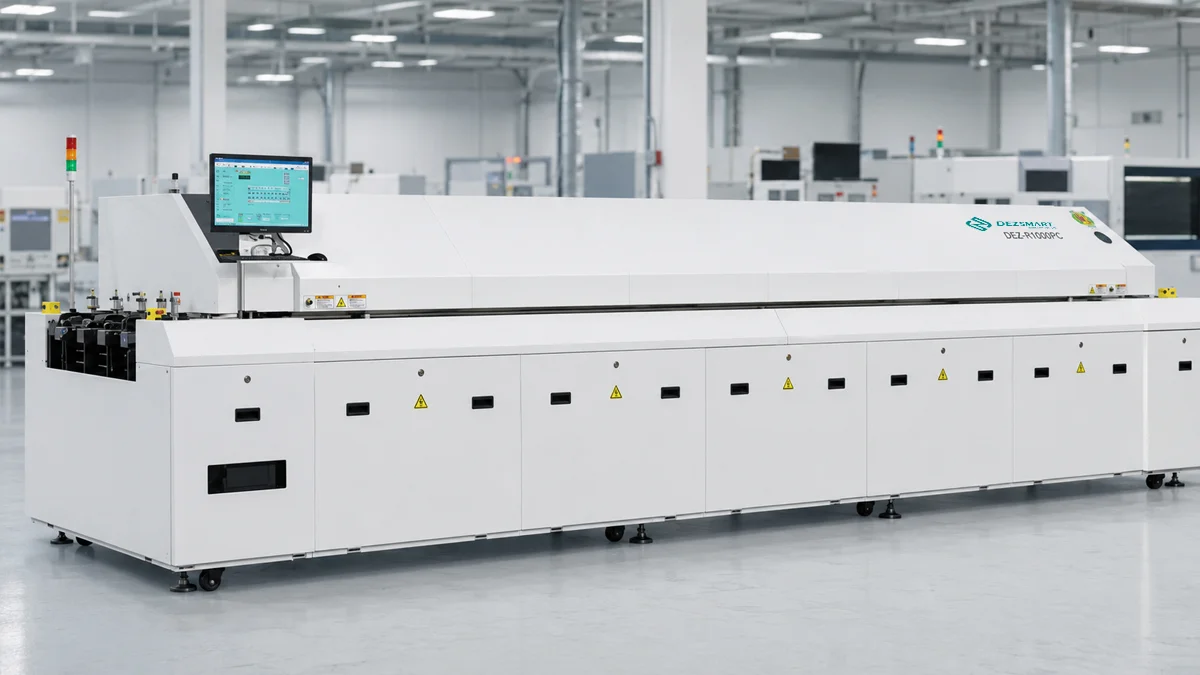
Bu DEZ-R800PC Reflow Fırını sekiz üst ve sekiz alt ısıtma bölgesi, 3140 mm ısıtma bölümü, iki soğutma bölgesi ve üç kanallı sıcaklık profillemesi kullanmaktadır.
Bu DEZ-R1000PC SMT Reflow Fırını on üst ve on alt ısıtma bölgesi, 3890 mm ısıtma bölümü, iki soğutma bölgesi ve üç kanallı sıcaklık profillemesi sunmaktadır.
Akış Değerlendirme Süreci Talebi
PCB boyutlarınızı, lehim pastası bilgilerinizi, bileşen düzenini, gerekli throughput'u ve hedef profili gönderin. DEZ uygulamayı gözden geçirebilir ve ilgili reflov fırın yapılandırmasını önerebilir.