Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
Máquina de inspeção por raios X para juntas de soldadura BGA ocultas
Saiba como a inspeção por raios X de BGA revela pontes de soldadura ocultas, vazios, esferas em falta e desalinhamento — e quais especificações de imagem são realmente importantes.
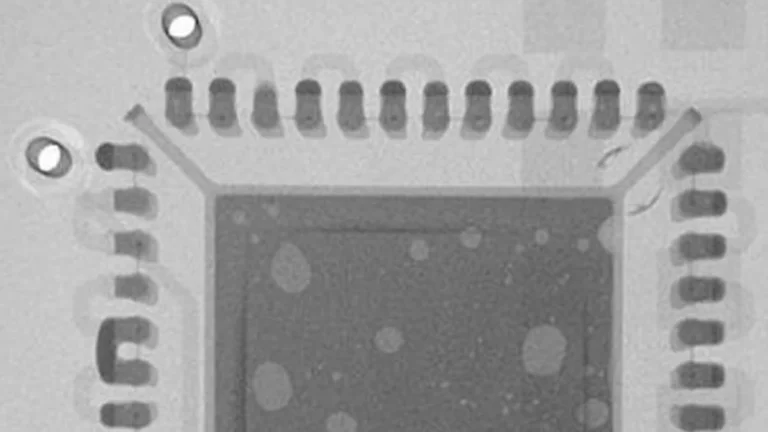
Uma Máquina de inspeção por raios X de BGA permite aos engenheiros inspecionar juntas de soldadura ocultas sob encapsulamentos BGA, CSP, QFN e LGA.
Ao contrário dos terminais em torno de um QFP ou das juntas visíveis num componente de furo passante, as esferas de soldadura BGA estão localizadas entre o corpo do componente e a PCB. A AOI e a inspeção visual podem verificar a posição do componente e as condições circundantes, mas não conseguem inspecionar diretamente todo o padrão de soldadura oculto.
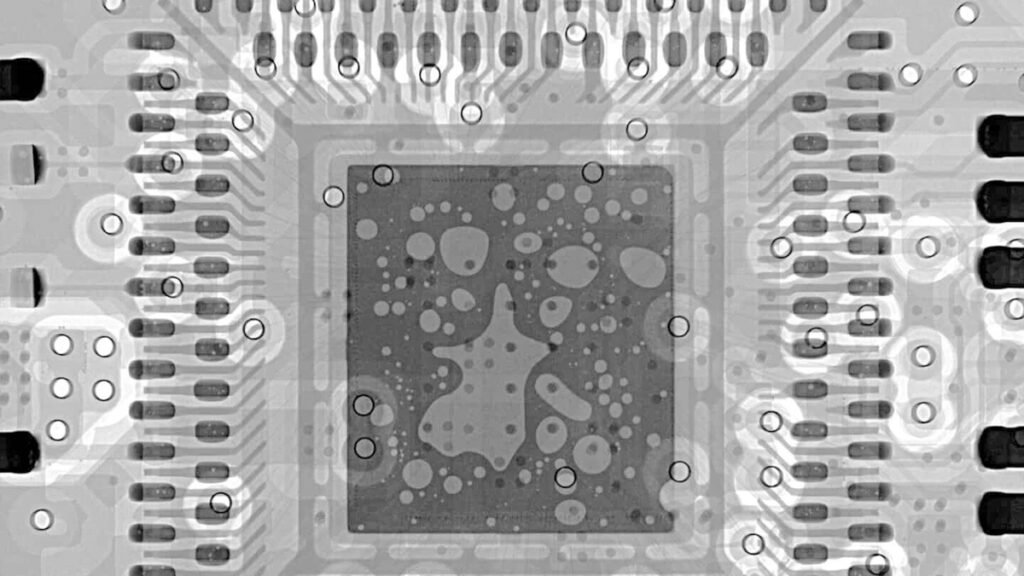
A imagem por raios X resolve este problema de visibilidade ao mostrar diferenças na densidade projetada e na forma das juntas de soldadura. Pode revelar pontes, esferas em falta, vazios, volume de soldadura anormal e desalinhamento do encapsulamento antes de o conjunto avançar para a etapa de produção seguinte.
Contudo, uma imagem de raios X não é um teste elétrico ou de fiabilidade completo. Algumas juntas abertas, defeitos head-in-pillow e microfissuras podem exigir imagem angular, CT, testes elétricos ou análise destrutiva para confirmação.
Tabela de Conteúdos
Porque as juntas BGA ocultas necessitam de inspeção por raios X
Um encapsulamento BGA pode parecer corretamente posicionado e ainda conter defeitos por baixo.
Uma ponte de soldadura pode ligar duas esferas adjacentes. Uma posição pode ter soldadura insuficiente ou nenhuma esfera. Os vazios podem ocupar parte de uma junta, enquanto uma refusão irregular ou o movimento do encapsulamento pode deslocar o padrão de soldadura para fora das ilhas da PCB.
Estes defeitos são especialmente dispendiosos quando são descobertos após a montagem final. O produto pode já ter entrado em testes funcionais, integração do sistema ou utilização pelo cliente, tornando o diagnóstico e o retrabalho muito mais difíceis.
Por este motivo, a inspeção e o retrabalho de BGA por raios X devem ser tratados como um processo controlado, em vez de simplesmente captar uma imagem e fazer uma avaliação visual rápida.
Como funciona a imagem por raios X de BGA
Um sistema de inspeção por raios X contém três partes essenciais: uma fonte de raios X, a PCBA a inspecionar e um detetor digital.
A fonte emite raios X através do conjunto. Materiais com diferentes espessuras e densidades atenuam a radiação de forma diferente. O detetor converte estas variações numa imagem em escala de cinzentos que mostra a estrutura projetada da soldadura, do cobre, dos materiais dos componentes e das camadas da PCB.
A imagem pode então ser utilizada para comparar a forma, o tamanho e o espaçamento das esferas de soldadura, bem como a distribuição interna dos vazios.
A tensão necessária do tubo depende principalmente da penetração exigida pela amostra. A corrente ou a potência do tubo afeta o brilho da imagem e a velocidade de aquisição, enquanto o tamanho do ponto focal influencia a nitidez da imagem — sobretudo com elevada ampliação geométrica. Estes parâmetros devem ser considerados em conjunto, e não avaliados como valores de especificação isolados.
Ampliação não é o mesmo que resolução
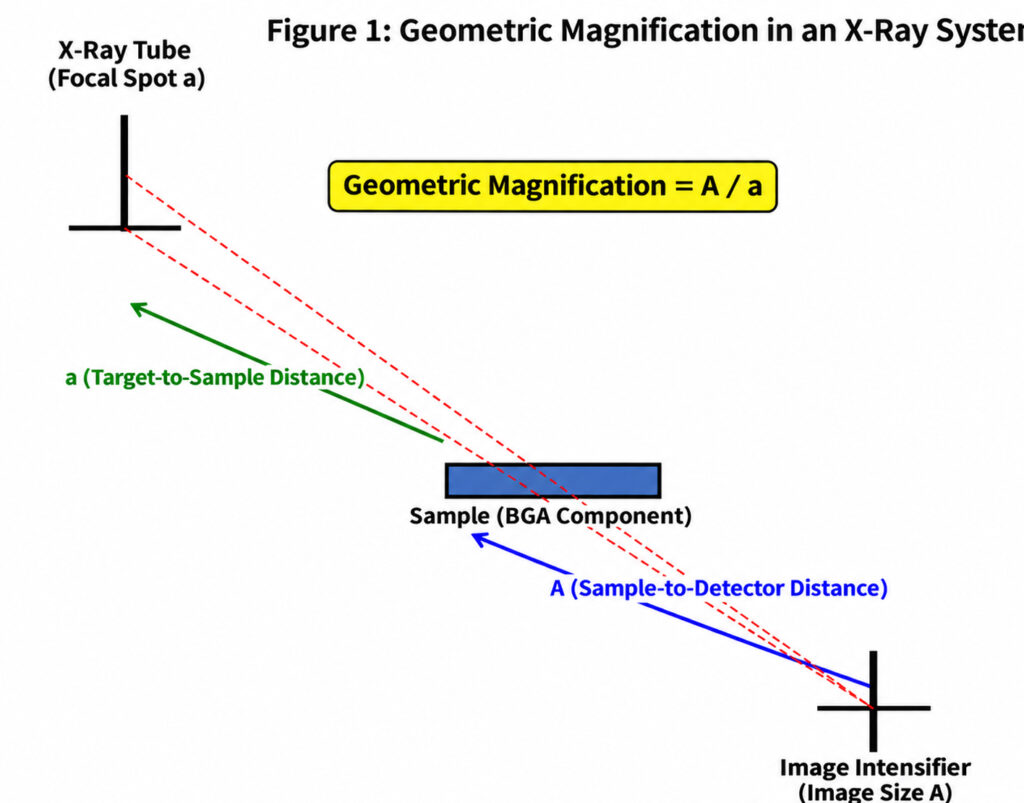
A ampliação geométrica é determinada pela relação entre a fonte, a amostra e o detetor:
Ampliação geométrica = distância da fonte ao detetor ÷ distância da fonte ao objeto
Aproximar a PCBA da fonte de raios X aumenta a ampliação. Contudo, uma imagem maior no ecrã não contém automaticamente mais detalhes úteis.
A qualidade efetiva da inspeção também depende de:
Tamanho do ponto focal de raios X
Tamanho de píxel do detetor e área de imagem
Contraste e ruído da imagem
Estabilidade mecânica
Espessura da amostra e densidade do material
Ângulo de visualização
Uma ampliação excessiva pode reduzir o campo de visão e dificultar a inspeção eficiente de todo o padrão BGA. Se o desfoque da fonte, a resolução do detetor ou a vibração se tornar o fator limitante, aumentar a ampliação geométrica apenas amplia o desfoque.
Por isso, o objetivo prático não é obter a maior ampliação disponível. É obter a imagem repetível mais nítida do menor defeito que a fábrica necessita de identificar.
Porque uma imagem de cima para baixo pode não ser suficiente
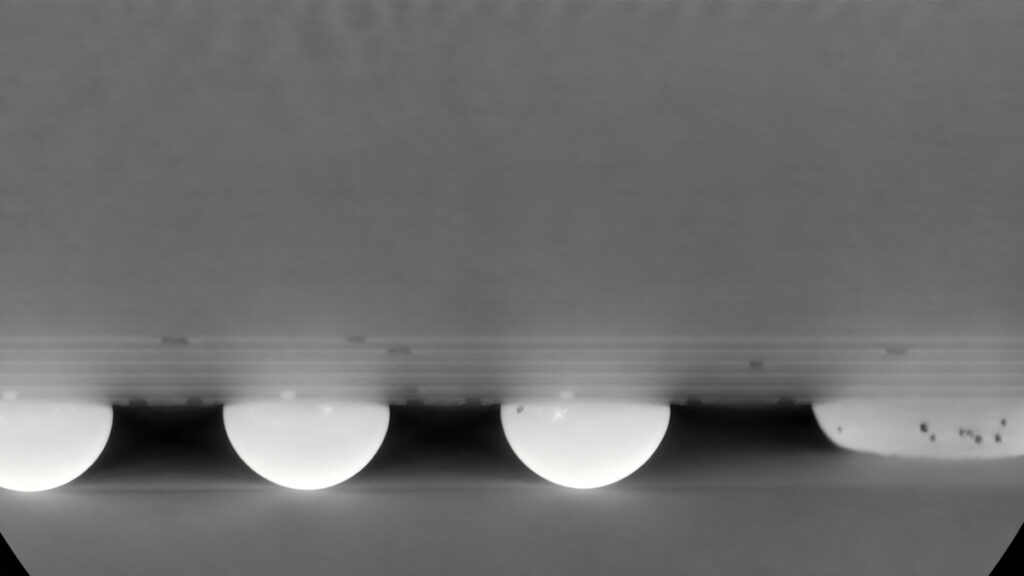
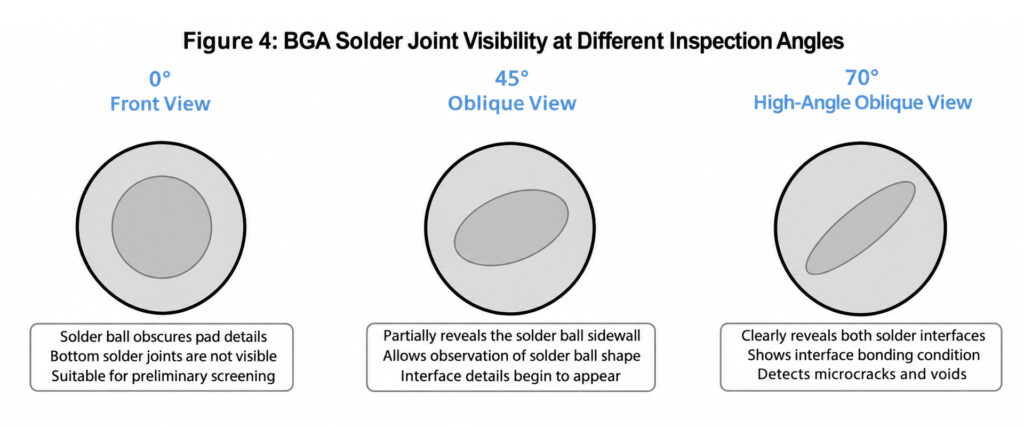
Uma vista de cima para baixo é útil para verificar toda a grelha de esferas de soldadura. Esferas em falta, pontes grandes, tamanho anormal das esferas, desalinhamento e distribuição de vazios podem muitas vezes ser identificados rapidamente.
A limitação é que uma imagem de raios X 2D comprime todas as estruturas ao longo do percurso do feixe numa única projeção. As camadas de cobre, os componentes próximos e as características da soldadura podem sobrepor-se.
Uma vista angular altera esta projeção. Pode separar estruturas sobrepostas e fornecer mais informações sobre a geometria da soldadura, a posição de molhagem e interfaces suspeitas.
Isto não significa que todas as fissuras ou juntas abertas se tornem visíveis apenas ao mudar o ângulo. A detetabilidade continua a depender do tamanho, da orientação e do contraste de densidade do defeito. Vários ângulos de visualização melhoram as evidências disponíveis para o engenheiro, mas ainda podem ser necessários testes elétricos ou análise de secção transversal.
Que defeitos BGA podem ser revelados por raios X?
Condição
Indícios típicos em raios X
Limitação importante
Ponte de soldadura
Surge um caminho contínuo de soldadura entre posições adjacentes
Confirme que a aparente ligação não é causada pela sobreposição de cobre ou por outra camada da placa
Esfera em falta ou soldadura insuficiente
Uma posição apresenta uma área de soldadura projetada em falta ou anormalmente pequena
Compare com as juntas circundantes e com amostras reconhecidamente boas
Vazios
Surgem áreas de menor densidade no interior da junta de soldadura projetada
Utilize um método de medição consistente e critérios de aceitação definidos pelo cliente
Desalinhamento
O padrão das esferas de soldadura está deslocado em relação à posição esperada da ilha ou do encapsulamento
Pequenos desvios exigem medição calibrada, e não estimativa visual
Junta aberta, head-in-pillow ou fissura
Uma separação ou um perfil anormal da junta pode ser visível a partir de um ângulo adequado
Alguns defeitos podem não ser conclusivos na imagem 2D convencional e necessitar de CT, testes elétricos ou análise de secção transversal
Os raios X também podem apoiar a monitorização do processo através da medição da área, diâmetro, circularidade e espaçamento das esferas de soldadura, bem como da percentagem de vazios. Estas medições são mais úteis quando se aplicam as mesmas condições de imagem e regras de avaliação em todos os lotes de produção.
Os critérios de aceitação devem resultar dos requisitos do produto do cliente e das normas de fabrico aplicáveis. Um vazio visível na imagem não implica automaticamente rejeição, a menos que exceda o limite definido ou afete a área crítica da junta.
Inspeção 2D, multiângulo ou CT?
Os raios X 2D convencionais são adequados para a inspeção offline de rotina de pontes, soldadura em falta, distribuição de vazios e alinhamento. O processo é relativamente rápido e permite inspecionar vários componentes no mesmo conjunto.
A imagem multiângulo é útil quando as camadas da PCB ou as estruturas circundantes se sobrepõem à área em avaliação. Fornece ao engenheiro projeções adicionais sem exigir uma reconstrução 3D completa.
A CT reconstrói imagens seccionais para separar estruturas a diferentes profundidades. É valiosa para conjuntos complexos com sobreposições, análise detalhada de falhas e casos em que uma projeção 2D não consegue isolar o defeito suspeito.
A CT não é automaticamente a melhor escolha para todas as linhas de produção. Em geral, exige mais tempo de aquisição e reconstrução. Para o controlo de qualidade BGA de rotina, uma imagem 2D nítida combinada com vistas angulares práticas pode oferecer um melhor equilíbrio entre visibilidade dos defeitos e velocidade de inspeção.
O que verificar antes de selecionar uma máquina
A especificação da fonte deve ser avaliada como uma combinação de penetração, tamanho do ponto focal e estabilidade de funcionamento. Um valor elevado de potência do tubo, por si só, não prova que o sistema consiga resolver pequenos defeitos BGA.
O desempenho do detetor é igualmente importante. O tamanho de píxel afeta a amostragem dos detalhes finos, enquanto a área de imagem ativa determina quanto da PCB pode ser visualizado de uma só vez. A taxa de fotogramas influencia o posicionamento e a eficiência da inspeção em tempo real.
A plataforma mecânica deve acomodar as dimensões e o peso reais da PCB. Deve também proporcionar curso suficiente para inspecionar componentes próximos das extremidades da placa sem reposicionamento complexo.
Por fim, verifique o fluxo de trabalho do software. Os operadores necessitam de funções práticas para ajuste da imagem, medição de vazios, comparação dimensional, armazenamento de imagens e geração de relatórios — e não apenas de um valor elevado de ampliação máxima.
Utiliza uma fonte de raios X de microfoco fechada de 130 kV, com ponto focal especificado de 5 μm e ampliação geométrica até 150×. O detetor de painel plano oferece uma área de imagem de 130 × 130 mm, resolução de 1536 × 1536, tamanho de píxel de 85 μm e taxa de fotogramas de 20 fps.
O sistema suporta inspeção multiângulo e acomoda amostras até 510 × 450 mm dentro da sua área de inspeção, com um peso máximo de amostra especificado de 12 kg. Estas especificações devem ainda ser verificadas com a PCB real do cliente, o tamanho do encapsulamento e os defeitos-alvo antes da seleção da máquina.
Envie à DEZ as dimensões da sua PCBA, informações sobre o encapsulamento BGA ou CSP, o tipo de defeito suspeito, a quantidade a inspecionar e o fluxo de produção necessário.
A nossa equipa pode inspecionar amostras representativas e recomendar uma configuração de raios X adequada com base no resultado real da imagem.