Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
Four de refusion à 8 ou 10 zones : lequel choisir ?
Comparez les fours de refusion à 8 et 10 zones selon la longueur de chauffe, le contrôle du profil, la masse thermique du PCB, la vitesse de production et les exigences de test du procédé.
Les principales différences entre un four de refusion à 8 zones et un modèle à 10 zones sont la longueur de chauffe disponible et le nombre de réglages de température indépendants.
Un four à 8 zones suffit généralement aux assemblages PCB conventionnels s'il peut produire le profil de pâte à braser requis à la vitesse de production visée. Un four à 10 zones offre davantage de points de réglage et un parcours de chauffe plus long pour les PCBA présentant de grands écarts de masse thermique, des fenêtres de procédé étroites ou des exigences de cadence plus élevées.
Un plus grand nombre de zones n'améliore pas automatiquement les joints de soudure. Le bon four est celui qui maintient les points les plus chauds et les plus froids du PCBA réel dans la fenêtre de procédé approuvée, à pleine charge de production.
Table des Matières
Ce que changent deux zones supplémentaires
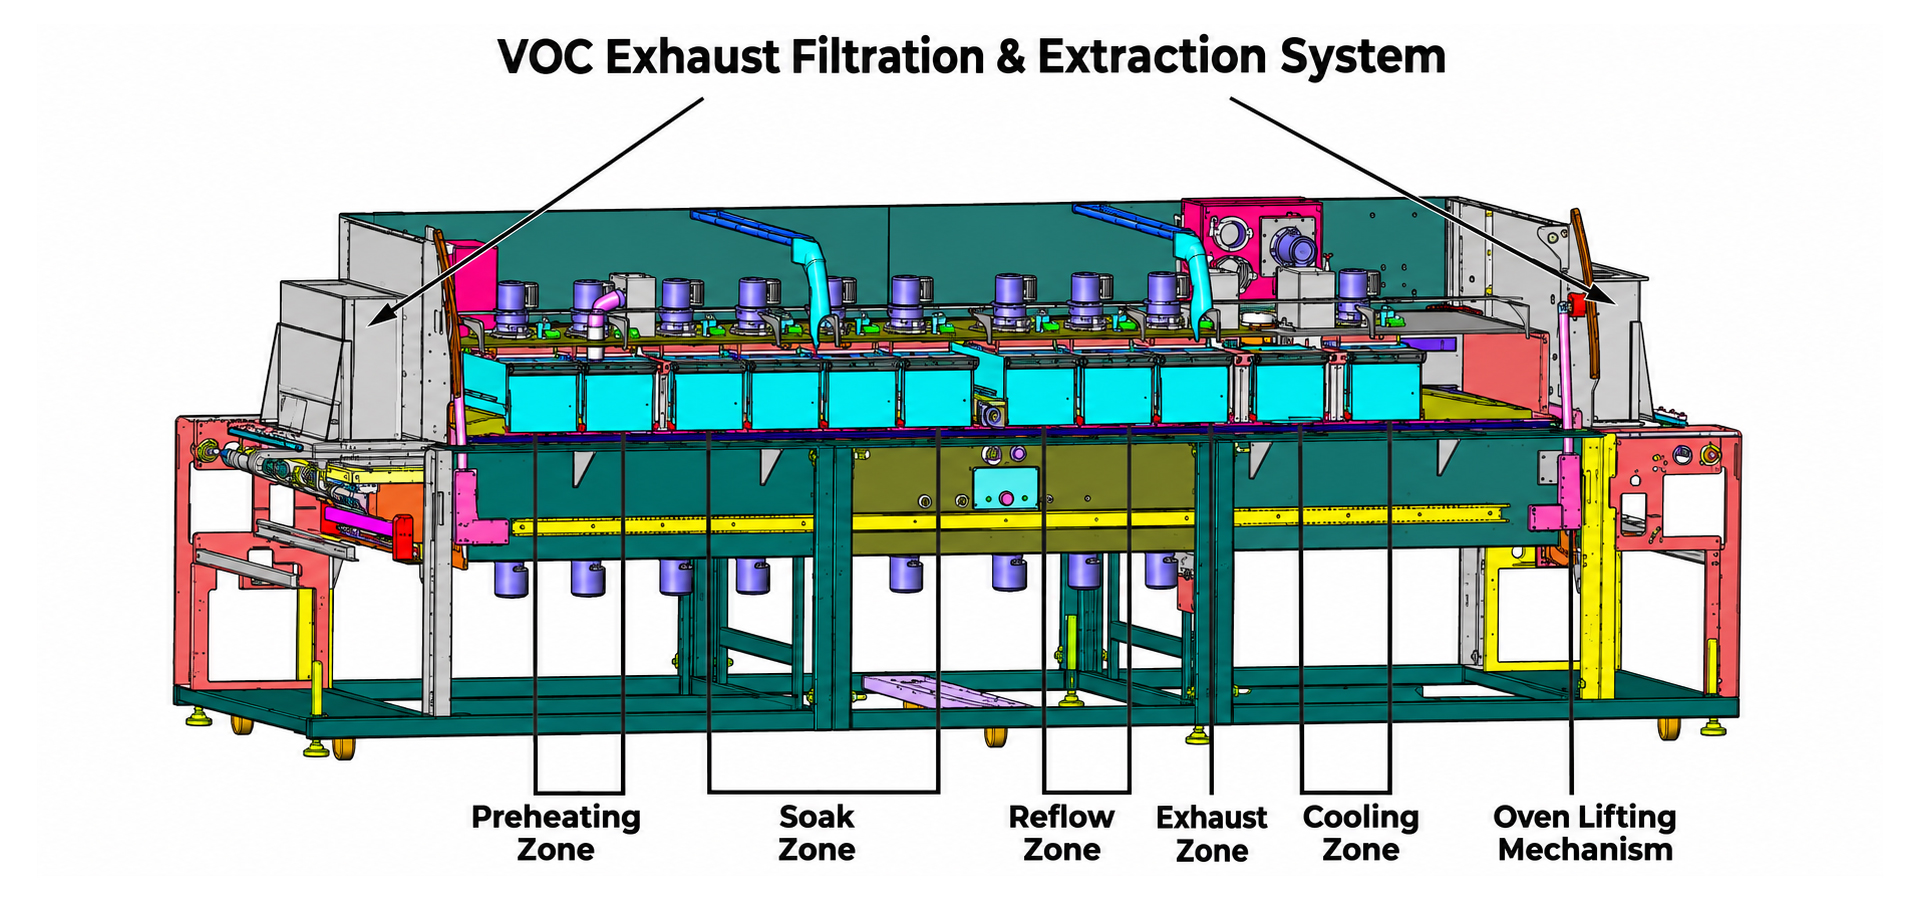
Un profil de refusion doit contrôler le préchauffage, l'activation du flux, le temps au-dessus du liquidus, la température de pointe et le refroidissement.
Avec dix zones de chauffe, l'élévation de température peut être divisée en davantage d'étapes indépendantes. Les ingénieurs procédé disposent de plus de latitude pour ralentir la montée initiale, équilibrer la phase de stabilisation et contrôler la transition vers le pic de refusion sans dépendre uniquement des changements de vitesse du convoyeur.
Une section de chauffe plus longue augmente également le temps de procédé disponible. Cela peut être utile lorsqu'une carte comporte de grandes surfaces de cuivre, des blindages, des connecteurs ou des composants de puissance qui chauffent plus lentement que les petits composants passifs.
Toutefois, le nombre de zones n'est qu'un aspect de la conception du four. La longueur de chauffe, la circulation d'air chaud, le chauffage supérieur et inférieur, la charge du convoyeur et les performances de refroidissement influencent aussi la température mesurée du PCBA.
Fours de refusion DEZ à 8 et 10 zones
La comparaison suivante utilise les spécifications actuelles des DEZ-R800PC et DEZ-R1000PC.
Comparaison
DEZ-R800PC
DEZ-R1000PC
Zones de chauffage
8 supérieures + 8 inférieures
10 supérieur + 10 inférieur
Longueur de la section de chauffage
3140 mm
3890 mm
Zones de refroidissement
2
2
Vitesse du convoyeur
0–1,8 m/min
0–2.0 m/min
Plage de réglage de température
Température ambiante à 320°C
Température ambiante à 300°C
Profilage en ligne
3 canaux de thermocouples
3 canaux de thermocouples
Orientation de sélection typique
PCBA conventionnels permettant d'obtenir le profil requis
PCBA complexes ou thermiquement déséquilibrés nécessitant une plus grande marge de réglage
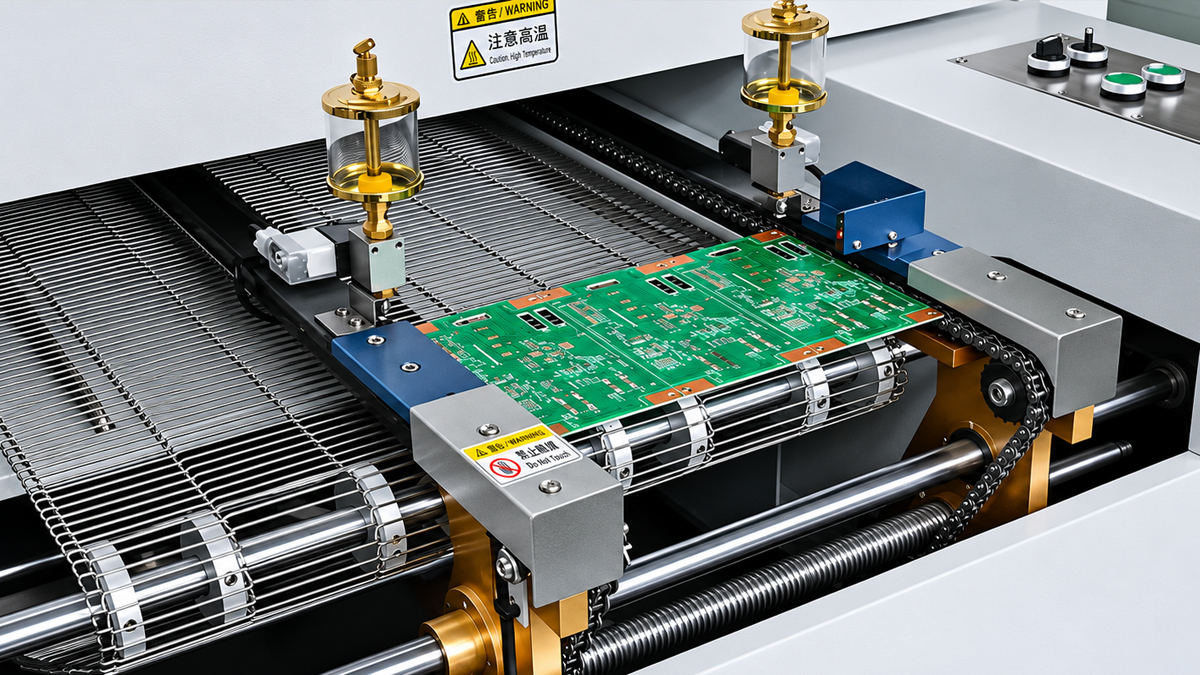
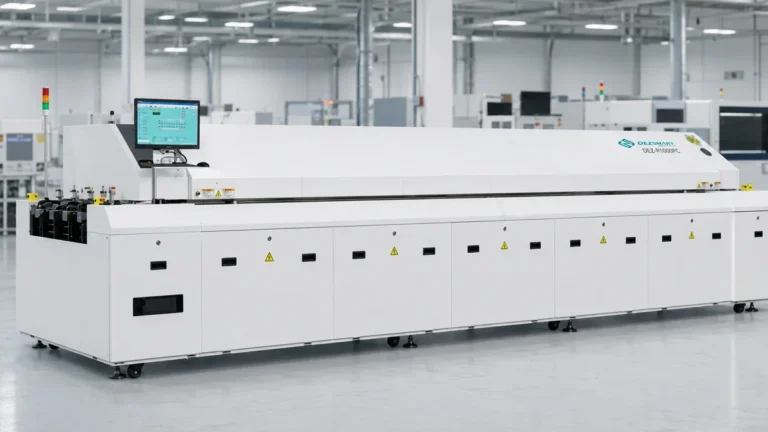
La Four de refusion DEZ-R800PC à 8 zones offre une section de chauffe de 3140 mm avec des zones d'air chaud supérieures et inférieures indépendantes.
La Four de refusion DEZ-R1000PC à 10 zones porte la section de chauffe à 3890 mm. La longueur et les points de contrôle supplémentaires offrent aux ingénieurs davantage de souplesse pour équilibrer les différentes vitesses de chauffe au sein de l'assemblage.
Quand un four de refusion à 8 zones suffit
Un four à 8 zones constitue un choix pratique lorsque le PCBA atteint la vitesse de montée, les conditions de stabilisation, le temps au-dessus du liquidus et la température de pointe requis sans écarts de température excessifs sur la carte.
Les applications typiques comprennent les cartes LED, les contrôleurs d'appareils électroménagers, les alimentations standard et d'autres assemblages de masse thermique modérée. Le nom du produit ne détermine pas à lui seul l'adéquation ; c'est le profil mesuré qui la confirme.
Un four à 8 zones peut aussi traiter des PCBA comportant des composants BGA, QFN ou 0201 lorsque la structure de la carte, la répartition du cuivre et l'implantation des composants permettent d'obtenir un profil stable. Ces boîtiers n'imposent pas automatiquement une machine à 10 zones.
Une section de chauffe plus courte peut réduire l'encombrement de l'équipement et la puissance installée nécessaire. Il est donc raisonnable de choisir huit zones lorsque la longueur de chauffe supplémentaire n'apporte aucun avantage de procédé mesurable.
Quand un four à 10 zones offre une plus grande marge de procédé
Un four à 10 zones devient plus utile lorsque les zones les plus chaudes et les plus froides du PCBA réagissent très différemment aux mêmes réglages du four.
Un petit composant passif peut chauffer rapidement tandis qu'un grand connecteur, un blindage, un boîtier BGA ou une zone de cuivre épaisse reste sous la température requise. Augmenter la température de tout le four peut surchauffer la zone la plus rapide avant que la zone la plus lente n'atteigne les bonnes conditions de refusion.
Les zones supplémentaires permettent de façonner plus progressivement la courbe de chauffe. Cette possibilité est utile pour les cartes multicouches épaisses, l'électronique de puissance riche en cuivre et les assemblages mixtes comportant à la fois des composants à pas fin et des pièces de forte masse thermique.
Une section de chauffe plus longue peut également soutenir une cadence de production plus élevée sans faire traverser trop rapidement au PCBA les étapes thermiques requises. La vitesse réelle du convoyeur doit néanmoins être confirmée à partir des spécifications de la pâte à braser et d'un profil mesuré.
Les assemblages BGA, QFN et 0201 nécessitent-ils dix zones ?
Pas nécessairement.
Les joints de soudure BGA et QFN sont cachés sous le boîtier, tandis que les composants 0201 ont une très faible masse thermique. L'association de ces composants avec de grands connecteurs, des blindages ou des zones de cuivre épaisses peut créer une fenêtre de procédé thermique étroite.
Dans cette situation, un four à 10 zones offre davantage de souplesse de réglage. Toutefois, une carte relativement uniforme comportant ces boîtiers peut encore être traitée avec succès dans un four à 8 zones.
La décision doit reposer sur les écarts de température mesurés, et non sur le seul nom des composants. Les joints de soudure cachés doivent également être vérifiés par une méthode d'inspection appropriée une fois le profil établi.
Pourquoi le nombre de zones ne suffit pas à lui seul
Même un four comportant davantage de zones peut produire un profil inadapté si le débit d'air, la charge ou les réglages du convoyeur sont incorrects.
La circulation d'air chaud supérieure et inférieure doit transférer uniformément la chaleur sur toute la largeur utile du convoyeur. La position des rails, le support central de la carte, l'espacement des PCB et le nombre de cartes présentes dans le four peuvent également modifier la réponse thermique.
Le refroidissement doit faire partie de l'évaluation. Le joint de soudure n'est pas achevé à la température de pointe ; le PCBA doit passer par une phase de refroidissement contrôlée qui assure les conditions de solidification requises sans contrainte thermique excessive.
La précision de régulation affichée par l'équipement diffère également de la température réelle des composants. La seule méthode fiable consiste à fixer des thermocouples sur des points représentatifs du PCBA et à mesurer le profil de production complet.
Tester le PCBA le plus difficile à pleine charge
N'effectuez pas la comparaison finale uniquement avec un four vide ou la carte la plus facile de la gamme.
Choisissez l'assemblage présentant le plus grand écart thermique. Placez des thermocouples près du composant le plus petit ou qui chauffe le plus vite, ainsi qu'autour du plus grand composant, d'une zone de cuivre épaisse ou de tout autre point froid attendu.
Réalisez le test avec le support réel, la vitesse du convoyeur, l'espacement des cartes et la charge de production maximale prévue. Comparez :
la vitesse de chauffe ;
l'écart de température sur le PCBA ;
le temps de stabilisation ;
le temps au-dessus du liquidus ;
la température de pointe ;
la vitesse de refroidissement ;
les défauts de soudure visibles et cachés.
La courbe mesurée doit rester dans les limites indiquées par le fournisseur de pâte à braser et respecter les restrictions de température des composants.
Choisissez un four de refusion à 8 zones lorsque le PCBA réel peut atteindre un profil de production stable avec une marge de procédé suffisante. Il est inutile d'acheter des zones supplémentaires qui n'améliorent pas le résultat mesuré.
Choisissez un four à 10 zones lorsque le produit présente de plus grands écarts de masse thermique, exige davantage de points de réglage du profil ou doit maintenir la courbe approuvée à une vitesse de convoyeur plus élevée.
La bonne question n'est pas simplement de savoir si dix zones sont meilleures que huit. Il faut déterminer si la longueur de chauffe, le débit d'air, la vitesse du convoyeur et la commande des zones peuvent maintenir l'ensemble du PCBA dans la fenêtre de procédé thermique requise pendant la production réelle.
Indiquez les dimensions du PCB, son épaisseur, le nombre de couches, le poids de cuivre, les plus grands composants, la fiche technique de la pâte à braser, la cadence visée et l'implantation actuelle de la ligne de production.
DEZ peut comparer le profil thermique requis à la longueur de chauffe disponible, à la vitesse du convoyeur et à la configuration de refroidissement avant de recommander un four de refusion à 8 ou 10 zones.