Parlez directement avec notre équipe équipement
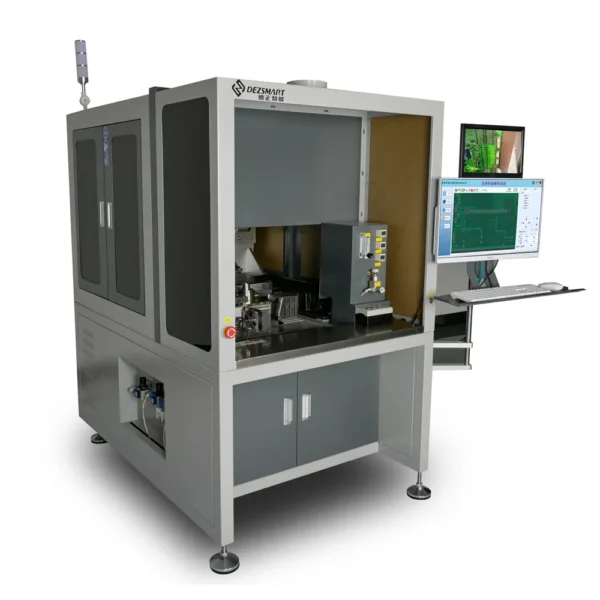
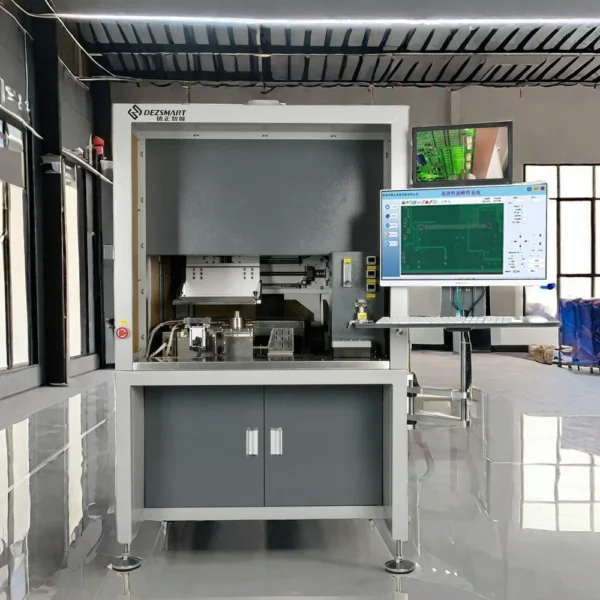
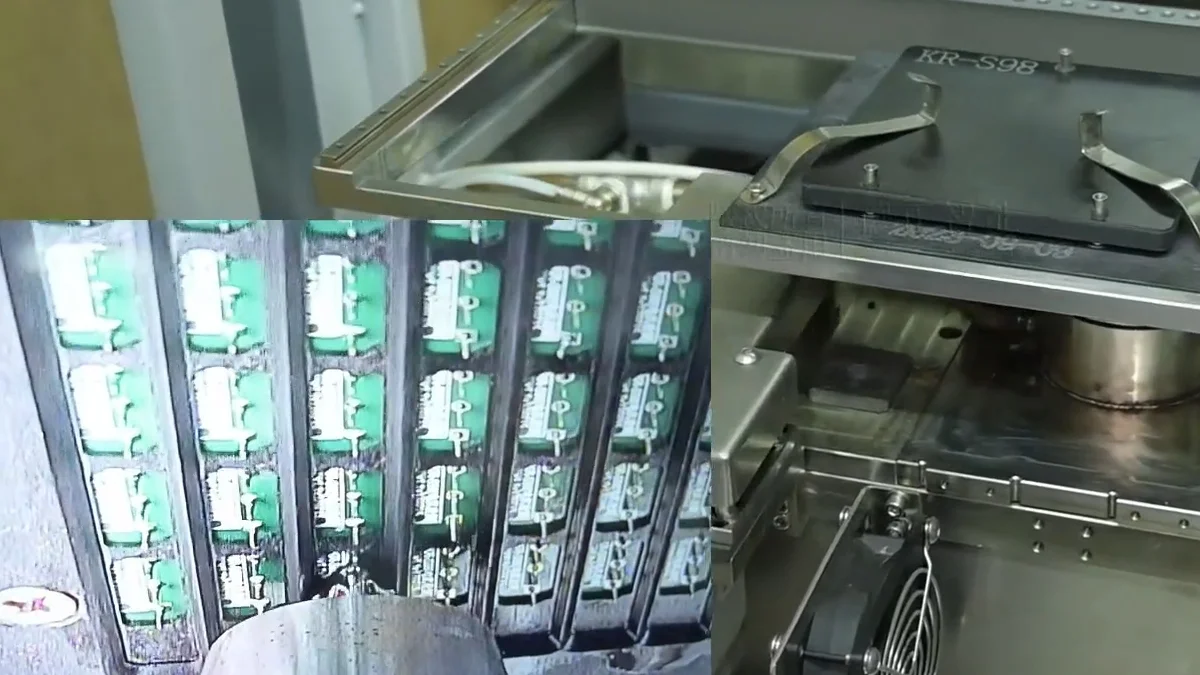
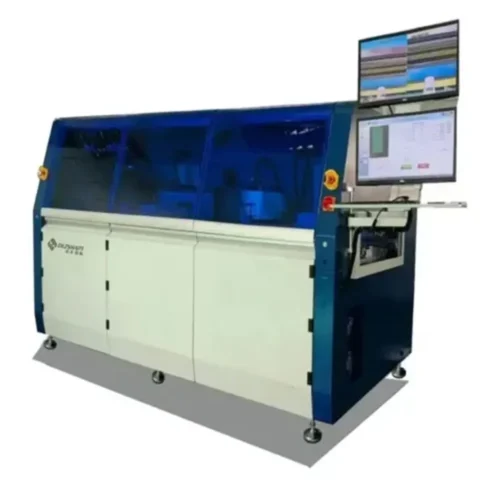
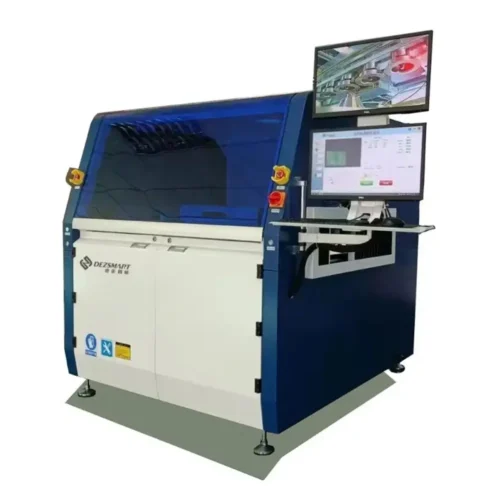
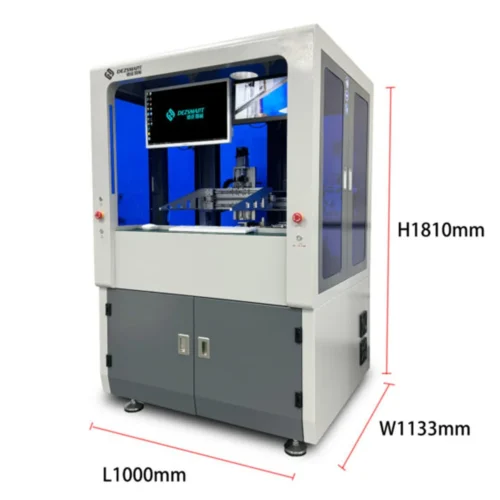
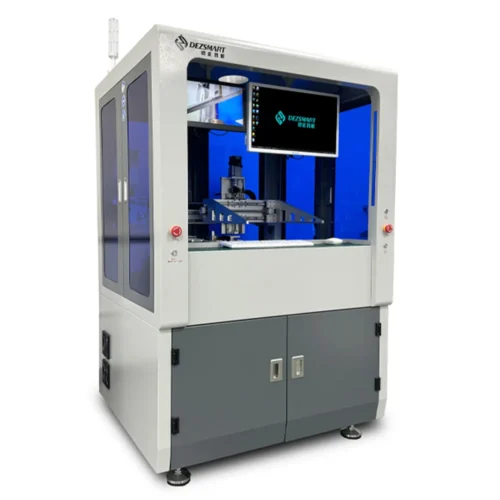
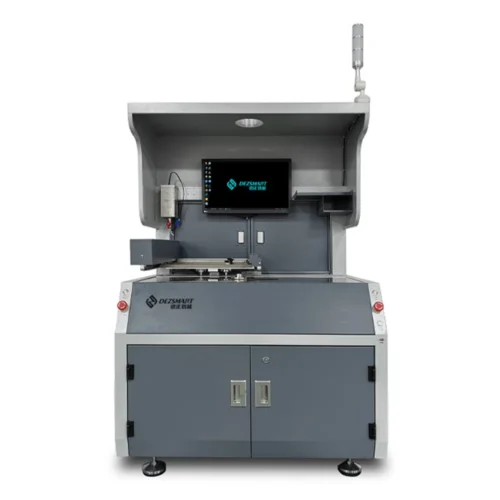
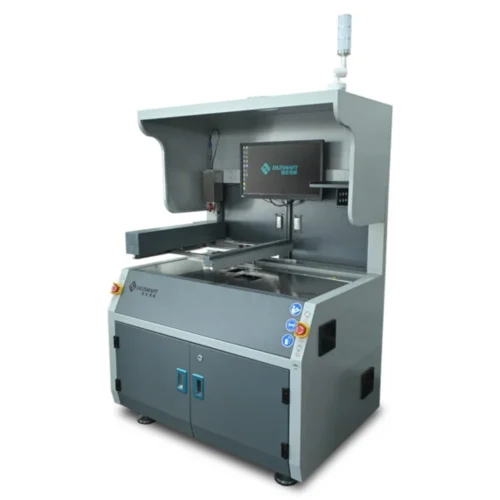
Le DEZ-H3600A automatise l'application de flux, le préchauffage infrarouge et la soudure sélective de composants traversants sur des PCBAs jusqu'à 400 × 300 mm.
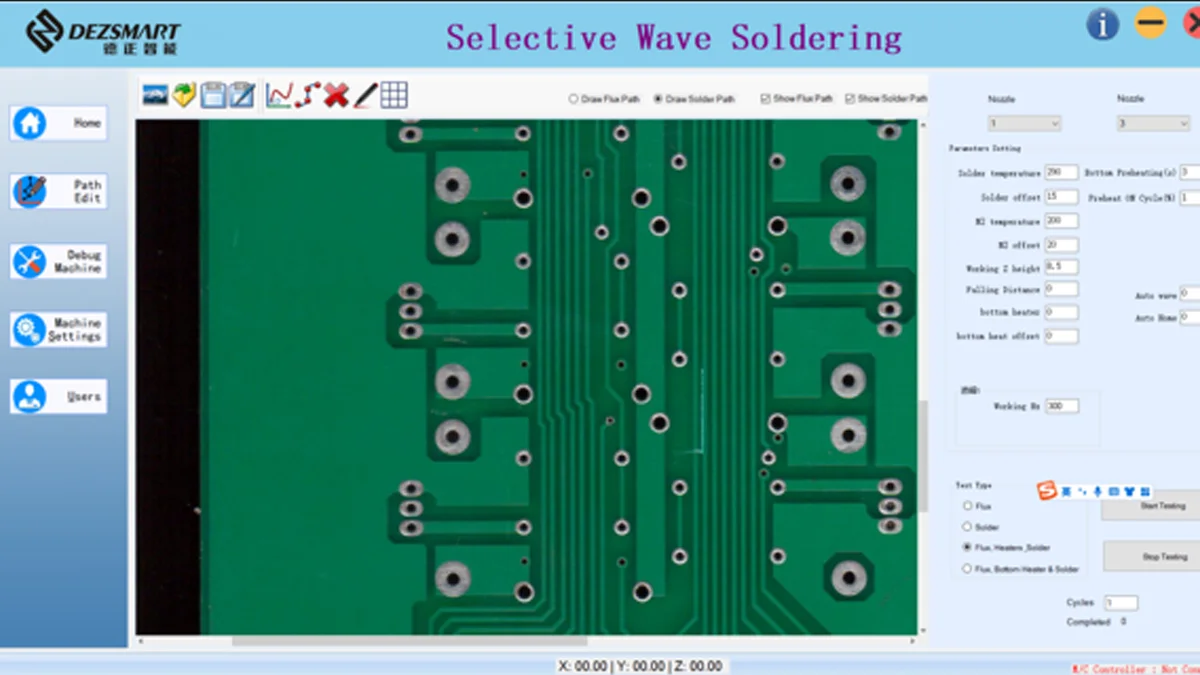
L'opérateur charge manuellement le PCBA, et la plateforme servo XYZ programmable déplace chaque point de soudure à travers le processus requis. Les chemins de soudure, les températures, les vitesses de mouvement, la hauteur de l'onde et les temps de processus peuvent être sauvegardés pour une production répétée.
La machine est conçue pour une production à forte mixité de petites et moyennes séries qui exige des joints de soudure plus cohérents que la soudure manuelle sans installer une ligne complète de soudure sélective en continu. Convient aux clients utilisant des PCB épais, des cartes avec une capacité thermique élevée, ou des PCB nécessitant un préchauffage.
Les PCBAs à technologie mixte contiennent souvent des composants SMD soudés par refusion associés à des connecteurs, transformateurs, relais, terminaux et autres pièces traversantes.
La soudure manuelle rend la qualité des joints dépendante du temps de soudure de l'opérateur, de la quantité de soudure et de la température du fer. Cela peut entraîner un remplissage irrégulier des trous, une soudure insuffisante, des ponts et un retraitement répété.
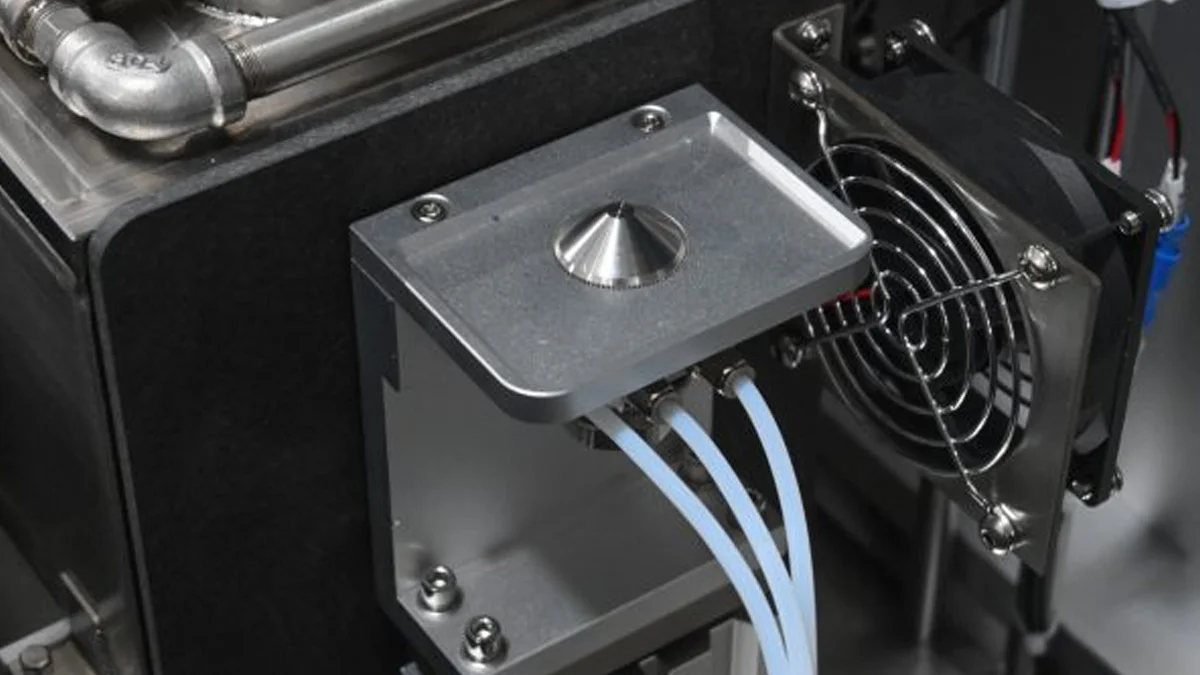
Le DEZ-H3600A applique le flux uniquement aux zones programmées, préchauffe la carte et déplace chaque joint de soudure traversant à travers une mini-vague contrôlée. Une fois le programme confirmé, les mêmes paramètres de soudure peuvent être répétés pour chaque carte du lot.
Seuls les points de soudure sélectionnés entrent en contact avec la vague de soudure, limitant ainsi l'exposition à la chaleur pour les composants SMD à proximité et d'autres zones qui ne nécessitent pas de soudure traversante.

| Processus | Fonction |
|---|---|
| Chargement manuel | L'opérateur place le PCBA ou le support sur la plateforme de mouvement XYZ |
| Sélection du programme | La machine charge le chemin enregistré et les paramètres de soudure pour le produit |
| Fluxage sélectif | Le flux est appliqué uniquement aux zones de soudure par trou traversant programmées |
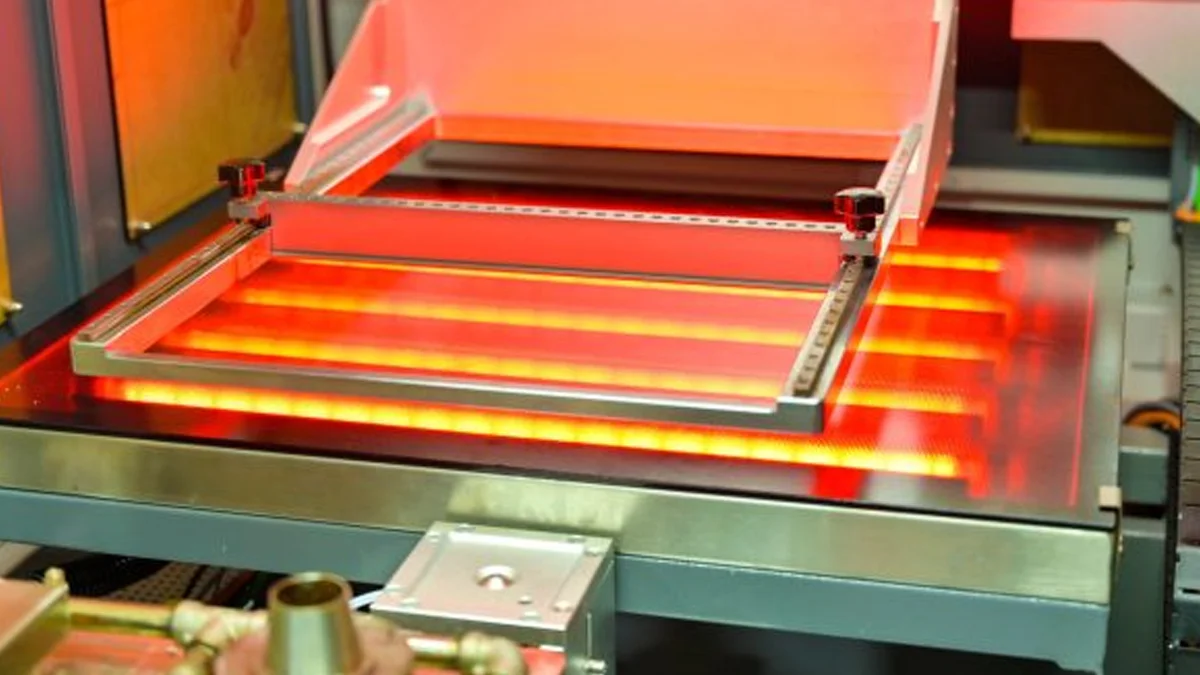
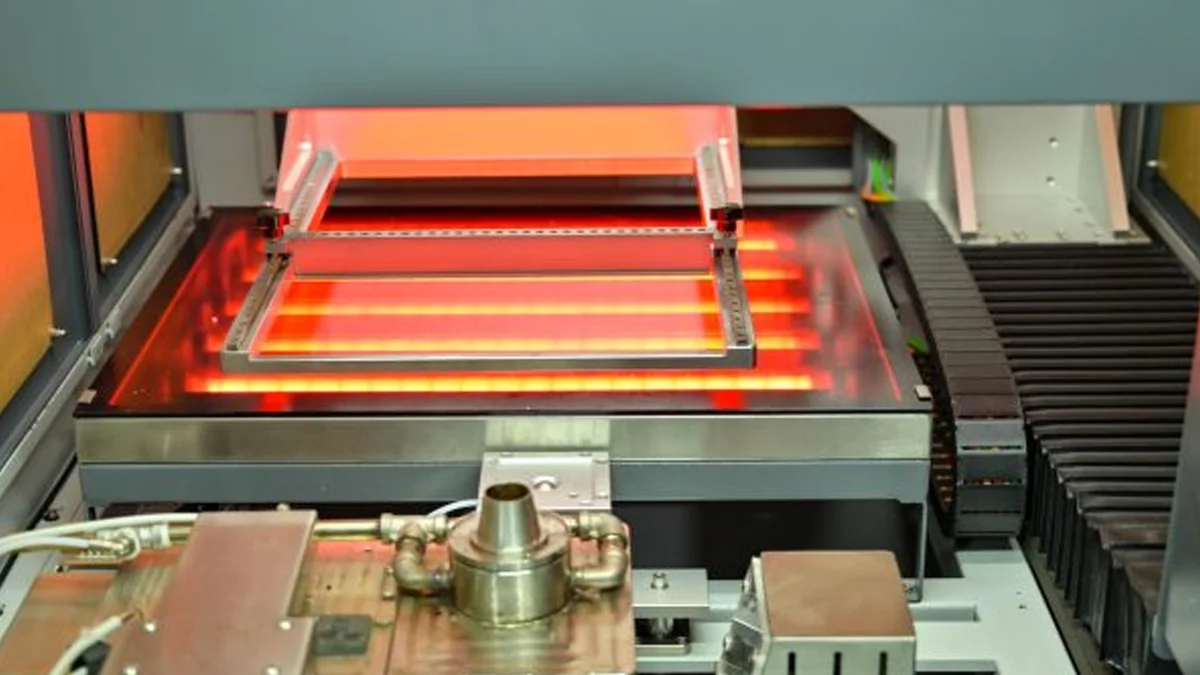
| Préchauffage infrarouge | Le chauffe-eau infrarouge inférieur prépare le PCB, les pastilles et les pattes des composants pour la soudure |
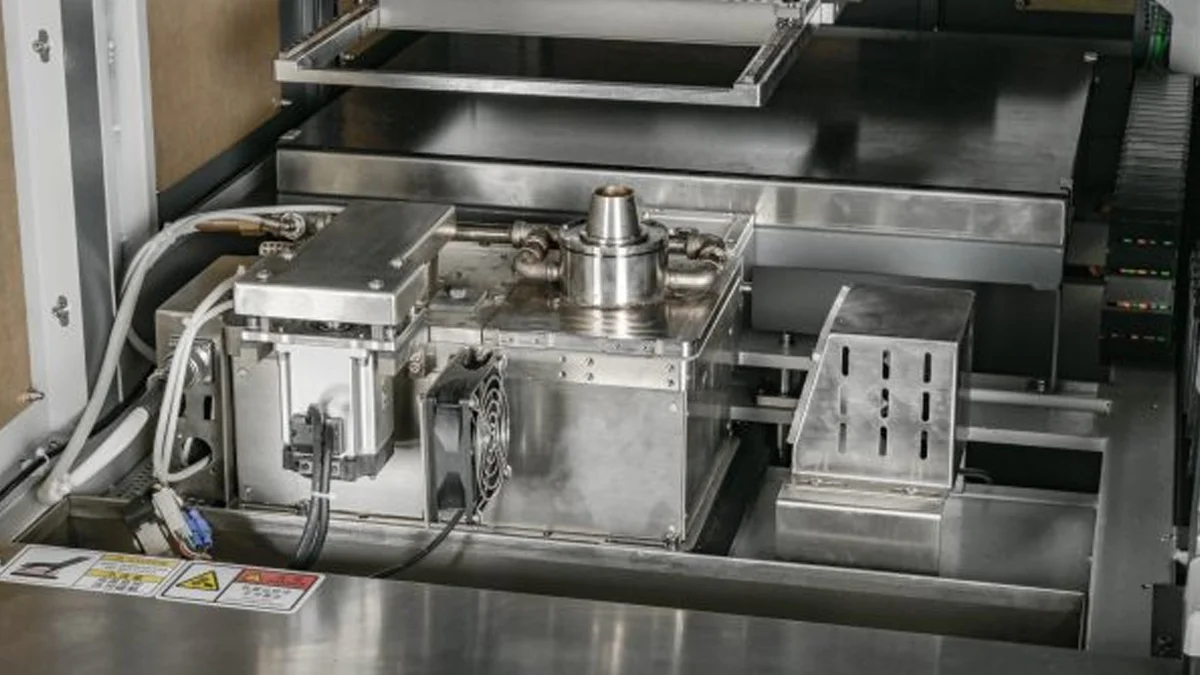
| Soudure sélective | La plateforme déplace chaque joint programmé à travers la mini-vague assistée par azote |
| Surveillance du processus | L'opérateur observe le processus de soudure et vérifie les paramètres de fonctionnement |
| Déchargement manuel | Le PCBA soudé est retiré pour inspection ou pour le prochain processus de production |
| Spécification | DEZ-H3600A |
|---|---|
| Dimensions de la machine | L1260 × W1050 × H1480 mm |
| Puissance Totale | 5 kW |
| Alimentation électrique | 1–3 kW |
| Alimentation électrique | Monophasé AC 220 V, 50 Hz |
| Poids de la machine | 450 kg |
| Zone de soudage maximale | L400 × W300 mm; tailles personnalisées disponibles |
| Épaisseur de la carte PCB | 0,2–6 mm |
| Bord minimum de la PCB | ≥3 mm |
| Chargement et déchargement | Manuel |
| Hauteur de fonctionnement | 900 ±30 mm |
| Dégagement supérieur pour les composants | 50 mm |
| Dégagement pour composant inférieur | 30 mm |
| Axes de mouvement | X, Y et Z |
| Contrôle de mouvement | Contrôle de servo à boucle fermée |
| Précision de positionnement | ±0,1 mm |
| Capacité du réservoir à flux | 1 L |
| Méthode de préchauffage | Préchauffage infrarouge inférieur |
| Puissance de préchauffage | 3 kW |
| Température de préchauffage | 25–240°C |
| Quantité de pots de soudure | Un |
| Capacité du pot de soudure | 15 kg |
| Température de soudage maximale | 350°C |
| Puissance du pot de soudure | 1,2 kW |
| Buses standard | Cinq : 4 mm × 3, 5 mm × 1 et 6 mm × 1 |
| Pression d'air | 3–5 bar |
| Consommation d'air | 8–12 L/min |
| Pression d'azote | 3–4 bar |
| Pureté de l'azote | ≥99,998% |
| Consommation d'azote | 1–2 m³/h par buse |
| Exigence en matière d'échappement | 500–800 m³/h |
Nous avons travaillé avec


Elle soude des broches traversantes utilisées par des connecteurs, des transformateurs, des relais, des bornes, des en-têtes de broches, des socles et d'autres composants THT. Elle ne soude pas les boîtiers BGA ou QFN ; ces composants peuvent déjà être présents sur le PCBA à technologie mixte.
Un remplissage de trou insuffisant peut résulter d'un flux inadéquat, d'un faible préchauffage, d'une vitesse de soudage excessive, d'une hauteur de buse incorrecte, d'une mauvaise aptitude des broches ou des trous à la soudure, ou d'une température de soudure insuffisante. Ces facteurs doivent être vérifiés ensemble lors du développement du processus.
Les ponts peuvent être causés par une buse surdimensionnée, une hauteur d'onde excessive, une vitesse de retrait lente, une direction de mouvement incorrecte, un espacement de pastilles inadapté ou un flux excessif. Ajustez la buse et le chemin de sortie avant d'augmenter la température de soudure.
Vérifiez les pastilles oxydées, les broches contaminées, une activation du flux insuffisante, un préchauffage inadéquat et une température de soudure incorrecte. La pureté de l'azote et l'oxydation du pot à soudure doivent également être vérifiées.
L'azote est nécessaire pour la configuration de processus spécifiée. Il protège l'onde de soudure d'une oxydation excessive et soutient un mouillage stable autour de la buse.
L'exigence stipulée est au moins de 99,998 % de pureté, une pression de 3 à 4 bars et environ 1 à 2 m³/h pour chaque buse en fonctionnement.
La buse doit s'adapter à l'espace disponible autour du joint de soudure tout en fournissant suffisamment de contact de soudure pour un bon remplissage du trou. La taille de la pastille, l'espacement des broches, les composants SMD à proximité et la direction de soudage doivent tous être pris en compte.
Non. Un support est nécessaire lorsque la carte ne peut pas être maintenue de manière sécurisée, a un contour irrégulier, manque de dégagement suffisant sur les bords ou nécessite un soutien supplémentaire contre le gauchissement.
L'opérateur installe le support et la buse requis, sélectionne le programme PCBA enregistré et confirme les positions de fluxage, de préchauffage et de soudage avant la production.
Éliminez régulièrement les scories, inspectez la sortie de la buse, vérifiez la stabilité des vagues et nettoyez les résidus de flux ou de soudure accumulés. L'oxydation ou le blocage autour de la buse peut réduire la hauteur des vagues et provoquer des joints incomplets.
Le pot de soudure supporte des températures allant jusqu'à 350 °C, mais la compatibilité des alliages, le matériau du pot, la configuration de la buse et le profil du processus doivent être confirmés avant de changer les matériaux de soudure.
Envoyez le PCBA, le fichier Gerber, les dimensions de la carte, l'épaisseur, les dégagements des composants, l'alliage de soudure, le type de flux, la norme de remplissage des trous requise et le cycle de production cible.
Contactez DEZ pour Machine de nettoyage PCBA, machine de soudure sélective, machines de nettoyage de pochoirs, inspection par rayons X, rework BGA, fours de refusion et équipement de manutention SMT.
Envoyez les dimensions de votre pièce, le problème de production et le débit requis pour recevoir une évaluation gratuite de l'application, une recommandation d'équipement et un devis de projet. Des tests d'échantillons gratuits sont disponibles pour les projets qualifiés.
Un spécialiste de l'équipement vous contactera dans l'heure pendant les heures d'ouverture.
Obtenez une recommandation gratuite et demandez un test d'échantillon
Email : [email protected]
Téléphone : +86 138 2338 9052