Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
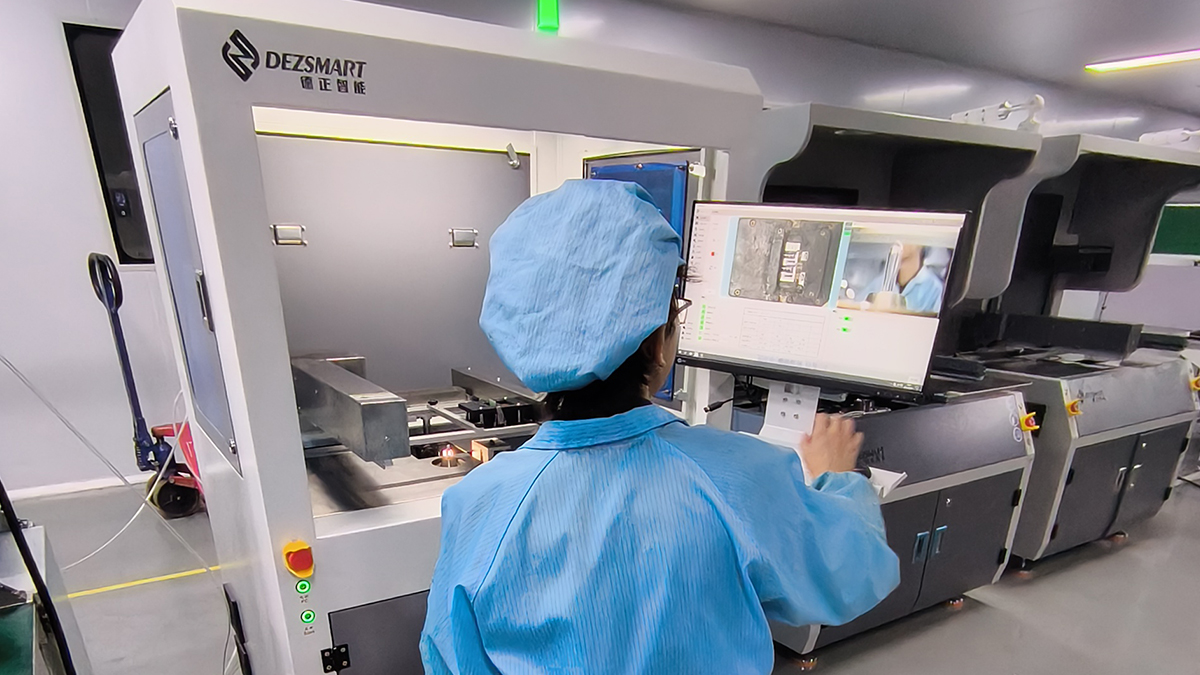
Le fournisseur d’électronique automobile a installé plusieurs machines de soudure sélective pour répondre à la hausse des commandes de PCBA.
Soudure sélective pour des commandes de PCBA automobile BYD : cas fournisseur
Un fournisseur d’électronique automobile a installé plusieurs machines de soudure sélective après avoir reçu des commandes de PCBA liées à BYD nécessitant une soudure traversante stable sur différents produits.
Ce client est un fournisseur d’électronique automobile qui produit des commandes de PCBA pour BYD. Le projet comprenait différents modèles de cartes, des lots de production variables et des PCBA comportant de nombreux joints traversants.
La soudure manuelle offrait de la flexibilité, mais la qualité des joints dépendait fortement de l’opérateur. Avec la hausse du volume des commandes automobiles, le client avait besoin d’un procédé capable de répéter les mêmes paramètres sur chaque carte du lot.
Les commandes automobiles exigeaient une soudure plus stable
Les clients de l’électronique automobile accordent une attention particulière à la régularité des joints. Un remplissage insuffisant des trous, des ponts, des soudures froides ou un excès de brasure peuvent entraîner un échec au contrôle et des retouches.
En soudure manuelle, le temps de contact, la quantité de brasure et la température du fer peuvent varier selon les opérateurs et les équipes. Une carte comportant de nombreux joints traversants accentue cette variation, car l’opérateur doit répéter l’opération sur chaque broche.
Le client avait besoin d’une méthode conservant la flexibilité requise pour différentes PCBA tout en réduisant la dépendance à la technique individuelle de soudure manuelle.
Production à forte diversité sans paramètres manuels fixes
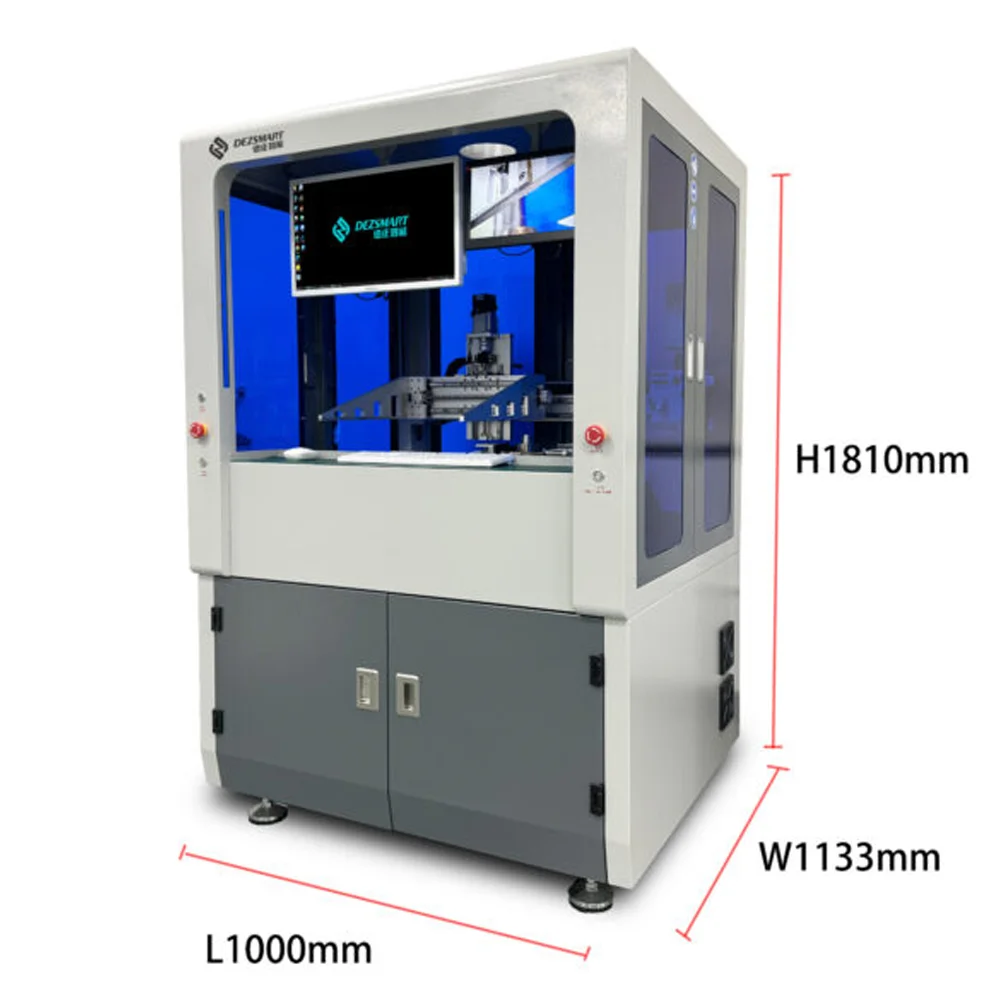
La H3500A est un système hors ligne à chargement manuel, adapté à la production de PCBA en petits lots et à forte diversité. Chaque modèle de carte peut utiliser son propre support, ses coordonnées de soudure et son programme produit enregistré.
Lors du passage à une autre PCBA automobile, l’opérateur charge le programme correspondant au lieu de redéfinir chaque position et chaque temps de contact.
L’usine peut ainsi traiter différents produits sans consacrer une ligne en ligne complète à un seul modèle fixe de PCBA.
Plus de joints signifie un parcours plus long, pas moins de contrôle
Une PCBA comportant de nombreux joints traversants nécessite un parcours programmé plus long, mais la machine continue de contrôler chaque position de soudure.
Le parcours, la hauteur de buse, la vitesse de déplacement et le temps de contact avec la vague peuvent être adaptés à chaque joint ou groupe de joints. Les recettes produit mémorisent également la température et les réglages de vague nécessaires.
Les petites broches de connecteurs et les grandes bornes n’ont donc pas à utiliser la même action de soudure. Le procédé peut être ajusté selon la disposition des broches, la taille des pastilles, la demande thermique et le remplissage de trou requis.
Comment le procédé s’est adapté au projet
Exigence de production automobile
Contrôle de la soudure sélective
Effet sur la production
Petits lots et plusieurs modèles de PCBA
Programme enregistré séparément pour chaque produit
Changement de produit plus rapide et répétable
Nombreux joints de soudure traversants
Séquence automatique de soudure basée sur les coordonnées
Le nombre de joints ne dépend plus de la répétition de la soudure manuelle
Différentes tailles de broches et de bornes
Parcours, vitesse, hauteur de buse et temps de contact réglables
Les réglages du procédé s’adaptent aux différentes conditions des joints
Exigence accrue de régularité de la soudure
Température, contact avec la vague et mouvement contrôlés
Moins de variation entre opérateurs et équipes
Hausse du volume des commandes automobiles
Plusieurs machines installées dans la même zone de production
Différents lots peuvent être traités avec une capacité accrue
Après validation d’un programme produit, les mêmes réglages peuvent être répétés sur les autres PCBA du lot. Si la commande revient, le programme enregistré fournit un point de départ contrôlé pour la production.
Moins de flux hors de la zone de soudure
La machine applique le flux uniquement sur les positions traversantes programmées. Elle ne recouvre pas de flux toute la face inférieure de la PCBA avant la soudure.
Cette application sélective réduit l’utilisation inutile de flux autour des composants et dans les zones ne nécessitant pas de soudure. D’après l’observation du client en production, il ne restait presque aucun résidu de flux visible sur les PCBA après la soudure.
L’aspect visuel ne remplace pas un test de contamination ionique lorsque le client impose une limite de propreté. Toutefois, appliquer moins de flux dès le départ réduit la quantité de résidus de procédé introduits sur l’assemblage.
Pourquoi le client a installé plusieurs machines
La première exigence était la stabilité de la soudure. La seconde était la capacité de production.
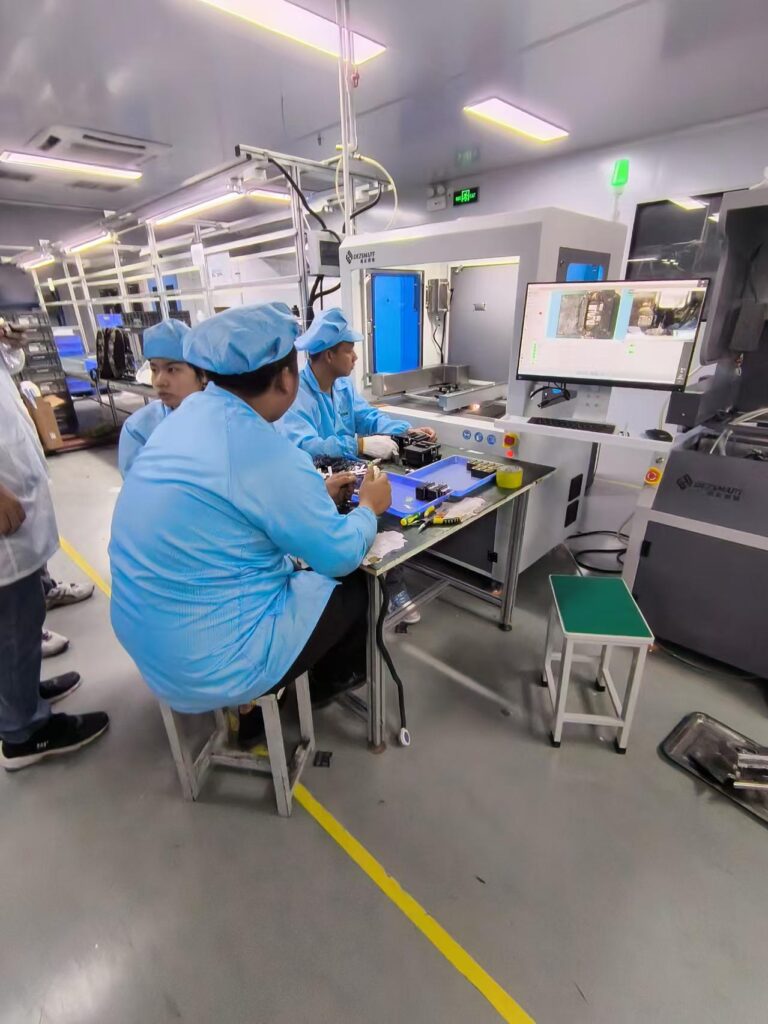
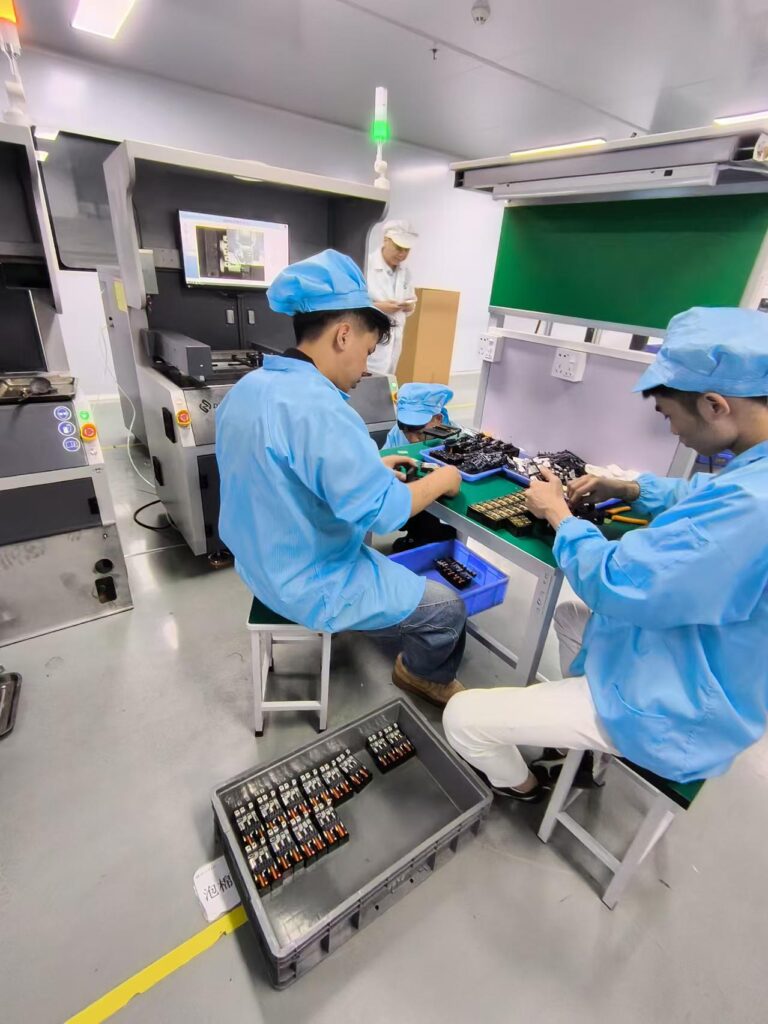
Une machine hors ligne offre de la flexibilité pour changer de modèle de PCBA, mais plusieurs commandes automobiles peuvent devoir être produites simultanément. Installer plusieurs machines permet d’affecter différents programmes à des cellules séparées ou de traiter des lots supplémentaires en parallèle.
Cette configuration évite également qu’un long parcours de soudure ne devienne l’unique goulot d’étranglement lorsqu’une carte comporte de nombreux joints.
Le client a conservé l’insertion manuelle des composants et la manutention des cartes, tout en transférant les opérations répétitives de soudure à des équipements programmés.
Une qualité de soudure automobile plus compétitive
La principale amélioration n’a pas simplement consisté à remplacer un fer à souder par une machine. Le client a établi un procédé répétable pour la position du flux, le parcours de soudure, le mouvement de la buse et le temps de contact avec la vague.
Les résultats sont devenus moins dépendants de l’opérateur, tandis que les différents joints pouvaient utiliser des réglages adaptés à leurs conditions réelles. L’application sélective du flux a également laissé très peu de résidus visibles après la soudure.
Pour un fournisseur d’électronique automobile en concurrence sur des commandes sensibles à la qualité, cette combinaison de flexibilité, de capacité et de régularité du procédé offre une capacité de production plus solide qu’une dépendance totale à la soudure manuelle.
Envoyez à DEZ les dimensions de la PCBA, une image de la face inférieure, les coordonnées THT, les dégagements des composants, l’alliage de brasure, le type de flux et la quantité de production requise.
DEZ peut examiner le parcours de soudure, l’accès de la buse, le temps de cycle estimé et déterminer si le projet nécessite une machine hors ligne, plusieurs cellules de soudure ou un système de soudure sélective en ligne.