Máquina de inspección por rayos X para soldaduras BGA ocultas
Descubra cómo la inspección por rayos X de BGA revela puentes de soldadura ocultos, vacíos, bolas ausentes y desalineación, y qué especificaciones de imagen son realmente importantes.
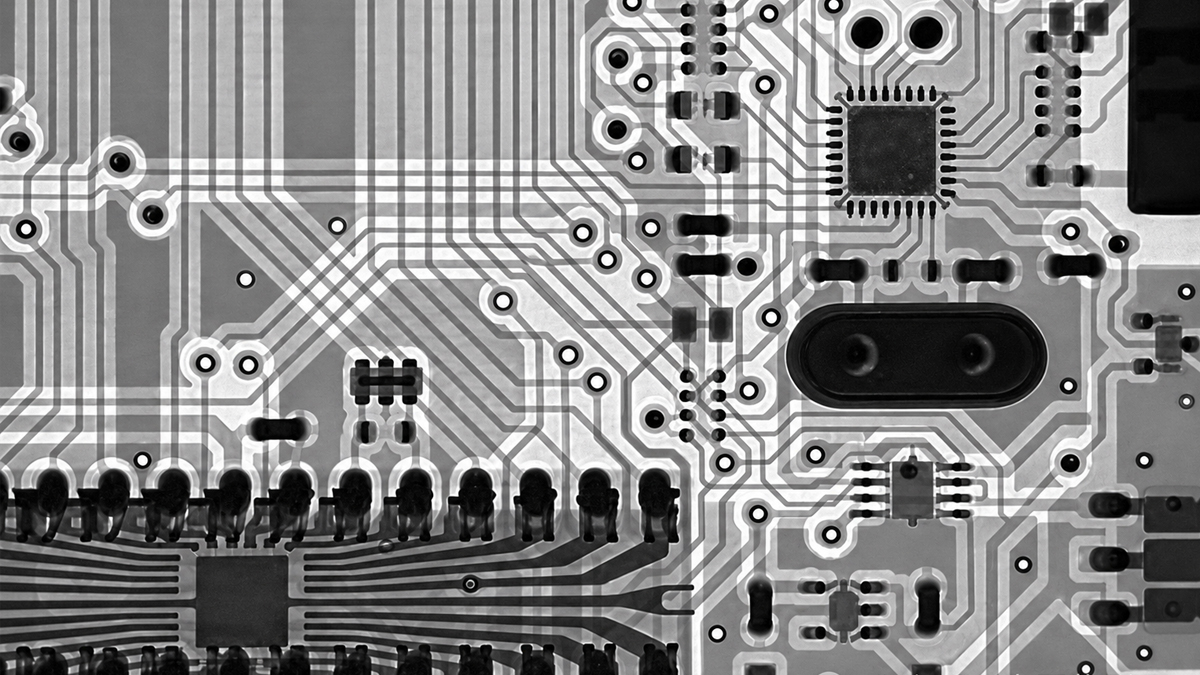
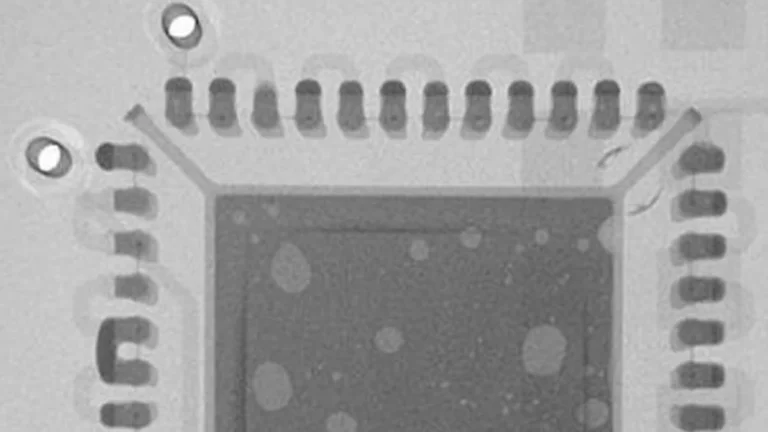
Una Máquina de inspección por rayos X de BGA permite a los ingenieros inspeccionar las soldaduras ocultas debajo de encapsulados BGA, CSP, QFN y LGA.
A diferencia de los terminales alrededor de un QFP o de las soldaduras visibles de un componente de orificio pasante, las bolas de soldadura BGA se encuentran entre el cuerpo del componente y la PCB. La AOI y la inspección visual pueden verificar la posición del componente y las condiciones circundantes, pero no pueden inspeccionar directamente todo el patrón de soldaduras ocultas.
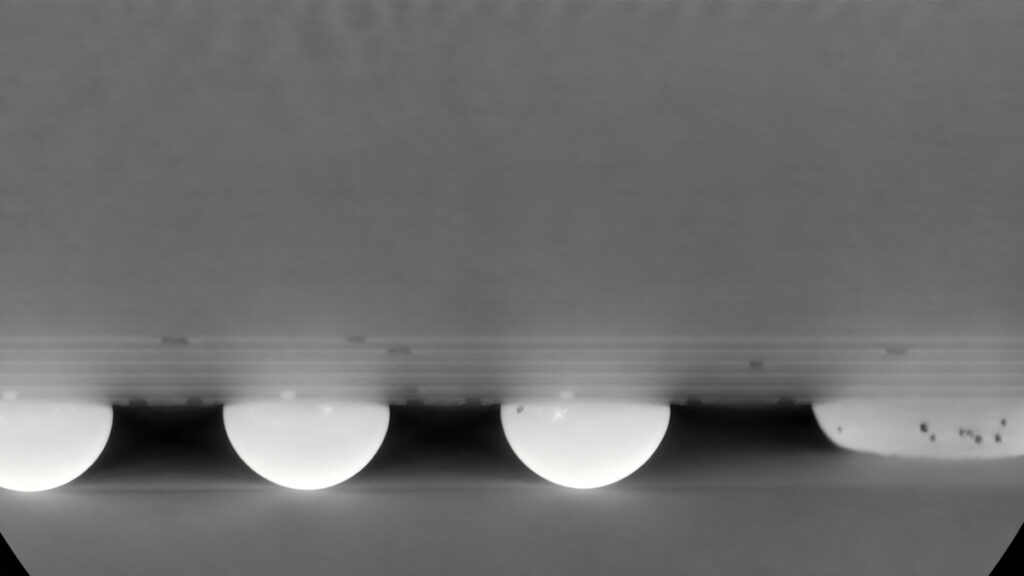
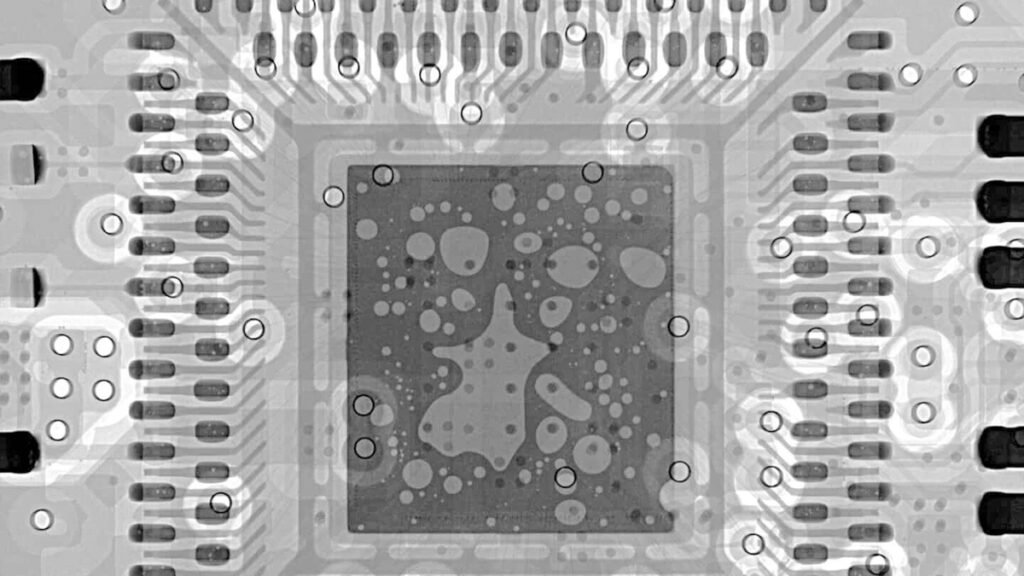
La imagen por rayos X resuelve este problema de visibilidad al mostrar diferencias en la densidad proyectada y la forma de las soldaduras. Puede revelar puentes, bolas ausentes, vacíos, volumen de soldadura anormal y desalineación del encapsulado antes de que el conjunto pase a la siguiente etapa de producción.
Sin embargo, una imagen de rayos X no constituye una prueba eléctrica ni de fiabilidad completa. Algunas conexiones abiertas, defectos head-in-pillow y microgrietas pueden requerir imágenes anguladas, CT, pruebas eléctricas o análisis destructivos para su confirmación.
Tabla de Contenidos
Por qué las soldaduras BGA ocultas necesitan inspección por rayos X
Un encapsulado BGA puede parecer correctamente colocado y aun así contener defectos debajo.
Un puente de soldadura puede conectar dos bolas adyacentes. Una posición puede tener soldadura insuficiente o carecer por completo de bola. Los vacíos pueden ocupar parte de una unión, mientras que un reflujo irregular o el movimiento del encapsulado pueden desplazar el patrón de soldadura respecto a las almohadillas de la PCB.
Estos defectos resultan especialmente costosos cuando se descubren después del ensamblaje final. El producto puede haber entrado ya en pruebas funcionales, integración del sistema o uso por el cliente, lo que dificulta mucho más el diagnóstico y la reparación.
Por este motivo, la inspección y reparación por rayos X de BGA deben tratarse como un proceso controlado, no como la simple toma de una imagen seguida de una rápida evaluación visual.
Cómo funciona la imagen por rayos X de BGA
Un sistema de inspección por rayos X contiene tres partes esenciales: una fuente de rayos X, la PCBA inspeccionada y un detector digital.
La fuente emite rayos X a través del conjunto. Los materiales con distintos espesores y densidades atenúan la radiación de forma diferente. El detector convierte estas variaciones en una imagen en escala de grises que muestra la estructura proyectada de la soldadura, el cobre, los materiales de los componentes y las capas de la PCB.
La imagen puede utilizarse después para comparar la forma, el tamaño y el espaciado de las bolas de soldadura, así como la distribución interna de los vacíos.
La tensión necesaria del tubo depende principalmente de la penetración requerida para la muestra. La corriente o potencia del tubo afecta al brillo de la imagen y a la velocidad de adquisición, mientras que el tamaño del punto focal influye en la nitidez, especialmente con un gran aumento geométrico. Estos parámetros deben considerarse en conjunto y no como cifras de especificación aisladas.
El aumento no es lo mismo que la resolución
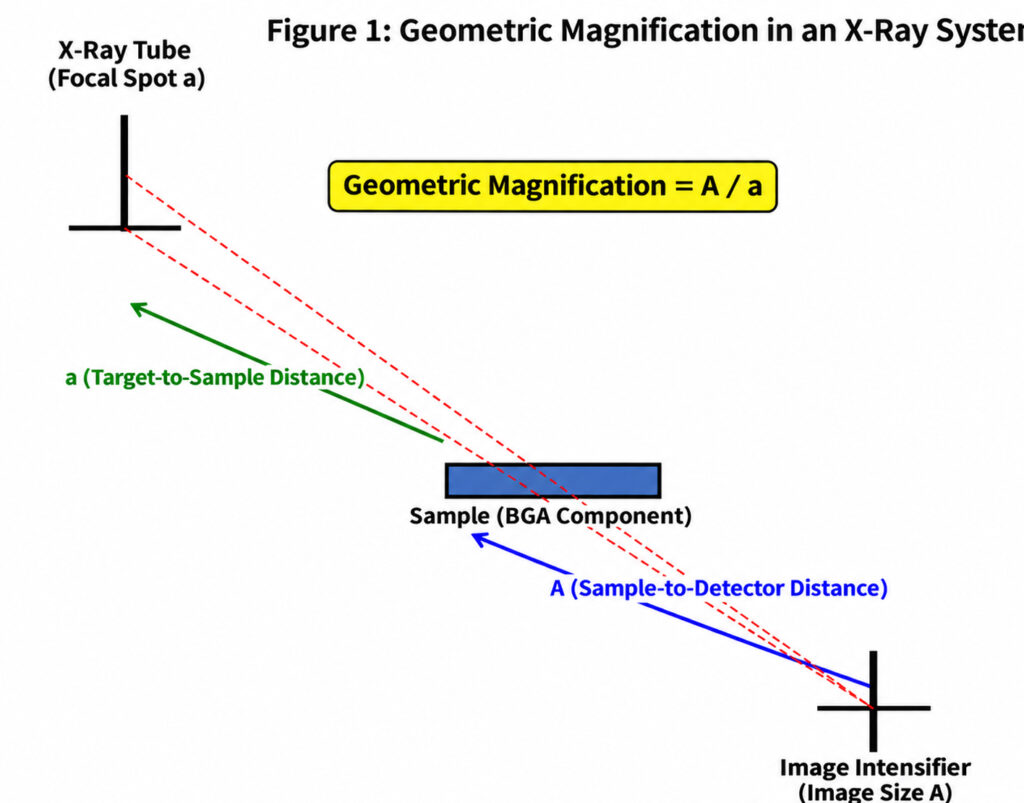
El aumento geométrico viene determinado por la relación entre la fuente, la muestra y el detector:
Aumento geométrico = distancia de la fuente al detector ÷ distancia de la fuente al objeto
Acercar la PCBA a la fuente de rayos X aumenta el aumento. Sin embargo, una imagen más grande en pantalla no contiene automáticamente más detalles útiles.
La calidad efectiva de la inspección también depende de:
Tamaño del punto focal de rayos X
Tamaño de píxel y área de imagen del detector
Contraste y ruido de la imagen
Estabilidad mecánica
Espesor de la muestra y densidad del material
Ángulo de visualización
Un aumento excesivo puede reducir el campo de visión y dificultar la inspección eficiente de todo el patrón BGA. Si el desenfoque de la fuente, la resolución del detector o la vibración se convierten en el factor limitante, aumentar el aumento geométrico solo amplía el desenfoque.
Por tanto, el objetivo práctico no es disponer del mayor aumento posible, sino obtener una imagen clara y repetible del defecto más pequeño que la fábrica necesita identificar.
Por qué una imagen cenital puede no ser suficiente
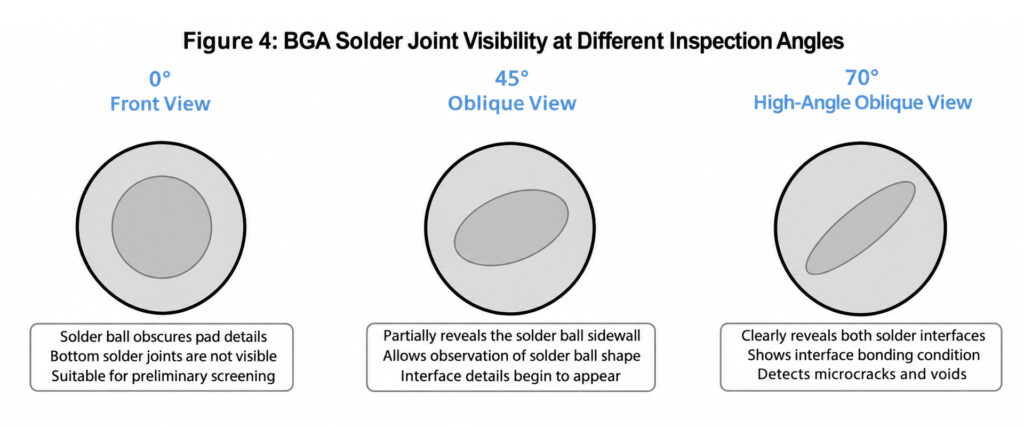
Una vista cenital resulta útil para comprobar toda la matriz de bolas de soldadura. Las bolas ausentes, los puentes importantes, el tamaño anormal de las bolas, la desalineación y la distribución de vacíos suelen reconocerse con rapidez.
La limitación es que una imagen de rayos X 2D comprime en una sola proyección todas las estructuras situadas a lo largo de la trayectoria del haz. Las capas de cobre, los componentes cercanos y las características de la soldadura pueden superponerse.
Una vista angulada cambia esta proyección. Puede separar estructuras superpuestas y aportar más información sobre la geometría de la soldadura, la posición de mojado y las interfaces sospechosas.
Esto no significa que todas las grietas o conexiones abiertas se hagan visibles con solo cambiar el ángulo. La detectabilidad sigue dependiendo del tamaño, la orientación y el contraste de densidad del defecto. Varios ángulos de visión mejoran las pruebas disponibles para el ingeniero, pero aún pueden ser necesarias pruebas eléctricas o un análisis de sección transversal.
¿Qué defectos BGA pueden revelar los rayos X?
Condición
Evidencia típica en rayos X
Limitación importante
Puente de soldadura
Aparece una trayectoria continua de soldadura entre posiciones adyacentes
Confirme que la aparente conexión no se deba a la superposición de cobre o de otra capa de la placa
Bola ausente o soldadura insuficiente
Una posición presenta un área de soldadura proyectada ausente o anormalmente pequeña
Compare con las uniones circundantes y con muestras en buen estado conocidas
Vacíos
Aparecen zonas de menor densidad dentro de la unión de soldadura proyectada
Utilice un método de medición coherente y criterios de aceptación definidos por el cliente
Desalineación
El patrón de bolas de soldadura está desplazado respecto a la posición prevista de la almohadilla o del encapsulado
Los pequeños desplazamientos requieren una medición calibrada, no una estimación visual
Conexión abierta, head-in-pillow o grieta
Desde un ángulo adecuado puede observarse una separación o un perfil anormal de la unión
Algunos defectos pueden no ser concluyentes en imágenes 2D convencionales y requerir CT, pruebas eléctricas o análisis de sección transversal
Los rayos X también pueden ayudar a controlar el proceso mediante la medición del área, diámetro, redondez y espaciado de las bolas de soldadura, así como del porcentaje de vacíos. Estas mediciones son más útiles cuando se aplican las mismas condiciones de imagen y reglas de evaluación en todos los lotes de producción.
Los criterios de aceptación deben proceder de los requisitos del producto del cliente y de las normas de fabricación aplicables. Un vacío visible en la imagen no implica automáticamente un rechazo, salvo que supere el límite definido o afecte al área crítica de la unión.
¿Inspección 2D, multiángulo o CT?
Los rayos X 2D convencionales son adecuados para la inspección rutinaria fuera de línea de puentes, soldadura ausente, distribución de vacíos y alineación. Son relativamente rápidos y permiten inspeccionar varios componentes en el mismo conjunto.
La imagen multiángulo es útil cuando las capas de la PCB o las estructuras circundantes se superponen al área evaluada. Proporciona al ingeniero proyecciones adicionales sin exigir una reconstrucción 3D completa.
La CT reconstruye imágenes seccionales para separar estructuras situadas a distintas profundidades. Resulta valiosa para conjuntos complejos con solapamientos, análisis detallados de fallos y casos en los que una proyección 2D no puede aislar el defecto sospechoso.
La CT no es automáticamente la mejor opción para todas las líneas de producción. Por lo general, requiere más tiempo de adquisición y reconstrucción. Para el control rutinario de la calidad BGA, una imagen 2D clara combinada con vistas anguladas prácticas puede ofrecer un mejor equilibrio entre visibilidad del defecto y velocidad de inspección.
Qué comprobar antes de elegir una máquina
La especificación de la fuente debe evaluarse como una combinación de penetración, tamaño del punto focal y estabilidad operativa. Una cifra elevada de potencia del tubo por sí sola no demuestra que el sistema pueda resolver pequeños defectos BGA.
El rendimiento del detector es igualmente importante. El tamaño de píxel afecta al muestreo de los detalles finos, mientras que el área activa de imagen determina qué parte de la PCB puede verse de una vez. La velocidad de fotogramas influye en el posicionamiento y en la eficiencia de la inspección en directo.
La plataforma mecánica debe admitir las dimensiones y el peso reales de la PCB. También debe ofrecer un recorrido suficiente para inspeccionar componentes próximos a los bordes de la placa sin reposicionamientos complicados.
Por último, revise el flujo de trabajo del software. Los operarios necesitan funciones prácticas de ajuste de imagen, medición de vacíos, comparación dimensional, almacenamiento de imágenes y generación de informes, no solo una cifra elevada de aumento máximo.
Utiliza una fuente cerrada de rayos X de microfoco de 130 kV, con un punto focal especificado de 5 μm y hasta 150× de aumento geométrico. El detector de panel plano ofrece un área de imagen de 130 × 130 mm, una resolución de 1536 × 1536, un tamaño de píxel de 85 μm y una velocidad de 20 fps.
El sistema admite inspección multiángulo y muestras de hasta 510 × 450 mm dentro de su área de inspección, con un peso máximo especificado de 12 kg. Antes de elegir la máquina, estas especificaciones deben verificarse con la PCB real del cliente, el tamaño del encapsulado y los defectos objetivo.
Solicite una prueba de inspección por rayos X de BGA
Envíe a DEZ las dimensiones de su PCBA, la información del encapsulado BGA o CSP, el tipo de defecto sospechoso, la cantidad que debe inspeccionarse y el flujo de producción requerido.
Nuestro equipo puede inspeccionar muestras representativas y recomendar una configuración de rayos X adecuada en función del resultado real de las imágenes.