We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
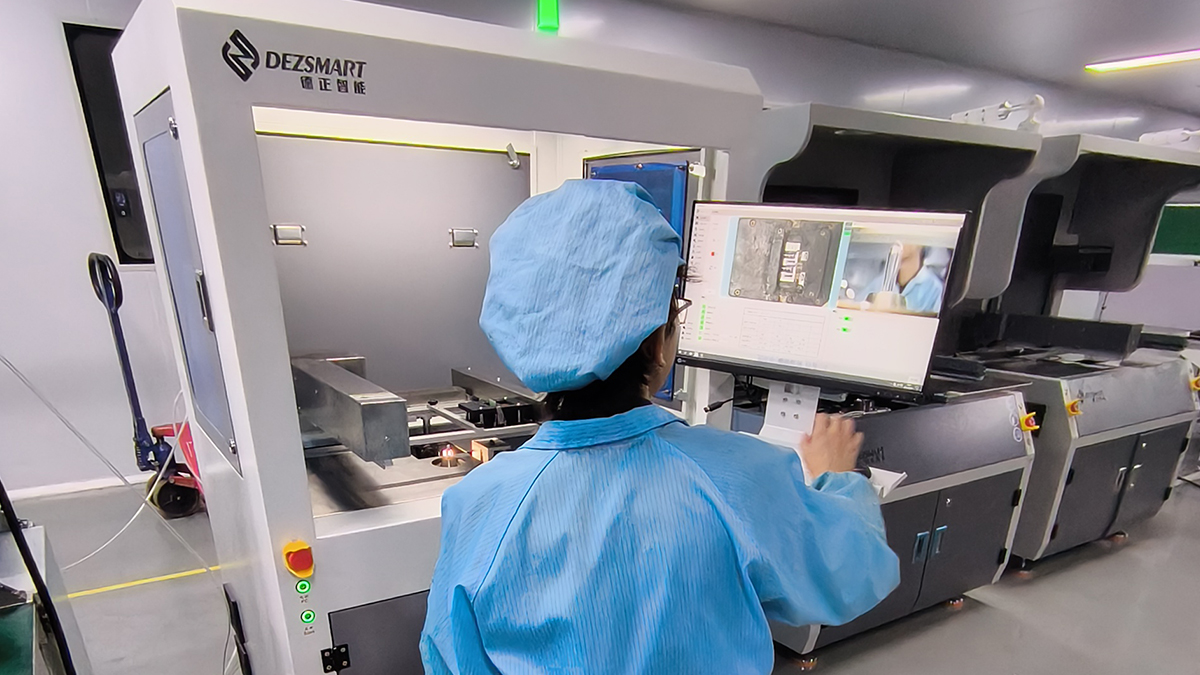
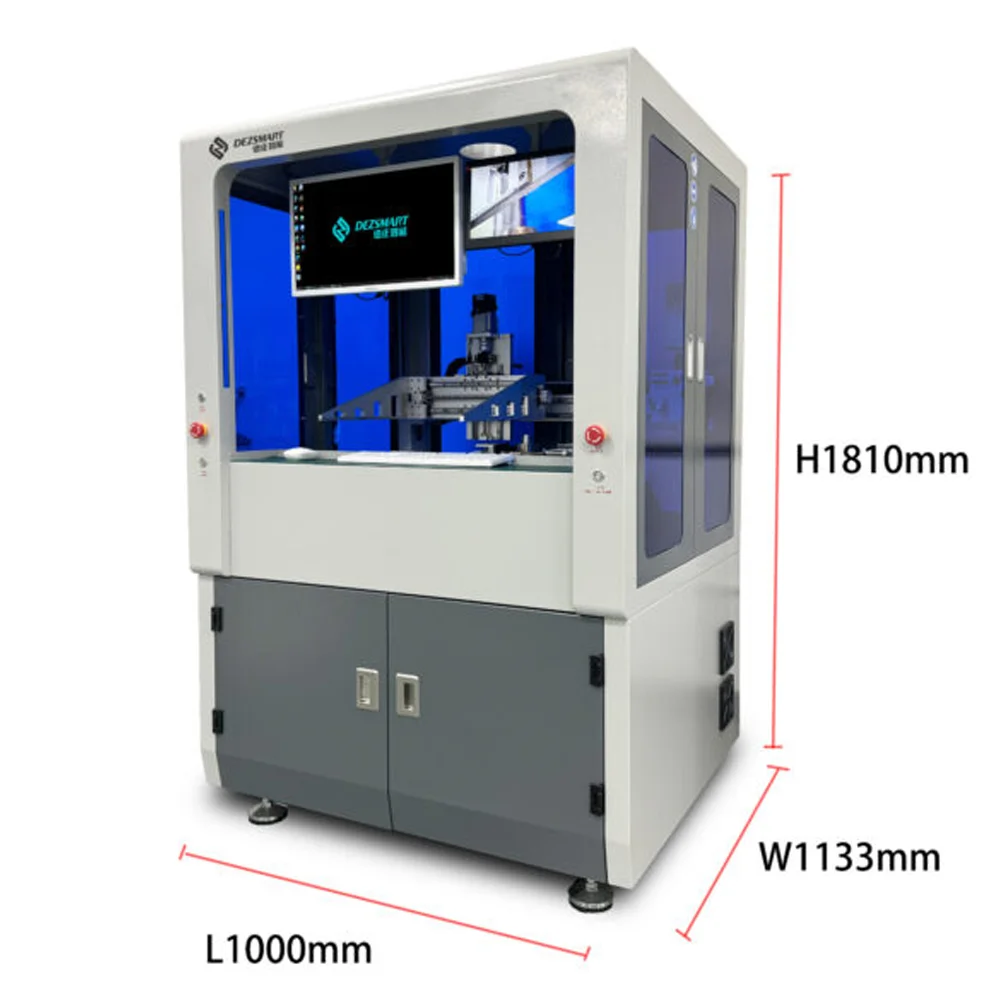
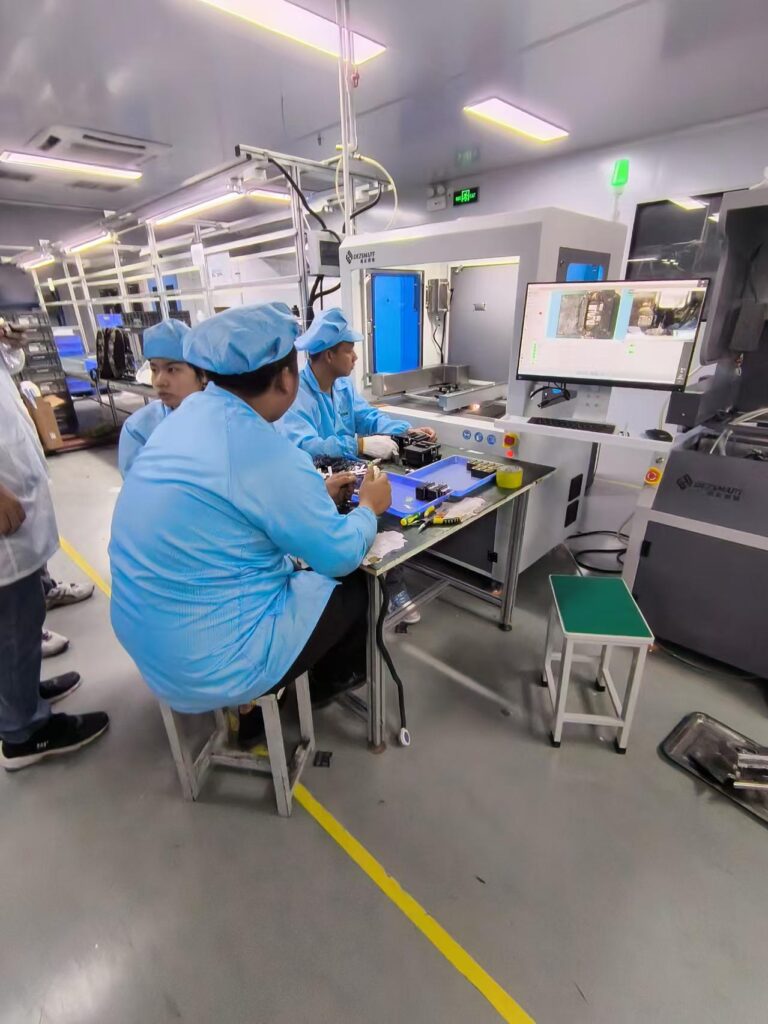
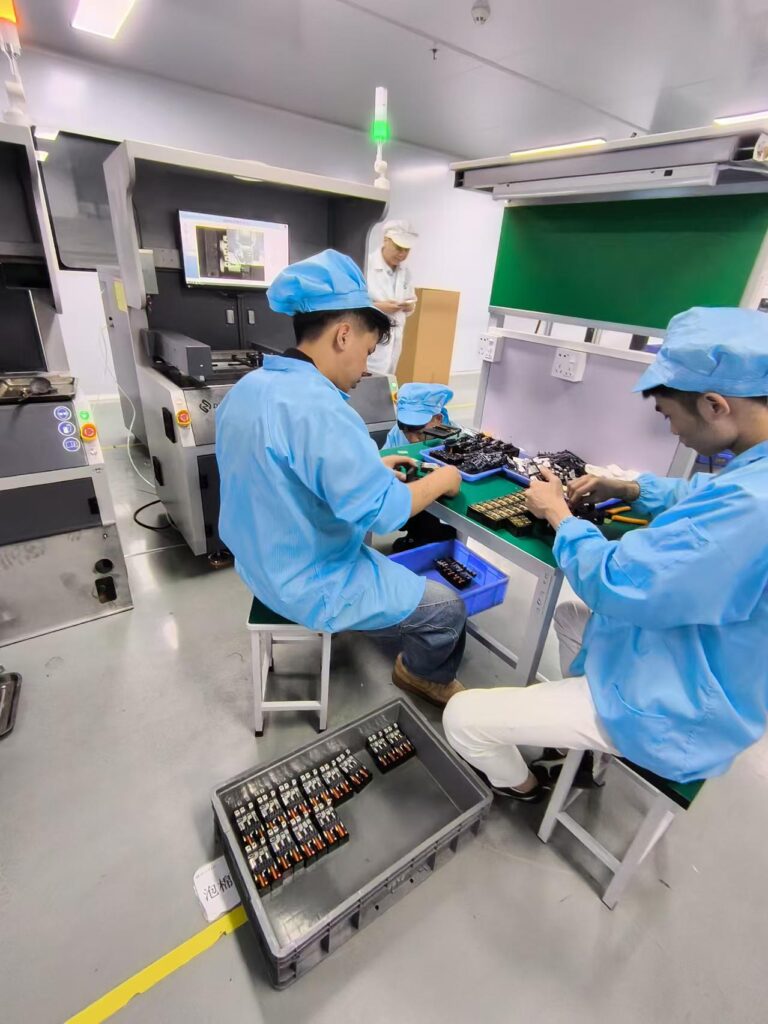
De leverancier van automotive-elektronica installeerde meerdere selectieve soldeermachines om de groeiende PCBA-orders te ondersteunen.
Selectief solderen voor BYD automotive-PCBA-orders: praktijkcase van een leverancier
Een leverancier van automotive-elektronica installeerde meerdere selectieve soldeermachines na ontvangst van BYD-gerelateerde PCBA-orders die stabiel doorvoersolderen voor verschillende producten vereisten.
Deze klant is een leverancier van automotive-elektronica die PCBA-orders voor BYD produceert. Het project omvatte verschillende printplaatmodellen, wisselende productiebatches en PCBA’s met talrijke doorvoersoldeerpunten.
Handmatig solderen bood flexibiliteit, maar de kwaliteit van de verbindingen hing sterk af van de operator. Naarmate het automotive-ordervolume toenam, had de klant een proces nodig dat dezelfde soldeerparameters op elke printplaat in een batch kon herhalen.
Klanten in automotive-elektronica letten sterk op de consistentie van soldeerverbindingen. Onvoldoende gatvulling, brugvorming, koude verbindingen of te veel soldeer kunnen leiden tot afkeur en herstelwerk.
Bij handmatig solderen kunnen contacttijd, hoeveelheid soldeer en soldeerbouttemperatuur variëren tussen operators en ploegen. Een printplaat met veel doorvoersoldeerpunten vergroot deze variatie omdat de operator het proces bij elke pin moet herhalen.
De klant had een soldeermethode nodig die de flexibiliteit voor verschillende PCBA’s behield en de afhankelijkheid van individuele handsoldeervaardigheid verminderde.
High-mixproductie zonder vaste handmatige parameters
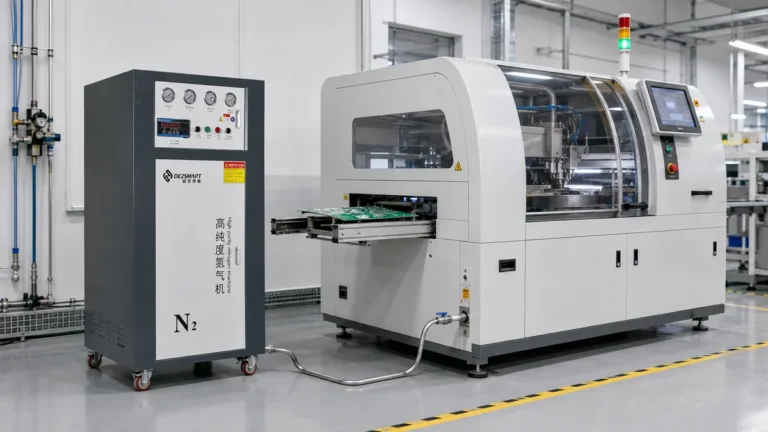
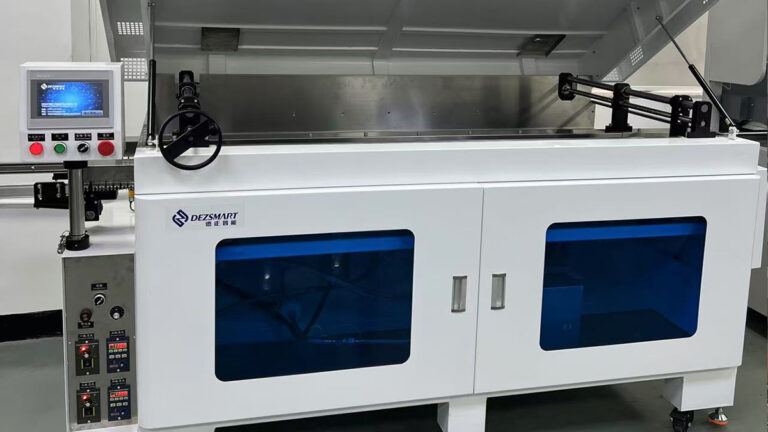
De H3500A is een offline systeem met handmatige belading en is geschikt voor kleine series en high-mix PCBA-productie. Elk printplaatmodel kan een eigen drager, soldeercoördinaten en opgeslagen productprogramma gebruiken.
Wanneer de productie overschakelt naar een andere automotive-PCBA, laadt de operator het bijbehorende programma in plaats van elke soldeerpositie en contacttijd opnieuw te bepalen.
Zo kan de fabriek verschillende producten verwerken zonder een volledige inline-lijn aan één vast PCBA-model toe te wijzen.
Meer soldeerpunten betekenen een langer traject, niet minder controle
Een PCBA met veel doorvoersoldeerpunten vereist een langer geprogrammeerd traject, maar de machine blijft elke soldeerpositie beheersen.
Soldeertraject, nozzlehoogte, verplaatsingssnelheid en golfcontacttijd kunnen worden afgestemd op afzonderlijke verbindingen of groepen. Productrecepten slaan ook de vereiste soldeertemperatuur en golfinstellingen op.
Kleine connectorpinnen en grotere aansluitingen hoeven daardoor niet dezelfde soldeeractie te gebruiken. Het proces kan worden aangepast aan pinindeling, padgrootte, warmtebehoefte en vereiste gatvulling.
Hoe het proces bij het project aansloot
Eis voor automotive-productie
Regeling van selectief solderen
Effect op de productie
Kleine batches en meerdere PCBA-modellen
Afzonderlijk opgeslagen programma voor elk product
Snellere en beter reproduceerbare productomstelling
Talrijke doorvoersoldeerpunten
Automatische soldeervolgorde op basis van coördinaten
Het aantal verbindingen is niet langer afhankelijk van herhaald handmatig solderen
Verschillende pin- en aansluitmaten
Instelbaar traject, snelheid, nozzlehoogte en contacttijd
Procesinstellingen passen bij verschillende verbindingscondities
Hogere eis aan soldeerconsistentie
Gecontroleerde temperatuur, golfcontact en beweging
Minder variatie tussen operators en ploegen
Groeiend automotive-ordervolume
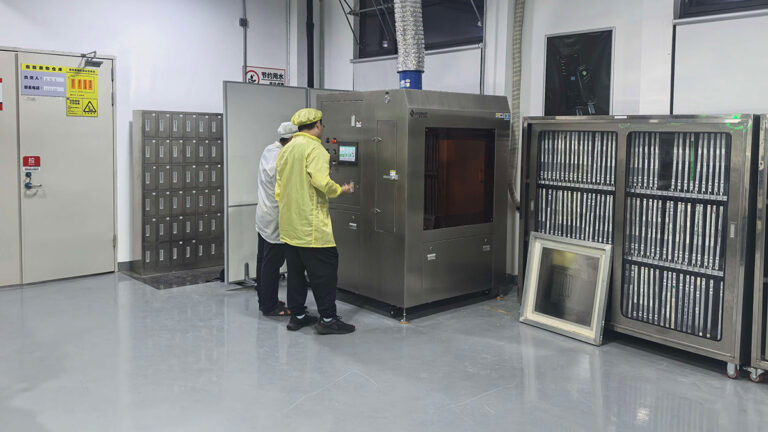
Meerdere machines in dezelfde productieruimte geïnstalleerd
Verschillende batches kunnen met hogere capaciteit worden verwerkt
Zodra een productprogramma is gevalideerd, kunnen dezelfde instellingen op de overige PCBA’s in de batch worden herhaald. Wanneer de order terugkeert, biedt het opgeslagen programma een gecontroleerd uitgangspunt voor de productie.
Minder flux buiten het soldeergebied
De machine brengt flux alleen aan op de geprogrammeerde doorvoerposities. Zij bedekt niet de volledige onderzijde van de PCBA met flux vóór het solderen.
Deze selectieve toepassing vermindert onnodig fluxgebruik rond componenten en gebieden die niet hoeven te worden gesoldeerd. Volgens de productieobservatie van de klant bleef na het solderen vrijwel geen zichtbaar fluxresidu op de PCBA’s achter.
Een visuele beoordeling vervangt geen test op ionische verontreiniging wanneer de klant een reinheidslimiet specificeert. Minder flux vanaf het begin vermindert echter de hoeveelheid procesresidu die op de assemblage terechtkomt.
Waarom de klant meerdere machines installeerde
De eerste eis was soldeerstabiliteit. De tweede was productiecapaciteit.
Eén offline machine biedt flexibiliteit bij het wisselen van PCBA-modellen, maar meerdere automotive-orders moeten mogelijk tegelijk lopen. Met meerdere machines kan de fabriek verschillende PCBA-programma’s aan afzonderlijke soldeercellen toewijzen of extra batches parallel verwerken.
Deze configuratie voorkomt ook dat één lang soldeertraject de enige productiebottleneck wordt wanneer een printplaat veel verbindingen bevat.
De klant behield de handmatige componentplaatsing en printplaathandling, maar droeg het herhaalde soldeerwerk over aan geprogrammeerde apparatuur.
Concurrerender soldeerkwaliteit voor automotive
De belangrijkste verbetering was niet alleen het vervangen van een soldeerbout door een machine. De klant legde een reproduceerbaar proces vast voor fluxpositie, soldeertraject, nozzlebeweging en golfcontacttijd.
De soldeerresultaten werden minder afhankelijk van de operator, terwijl verschillende verbindingen procesinstellingen konden gebruiken die bij hun werkelijke conditie pasten. De selectieve fluxaanbrenging liet na het solderen ook zeer weinig zichtbaar residu achter.
Voor een leverancier van automotive-elektronica die concurreert om kwaliteitskritische orders, biedt deze combinatie van flexibiliteit, capaciteit en procesconsistentie een sterkere productiemogelijkheid dan volledige afhankelijkheid van handmatig solderen.
Stuur DEZ de PCBA-afmetingen, een afbeelding van de onderzijde, de THT-coördinaten, componentvrijruimte, soldeerlegering, fluxtype en vereiste productiehoeveelheid.
DEZ kan het soldeertraject, de nozzletoegang, de geschatte cyclustijd en de behoefte aan één offline machine, meerdere soldeercellen of een inline selectief soldeersysteem beoordelen.