Size web sitemizde en iyi deneyimi sunmak için çerezleri kullanıyoruz.
Ekipman Ekibimizle Doğrudan Görüşün
Temizleyeceğiniz, lehimleyeceğiniz veya muayene edeceğiniz şeyi bize belirtin. PCB boyutunuza, sürecinize ve üretim kapasitenize göre uygun ekipmanı önereceğiz.
Doğrudan Üretici Desteği
1 iş saat içinde
Ekipman seçim, örnek test ve yapılandırma tavsiyelerini doğrudan DEZ SMT'den alın.
Bilgileriniz yalnızca talebinize yanıt vermek için kullanılacaktır.
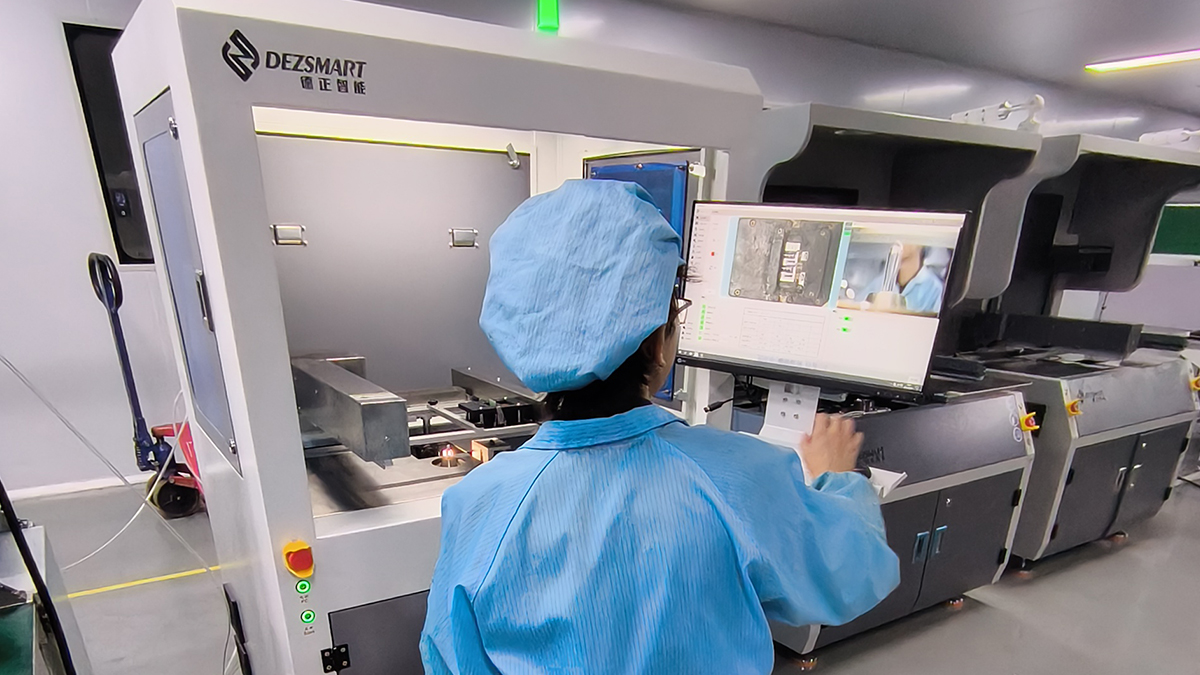
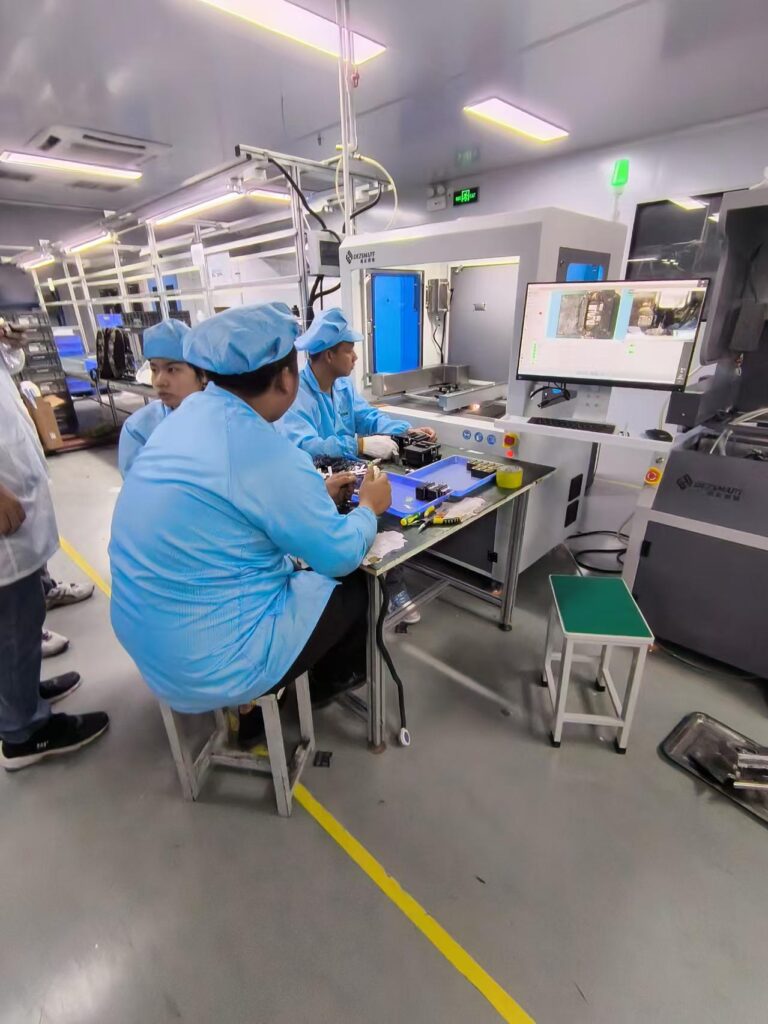
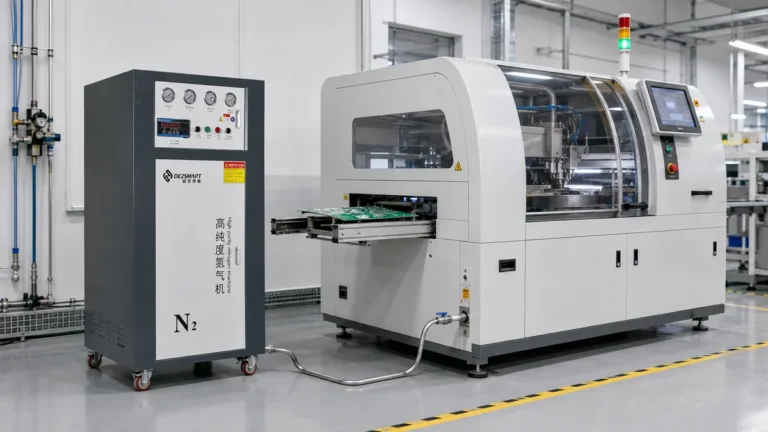
Otomotiv elektroniği tedarikçisi, büyüyen PCBA siparişlerini desteklemek için birden fazla selektif lehimleme makinesi kurdu.
BYD otomotiv PCBA siparişleri için selektif lehimleme: tedarikçi vakası
Bir otomotiv elektroniği tedarikçisi, farklı ürünlerde kararlı delik içi lehimleme gerektiren BYD bağlantılı PCBA siparişleri aldıktan sonra birden fazla selektif lehimleme makinesi kurdu.
Bu müşteri BYD için PCBA siparişleri üreten bir otomotiv elektroniği tedarikçisidir. Projede farklı kart modelleri, değişen üretim partileri ve çok sayıda delik içi lehim bağlantısı bulunan PCBA’lar yer aldı.
Manuel lehimleme esneklik sağlıyordu ancak bağlantı kalitesi büyük ölçüde operatöre bağlıydı. Otomotiv sipariş hacmi arttıkça müşteri, partideki her kartta aynı lehimleme parametrelerini tekrarlayabilen bir sürece ihtiyaç duydu.
Otomotiv siparişleri daha kararlı lehimleme gerektirdi
Otomotiv elektroniği müşterileri lehim bağlantılarının tutarlılığına büyük önem verir. Yetersiz delik dolumu, köprü, soğuk lehim veya fazla lehim, kontrol hatasına ve yeniden işleme yol açabilir.
Manuel lehimlemede temas süresi, lehim miktarı ve havya sıcaklığı operatörler ve vardiyalar arasında değişebilir. Çok sayıda delik içi bağlantıya sahip bir kart bu değişkenliği artırır, çünkü operatör işlemi her pimde tekrarlar.
Müşterinin, farklı PCBA’lar için gereken esnekliği korurken bireysel el lehimleme tekniğine bağımlılığı azaltan bir yönteme ihtiyacı vardı.
Sabit manuel parametreler olmadan yüksek çeşitlilikte üretim
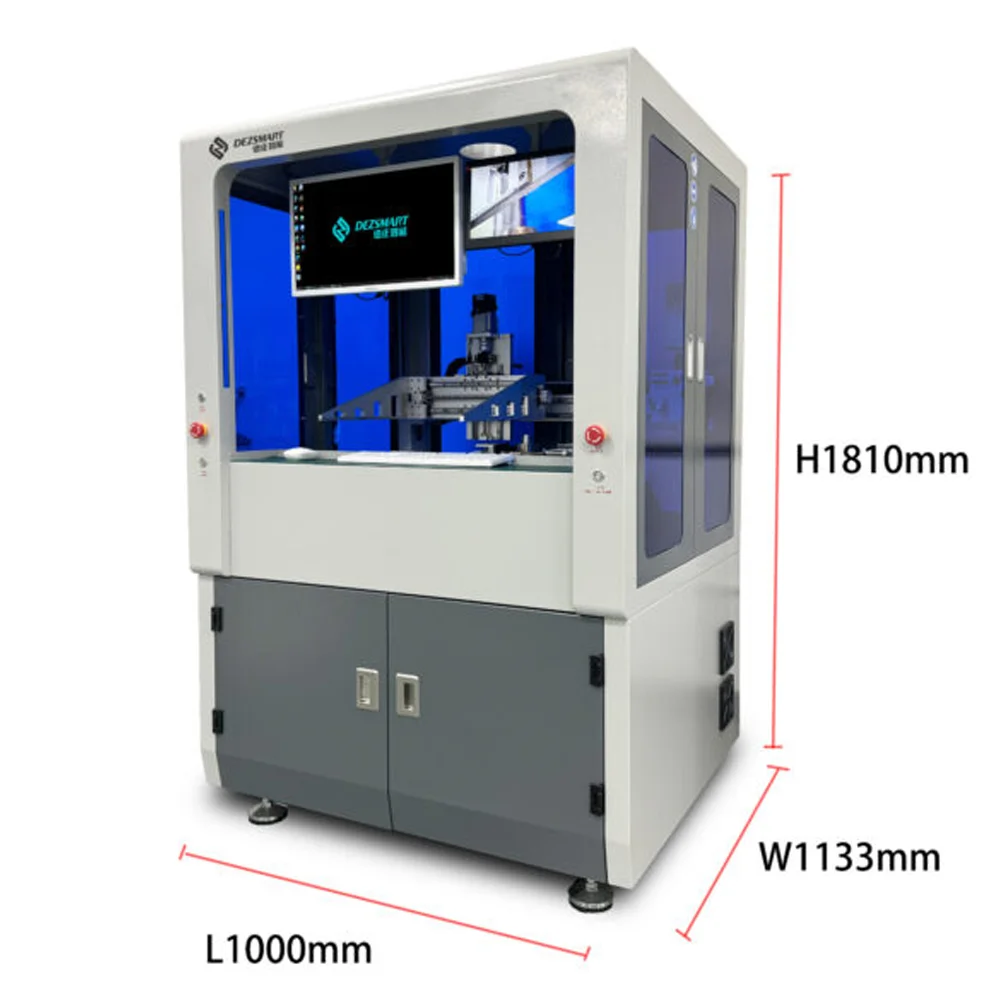
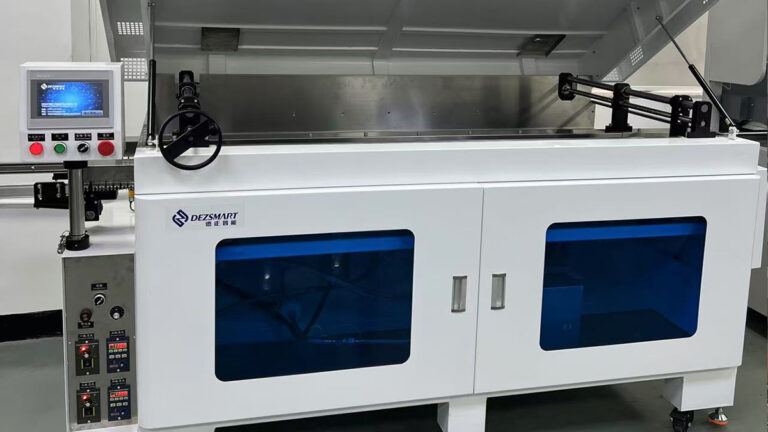
H3500A manuel yüklemeli offline bir sistemdir ve küçük partili, yüksek çeşitlilikte PCBA üretimine uygundur. Her kart modeli kendi taşıyıcısını, lehimleme koordinatlarını ve kayıtlı ürün programını kullanabilir.
Üretim başka bir otomotiv PCBA’sına geçtiğinde operatör her lehimleme konumunu ve temas süresini yeniden belirlemek yerine ilgili programı yükler.
Bu, fabrikanın tüm inline hattı tek bir sabit PCBA modeline ayırmadan farklı ürünleri işlemesini sağlar.
Daha fazla bağlantı daha uzun yol demektir, daha az kontrol değil
Çok sayıda delik içi bağlantıya sahip bir PCBA daha uzun programlanmış yol gerektirir, ancak makine her lehimleme konumunu kontrol etmeye devam eder.
Lehimleme yolu, nozul yüksekliği, hareket hızı ve dalga temas süresi ayrı bağlantılara veya bağlantı gruplarına uyarlanabilir. Ürün reçeteleri gerekli lehim sıcaklığını ve dalga ayarlarını da saklar.
Bu nedenle küçük konektör pimleri ve daha büyük terminaller aynı lehimleme hareketini kullanmak zorunda değildir. Süreç pim düzenine, pad boyutuna, ısıl ihtiyaca ve gerekli delik dolumuna göre ayarlanabilir.
Süreç projeye nasıl uyum sağladı
Otomotiv üretim gereksinimi
Selektif lehimleme kontrolü
Üretim etkisi
Küçük partiler ve birden fazla PCBA modeli
Her ürün için ayrı kayıtlı program
Daha hızlı ve tekrarlanabilir ürün değişimi
Çok sayıda delik içi lehim bağlantısı
Koordinat tabanlı otomatik lehimleme sırası
Bağlantı sayısı artık tekrarlanan el lehimlemesine bağlı değil
Farklı pim ve terminal boyutları
Ayarlanabilir yol, hız, nozul yüksekliği ve temas süresi
Süreç ayarları farklı bağlantı koşullarına uyar
Daha yüksek lehimleme tutarlılığı gereksinimi
Kontrollü sıcaklık, dalga teması ve hareket
Operatörler ve vardiyalar arasında daha az değişkenlik
Büyüyen otomotiv sipariş hacmi
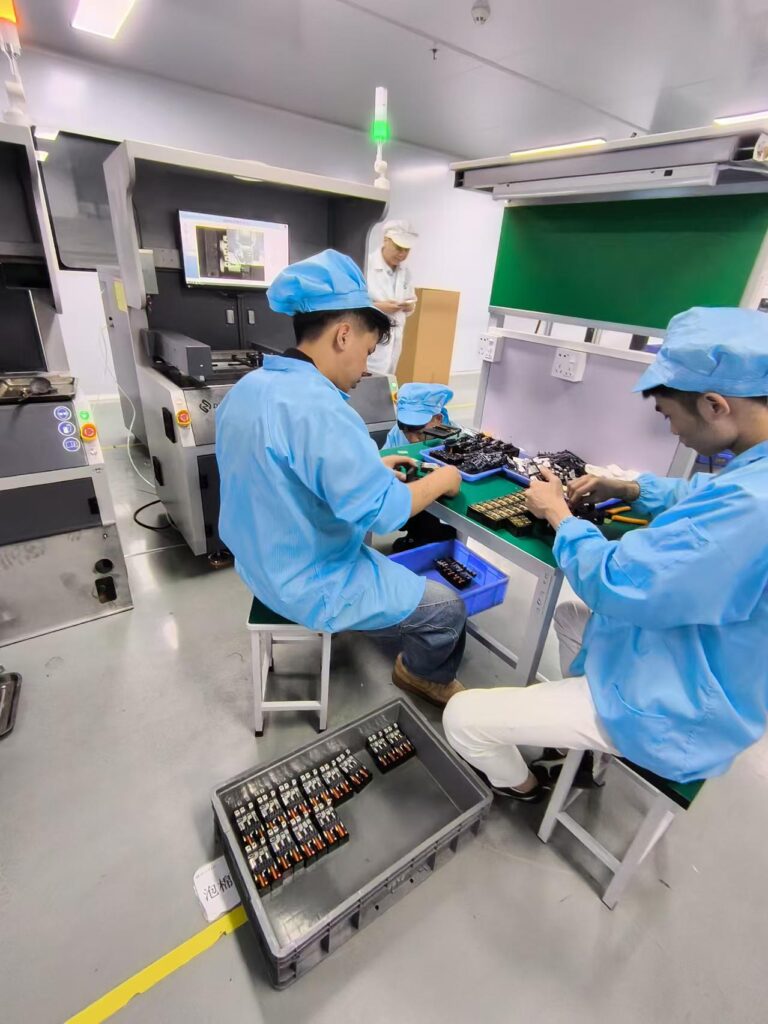
Aynı üretim alanına birden fazla makine kuruldu
Farklı partiler daha yüksek kapasiteyle işlenebilir
Bir ürün programı doğrulandıktan sonra aynı ayarlar partideki diğer PCBA’larda tekrarlanabilir. Sipariş yeniden geldiğinde kayıtlı program üretim için kontrollü bir başlangıç noktası sağlar.
Lehimleme alanı dışında daha az flux
Makine fluxu yalnızca programlanan delik içi konumlara uygular. Lehimlemeden önce PCBA’nın tüm alt yüzeyini flux ile kaplamaz.
Bu seçici uygulama, bileşenlerin çevresinde ve lehim gerektirmeyen alanlarda gereksiz flux kullanımını azaltır. Müşterinin üretim gözlemine göre lehimleme sonrasında PCBA’larda neredeyse hiç görünür flux kalıntısı kalmadı.
Müşteri bir temizlik sınırı belirlediğinde görsel görünüm iyonik kontaminasyon testinin yerini tutmaz. Ancak başlangıçtan itibaren daha az flux kullanmak, montaja taşınan süreç kalıntısı miktarını azaltır.
Müşteri neden birden fazla makine kurdu
İlk gereksinim lehimleme kararlılığıydı. İkincisi üretim kapasitesiydi.
Tek bir offline makine PCBA modeli değişiminde esneklik sağlar, ancak birden fazla otomotiv siparişinin aynı anda çalışması gerekebilir. Birden fazla makine kurmak, farklı PCBA programlarının ayrı lehim hücrelerine atanmasına veya ek partilerin paralel işlenmesine imkân verir.
Bu yapılandırma, çok sayıda bağlantı içeren bir kartta tek bir uzun lehimleme yolunun tek üretim darboğazı olmasını da önler.
Müşteri manuel bileşen yerleştirme ve kart taşıma işlemlerini korurken tekrarlayan lehimleme işini programlanmış ekipmana aktardı.
Daha rekabetçi otomotiv lehimleme kalitesi
Temel iyileştirme yalnızca havyayı makineyle değiştirmek değildi. Müşteri flux konumu, lehimleme yolu, nozul hareketi ve dalga temas süresi için tekrarlanabilir bir süreç oluşturdu.
Lehimleme sonuçları operatöre daha az bağımlı hâle gelirken farklı bağlantılar gerçek koşullarına uygun süreç ayarlarını kullanabildi. Seçici flux uygulaması da lehimleme sonrasında çok az görünür kalıntı bıraktı.
Kaliteye duyarlı siparişler için rekabet eden bir otomotiv elektroniği tedarikçisi açısından bu esneklik, kapasite ve süreç tutarlılığı birleşimi, tamamen manuel lehimlemeye dayanmaktan daha güçlü bir üretim kabiliyeti sağlar.
DEZ’e PCBA boyutlarını, alt yüzey görüntüsünü, THT koordinatlarını, bileşen açıklıklarını, lehim alaşımını, flux türünü ve gerekli üretim miktarını gönderin.
DEZ lehimleme yolunu, nozul erişimini, tahmini çevrim süresini ve projenin tek bir offline makineye, birden fazla lehim hücresine veya inline selektif lehimleme sistemine ihtiyaç duyup duymadığını değerlendirebilir.