Utilizziamo i cookie per assicurarti di offrirti la migliore esperienza sul nostro sito web.
Parla direttamente con il nostro team attrezzature
Dicci cosa hai bisogno di pulire, saldare o ispezionare. Ti consiglieremo attrezzature adatte in base alle dimensioni del tuo PCB, al processo e alla capacità produttiva.
Supporto diretto dal produttore
Entro 1 ora lavorativa
Ottieni consigli sulla selezione dell'attrezzatura, test di campioni e configurazione direttamente da DEZ SMT.
Le tue informazioni vengono utilizzate solo per rispondere alla tua richiesta.
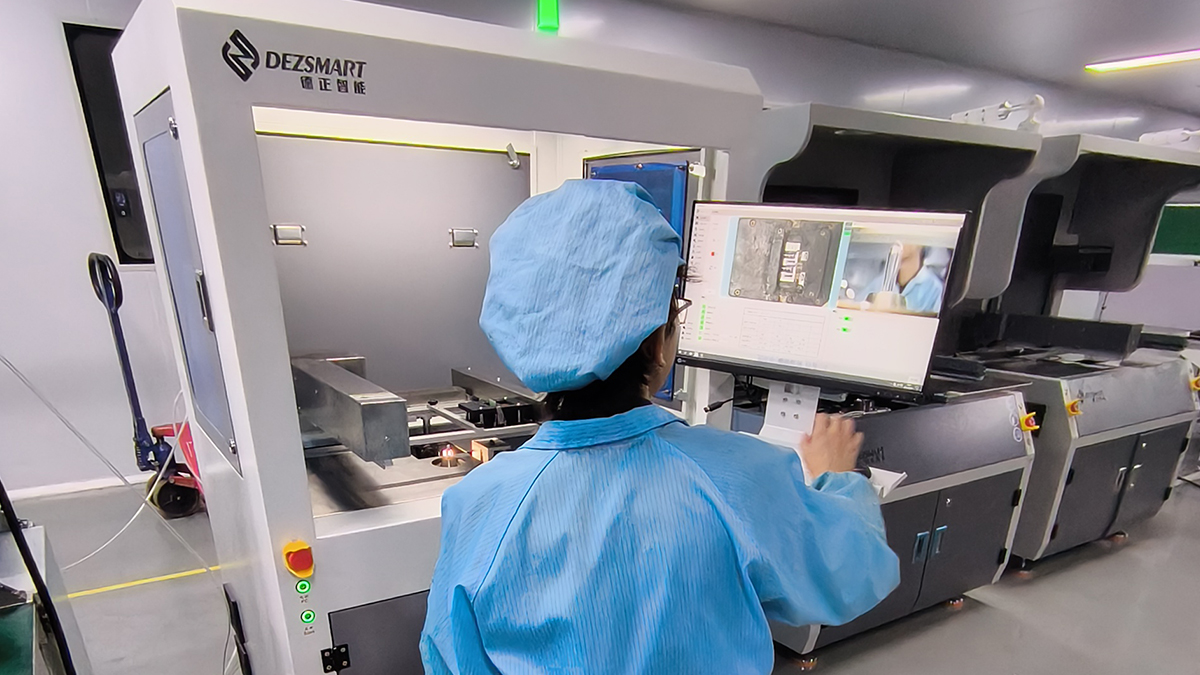
Il fornitore di elettronica automotive ha installato più macchine per saldatura selettiva per sostenere la crescita degli ordini di PCBA.
Saldatura selettiva per ordini di PCBA automotive BYD: caso di un fornitore
Un fornitore di elettronica automotive ha installato più macchine per saldatura selettiva dopo aver ricevuto ordini di PCBA legati a BYD che richiedevano una saldatura passante stabile su prodotti diversi.
Questo cliente è un fornitore di elettronica automotive che produce ordini di PCBA per BYD. Il progetto comprendeva diversi modelli di scheda, lotti di produzione variabili e PCBA con numerosi giunti saldati a foro passante.
La saldatura manuale offriva flessibilità, ma la qualità dei giunti dipendeva molto dall’operatore. Con l’aumento dei volumi degli ordini automotive, il cliente aveva bisogno di un processo capace di ripetere gli stessi parametri di saldatura su ogni scheda del lotto.
Gli ordini automotive richiedevano una saldatura più stabile
I clienti dell’elettronica automotive prestano grande attenzione alla costanza dei giunti. Riempimento insufficiente del foro, ponti, giunti freddi o eccesso di lega possono causare scarti all’ispezione e rilavorazioni.
Nella saldatura manuale, tempo di contatto, quantità di lega e temperatura del saldatore possono variare tra operatori e turni. Una scheda con molti giunti passanti aumenta questa variabilità perché l’operatore deve ripetere il processo su ogni terminale.
Il cliente necessitava di un metodo che mantenesse la flessibilità richiesta da PCBA diverse riducendo la dipendenza dalla tecnica individuale di saldatura manuale.
Produzione high-mix senza parametri manuali fissi
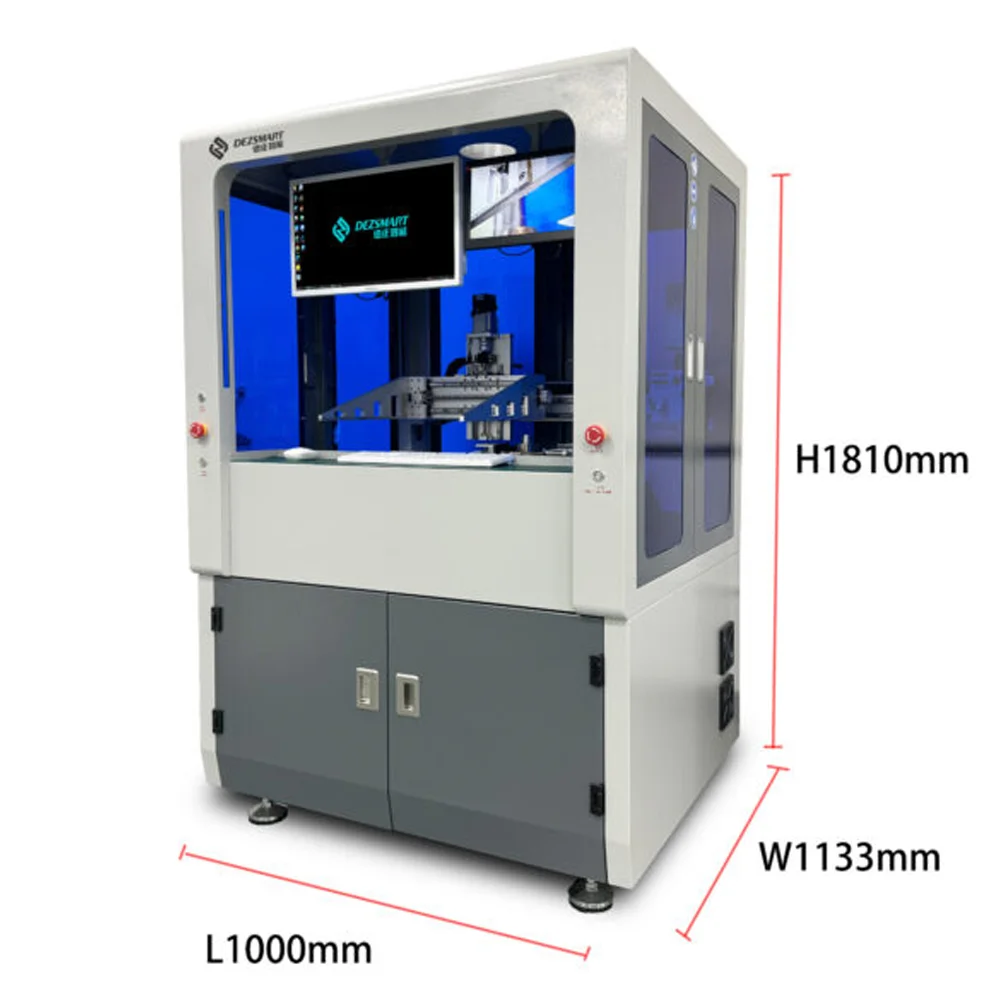
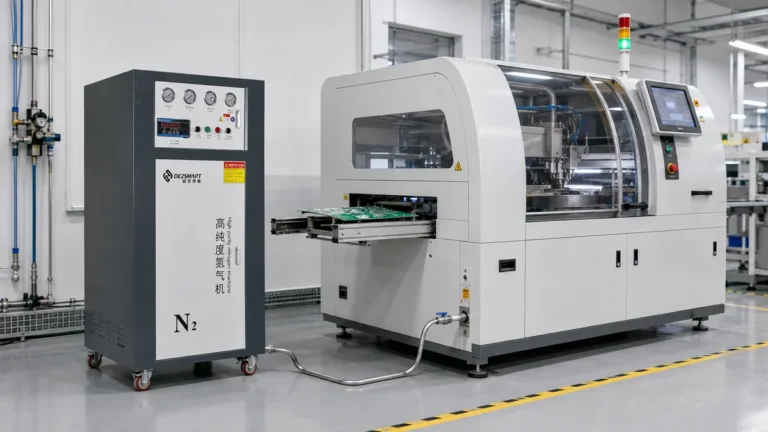
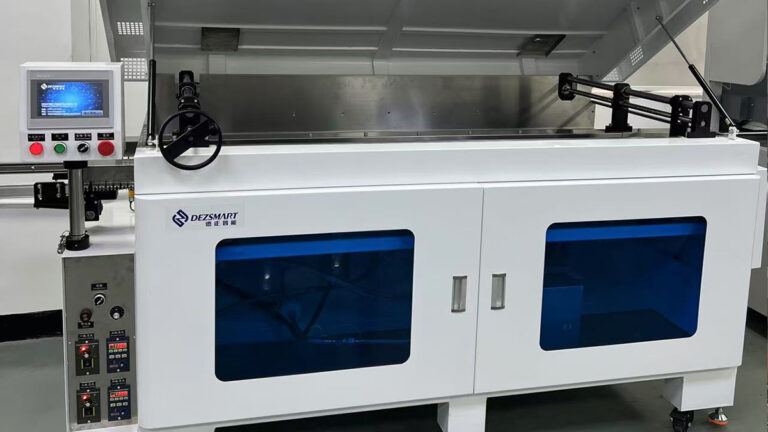
H3500A è un sistema offline a carico manuale, adatto alla produzione di PCBA in piccoli lotti e ad alta varietà. Ogni modello di scheda può utilizzare il proprio supporto, le proprie coordinate di saldatura e un programma prodotto salvato.
Quando la produzione passa a un’altra PCBA automotive, l’operatore carica il programma corrispondente invece di ridefinire ogni posizione e tempo di contatto.
Ciò consente alla fabbrica di lavorare prodotti diversi senza dedicare un’intera linea inline a un solo modello fisso di PCBA.
Più giunti significano un percorso più lungo, non meno controllo
Una PCBA con molti giunti passanti richiede un percorso programmato più lungo, ma la macchina continua a controllare ogni posizione di saldatura.
Percorso di saldatura, altezza dell’ugello, velocità di avanzamento e tempo di contatto con l’onda possono essere adattati a singoli giunti o gruppi di giunti. Le ricette prodotto memorizzano anche la temperatura e le impostazioni dell’onda richieste.
I piccoli pin dei connettori e i terminali più grandi non devono quindi utilizzare la stessa azione di saldatura. Il processo può essere regolato in base alla disposizione dei pin, alla dimensione delle piazzole, al fabbisogno termico e al riempimento del foro richiesto.
Come il processo si è adattato al progetto
Requisito della produzione automotive
Controllo della saldatura selettiva
Effetto sulla produzione
Piccoli lotti e più modelli di PCBA
Programma salvato separato per ogni prodotto
Cambio prodotto più rapido e ripetibile
Numerosi giunti saldati a foro passante
Sequenza di saldatura automatica basata sulle coordinate
Il numero di giunti non dipende più dalla ripetizione della saldatura manuale
Pin e terminali di dimensioni diverse
Percorso, velocità, altezza ugello e tempo di contatto regolabili
Le impostazioni di processo si adattano alle diverse condizioni dei giunti
Requisiti più elevati di costanza della saldatura
Temperatura, contatto con l’onda e movimento controllati
Minore variabilità tra operatori e turni
Crescita del volume degli ordini automotive
Più macchine installate nella stessa area produttiva
Lotti diversi possono essere lavorati con maggiore capacità
Dopo la convalida di un programma prodotto, le stesse impostazioni possono essere ripetute sulle PCBA rimanenti del lotto. Se l’ordine ritorna, il programma salvato offre un punto di partenza controllato per la produzione.
Meno flussante fuori dall’area di saldatura
La macchina applica il flussante solo nelle posizioni passanti programmate. Non ricopre di flussante l’intero lato inferiore della PCBA prima della saldatura.
Questa applicazione selettiva riduce l’uso non necessario di flussante attorno ai componenti e nelle aree che non richiedono saldatura. Secondo le osservazioni produttive del cliente, dopo la saldatura non rimaneva quasi alcun residuo visibile sulle PCBA.
L’aspetto visivo non sostituisce il test di contaminazione ionica quando il cliente specifica un limite di pulizia. Tuttavia, applicare meno flussante fin dall’inizio riduce la quantità di residui di processo introdotti sull’assieme.
Perché il cliente ha installato più macchine
Il primo requisito era la stabilità della saldatura. Il secondo era la capacità produttiva.
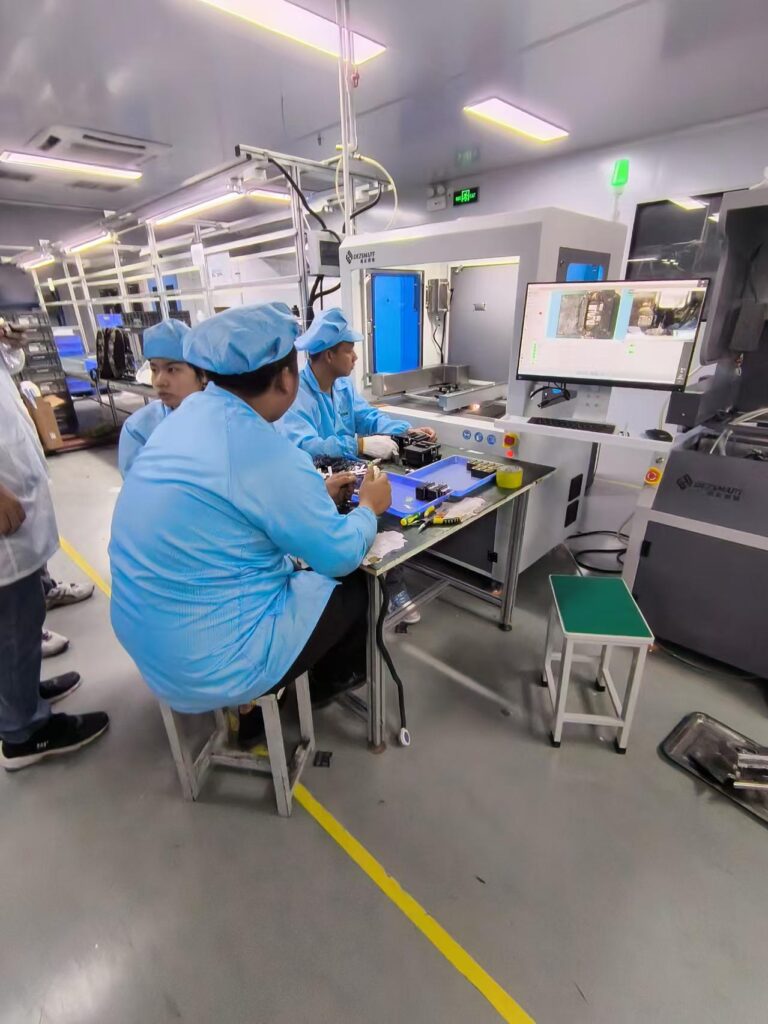
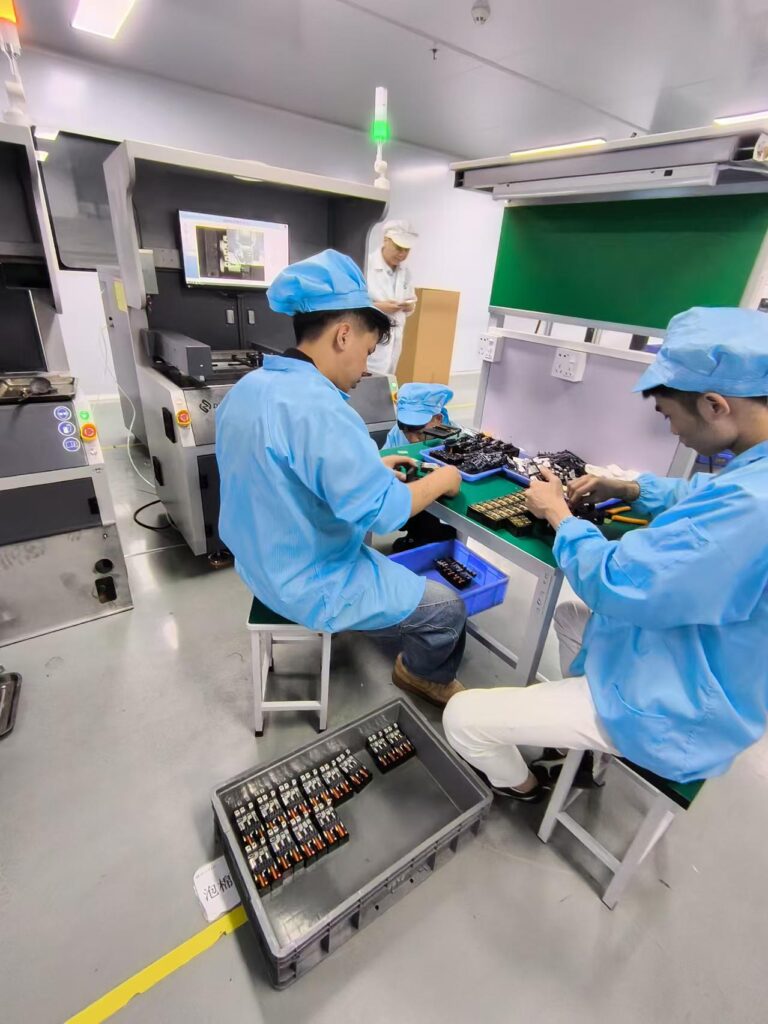
Una macchina offline offre flessibilità nel cambio dei modelli di PCBA, ma più ordini automotive possono dover essere prodotti contemporaneamente. Installare più macchine consente di assegnare programmi diversi a celle separate o di lavorare lotti aggiuntivi in parallelo.
Questa configurazione evita inoltre che un unico lungo percorso di saldatura diventi il solo collo di bottiglia quando una scheda contiene molti giunti.
Il cliente ha mantenuto l’inserimento manuale dei componenti e la movimentazione delle schede, trasferendo il lavoro ripetitivo di saldatura alle apparecchiature programmate.
Qualità di saldatura automotive più competitiva
Il miglioramento principale non è stato semplicemente sostituire un saldatore con una macchina. Il cliente ha definito un processo ripetibile per posizione del flussante, percorso di saldatura, movimento dell’ugello e tempo di contatto con l’onda.
I risultati sono diventati meno dipendenti dall’operatore, mentre i diversi giunti hanno potuto usare impostazioni adatte alle loro condizioni effettive. L’applicazione selettiva del flussante ha inoltre lasciato pochissimi residui visibili dopo la saldatura.
Per un fornitore di elettronica automotive che compete per ordini sensibili alla qualità, questa combinazione di flessibilità, capacità e costanza di processo offre una capacità produttiva più solida rispetto alla completa dipendenza dalla saldatura manuale.
Invia a DEZ le dimensioni della PCBA, l’immagine del lato inferiore, le coordinate THT, le distanze dei componenti, la lega saldante, il tipo di flussante e la quantità produttiva richiesta.
DEZ può verificare il percorso di saldatura, l’accesso dell’ugello, il tempo ciclo stimato e se il progetto richiede una macchina offline, più celle di saldatura o un sistema inline di saldatura selettiva.