Spreek direct met ons apparatuur-team
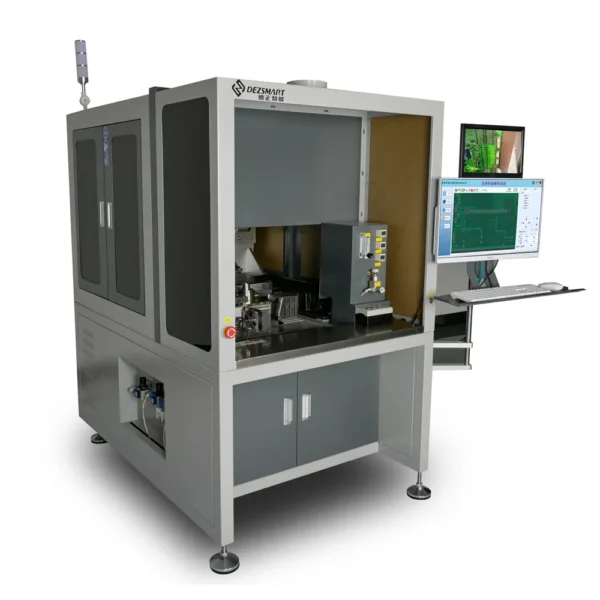
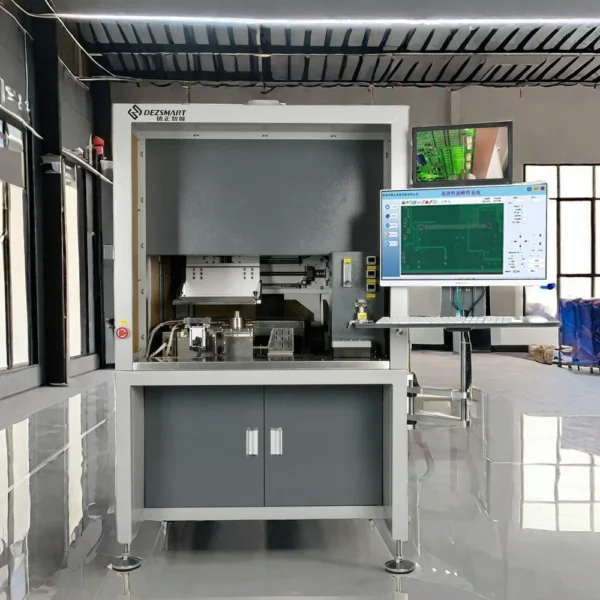
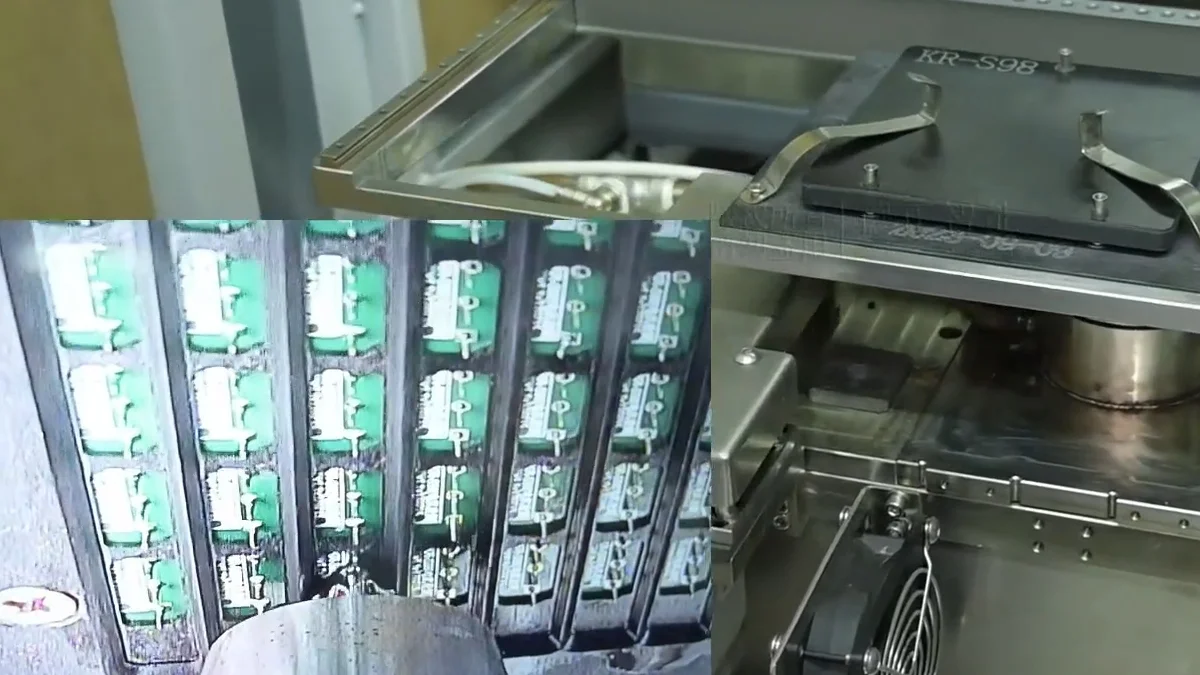
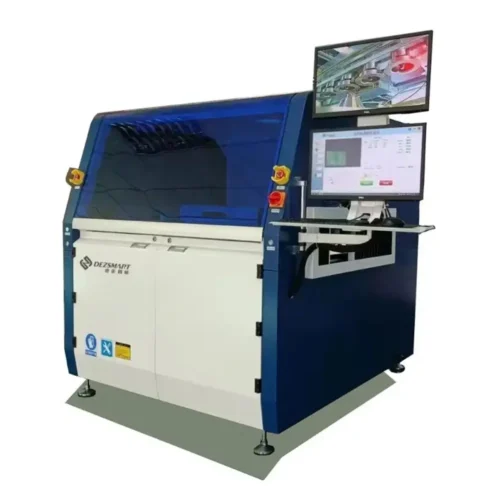
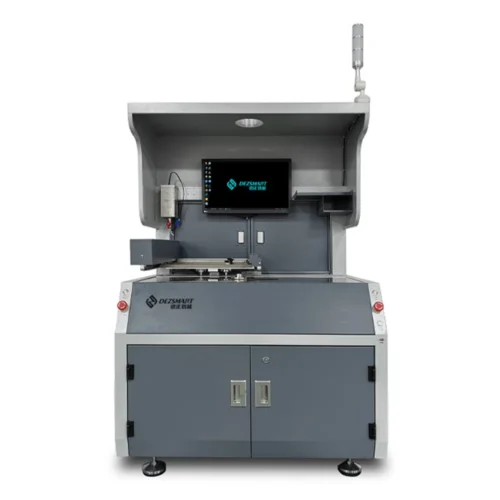
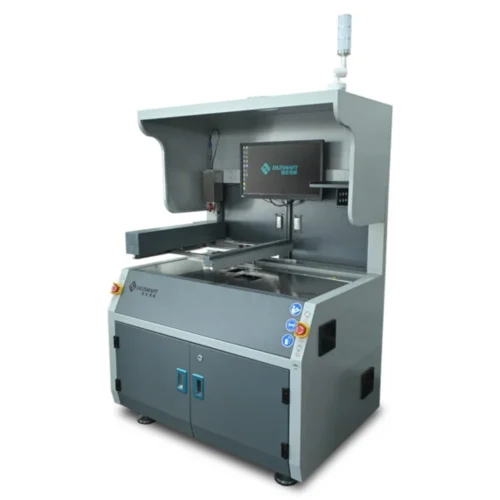
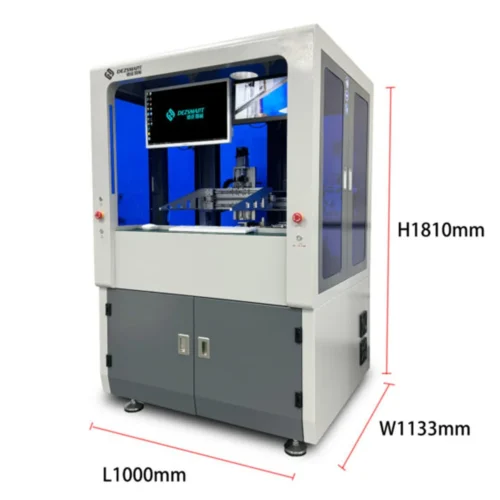
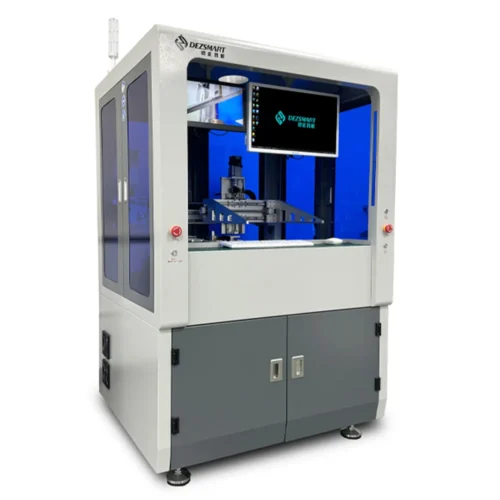
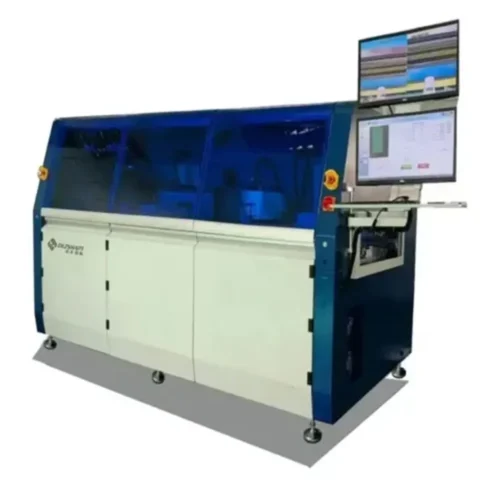
De DEZ-H3600A automatiseert het aanbrengen van flux, infrarood voorverwarmen en selectief solderen van doorvoercomponenten op PCBA's tot 400 × 300 mm.
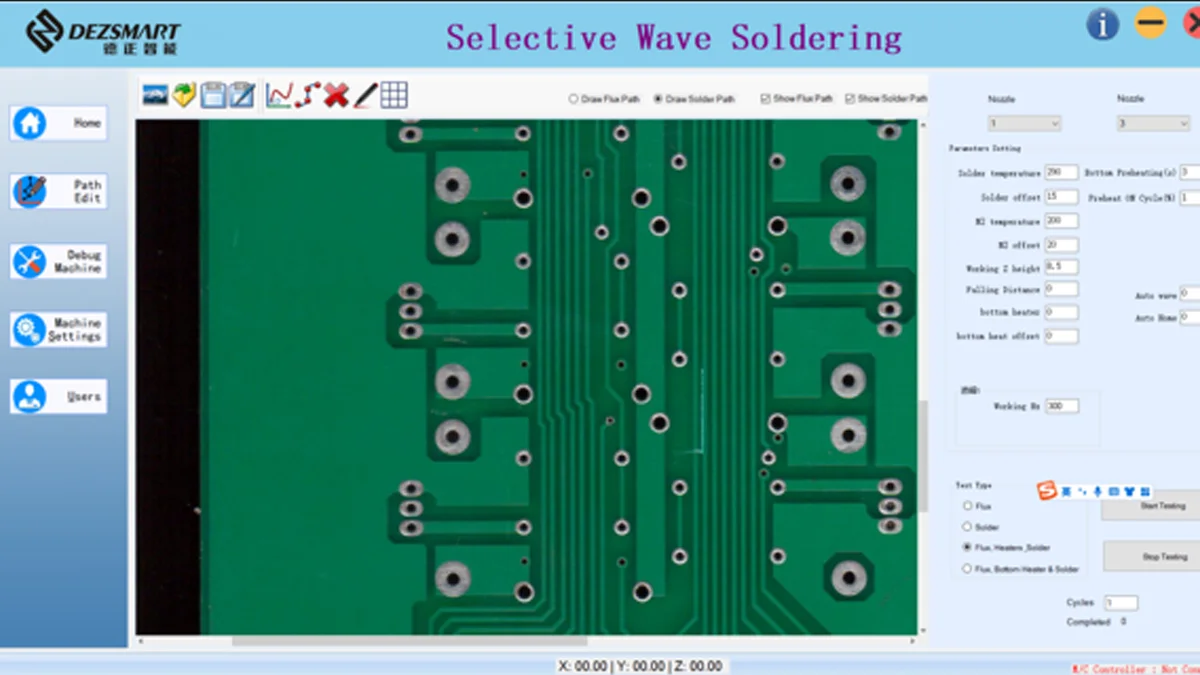
De operator laadt de PCBA handmatig, en het programmeerbare XYZ-servo platform verplaatst elk soldeerpunt door het vereiste proces. Soldeerpaden, temperaturen, beweging snelheden, golfhoogte en procestijden kunnen worden opgeslagen voor herhaalde productie.
De machine is ontworpen voor productie met een hoge variëteit en kleine tot middelgrote series die consistenter soldeerverbindingen vereist dan handmatig solderen, zonder een complete inline selectieve soldeerlijn te installeren. Geschikt voor klanten die dikke PCB's, borden met een hoge thermische capaciteit, of PCB's die voorverwarming vereisen, gebruiken.
Gemengde technologie PCBAs bevatten vaak reflow-gedraaide SMD-componenten samen met connectoren, transformatoren, relais, terminals en andere doorsteekonderdelen.
Handmatig solderen maakt de kwaliteit van de verbinding afhankelijk van de soldertijd van de operator, de hoeveelheid soldeer en de temperatuur van het ijzer. Dit kan resulteren in inconsistente gatenvulling, onvoldoende soldeer, bruggen en herhaalde nabewerkingen.
De DEZ-H3600A past flux alleen toe op de geprogrammeerde gebieden, verwarmt het bord voor en beweegt elke doorsteek soldeerverbinding over een gecontroleerde mini-golf. Zodra het programma is bevestigd, kunnen dezelfde soldeerparameters voor elk bord in de batch worden herhaald.
Alleen de geselecteerde soldeerpunten komen in contact met de soldeergolf, waardoor de blootstelling aan hitte voor nabijgelegen SMD-componenten en andere gebieden die geen doorsteeksoldering vereisen, beperkt blijft.

| Proces | Functie |
|---|---|
| Handmatige belading | De operator plaatst de PCBA of drager op het XYZ-bewegingsplatform |
| Programma selectie | De machine laadt het opgeslagen pad en soldeerparameters voor het product |
| Selectief fluxen | Flux wordt alleen aangebracht op de geprogrammeerde doorvoer-soldeergebieden |
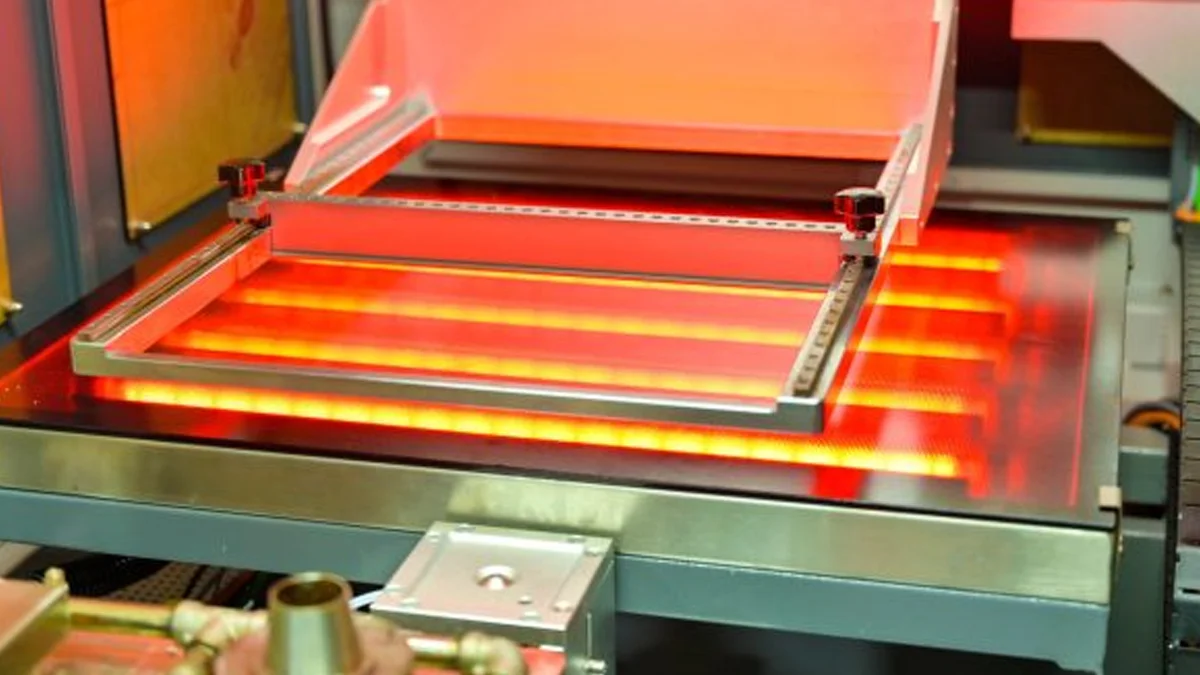
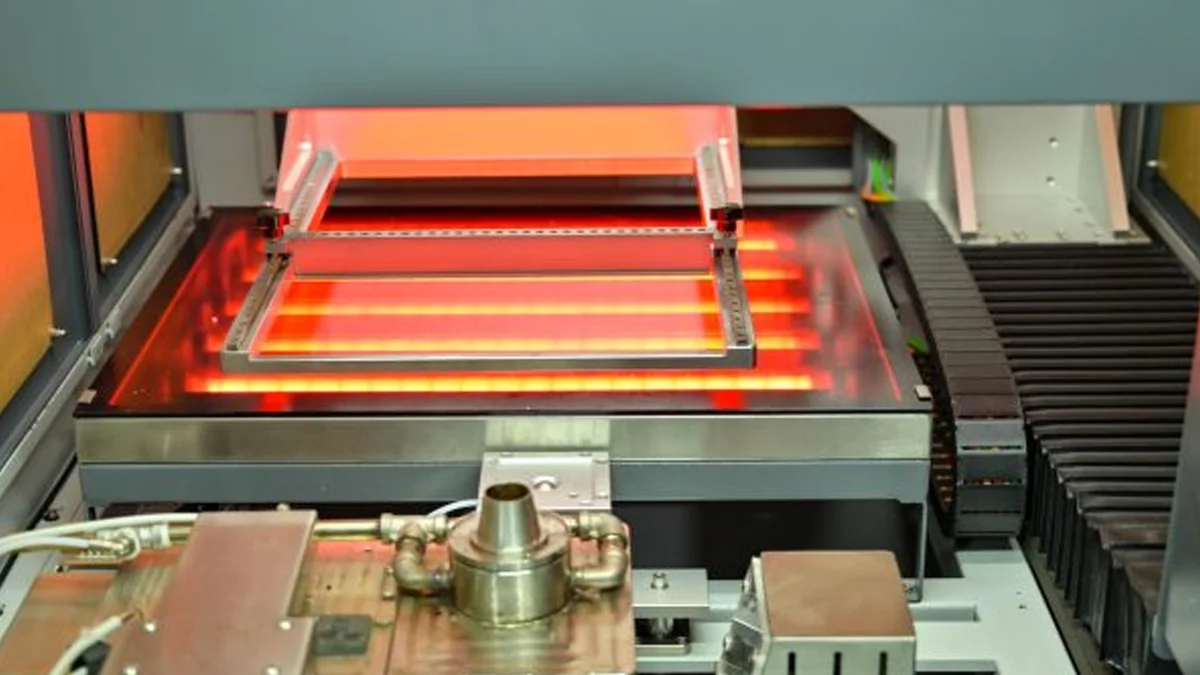
| Infrarode voorverwarming | De lagere infraroodverwarmer bereidt de PCB, pads en componentaansluitingen voor op het solderen |
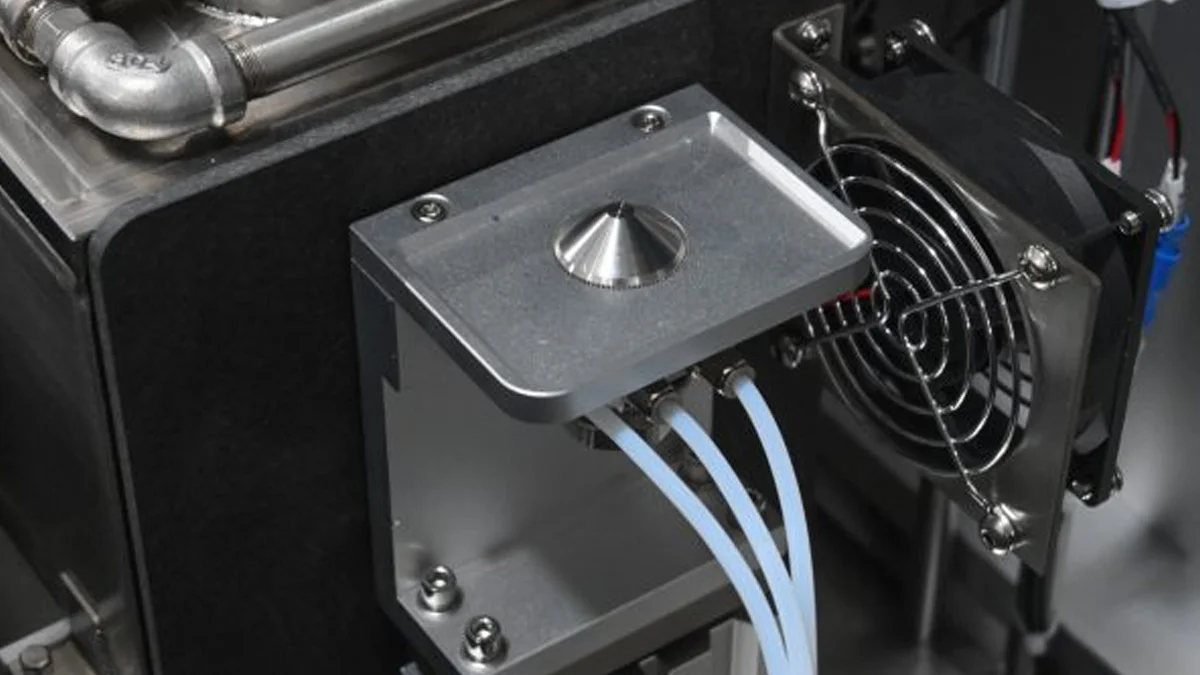
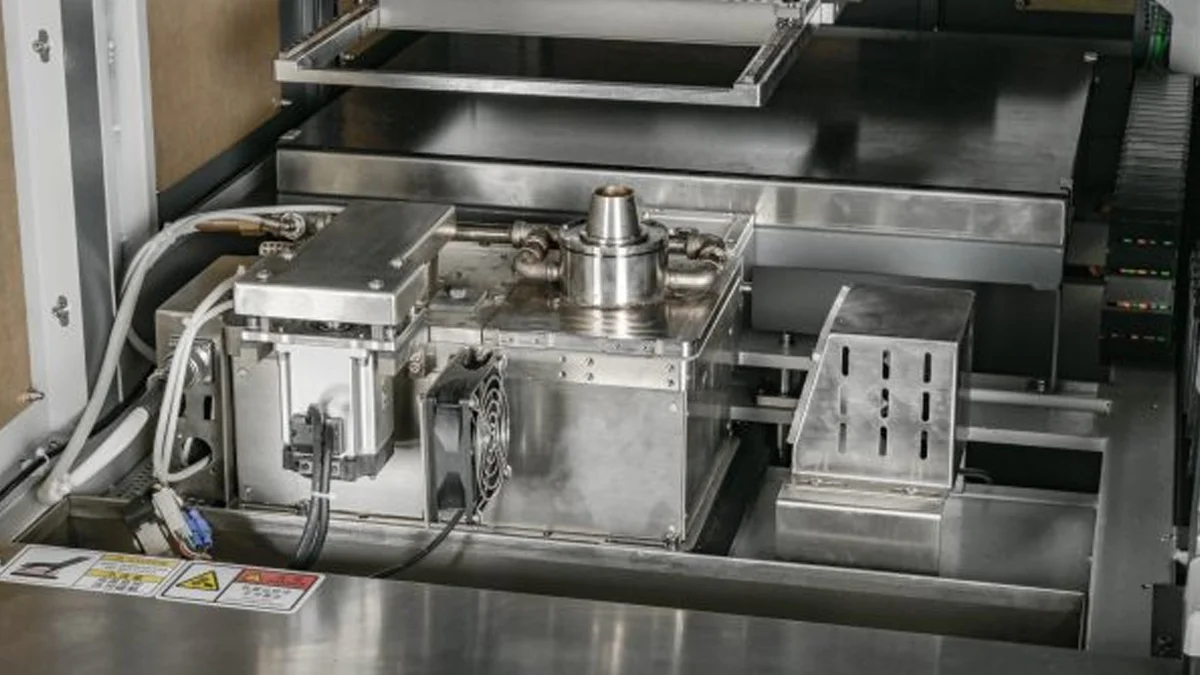
| Selectief solderen | Het platform beweegt elke geprogrammeerde verbinding over de stikstof-ondersteunde mini-golfbaan |
| Procesmonitoring | De operator observeert het soldeerproces en controleert de werkparameters |
| Handmatige ontlading | De gesoldeerde PCBA wordt verwijderd voor inspectie of het volgende productieproces |
| Specificatie | DEZ-H3600A |
|---|---|
| Machine-afmetingen | L1260 × B1050 × H1480 mm |
| Totaal Vermogen | 5 kW |
| Bedrijfsvermogen | 1–3 kW |
| Voedingsbron | Eén-fase AC 220 V, 50 Hz |
| Machinegewicht | 450 kg |
| Maximale soldeerzone | L400 × B300 mm; aangepaste maten beschikbaar |
| PCB Dikte | 0.2–6 mm |
| Minimale PCB Rand | ≥3 mm |
| Laden en ontladen | Handmatig |
| Bedrijfshoogte | 900 ±30 mm |
| Bovenste Component Speling | 50 mm |
| Ondercomponentvrijheid | 30 mm |
| Bewegingsassen | X, Y en Z |
| Bewegingsbesturing | Gesloten-loop servo besturing |
| Positioneerprecisie | ±0.1 mm |
| Flux tankcapaciteit | 1 L |
| Voorverwarmingsmethode | Lagere infraroodvoorverwarming |
| Voorverwarmingsvermogen | 3 kW |
| Voorverwarmingstemperatuur | 25–240°C |
| Aantal soldeerbakkies | Één |
| Capaciteit soldeerbakkie | 15 kg |
| Maximale soldeertemperatuur | 350°C |
| Vermogen soldeerbakkie | 1,2 kW |
| Standaard nozzles | Vijf: 4 mm × 3, 5 mm × 1 en 6 mm × 1 |
| Luchtdruk | 3–5 bar |
| Luchtverbruik | 8–12 L/min |
| Stikstofdruk | 3–4 bar |
| Stikstofzuiverheid | ≥99,998% |
| Stikstofverbruik | 1–2 m³/h per spuitmond |
| Uitlaatvereiste | 500–800 m³/h |
We hebben samengewerkt met


Het soldeert doorvoergaten die worden gebruikt door connectors, transformatoren, relais, terminals, pin headers, sockets en andere THT-componenten. Het soldeert geen BGA- of QFN-pakketten; deze componenten kunnen al aanwezig zijn op de gemengde technologie PCBA.
Onvoldoende vulniveau van het gat kan het gevolg zijn van onvoldoende flux, lage voorverwarming, te hoge soldeersnelheid, onjuiste nozzlehoogte, slechte soldeerbaarheid van pennen of gaten, of een onjuiste soldeertemperatuur. Deze factoren moeten samen worden gecontroleerd tijdens de procesontwikkeling.
Bruggen kunnen worden veroorzaakt door een te grote nozzle, te hoge golfhoogte, trage terugtreksnelheid, onjuiste bewegingsrichting, ongeschikte padafstand of overmatige flux. Pas de nozzle en uitgangspad aan voordat je de soldeertemperatuur verhoogt.
Controleer op geoxideerde pads, verontreinigde pennen, onvoldoende activatie van de flux, inadequate voorverwarming en onjuiste soldeertemperatuur. De zuiverheid van stikstof en oxidatie van de soldeerbade moeten ook worden geverifieerd.
Stikstof is vereist voor de opgegeven procesconfiguratie. Het beschermt de soldeergolf tegen overmatige oxidatie en ondersteunt een stabiele natvorming rond de nozzle.
De vermelde vereiste is minimaal 99,998% zuiverheid, 3–4 bar druk en ongeveer 1–2 m³/h voor elke werkende nozzle.
De nozzle moet passen in de beschikbare ruimte rond de soldeerlijn, terwijl deze voldoende soldeercontact biedt voor een goede vul van het gat. Padgrootte, pinafstand, nabijgelegen SMD-componenten en soldeerrichting moeten allemaal in overweging worden genomen.
Nee. Een drager is nodig wanneer de plaat niet veilig kan worden vastgehouden, een onregelmatige omtrek heeft, onvoldoende randvrijheid mist of extra ondersteuning nodig heeft tegen kromtrekken.
De operator installeert de vereiste carrier en spuitmond, selecteert het opgeslagen PCBA-programma en bevestigt de flux-, voorverwarmings- en soldeerposities voor de productie.
Verwijder regelmatig het slak, inspecteer de spuitmonduitgang, controleer de golfstabiliteit en reinig de opgestapelde flux of soldeerresten. Oxidatie of blokkade rond de spuitmond kan de golfhoogte verminderen en onvolledige verbindingen veroorzaken.
De soldeerpot ondersteunt temperaturen tot 350°C, maar de compatibiliteit van de legering, het potmateriaal, de spuitmondconfiguratie en het procesprofiel dienen bevestigd te worden voordat soldeermaterialen worden gewijzigd.
Stuur de PCBA, Gerber-bestand, bordafmetingen, dikte, componentenafstanden, soldeerlegering, flux type, vereiste gatvullingsstandaard en doelproductiecyclus.
Neem contact op met DEZ voor PCBA-reinigingsmachine, selectieve soldeermachine, stencilreinigingsmachines, Röntgeninspectie, BGA-wijziging, herflow ovens en SMT-handlingsapparatuur.
Stuur uw werkstukafmetingen, productieprobleem en vereiste doorvoertijden om een gratis aanvraagbeoordeling, apparatuuraanbeveling en projectofferte te ontvangen. Gratis monster testen is beschikbaar voor gekwalificeerde projecten.
Een apparatuur specialist zal u binnen een uur tijdens kantooruren contacteren.
Ontvang een gratis aanbeveling en vraag monster tests aan
E-mail: [email protected]
Telefoon: +86 138 2338 9052