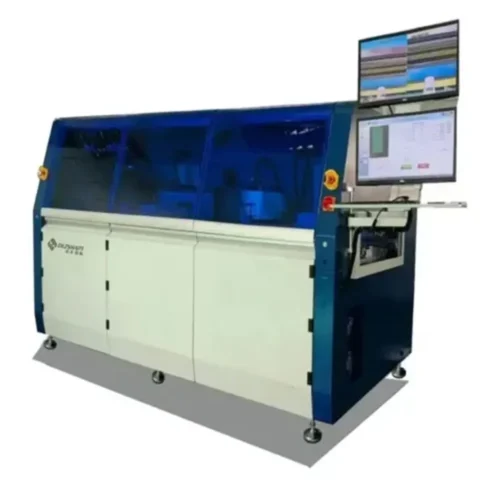
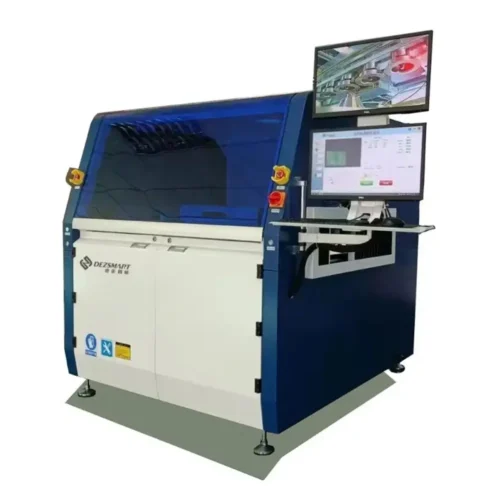
当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
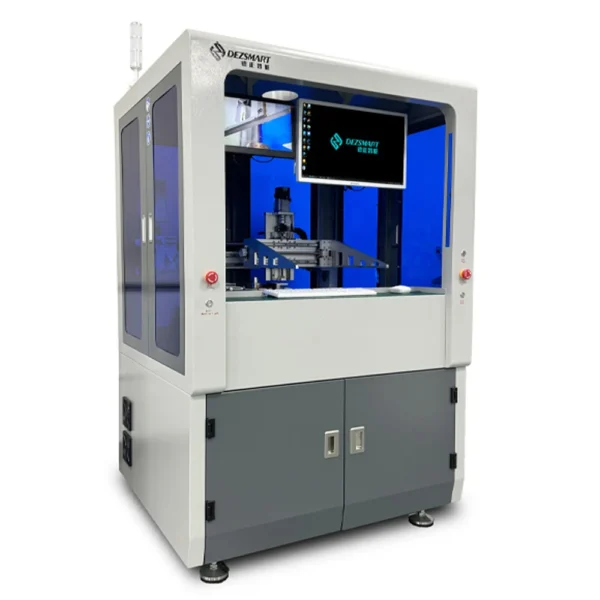
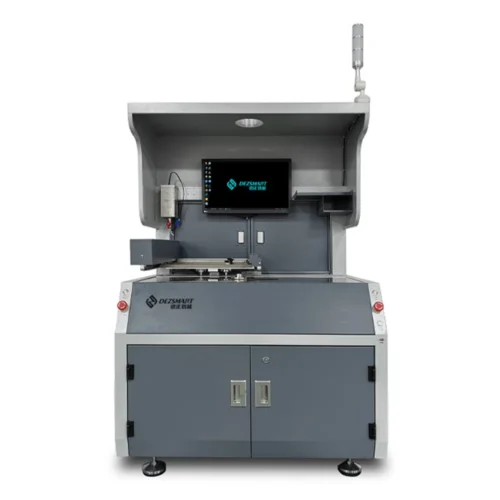
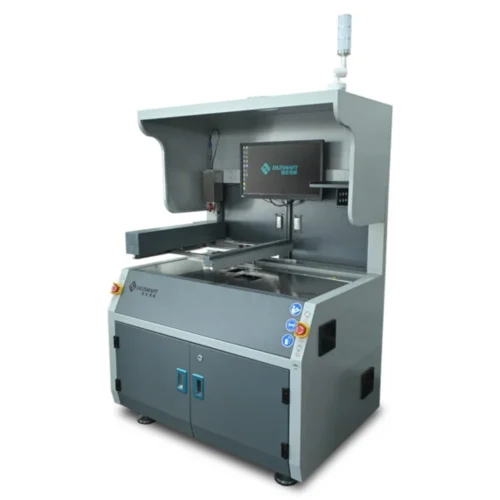
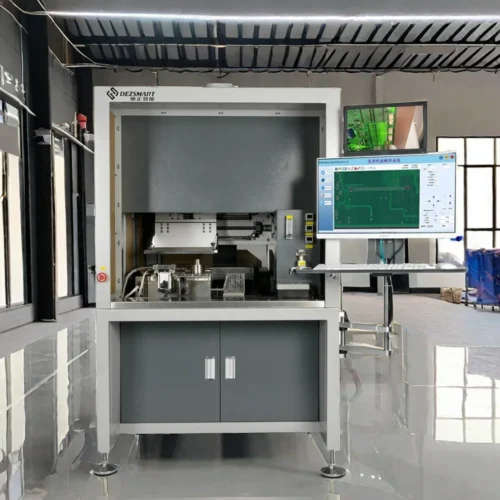
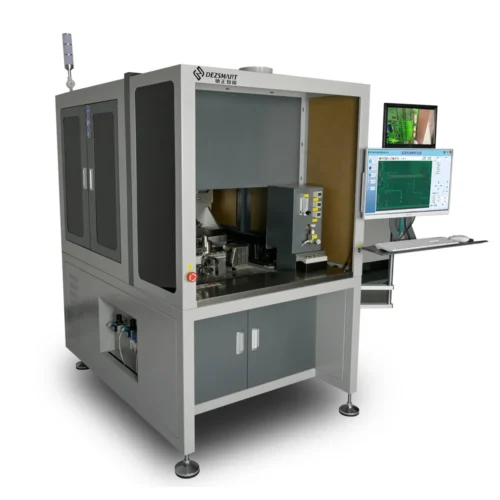
DEZ-H3500Aは、混載技術のPCBA上のスルーホール部品用のコンパクトなオフライン自動選択はんだ付け機で、最大350 × 410 mmのサイズに対応しています。
手動でのロード後、機械は自動的にフラックスを塗布し、プログラムされたすべてのTHT接合部を窒素補助のミニウェーブ上へ移動させます。はんだ付けパス、ノズルの高さ、移動速度、はんだの温度および接触時間は製品ごとに保存され、同じプロセスを完全な生産バッチ全体で繰り返すことができます。
H3500Aは、一貫性のない手動半田付けを置き換えたり、インライン選択半田付けシステムを設置することなく柔軟なTHT半田付けの能力を追加するための製造業者に適しています。高混合、低ボリューム、大型基板を必要とする顧客に適しています。
手作業によるはんだ付けの品質は、オペレーターの技術、はんだの量、こての温度、および接触時間に依存します。オペレーターやシフト間のバリエーションにより、穴の充填不十分、余分なはんだ、ブリッジング、コールドジョイント、およびパッドの損傷が発生する可能性があります。
H3500Aは、プログラムされた各ジョイントに対して、移動経路、ノズルの高さ、波の接触時間、はんだ温度、撤退方向を制御します。プロセスが確認されると、同じパラメータが各PCBAに適用されます。
フラックスとはんだは、必要なスルーホール接合部にのみ供給されます。基板の裏面全体は、従来のはんだ波を通過せず、THTコネクタやコンポーネントが以前にリフローされたSMDパッケージの近くではんだ付けされます。
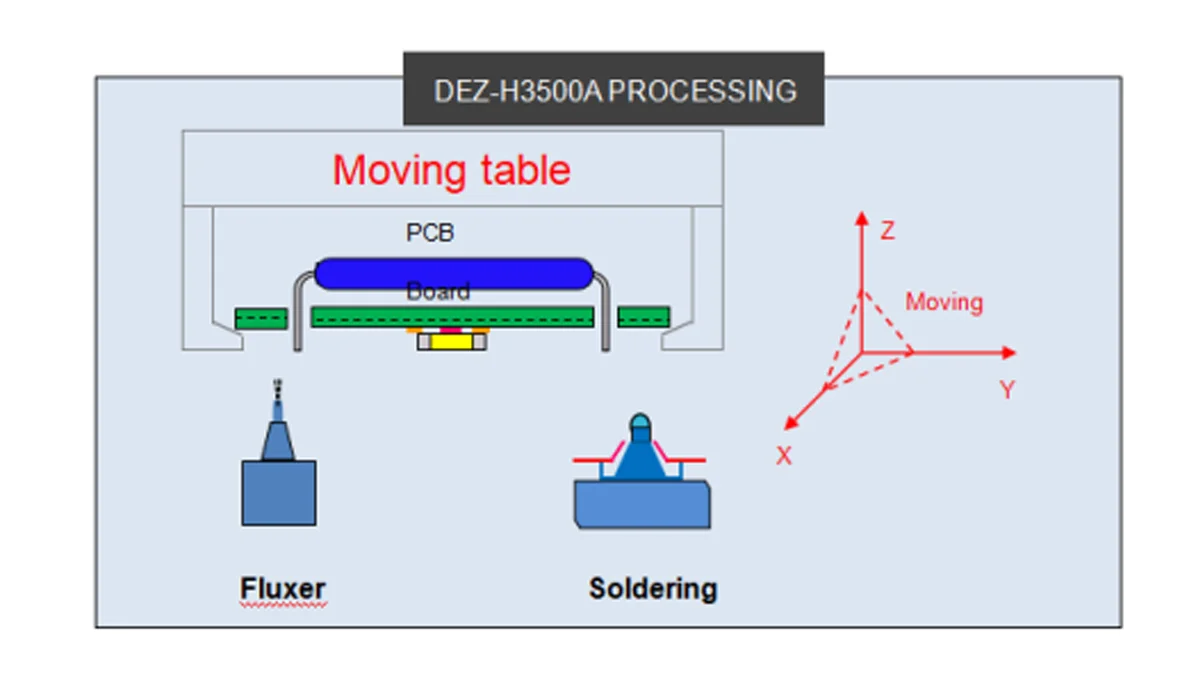
| プロセス | 機能 |
|---|---|
| 手動ロード | オペレーターはPCBAまたはキャリアをXYZプラットフォームに置きます |
| プログラム選択 | 機械は保存された半田付けパスとプロセスパラメータをロードします |
| 選択的フラックス処理 | ジェットバルブは、プログラムされたTHT半田付けエリアにフラックスを適用します |
| 位置移動 | XYZプラットフォームはPCBAをフラックス処理からはんだ付け位置へ移動させます |
| 選択的はんだ付け | 各接合部は窒素補助ミニウェーブを越えて移動します |
| プロセス監視 | オペレーターははんだ付けプロセスと運転パラメータを観察します |
| 手動アンロード | 完成したPCBAは検査または次のプロセスのために取り外されます |
| 仕様 | DEZ-H3500A |
|---|---|
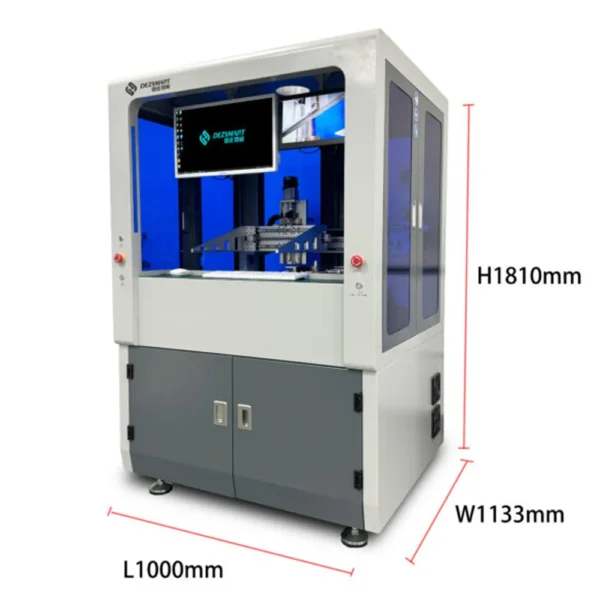
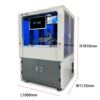
| 機械寸法 | L1000 × W1133 × H1810 mm |
| 総電力 | 3 kW |
| 作動電力 | 約1 kW |
| 電源供給 | AC 220 V, 50 Hz |
| 正味重量 | 380 kg |
| 最大はんだ付けエリア | L350 × W410 mm; カスタムサイズ利用可能 |
| PCB厚 | 0.2–6 mm |
| 最小PCBエッジ | ≥3 mm |
| ロードおよびアンロード | 手動 |
| 作業高さ | 900 ±30 mm |
| 下部部品クリアランス | 30 mm |
| 制御システム | 産業用PC |
| モーション軸 | X、Y、Z |
| モーション制御 | ステッパーモーター制御 |
| 位置決め精度 | ±0.1 mm |
| フラックスタンク容量 | 1 L |
| はんだポット数量 | 1 |
| はんだポット容量 | 10–15 kg |
| はんだ融解時間 | 30–40分 |
| 最大はんだ温度 | 350°C |
| はんだポット出力 | 1.2 kW |
| 標準ノズル | はんだポットあたり五つ |
| 空気圧 | 3–5 bar |
| 空気消費 | 8–12 L/min |
| 窒素圧 | 3–4 bar |
| 窒素純度 | >99.998% |
| 窒素消費 | ノズル1本あたり1~2 m³/h |
私たちはこれまでに
| 選択要件 | DEZ-H3500A | DEZ-H3600A |
|---|---|---|
| 生産タイプ | オフライン | オフライン |
| プロセス | フラックス処理および選択はんだ付け | フラックス処理、赤外線前加熱および選択はんだ付け |
| 最大はんだ付けエリア | 350 × 410 mm | 400 × 300 mm |
| モーション制御 | ステッパーモーター | クローズドループサーボ |
| 位置決め精度 | ±0.1 mm | ±0.1 mm |
| 統合前加熱 | 確認済みの構成には含まれていません | 3 kWの下方赤外線予熱 |
| 総電力 | 3 kW | 5 kW |
製品プログラムが開始されると、フラックス処理、XYZ移動、選択はんだ付けは自動です。PCBAのロードとアンロードは手動のままであり、機械はオフライン自動選択はんだ付け機械として分類されます。別の類似のオフライン機械は、 コンパクトウェーブはんだ付け機械DEZ-H3200A.
スルーホールコネクタ、ピンヘッダー、端子、リレー、トランス、スイッチ、ソケットおよびその他のTHTコンポーネントをはんだ付けします。BGA、QFNまたはその他の表面実装パッケージははんだ付けしません。
確認済みのH3500A構成には、統合された赤外線予熱モジュールは含まれていません。PCBがはんだ付け前に制御された予熱を必要とする場合はH3600Aを選択してください。
フラックスの量、はんだの温度、ノズルの高さ、はんだ接触時間、移動速度、パッドと部品リードのはんだ接合性を確認してください。熱容量の大きい基板は外部予熱やH3600A構成を必要とすることがあります。
ブリッジは、過剰な波の高さ、過剰なノズル、遅い引き上げ速度、誤った移動方向、または接合部周辺のクリアランス不足から生じることがあります。
PCBパッドと部品リードの酸化や汚染を検査してください。また、フラックスの活性化、はんだの温度、窒素の純度、ノズル周辺の酸化物の蓄積も確認してください。
はんだのレベル、ノズルの詰まり、ポンプの状態、酸化物の蓄積、および窒素の流れを確認してください。部分的に詰まったノズルは波の高さを変え、一貫性のないはんだ接合を生じる可能性があります。
フラックスノズルの位置、ジェットバルブの状態、タンクの圧力、プログラムの座標を確認してください。乾燥したフラックスはバルブを制限し、スプレーパターンを変えることがあります。
はい。この指定されたプロセスでは、酸化を低減し、一貫したはんだの湿潤を支援するために、ミニウェーブの周囲に窒素を使用します。
機械には、99.998%以上の窒素純度、3~4バールの圧力、およびはんだ付けノズル当たり約1~2m³/hの消費が必要です。
基板の形状が不規則であったり、エッジクリアランスが不十分であったり、剛性が限られていたり、プログラムされたはんだ付けパス中に動くリスクがある場合は、キャリアを推奨します。
ノズルは、必要な穴埋めに十分なはんだを供給しながら、利用可能なスペースに適合する必要があります。パッドサイズ、ピン間隔、近接するSMDコンポーネント、および引き抜き方向を評価してください。
対応するキャリアとノズルを取り付け、保存されたプログラムを選択し、フラックス塗布およびはんだ付け座標を確認します。検証済みのプログラムが既に存在する場合、製品固有のパラメータを再度入力する必要はありません。
はんだ槽は最大350°Cの温度をサポートします。はんだ合金、槽の互換性、ノズル構成、および必要な動作温度を変更前に確認してください。
はんだかすを定期的に除去し、ノズル開口部を清潔に保ち、生産前に波高を点検してください。酸化や詰まりは穴充填不良やはんだ付け不安定の原因になります。
PCBA、ガーバーファイル、PCB寸法、厚さ、THT部品配置、はんだ合金、フラックスタイプ、必要な穴埋め量、および予定サイクルタイムを提供してください。
PCB図面、部品配置、生産要件をDEZに送付してください。DEZ-H3500Aに必要な作業エリア、キャリア、はんだノズル、窒素供給、およびプロセスパラメータを確認いたします。
DEZにお問い合わせ PCBAクリーニングマシン, 選択はんだ付け機, ステンシルクリーニング機, X線検査, BGAリワーク, リフローオーブン および SMTハンドリング機器.
作業部品の寸法、生産問題、および必要なスループットを送信すると、無料のアプリケーションレビュー、機器の推奨、プロジェクト見積もりを受け取れます。条件を満たすプロジェクトには無料サンプルテストを提供しています。
営業日の1時間以内に機器の専門家が連絡します。
無料の推奨を受け取り、サンプルテストをリクエストする
メール: [email protected]
電話: +86 138 2338 9052