Ekipman Ekibimizle Doğrudan Görüşün
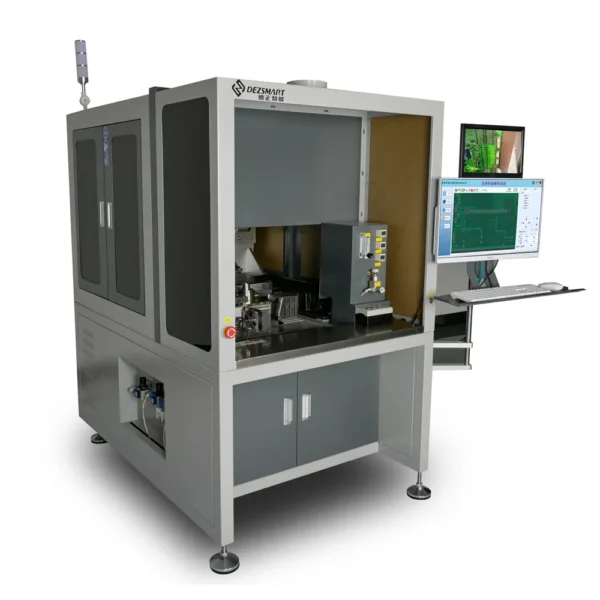
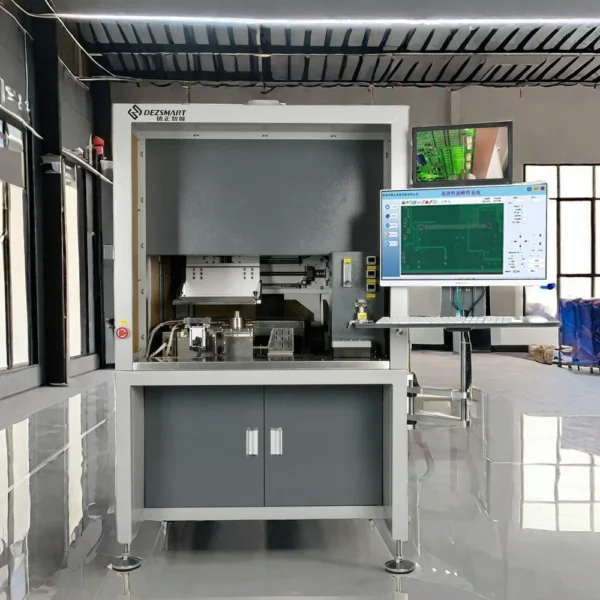
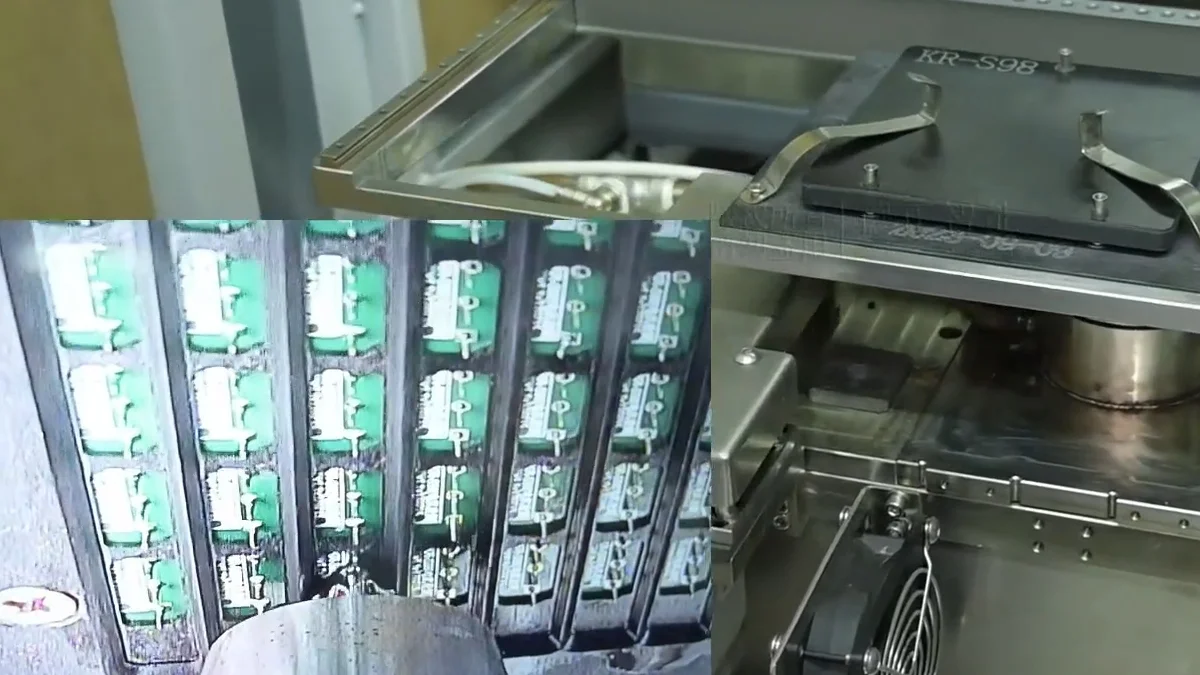
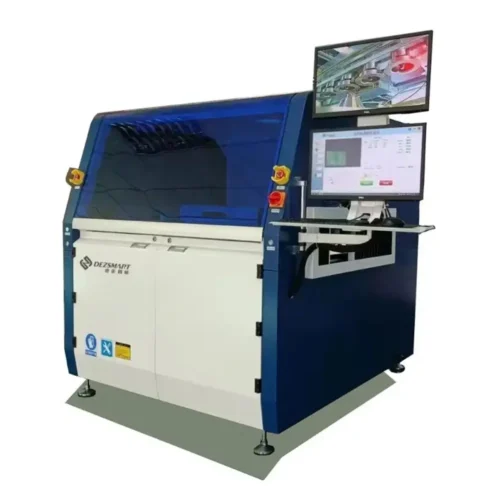
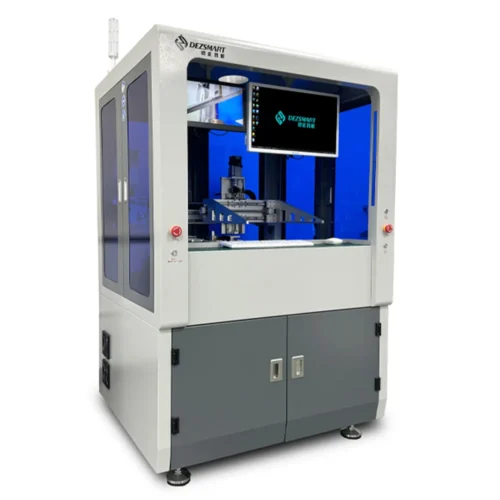
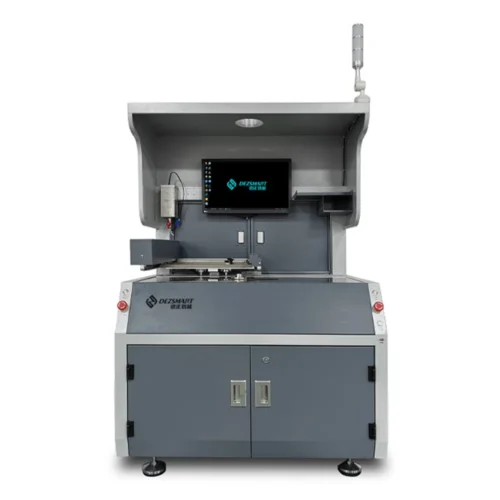
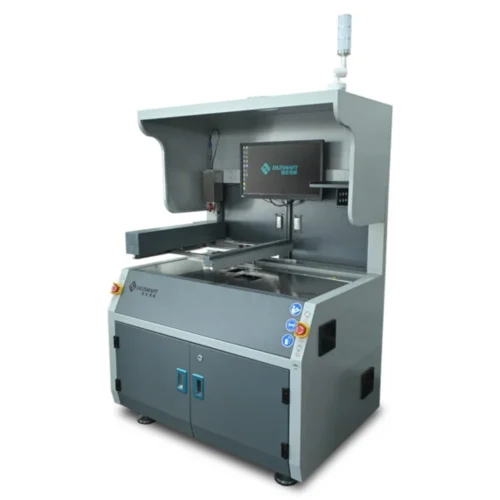
DEZ-H3600A, PCBAs üzerindeki delikli bileşenlerin akı uygulamasını, kızılötesi ön ısıtmayı ve seçmeli lehimlemeyi otomatik hale getirir. 400 × 300 mm'ye kadar olan PCB'ler ile uyumludur.
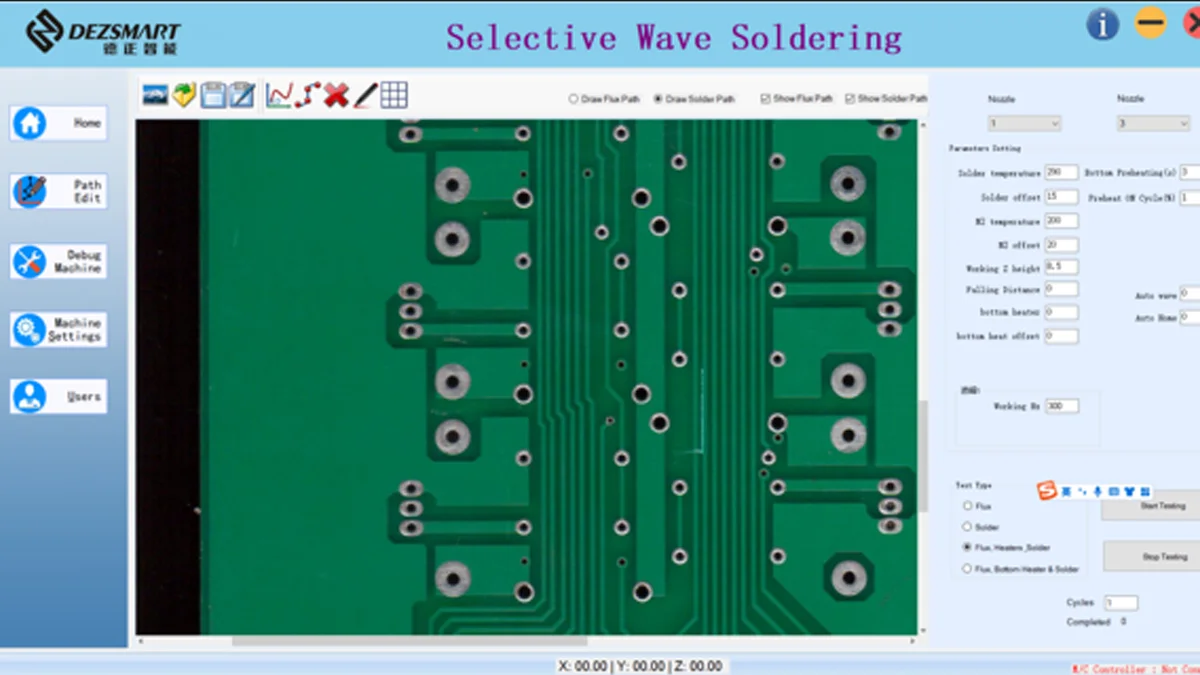
Operatör, PCBA’yı elle yükler ve programlanabilir XYZ servo platformu, her lehimleme noktasını gerekli süreçten geçirir. Lehimleme yolları, sıcaklıklar, hareket hızları, dalga yüksekliği ve işlem süreleri tekrar edilen üretim için kaydedilebilir.
Makine, manuel lehimleme ile tam bir hat içi seçici lehimleme hattı kurmadan daha tutarlı lehim bağlantıları gerektiren yüksek karışımlı, küçük ve orta ölçekli üretim için tasarlanmıştır. Kalın PCB'ler, yüksek ısıl kapasiteye sahip kartlar veya ön ısıtma gerektiren PCB'ler kullanan müşteriler için uygundur.
Karışık teknolojili PCBA'lar genellikle SMD bileşenlerinin yanı sıra konektörler, transformatörler, röleler, terminaller ve diğer delik içi parçaları içerebilir.
Manuel lehimleme, birleşim kalitesini operatörün lehimleme süresi, lehim miktarı ve demir sıcaklığına bağlı hale getirir. Bu da düzensiz delik dolumu, yetersiz lehim, köprüleme ve tekrar işleme neden olabilir.
DEZ-H3600A, yalnızca programlanmış alanlara akı uygular, PCB'yi ön ısıtır ve her delik içi lehim bağlantısını kontrollü mini dalgadan geçirir. Program onaylandığında, aynı lehimleme parametreleri parti içindeki her kart için tekrar edilebilir.
Yalnızca seçilen lehimleme noktaları lehim dalgası ile temas eder, bu da yakınlardaki SMD bileşenlerine ve delik içi lehimleme gerektirmeyen diğer alanlara ısıya maruziyeti sınırlar.

| Süreç | Fonksiyon |
|---|---|
| Manuel yükleme | Operatör PCBA'yı veya taşıyıcıyı XYZ hareket platformuna yerleştirir. |
| Program seçimi | Makine, ürün için kaydedilen yolu ve lehimleme parametrelerini yükler. |
| Seçici akı | Flux yalnızca programlanmış delikli lehimleme alanlarına uygulanır. |
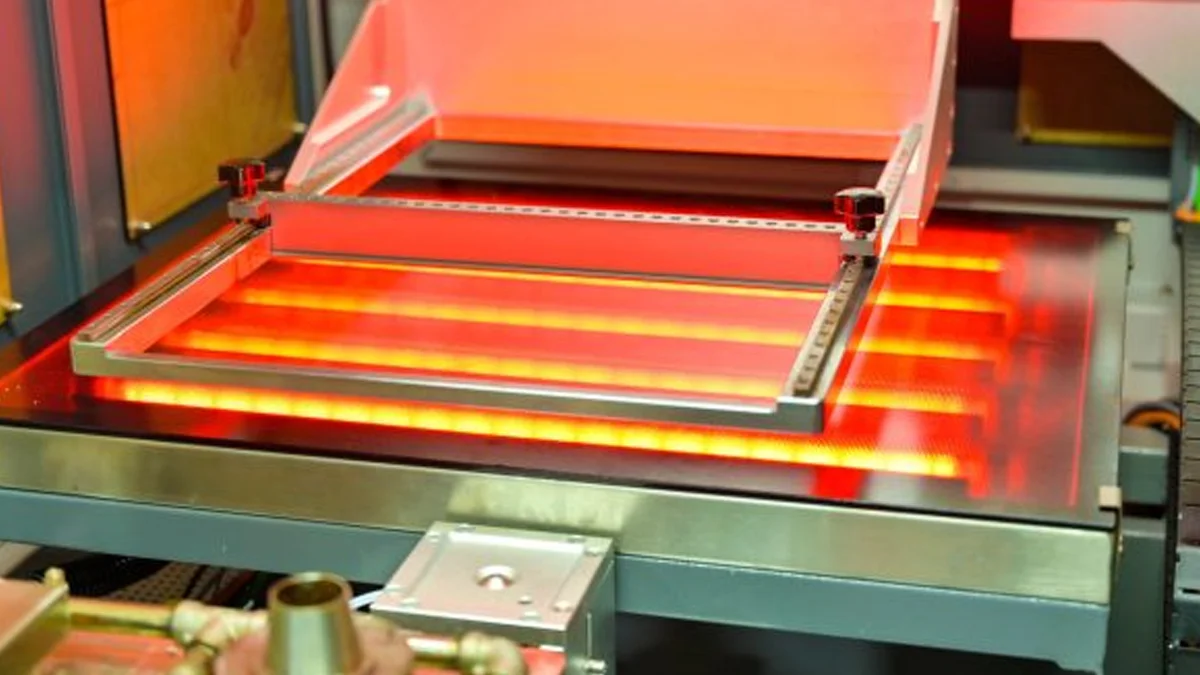
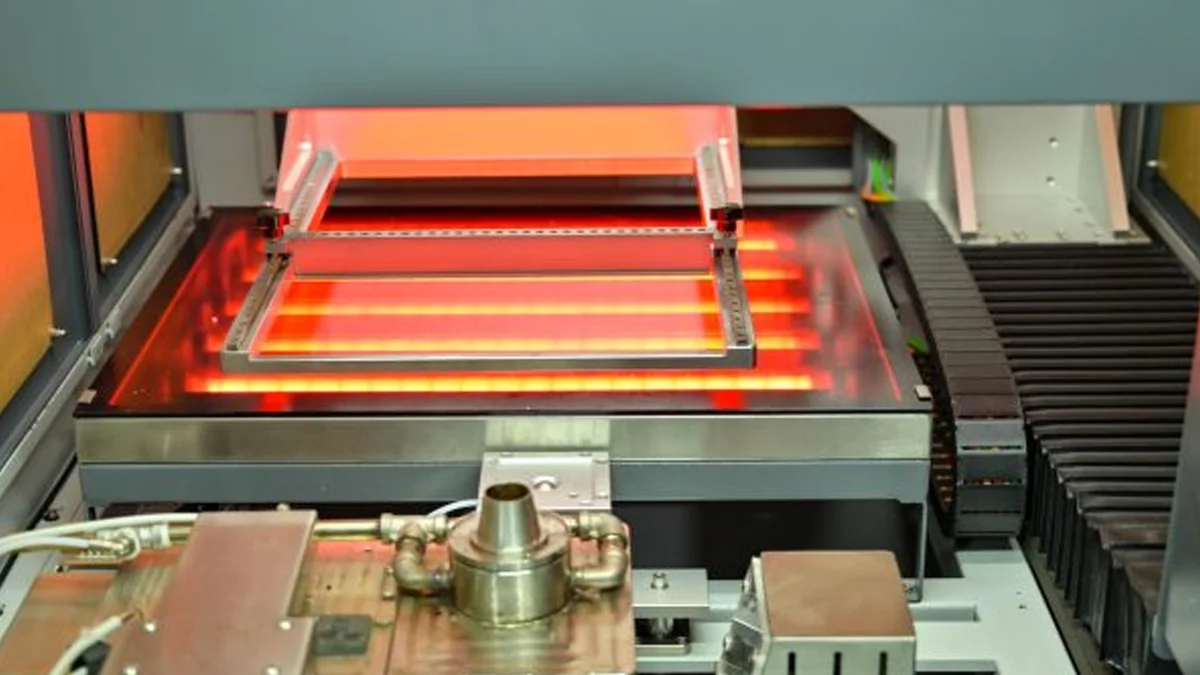
| İnfrared ön ısıtma | Daha düşük infrared ısıtıcı, PCB, yastıklar ve bileşen bağlantılarını lehimleme için hazırlar. |
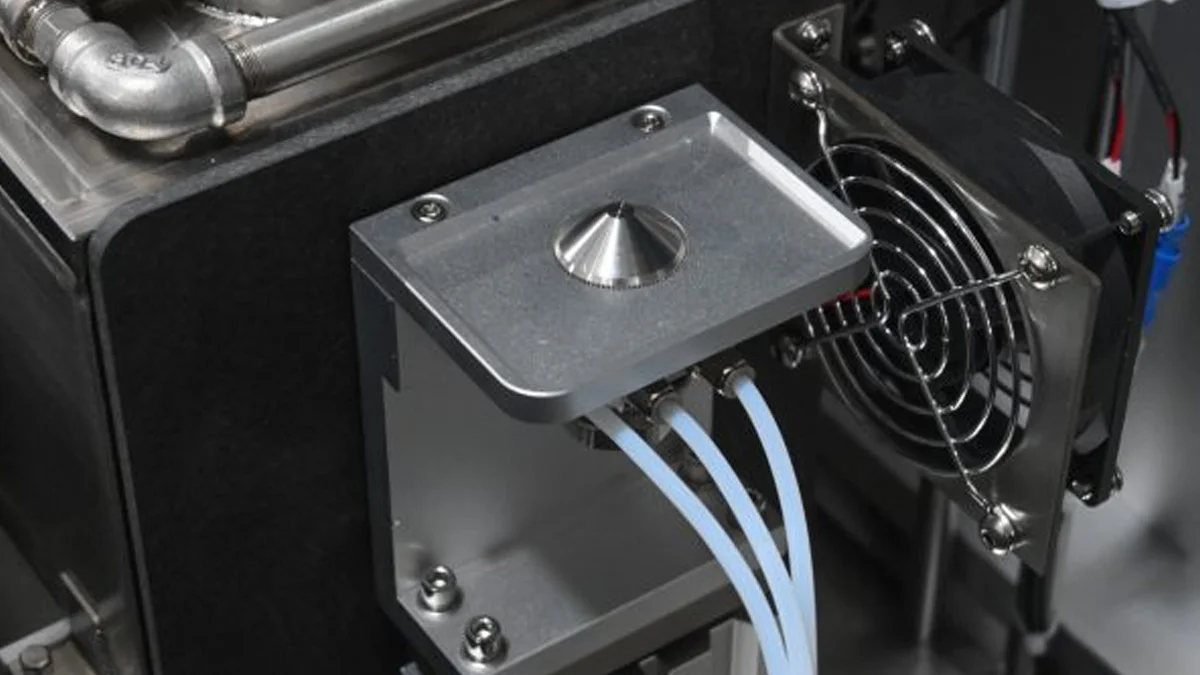
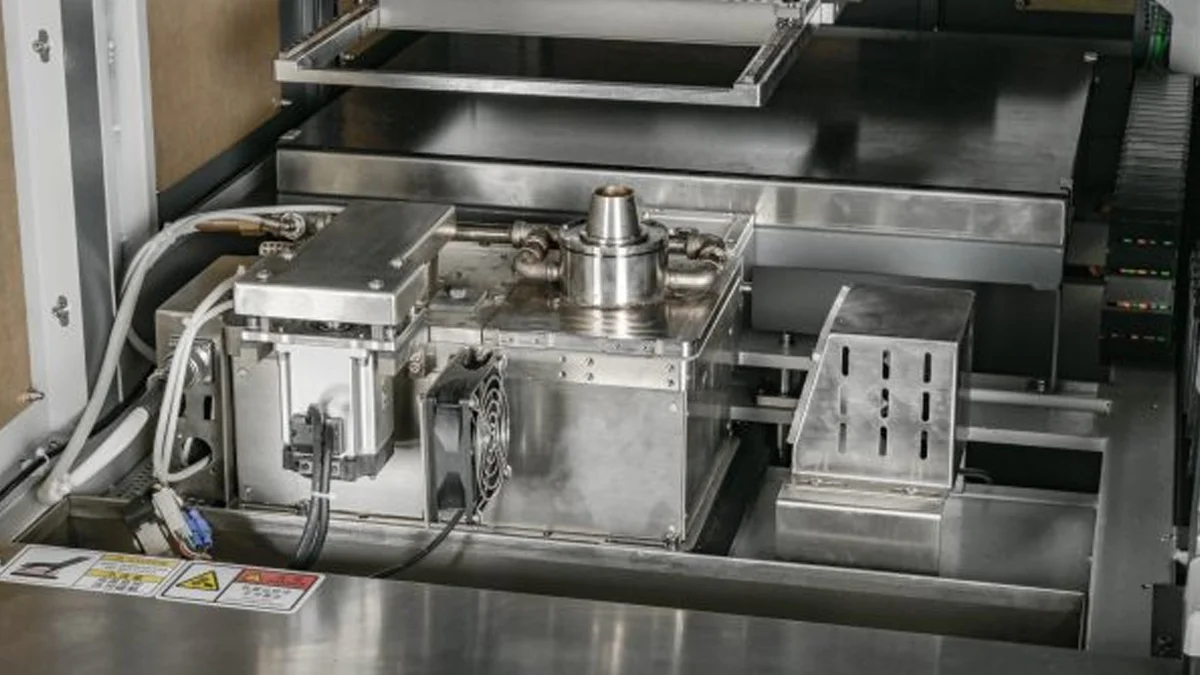
| Seçici lehimleme | Platform, her programlanmış bağlantıyı azot destekli mini dalga üzerinden hareket ettirir. |
| Süreç izleme | Operatör lehimleme sürecini izler ve işletim parametrelerini kontrol eder. |
| Manuel boşaltma | Lehimlenmiş PCBA, muayene veya bir sonraki üretim süreci için çıkarılır. |
| Özellikler | DEZ-H3600A |
|---|---|
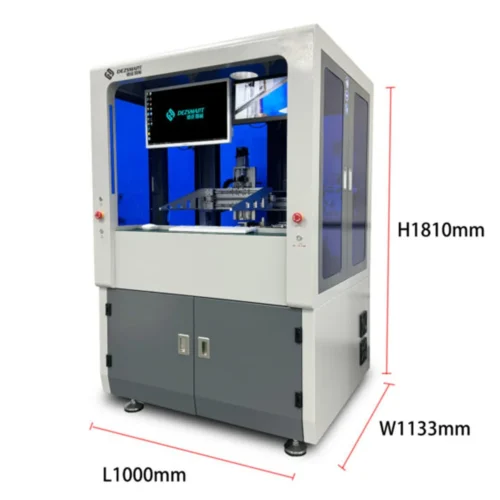
| Makine Boyutları | L1260 × W1050 × H1480 mm |
| Toplam Güç | 5 kW |
| Çalışma Gücü | 1–3 kW |
| Güç Kaynağı | Tek fazlı AC 220 V, 50 Hz |
| Makine Ağırlığı | 450 kg |
| Maksimum Lehimleme Alanı | L400 × W300 mm; özel boyutlar mevcut |
| PCB Kalınlığı | 0.2–6 mm |
| Minimum PCB Kenarı | ≥3 mm |
| Yükleme ve Boşaltma | Manuel |
| Çalışma Yüksekliği | 900 ±30 mm |
| Üst Bileşen Boşluğu | 50 mm |
| Alt Bileşen Aralığı | 30 mm |
| Hareket Eksenleri | X, Y ve Z |
| Hareket Kontrolü | Kapalı döngü servo kontrol |
| Konumlandırma Hassasiyeti | ±0.1 mm |
| Akı Tankı Kapasitesi | 1 L |
| Ön Isıtma Yöntemi | Aşağıdaki kızılötesi ön ısıtma |
| Ön Isıtma Gücü | 3 kW |
| Ön Isıtma Sıcaklığı | 25–240°C |
| Lehim Kazanı Miktarı | Bir |
| Lehim Kazanı Kapasitesi | 15 kg |
| Maksimum Lehim Sıcaklığı | 350°C |
| Lehim Kazanı Gücü | 1.2 kW |
| Standart Nozullar | Beş: 4 mm × 3, 5 mm × 1 ve 6 mm × 1 |
| Hava Basıncı | 3–5 bar |
| Hava Tüketimi | 8–12 L/dk |
| Azot Basıncı | 3–4 bar |
| Azot Saflığı | ≥.998 |
| Azot Tüketimi | Nozül başına 1–2 m³/h |
| Egzoz Gereksinimi | 500–800 m³/h |
İle çalıştık


Bağlayıcılar, trafolar, röleler, terminaller, pin başlıkları, soketler ve diğer THT bileşenleri tarafından kullanılan delik içi bağlantıları lehimliyor. BGA veya QFN paketlerini lehimleme yapmaz; bu bileşenler, karma teknoloji PCBA üzerinde zaten mevcut olabilir.
Yetersiz delik dolumu, yetersiz flux, düşük ön ısıtma, aşırı lehimleme hızı, yanlış nozül yüksekliği, düşük bileşen veya delik lehimleme yeteneği veya yetersiz lehim sıcaklığından kaynaklanabilir. Bu faktörler, süreç geliştirme sırasında birlikte kontrol edilmelidir.
Köprü, aşırı boyutlu bir nozül, aşırı dalga yüksekliği, yavaş çekilme hızı, yanlış hareket yönü, uygun olmayan pad aralığı veya aşırı flux nedeniyle oluşabilir. Lehim sıcaklığını artırmadan önce nozülü ve çıkış yolunu ayarlayın.
Oksitlenmiş padler, kirlenmiş bağlantılar, yetersiz flux aktivasyonu, yetersiz ön ısıtma ve yanlış lehim sıcaklığı kontrol edilmelidir. Azot saflığı ve lehim potası oksidasyonu da doğrulanmalıdır.
Tanımlanan süreç yapılandırması için azot gereklidir. Lehim dalgasını aşırı oksidasyondan korur ve nozül etrafında kararlı ıslatma sağlar.
Belirtilen gereksinim en az .998 saflık, 3-4 bar basınç ve her çalışır nozül için yaklaşık 1-2 m³/h'dir.
Nozul, lehim noktası etrafındaki mevcut alana uyum sağlamalı ve düzgün delik dolumu için yeterli lehim teması sunmalıdır. Pad boyutu, pin aralığı, yakın SMD bileşenleri ve lehimleme yönü dikkate alınmalıdır.
Hayır. Tahta güvenli bir şekilde tutulamıyorsa, düzensiz bir şekle sahipse, yeterli kenar boşluğu yoksa veya eğilmelere karşı ek desteğe ihtiyaç duyuyorsa bir taşıyıcı gereklidir.
Operatör, gerekli taşıyıcıyı ve memeyi kurar, kaydedilmiş PCBA programını seçer ve üretime başlamadan önce akı, ön ısıtma ve lehimleme pozisyonlarını onaylar.
Drosajı düzenli olarak çıkarın, meme çıkışını kontrol edin, dalga stabilitesini kontrol edin ve biriken akı veya lehim kalıntılarını temizleyin. Meme etrafındaki oksitlenme veya tıkanma, dalga yüksekliğini azaltabilir ve tam olmayan bağlantılara neden olabilir.
Lehim potası 350°C'ye kadar sıcaklıkları destekler, ancak lehim malzemelerini değiştirmeden önce alaşım uyumluluğu, pot malzemesi, meme konfigurasyonu ve proses profili onaylanmalıdır.
PCBA, Gerber dosyası, kart boyutları, kalınlık, bileşen boşlukları, lehim alaşığı, akı türü, gerekli delik dolum standardı ve hedef üretim döngüsünü gönderin.
DEZ ile İletişime Geçin PCBA temizleme makinesi, selektif lehimleme makinesi, şablon temizleme makineleri, X-ray muayenesi, BGA tadilatı, reflow fırınları ve SMT taşıma ekipmanları.
Çalışma parçanızın boyutlarını, üretim problemini ve gereken verimliliği gönderin. Ücretsiz uygulama incelemesi, ekipman önerisi ve proje teklifi almak için başvurun. Nitelikli projeler için ücretsiz numune testi mevcuttur.
Bir ekipman uzmanı iş saatleri içinde bir saat içinde sizinle iletişime geçecektir.
Ücretsiz Öneri Alın ve Numune Testi Talep Edin
E-posta: [email protected]
Telefon: +86 138 2338 9052