Мы используем куки, чтобы обеспечить максимальное удобство использования нашего веб-сайта.
Свяжитесь напрямую с нашей командой оборудования
Сообщите нам, что вам нужно очистить, спаять или проверить. Мы порекомендуем подходящее оборудование на основе вашего размера PCB, процесса и производственной мощности.
Прямая поддержка производителя
В течение 1 рабочего часа
Получите помощь по выбору оборудования, тестированию образцов и конфигурации напрямую от DEZ SMT.
Ваши данные используются только для ответа на ваш запрос.
Рентгеновская установка для контроля скрытых паяных соединений BGA
Узнайте, как рентгеновский контроль BGA выявляет скрытые мостики припоя, пустоты, отсутствующие шарики и смещение, а также какие характеристики визуализации действительно важны.
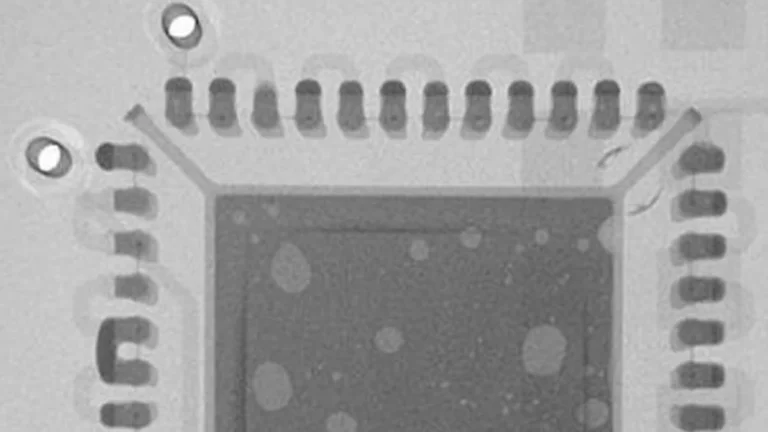
A Установка рентгеновского контроля BGA позволяет инженерам проверять паяные соединения, скрытые под корпусами BGA, CSP, QFN и LGA.
В отличие от выводов по периметру QFP или видимых соединений компонентов со сквозным монтажом, шарики припоя BGA расположены между корпусом компонента и PCB. AOI и визуальный контроль позволяют проверить положение компонента и окружающие условия, но не дают возможности непосредственно исследовать всю скрытую структуру паяных соединений.
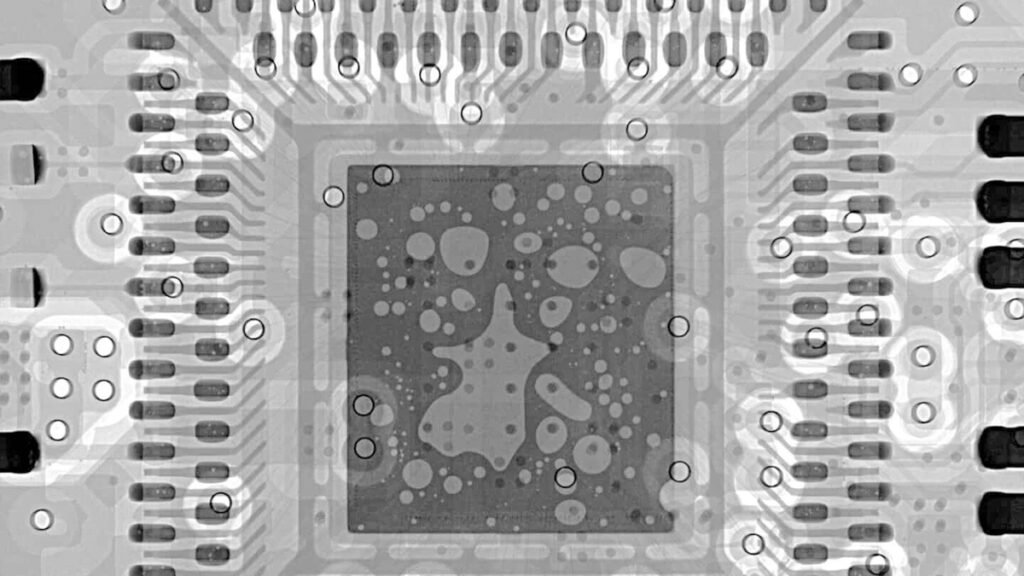
Рентгеновская визуализация решает эту проблему, показывая различия в проецируемой плотности и форме паяных соединений. Она позволяет выявить мостики, отсутствующие шарики, пустоты, аномальный объём припоя и смещение корпуса до перехода сборки на следующий этап производства.
Однако рентгеновское изображение не является полным электрическим испытанием или испытанием надёжности. Для подтверждения некоторых разрывов, дефектов head-in-pillow и микротрещин могут потребоваться съёмка под углом, CT, электрические испытания или разрушающий анализ.
Содержание
Почему скрытые соединения BGA требуют рентгеновского контроля
Корпус BGA может выглядеть правильно установленным, но при этом иметь скрытые под ним дефекты.
Мостик припоя может соединять два соседних шарика. В одной позиции может быть недостаточно припоя или шарик может полностью отсутствовать. Пустоты могут занимать часть соединения, а неравномерная пайка оплавлением или смещение корпуса могут сдвинуть структуру шариков относительно контактных площадок PCB.
Такие дефекты особенно дорого обходятся, если их обнаруживают после окончательной сборки. Изделие уже может находиться на этапе функциональных испытаний, системной интеграции или эксплуатации заказчиком, что значительно усложняет диагностику и ремонт.
Поэтому рентгеновский контроль и ремонт BGA следует рассматривать как контролируемый процесс, а не просто как получение снимка и быструю визуальную оценку.
Как работает рентгеновская визуализация BGA
Система рентгеновского контроля состоит из трёх основных частей: источника рентгеновского излучения, проверяемой PCBA и цифрового детектора.
Источник пропускает рентгеновское излучение через сборку. Материалы различной толщины и плотности по-разному ослабляют излучение. Детектор преобразует эти различия в изображение в градациях серого, показывающее проекционную структуру припоя, меди, материалов компонентов и слоёв PCB.
Полученное изображение позволяет сравнивать форму, размер и шаг шариков припоя, а также распределение внутренних пустот.
Необходимое напряжение трубки зависит главным образом от требуемой проникающей способности для конкретного образца. Ток или мощность трубки влияют на яркость изображения и скорость получения данных, а размер фокусного пятна — на резкость, особенно при большом геометрическом увеличении. Эти параметры следует рассматривать вместе, а не оценивать как отдельные значения спецификации.
Увеличение и разрешение — не одно и то же
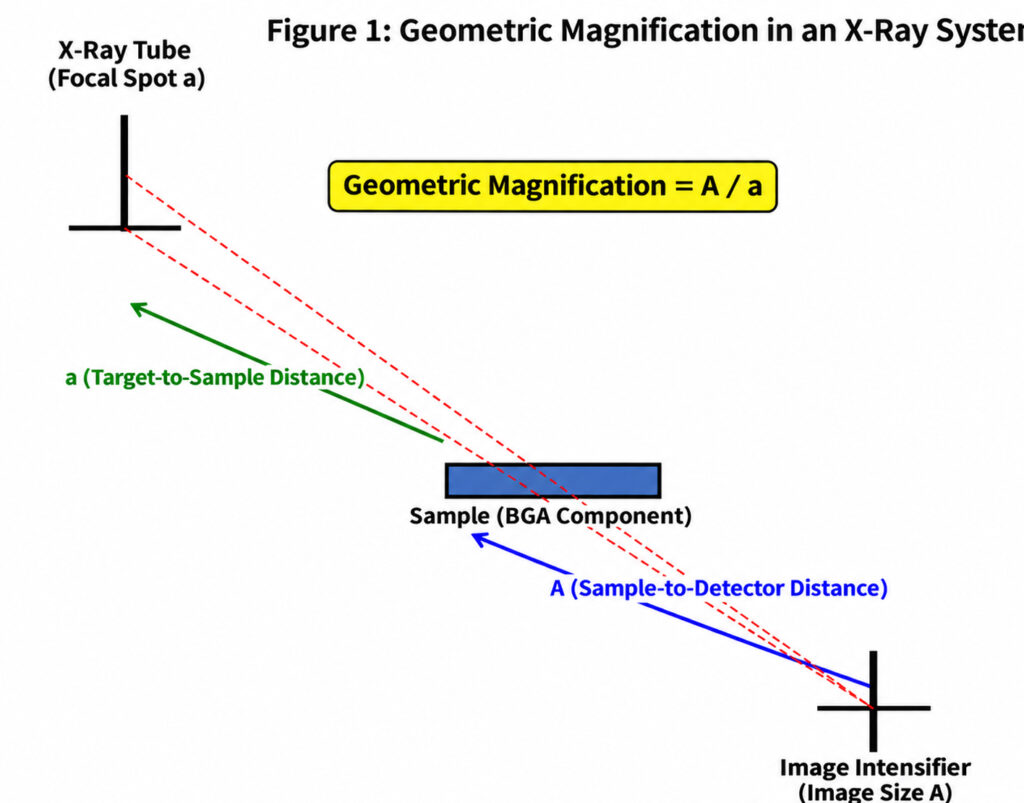
Геометрическое увеличение определяется соотношением расстояний между источником, образцом и детектором:
Геометрическое увеличение = расстояние от источника до детектора ÷ расстояние от источника до объекта
Приближение PCBA к источнику рентгеновского излучения увеличивает масштаб. Однако более крупное изображение на экране не обязательно содержит больше полезных деталей.
Чрезмерное увеличение может уменьшить поле зрения и затруднить эффективный контроль всей структуры BGA. Если ограничивающим фактором становятся размытие источника, разрешение детектора или вибрация, дальнейшее увеличение геометрического масштаба лишь увеличит размытие.
Поэтому практическая цель — не максимальное доступное увеличение, а наиболее чёткое и воспроизводимое изображение наименьшего дефекта, который необходимо выявлять на производстве.
Почему изображения сверху может быть недостаточно
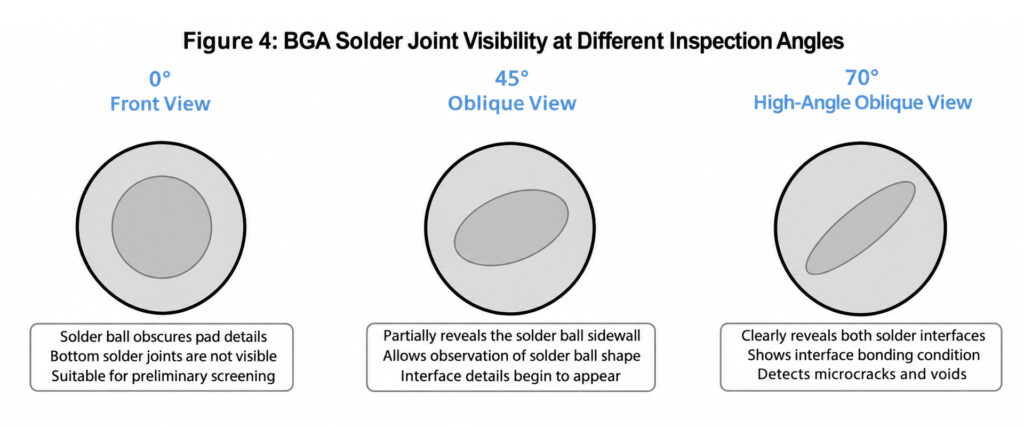
Вид сверху удобен для проверки всей сетки шариков припоя. Он позволяет быстро обнаружить отсутствующие шарики, крупные мостики, аномальный размер шариков, смещение и распределение пустот.
Ограничение состоит в том, что двумерное рентгеновское изображение объединяет все структуры вдоль пути луча в одну проекцию. Слои меди, соседние компоненты и элементы паяных соединений могут накладываться друг на друга.
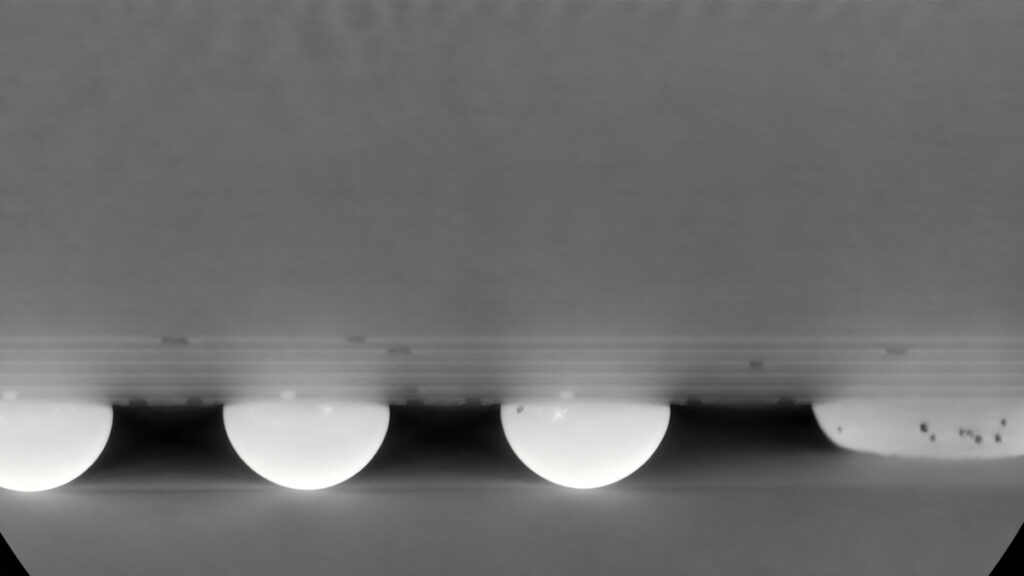
Съёмка под углом изменяет эту проекцию. Она может разделить перекрывающиеся структуры и предоставить больше информации о геометрии припоя, положении смачивания и подозрительных границах.
Это не означает, что любая трещина или разрыв соединения становится видимым простым изменением угла. Обнаруживаемость по-прежнему зависит от размера, ориентации и контраста плотности дефекта. Несколько углов обзора дают инженеру больше данных, но всё равно могут потребоваться электрические испытания или анализ поперечного шлифа.
Между соседними позициями видна непрерывная дорожка припоя
Убедитесь, что кажущееся соединение не вызвано наложением меди или другого слоя платы
Отсутствующий шарик или недостаточное количество припоя
В одной позиции отсутствует проецируемая область припоя или она аномально мала
Сравните с соседними соединениями и заведомо исправными образцами
Пустоты
Внутри проекции паяного соединения видны области меньшей плотности
Используйте единый метод измерения и критерии приемки, установленные заказчиком
Смещение
Структура шариков припоя смещена относительно ожидаемого положения контактной площадки или корпуса
Небольшие смещения требуют калиброванного измерения, а не визуальной оценки
Разрыв, head-in-pillow или трещина
Разделение или аномальный профиль соединения может быть виден под подходящим углом
Некоторые дефекты невозможно однозначно подтвердить обычной 2D-визуализацией; для них требуются CT, электрические испытания или анализ поперечного шлифа
Рентгеновский контроль также помогает контролировать процесс посредством измерения площади, диаметра, круглости и шага шариков припоя, а также процента пустот. Эти измерения наиболее полезны, когда во всех производственных партиях применяются одинаковые условия визуализации и правила оценки.
Критерии приемки должны основываться на требованиях заказчика к изделию и применимых производственных стандартах. Видимая на изображении пустота сама по себе не означает брак, если она не превышает установленный предел и не затрагивает критическую область соединения.
Контроль 2D, под несколькими углами или CT?
Обычный двумерный рентгеновский контроль подходит для плановой автономной проверки мостиков, отсутствия припоя, распределения пустот и выравнивания. Он выполняется относительно быстро и позволяет проверить несколько компонентов на одной сборке.
Многоугловая визуализация полезна, когда слои PCB или окружающие структуры перекрывают оцениваемую область. Инженер получает дополнительные проекции без необходимости полной 3D-реконструкции.
CT формирует послойные изображения, позволяя разделить структуры на разной глубине. Этот метод ценен для сложных сборок с наложениями, подробного анализа отказов и случаев, когда 2D-проекция не позволяет изолировать предполагаемый дефект.
CT не является автоматически лучшим выбором для каждой производственной линии. Обычно она требует больше времени на получение данных и реконструкцию. Для планового контроля качества BGA чёткая 2D-визуализация в сочетании с практичной съёмкой под углом может обеспечить лучший баланс между видимостью дефектов и скоростью контроля.
Что проверить перед выбором установки
Характеристики источника следует оценивать как сочетание проникающей способности, размера фокусного пятна и стабильности работы. Высокая мощность трубки сама по себе не доказывает, что система способна различать мелкие дефекты BGA.
Характеристики детектора не менее важны. Размер пикселя влияет на дискретизацию мелких деталей, а активная область визуализации определяет, какую часть PCB можно видеть одновременно. Частота кадров влияет на позиционирование и эффективность контроля в реальном времени.
Механическая платформа должна соответствовать фактическим размерам и массе PCB. Она также должна обеспечивать достаточный ход для проверки компонентов у краёв платы без сложной перестановки.
Наконец, оцените рабочий процесс программного обеспечения. Операторам нужны практические функции настройки изображения, измерения пустот, сравнения размеров, сохранения изображений и создания отчётов, а не только большое максимальное увеличение.
В системе используется закрытый микрофокусный источник рентгеновского излучения 130 kV с заявленным фокусным пятном 5 μm и геометрическим увеличением до 150×. Плоскопанельный детектор обеспечивает область визуализации 130 × 130 mm, разрешение 1536 × 1536, размер пикселя 85 μm и частоту кадров 20 fps.
Система поддерживает многоугловой контроль и размещает образцы размером до 510 × 450 mm в пределах области контроля; заявленная максимальная масса образца составляет 12 kg. Перед выбором установки эти характеристики необходимо проверить на реальной PCB заказчика с учётом размера корпуса и целевых дефектов.
Передайте DEZ размеры вашей PCBA, сведения о корпусе BGA или CSP, тип предполагаемого дефекта, объём контроля и требуемый производственный процесс.
Наша команда может проверить репрезентативные образцы и рекомендовать подходящую конфигурацию рентгеновской системы на основе фактического результата визуализации.