Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
Compare soldagem seletiva e soldagem por onda por design de PCB, contagem de juntas THT, exposição ao calor, ferramentas, capacidade de produção e volume de produção.
A soldagem por onda passa a maioria ou todas as partes inferiores da PCB através de uma onda de solda. A soldagem seletiva aplica fluxo, pré-aquece e solda apenas as juntas através das quais especificadas.
A soldagem por onda é comumente usada quando uma placa contém muitas juntas THT acessíveis. A soldagem seletiva é mais adequada para PCBAs de tecnologia mista, onde apenas certos conectores, terminais, relés ou outros componentes THT requerem solda.
Tabela de Conteúdos
Como Funciona a Soldagem por Onda
A PCB passa por fluxagem, pré-aquecimento e uma onda de solda de largura total.
Todas as juntas de solda acessíveis na parte inferior entram em contato com a solda fundida. Áreas que não devem ser soldadas podem exigir máscara, espaço de exclusão ou um palete de soldagem.
A soldagem por onda pode processar muitas juntas THT em uma única passagem, tornando-se adequada para a produção repetida de placas projetadas para o processo.
Como Funciona a Soldagem Seletiva
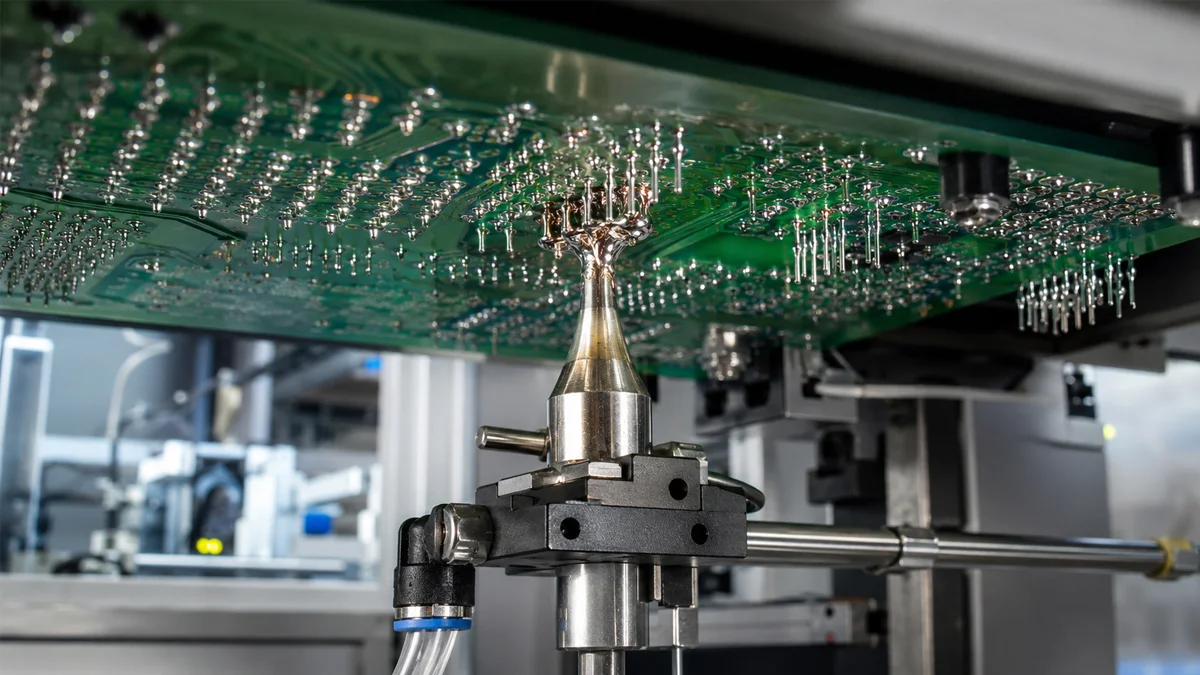
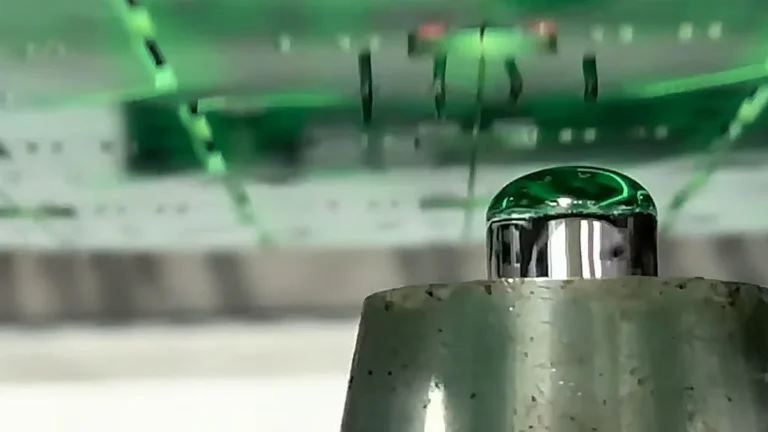
Soldagem seletiva aplica fluxo apenas nos locais de junta programados. A PCB é pré-aquecida antes que um bico de mini-onda se mova para cada posição de soldagem.
O bico entra em contato apenas com as juntas necessárias. Componentes SMT próximos e áreas que devem evitar a solda fundida permanecem fora da onda de solda.
Um processo típico é:
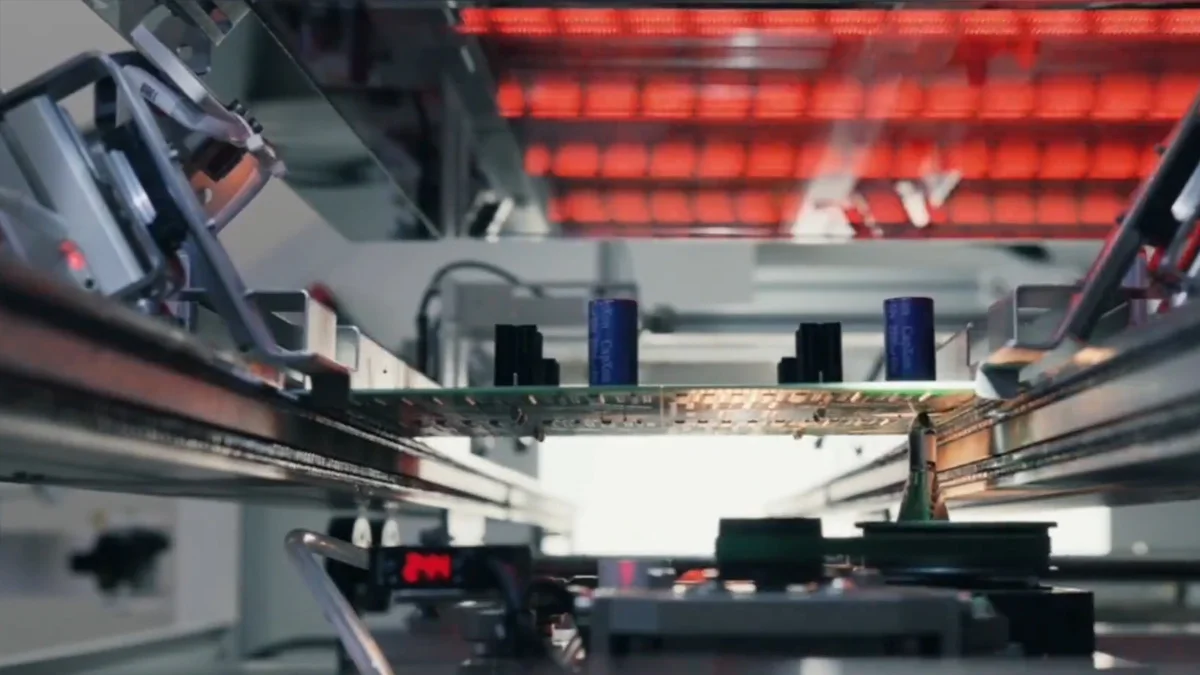
Carregamento da PCB → Fluxagem Seletiva → Pré-aquecimento → Soldagem por Mini-Onda → Descarregamento
Principais Diferenças
Requisito
Soldagem por Onda
Soldagem Seletiva
Contato de solda
A maior parte da parte inferior da PCB
Juntas THT especificadas apenas
Melhor adequado para
Placas com muitas juntas THT acessíveis
Montagens misturadas de SMT e THT
Exposição ao calor
Área inferior maior
Posições de soldagem localizadas
Ferramentas
Pode exigir paletes ou máscaras
Freqüentemente exige menos máscaras
Programação
Controle limitado junta a junta
Caminhos de fluxo e solda programáveis
Mudança de produto
As ferramentas podem precisar ser trocadas
Receita, transportador e bico podem precisar ser trocados
Taxa de transferência
Rápido para muitas juntas por placa
Depende da contagem de juntas, caminho e bico
Controle do processo
Configurações de onda de placa total
Parâmetros de posição e soldagem específicos da junta
Projeto de PCB
A soldagem por onda requer espaço suficiente na parte inferior da PCB. Componentes SMT do lado inferior, partes sensíveis ao calor e pads muito próximos podem restringir o acesso à onda de solda completa.
A soldagem seletiva funciona com montagens mistas porque o bico é programado para evitar áreas restritas. A PCB ainda deve fornecer espaço suficiente para o bico selecionado e o diâmetro da onda de solda.
Verifique a altura dos componentes na parte inferior, as áreas de proibição e a distância entre as juntas THT antes de selecionar o processo.
Número de Juntas THT
A soldagem por onda é geralmente mais produtiva quando quase toda a placa contém juntas passantes acessíveis.
A soldagem seletiva torna-se prática quando apenas um número limitado de conectores, terminais, relés ou transformadores requer soldagem após a reflow SMT.
O ciclo de soldagem seletiva aumenta com o número de posições de soldagem, a distância de deslocamento e o tempo de permanência necessário.
Exposição ao Calor
A soldagem por onda expõe uma grande seção da parte inferior da PCB ao solda fundida.
A soldagem seletiva limita o contato direto do solda às juntas programadas. Isso ajuda a processar montagens que contêm componentes SMT próximos ou áreas sensíveis ao calor que não podem passar por uma onda de solda completa.
O pré-aquecimento continua sendo necessário para ativar a pasta, reduzir o choque térmico e apoiar o preenchimento dos furos.
Aplicativo Flux
A soldagem por onda normalmente aplica a pasta em uma área mais ampla da PCB.
A soldagem seletiva deposita a pasta nas posições THT necessárias. A quantidade de pasta, o padrão de spray e a localização podem ser programados de acordo com a montagem.
Pouca pasta pode causar má molhagem e preenchimento insuficiente de furos. Excesso de pasta pode deixar mais resíduos ou se espalhar em áreas que não precisam de soldagem.
Bicos de Soldagem
A soldagem por onda utiliza uma onda de solda ampla o suficiente para contatar a área inferior necessária.
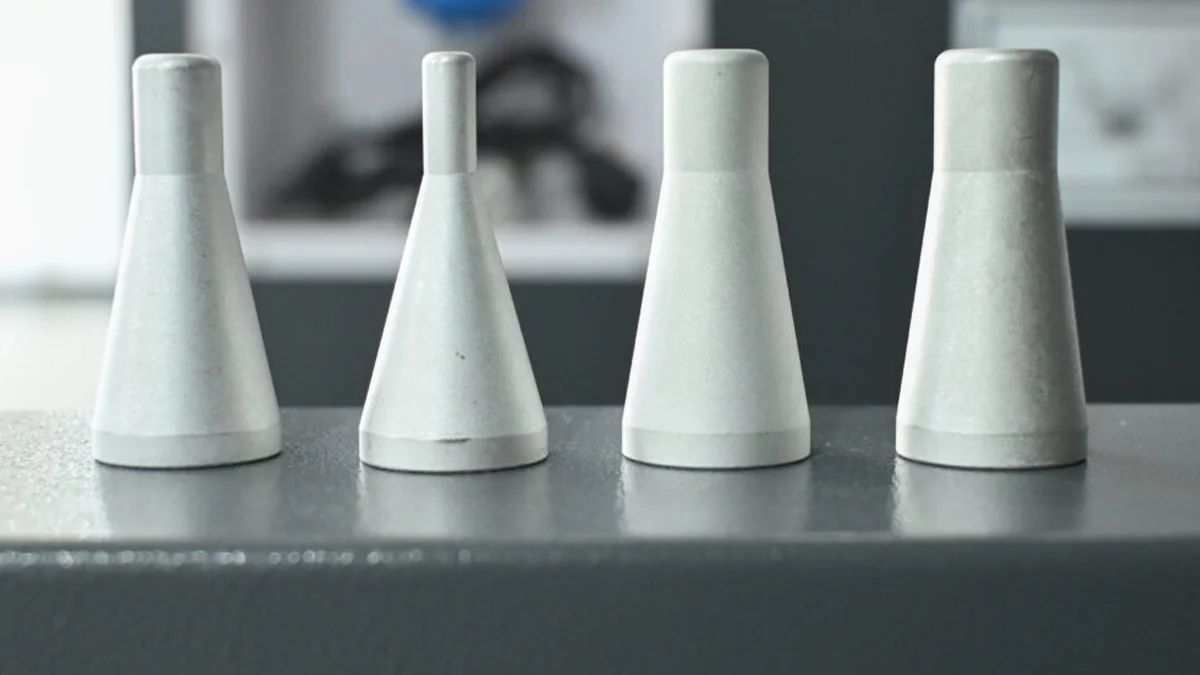
A soldagem seletiva usa bicos de mini-onda selecionados de acordo com o grupo de juntas, a folga dos componentes e o caminho de soldagem.
Um bico maior pode soldar múltiplos pinos próximos mais rapidamente. Um bico menor oferece acesso em torno de componentes espaçados de perto, mas pode aumentar o tempo do ciclo.
Taxa de transferência
A soldagem por onda pode ser mais rápida quando muitas juntas precisam ser soldadas em cada PCB.
A capacidade de produção da soldagem seletiva depende da aplicação de fluxo, pré-aquecimento, movimento do bico, tempo de soldagem e o número de locais de juntas. Sistemas inline podem separar ou sobrepor estágios de processo para apoiar a produção contínua.
Compare as placas necessárias por hora usando o programa PCB real em vez da velocidade de deslocamento da máquina apenas.
Mudanças de Produto
As mudanças na soldagem por onda podem exigir novos pallets, mascaramento e configurações de processo.
A soldagem seletiva armazena coordenadas de aplicação de fluxo e soldagem como receitas. Uma mudança de produto pode ainda exigir um transportador diferente, bico, largura do transportador ou configuração de pré-aquecimento.
A produção de alto mix se beneficia de programas verificados e procedimentos de troca controlados.
Qualidade da Solda
Nenhum dos processos garante automaticamente juntas de solda melhores.
Ponteamento, preenchimento insuficiente do furo, molhagem inadequada e cristais de solda podem ocorrer com qualquer um dos métodos. O resultado depende do design do pad e do furo, condição das pernas dos componentes, fluxo, pré-aquecimento, temperatura da solda, tempo de contato e configurações de retirada.
Inspecione as juntas e ajuste o processo usando a montagem real do PCB.
Quando Escolher Soldagem por Onda
Escolha a soldagem por onda quando o PCB contiver muitas juntas THT acessíveis, o lado inferior for projetado para contato total com a onda e o mesmo produto será fabricado repetidamente.
Também é adequado quando a capacidade de produção exigida torna impraticável a soldagem junta a junta.
Quando escolher soldagem seletiva
Escolha a soldagem seletiva quando apenas componentes THT especificados requerem soldagem, o PCB contiver componentes SMT no lado inferior ou algumas áreas devem evitar solda fundida.
Também é adequada para produção de alto mix, montagens com conectores de furo passante localizados e processos que requerem caminhos de fluxo e soldagem programáveis.
Ambos os processos podem ser usados?
Sim. Um fabricante pode usar soldagem por onda para placas com muitas juntas THT adequadas e soldagem seletiva para montagens mistas ou componentes restantes que não podem passar pelo processo de onda.
A seleção deve ser feita pelo design da PCB e pelo método de produção, em vez de aplicar um processo a todos os produtos.
Selecionando uma Máquina de Soldagem Seletiva
Forneça as dimensões da PCB ou do suporte, espessura da placa, coordenadas das juntas THT, folga dos componentes no lado inferior, liga de solda, fluxo, requisitos do bico e ciclo alvo.
Use uma máquina offline para carregamento de lotes independentes. Use uma máquina inline quando os PCBAs precisarem transferir continuamente dos equipamentos de produção a montante.
O equipamento de soldagem seletiva DEZ inclui configurações compactas, offline e inline para diferentes dimensões de PCB e métodos de produção.
Solicitar uma Avaliação de Soldagem
Envie seu desenho de PCB, posições das juntas de solda THT, informações de folga de componentes e taxa de produção requerida. A DEZ pode revisar a montagem e recomendar a configuração de soldagem seletiva relevante.