当社の機器チームと直接話す
清掃、はんだ付け、または検査したい内容をお知らせください。PCBサイズ、プロセス、製造能力に基づいて適切な機器を推薦します。

直接製造元のサポート
営業日1時間以内
DEZ SMTから直接機器選定、サンプルテストおよび構成に関するアドバイスを受ける
あなたの情報は、お問い合わせに応じるためのみに使用されます。
PCB設計、THT接合数、熱暴露、工具、スループットおよび生産量によって選択的はんだ付けと波動はんだ付けを比較します。
 によって管理者
波状はんだ付けは、PCBの裏面をはんだの波に最も多くまたはすべて通過させます。選択的はんだ付けは、フラックスを適用し、予熱し、指定されたスルーホール接合部のみをはんだ付けします。
波状はんだ付けは、多くのアクセス可能なTHT接合部を持つ基板に一般的に使用されます。選択的はんだ付けは、特定のコネクタ、端子、リレー、またはその他のTHTコンポーネントのみがはんだ付けされる混合技術のPCBにより適しています。
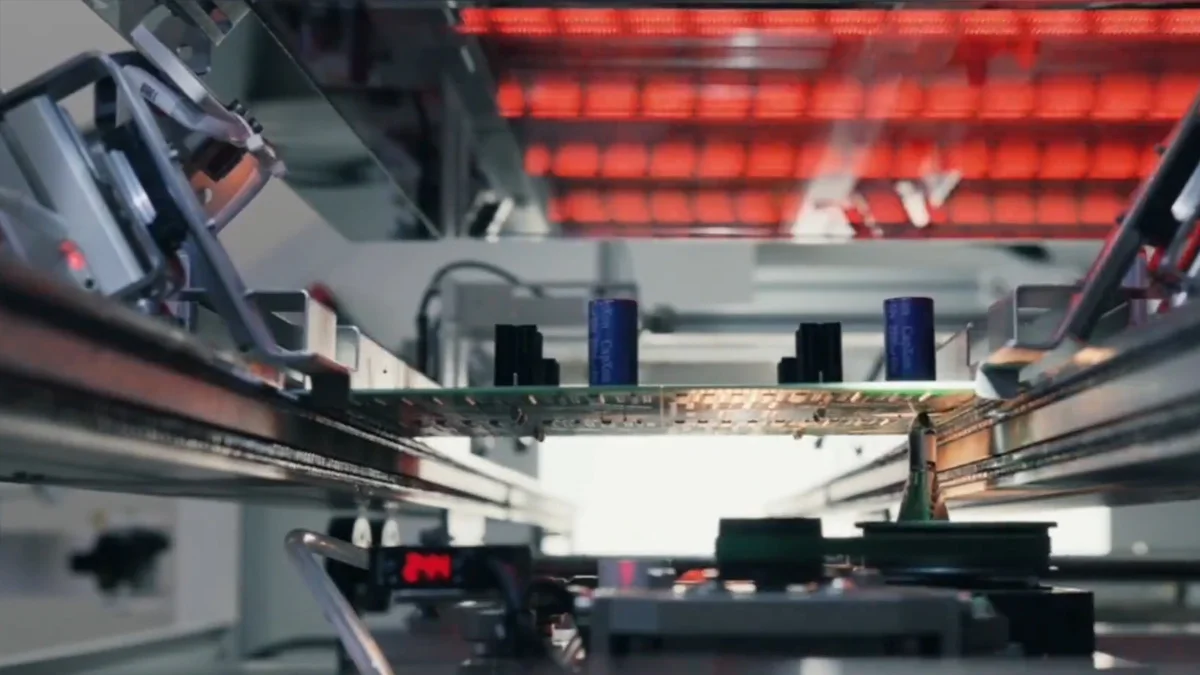
PCBは、フラックス処理、予熱、全幅はんだ波を通過します。
アクセス可能なすべてのはんだ接合部が溶融はんだに接触します。はんだ付けしてはいけないエリアには、マスキング、禁止スペース、またははんだ付けパレットが必要な場合があります。
波状はんだ付けは、一度の通過で多くのTHT接合部を処理できるため、そのプロセス用に設計された基板の繰り返し生産に適しています。
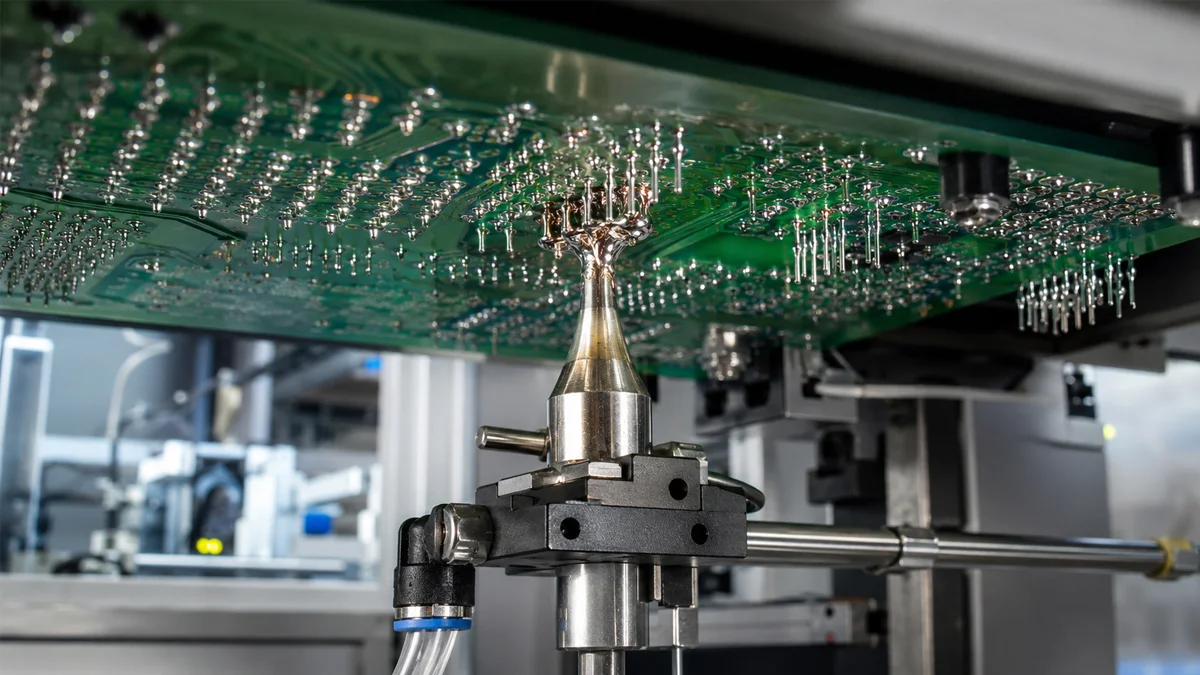
選択的はんだ付け はんだ付けプログラムされた接合部の場所にのみフラックスを適用します。基板は、ミニウェーブノズルが各はんだ付け位置に移動する前に予熱されます。
ノズルは必要な接合部にのみ接触します。近くのSMTコンポーネントおよび溶融はんだを避けるべきエリアははんだ波の外に留まります。
一般的なプロセスは:
PCBローディング → 選択的フラックス処理 → 予熱 → ミニウェーブはんだ付け → アンロード
| 要件 | 波状はんだ付け | 選択はんだ付け |
|---|---|---|
| はんだ接触 | PCBの裏面のほとんど | 指定されたTHT接合部のみ |
| 最も適しているのは | 多くのアクセス可能なTHT接合部を持つ基板 | 混合SMTおよびTHTアセンブリ |
| 熱曝露 | 大きな裏面エリア | 局所的なはんだ付け位置 |
| ツーリング | パレットまたはマスキングが必要な場合があります | しばしばマスキングが少なくて済む |
| プログラミング | 限られた接合部ごとの制御 | プログラム可能なフラックスおよびはんだのパス |
| 製品の切り替え | ツーリングの変更が必要な場合があります | レシピ、キャリア、ノズルの変更が必要な場合があります |
| スループット | ボードごとに多くの接合部の場合は迅速 | 接合部数、パス、ノズルによります |
| プロセス制御 | 全ボードの波設定 | 接合部ごとの位置とはんだ付けパラメータ |
波はんだ付けには、PCBの裏面に十分なクリアランスが必要です。裏面のSMT部品、熱に敏感な部品および近接したパッドは、完全なはんだ波へのアクセスを制限する可能性があります。
選択的はんだ付けは、ノズルが制限されたエリアを避けるようにプログラムされているため、混合アセンブリで機能します。PCBは、選択されたノズルおよびはんだ波の直径に対して十分なクリアランスを提供する必要があります。
プロセスを選択する前に、裏面の部品の高さ、禁止区域、およびTHT接合部間の距離を確認してください。
波はんだ付けは、ほぼ全体の基板がアクセス可能なスルーホール接合部を含む場合、一般的により生産的です。
選択的はんだ付けは、SMTリフロー後にはんだ付けが必要なコネクタ、端子、リレー、またはトランスの数が限られている場合に実用的になります。
選択的はんだ付けサイクルは、はんだ付け位置の数、移動距離、および必要な滞留時間が増えるにつれて増加します。
波はんだ付けは、PCBの裏面の大部分を溶融はんだにさらします。
選択的はんだ付けは、プログラムされた接合部にのみ直接はんだ接触を制限します。これにより、近くのSMT部品や熱に敏感なエリアが満杯のはんだ波を通過できない組み立てを助けます。
前加熱は、フラックスを活性化し、熱ショックを減少させ、穴の充填を支援するために必要です。
波はんだ付けは、通常、より広いPCBエリアにフラックスを適用します。
選択的はんだ付けは、必要なTHT位置にフラックスを供給します。フラックスの量、スプレーパターン、および位置は、アセンブリに応じてプログラムできます。
フラックスが少なすぎると、十分な濡れと穴の充填が不足する可能性があります。フラックスが多すぎると、残留物が多く残ったり、はんだ付けを必要としないエリアに広がったりすることがあります。
波はんだ付けは、必要な裏面エリアに接触するのに十分な幅のはんだ波を使用します。
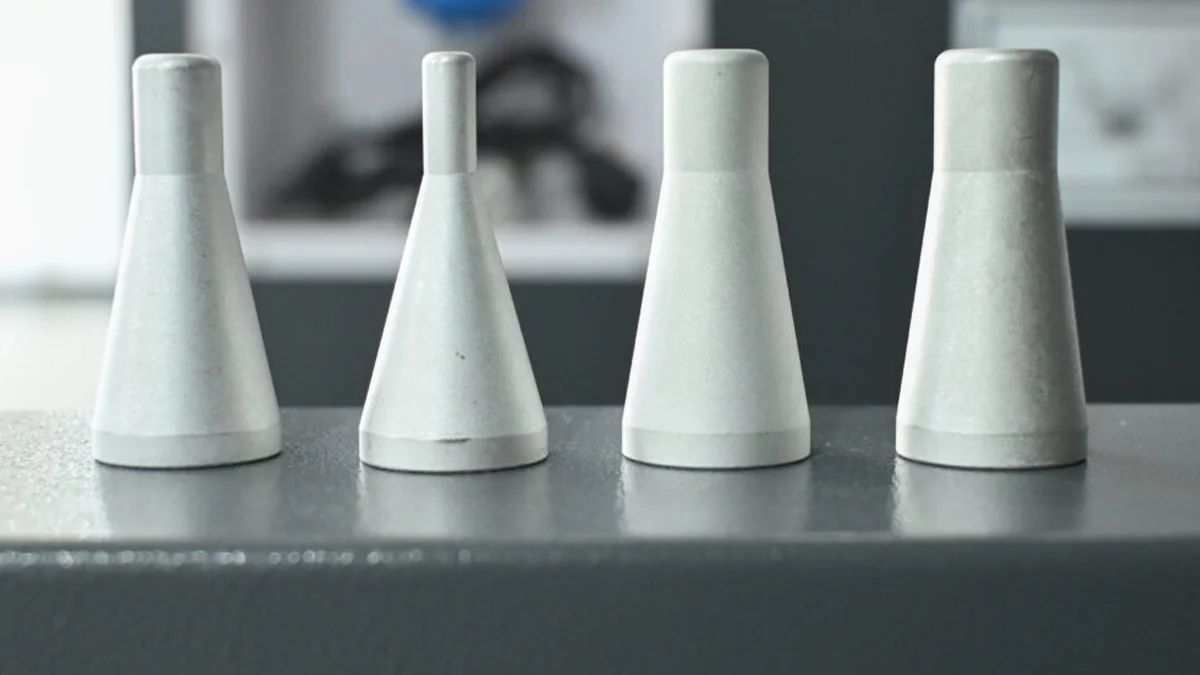
選択的はんだ付けは、接合グループ、部品のクリアランス、およびはんだ付けパスに従って選択されたミニ波ノズルを使用します。
大きなノズルは、近くの複数のピンをより迅速にハンダ付けできます。小さなノズルは、密接に配置されたコンポーネント周辺へのアクセスを提供しますが、サイクルタイムが増加する可能性があります。
波ハンダ付けは、すべてのPCBに多くの接合部がハンダ付けされる必要がある場合に速くなることがあります。
選択的ハンダ付けのスループットは、フラックス処理、予熱、ノズルの動き、ハンダ付け時間、および接合位置の数に依存します。インラインシステムは、プロセスステージを分離または重ねて、継続的な生産をサポートできます。
実際のPCBプログラムを使用して、時間あたりの必要な基板数を比較してください。機械の移動速度のみではありません。
波ハンダ付けの切り替えには、新しいパレット、マスキング、プロセス設定が必要になる場合があります。
選択的ハンダ付けは、フラックス処理とハンダ付けの座標をレシピとして保存します。製品の変更には、異なるキャリア、ノズル、コンベヤの幅または予熱設定が必要になる可能性があります。
ハイミックス生産は、検証されたプログラムと制御された切り替え手順から恩恵を受けます。
どちらのプロセスも自動的により良いハンダ接合を保証するわけではありません。
ブリッジング、不十分な穴の充填、悪いウェッティングおよびハンダの氷柱は、いずれの方法でも発生する可能性があります。結果は、パッドと穴の設計、コンポーネントのリードの状態、フラックス、予熱、ハンダ温度、接触時間、およびリトリーブ設定に依存します。
ジョイントを検査し、実際のPCBアセンブリを使用してプロセスを調整してください。
PCBに多くのアクセス可能なTHTジョイントが含まれている場合、裏面がフルウェーブ接触のために設計されていて、同じ製品が繰り返し製造される場合は、波ハンダ付けを選択してください。
要求されるスループットが接合ごとのハンダ付けを不適切にする場合にも適しています。
指定されたTHTコンポーネントのみがハンダ付けを必要とし、PCBに裏面のSMTコンポーネントが含まれている場合、または一部の領域で溶融ハンダを避ける必要がある場合は、選択的ハンダ付けを選択してください。
ハイミックス生産、局所的なスルーホールコネクタを持つアセンブリ、プログラム可能なフラックスおよびハンダ付けパスを必要とするプロセスにも適しています。
はい。製造業者は、多くの適切なTHT接合部を持つ基板には波はんだ付けを使用し、波のプロセスを通過できない混合組立や残りのコンポーネントには選択的はんだ付けを使用できます。
選択は、すべての製品に単一のプロセスを適用するのではなく、PCB設計と生産方法によって行われるべきです。
PCBまたはキャリアの寸法、基板の厚さ、THT接合部の座標、裏面コンポーネントのクリアランス、はんだ合金、フラックス、ノズル要件、目標サイクルを提供してください。
独立したバッチロードのためにはオフライン機を使用してください。PCBAsを上流の生産設備から継続的に転送しなければならない場合にはインライン機を使用します。
DEZの選択的はんだ付け装置には、異なるPCB寸法および生産方法に対応するコンパクト、オフライン、インラインの構成があります。
PCBの図面、THTはんだ接合位置、コンポーネントクリアランス情報、必要なスループットを送信してください。DEZはアセンブリを確認し、関連する選択的はんだ付けの構成を推奨できます。