Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
Comparez le soudage sélectif et le soudage par vague selon la conception du PCB, le nombre de joints THT, l'exposition à la chaleur, l'outillage, le débit et le volume de production.
La soudure à l'onde passe la plupart ou la totalité de la face inférieure du circuit imprimé à travers une onde de soudure. La soudure sélective applique de la flux, préchauffe et soude uniquement les joints traversants spécifiés.
La soudure à l'onde est couramment utilisée lorsqu'une carte contient de nombreux joints THT accessibles. La soudure sélective est mieux adaptée aux PCBAs à technologie mixte où seuls certains connecteurs, terminaux, relais ou autres composants THT nécessitent une soudure.
Table des Matières
Comment fonctionne le soudage par vagues
Le PCB passe par le fluxage, le préchauffage et une onde de soudure de pleine largeur.
Tous les joints de soudure accessibles sur la face inférieure contactent la soudure fondue. Les zones qui ne doivent pas être soudées peuvent nécessiter un masquage, un espace d'exclusion ou une palette de soudure.
La soudure à l'onde peut traiter de nombreux joints THT en un seul passage, ce qui la rend adaptée à la production répétée de cartes conçues pour ce processus.
Comment fonctionne le soudage sélectif
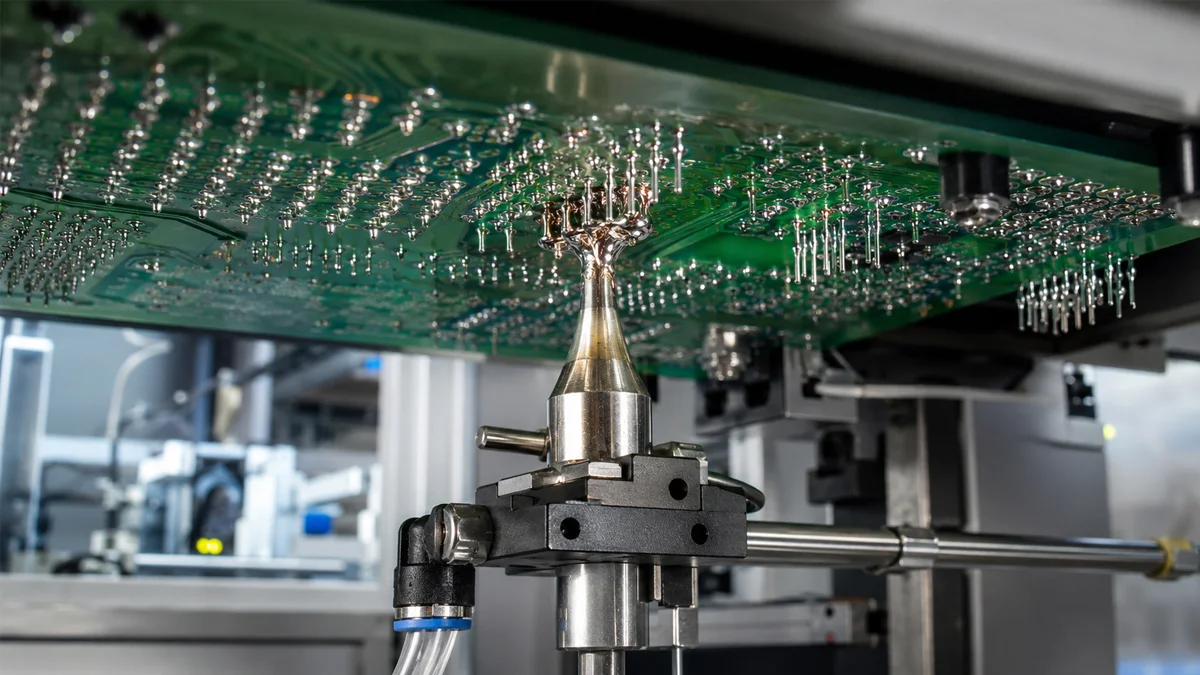
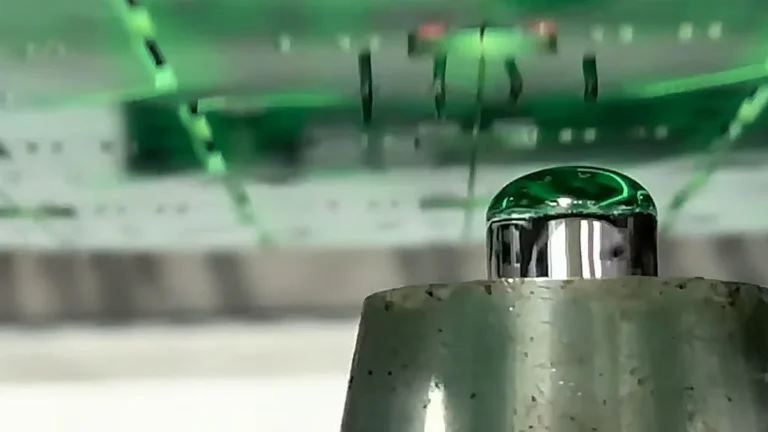
Soudure sélective applique de la flux uniquement aux emplacements de joints programmés. Le PCB est préchauffé avant qu'une buse mini-onde ne se déplace vers chaque position de soudure.
La buse ne touche que les joints requises. Les composants SMT à proximité et les zones qui doivent éviter la soudure fondue restent en dehors de l'onde de soudure.
Des cartes avec de nombreux joints THT accessibles
Assemblages mixtes SMT et THT
Exposition à la chaleur
Zone inférieure plus grande
Positions de soudure localisées
Outils
Peut nécessiter des palettes ou du masquage
Nécessite souvent moins de masquage
Programmation
Contrôle limité joint par joint
Chemins de flux et de soudure programmables
Changement de produit
Les outils peuvent devoir être changés
La recette, le transporteur et la buse peuvent devoir être changés
Débit
Rapide pour de nombreux joints par carte
Dépend du nombre de joints, du chemin et de la buse
Contrôle de processus
Réglages d'onde pour toute la carte
Paramètres de position et de soudure spécifiques aux joints
Conception de PCB
La soudure à onde nécessite un dégagement suffisant sur le dessous du PCB. Les composants SMT côté inférieur, les pièces sensibles à la chaleur et les pads très rapprochés peuvent restreindre l'accès à la pleine onde de soudure.
La soudure sélective fonctionne avec des assemblages mixtes car la buse est programmée pour éviter les zones restreintes. Le PCB doit toujours fournir suffisamment de dégagement pour le diamètre de la buse sélectionnée et de l'onde de soudure.
Vérifiez la hauteur des composants côté inférieur, les zones interdites et la distance entre les joints THT avant de sélectionner le processus.
Nombre de joints THT
La soudure à onde est généralement plus productive lorsque presque toute la carte contient des joints traversants accessibles.
La soudure sélective devient pratique lorsque seulement un nombre limité de connecteurs, bornes, relais ou transformateurs nécessite une soudure après le refait SMT.
Le cycle de soudure sélective augmente avec le nombre de positions de soudure, la distance de déplacement et le temps de maintien requis.
Exposition à la chaleur
La soudure à onde expose une grande section du dessous du PCB à la soudure fondue.
La soudure sélective limite le contact direct de la soudure aux joints programmés. Cela aide à traiter les assemblages contenant des composants SMT à proximité ou des zones sensibles à la chaleur qui ne peuvent pas passer par une pleine onde de soudure.
Le préchauffage reste nécessaire pour activer le flux, réduire le choc thermique et soutenir le remplissage des trous.
Application du flux
La soudure à onde applique normalement du flux sur une plus grande surface du PCB.
La soudure sélective dépose du flux aux positions THT requises. La quantité de flux, le motif de pulvérisation et l'emplacement peuvent être programmés en fonction de l'assemblage.
Trop peu de flux peut provoquer une mauvaise mouillabilité et un remplissage insuffisant des trous. Un excès de flux peut laisser plus de résidus ou se répandre vers des zones qui ne nécessitent pas de soudure.
Buses de soudage
La soudure à onde utilise une onde de soudure suffisamment large pour contacter la zone inférieure requise.
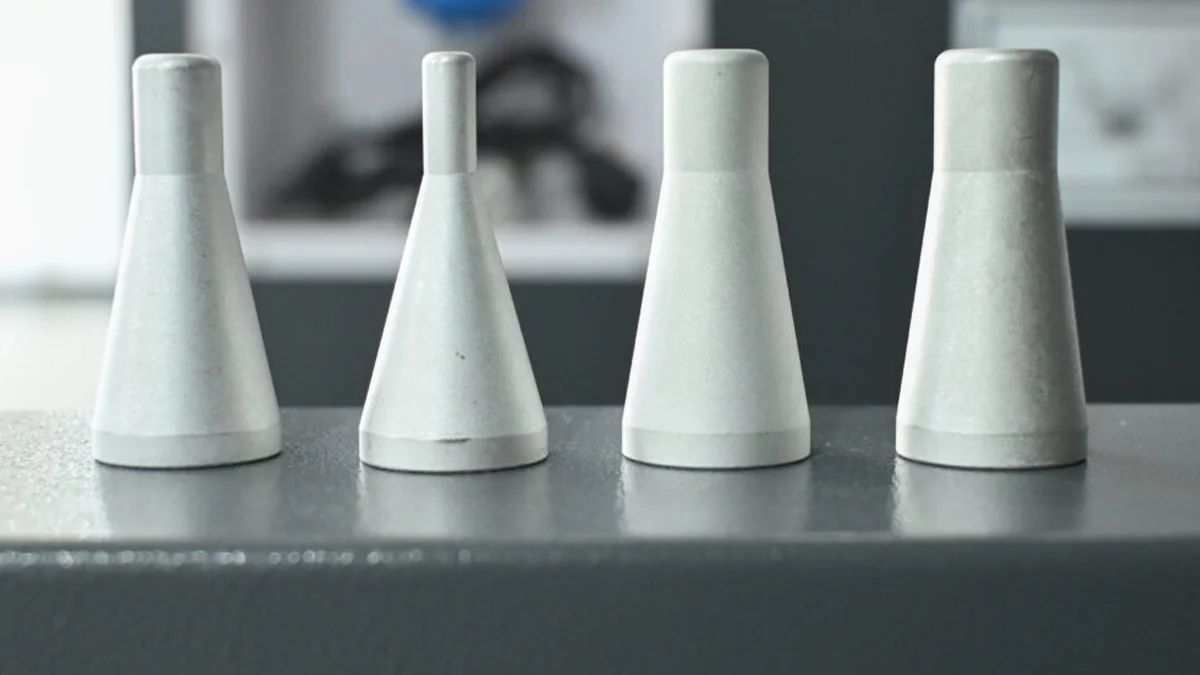
La soudure sélective utilise des buses à mini-onde sélectionnées en fonction du groupe de joints, du dégagement des composants et du chemin de soudure.
Une buse plus grande peut souder plusieurs pins voisines plus rapidement. Une buse plus petite permet d'accéder autour des composants rapprochés mais peut augmenter le temps de cycle.
Débit
Le soudage à la vague peut être plus rapide lorsque de nombreux joints doivent être soudés sur chaque PCB.
Le débit de soudage sélectif dépend du fluxage, du préchauffage, du mouvement de la buse, du temps de soudage et du nombre de points de jointure. Les systèmes en ligne peuvent séparer ou chevaucher les étapes du processus pour soutenir une production continue.
Comparez le nombre de cartes requises par heure en utilisant le programme PCB réel plutôt que la vitesse de déplacement de la machine seule.
Changements de produit
Les changements pour le soudage à la vague peuvent nécessiter de nouveaux palettes, masquage et réglages du processus.
Le soudage sélectif enregistre les coordonnées de fluxage et de soudage sous forme de recettes. Un changement de produit peut néanmoins nécessiter un support différent, une buse, une largeur de convoyeur ou un réglage de préchauffage différent.
La production à haute mixité bénéficie de programmes vérifiés et de procédures de changement contrôlées.
Qualité des joints de soudure
Aucun des processus ne garantit automatiquement de meilleurs joints de soudure.
Des ponts, un remplissage de trou insuffisant, un mauvais mouillage et des glaçons de soudure peuvent se produire avec l'une ou l'autre méthode. Le résultat dépend du design de pad et de trou, de l'état des pattes de composant, du flux, du préchauffage, de la température de la soudure, du temps de contact et des réglages de retrait.
Inspectez les joints et ajustez le processus en utilisant l'assemblage PCB réel.
Quand choisir la soudure à l'onde
Choisissez le soudage à la vague lorsque le PCB contient de nombreux joints THT accessibles, que le dessous est conçu pour un contact en pleine vague et que le même produit sera fabriqué de manière répétée.
Il est également adapté lorsque le débit requis rend le soudage joint par joint impraticable.
Quand choisir le soudage sélectif
Choisissez le soudage sélectif lorsque seuls des composants THT spécifiques nécessitent un soudage, que le PCB contient des composants SMT côté bas ou que certaines zones doivent éviter la soudure fondue.
Il est également adapté pour la production à haute mixité, les assemblages avec des connecteurs traversants localisés et les processus qui nécessitent des chemins de flux et de soudage programmables.
Les deux processus peuvent-ils être utilisés ?
Oui. Un fabricant peut utiliser la soudure à vague pour les cartes avec de nombreuses joints THT appropriés et la soudure sélective pour les assemblages mixtes ou les composants restants qui ne peuvent pas passer par le processus de vague.
La sélection devrait être faite par la conception de la PCB et la méthode de production plutôt que d'appliquer un processus à chaque produit.
Sélection d'une machine de soudage sélectif
Fournissez les dimensions de la PCB ou du support, l'épaisseur de la carte, les coordonnées des joints THT, l'espace libre pour les composants au verso, l'alliage de soudure, la flux, les exigences de buse et le cycle cible.
Utilisez une machine hors ligne pour le chargement de lots indépendants. Utilisez une machine en ligne lorsque les PCBAs doivent être transférées en continu depuis l'équipement de production en amont.
L'équipement de soudure sélective DEZ comprend des configurations compactes, hors ligne et en ligne pour différentes dimensions de PCB et méthodes de production.
Demander une évaluation de soudure
Envoyez votre dessin de PCB, les positions des joints de soudure THT, les informations de dégagement des composants et le débit requis. DEZ peut examiner l'assemblage et recommander la configuration de soudure sélective pertinente.