Size web sitemizde en iyi deneyimi sunmak için çerezleri kullanıyoruz.
Ekipman Ekibimizle Doğrudan Görüşün
Temizleyeceğiniz, lehimleyeceğiniz veya muayene edeceğiniz şeyi bize belirtin. PCB boyutunuza, sürecinize ve üretim kapasitenize göre uygun ekipmanı önereceğiz.
Doğrudan Üretici Desteği
1 iş saat içinde
Ekipman seçim, örnek test ve yapılandırma tavsiyelerini doğrudan DEZ SMT'den alın.
Bilgileriniz yalnızca talebinize yanıt vermek için kullanılacaktır.
Dalga lehimleme, PCB alt yüzeyinin çoğunu veya tümünü bir lehim dalgasının üzerinden geçirir. Seçici lehimleme, sadece belirtilen delik bağlantılarını lehimlemek için flux uygular, ön ısıtır ve lehimler.
Dalga lehimleme, bir kartta birden fazla erişilebilir THT bağlantısı olduğunda yaygın olarak kullanılır. Seçici lehimleme, sadece belirli konnektörlerin, terminallerin, rölelerin veya diğer THT bileşenlerinin lehimlenmesi gereken karma teknoloji PCBA'ları için daha uygun bir seçenektir.
İçindekiler Tablosu
Dalga Lehimlemenin Nasıl Çalıştığı
PCB, fluxlama, ön ısıtma ve tam genişlikteki lehim dalgasından geçer.
Alt yüzeydeki tüm erişilebilir lehim bağlantıları, erimiş lehim ile temas eder. Lehimlenmemesi gereken alanların, maskeleme, dışlama alanı veya bir lehim paleti gerektirebilir.
Dalga lehimleme, bir geçişte birçok THT bağlantısını işleyebilir, bu da onu işlem için tasarlanmış kartların tekrar eden üretimi için uygun hale getirir.
Seçici Lehimleme Nasıl Çalışır
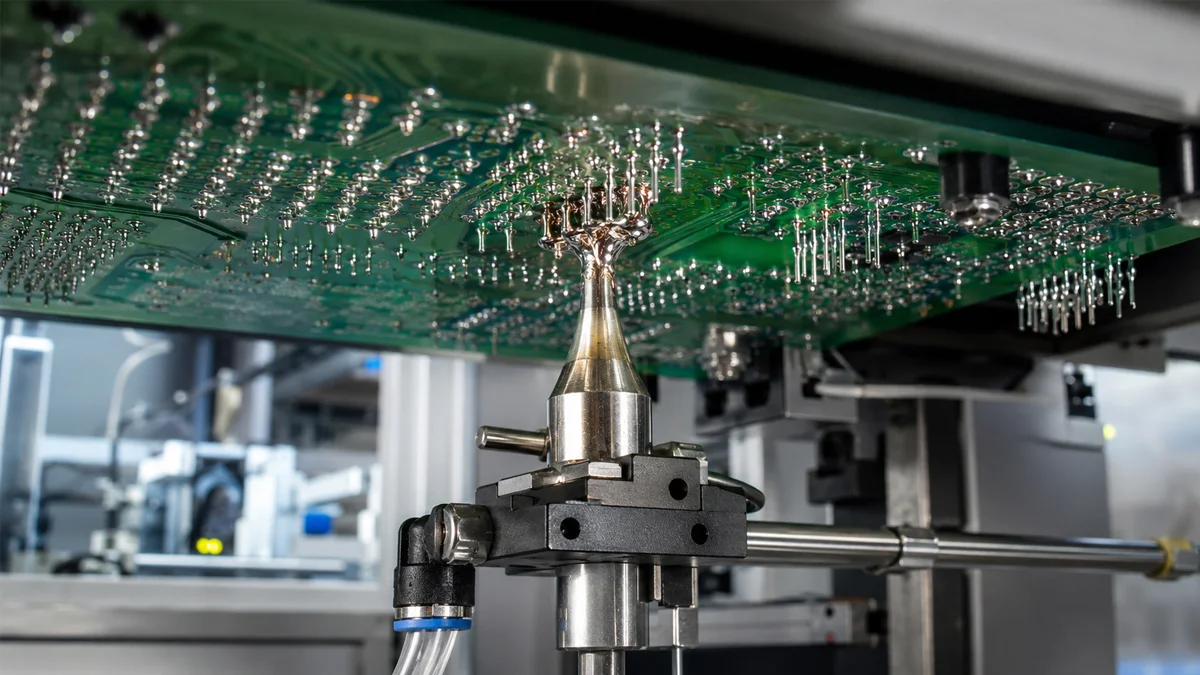
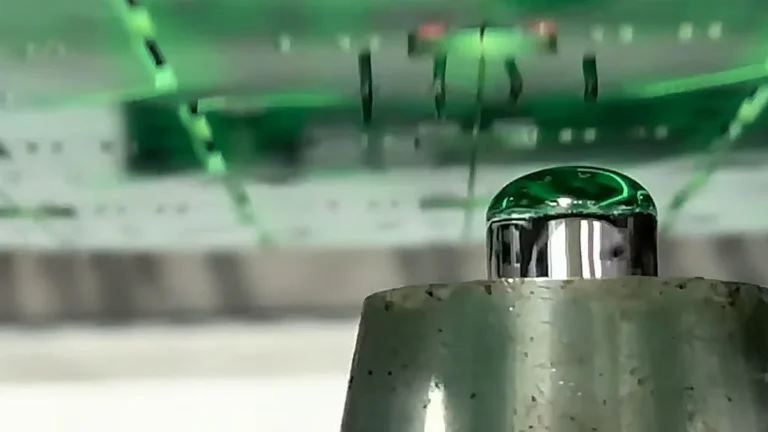
Seçici lehimleme sadece programlı bağlantı noktalarına flux uygular. PCB, her lehimleme pozisyonuna hareket eden mini dalga memesi öncesinde ısıtılır.
Memesi yalnızca gerekli bağlantılara temas eder. Yakındaki SMT bileşenleri ve erimiş lehimden kaçınması gereken alanlar lehim dalgasının dışında kalır.
Birçok erişilebilir THT bağlantısına sahip kartlar
Karma SMT ve THT montajları
Isı maruziyeti
Daha büyük alt yüzey alanı
Yerel lehimleme pozisyonları
Aletleme
Paletler veya maskeleme gerektirebilir
Genellikle daha az maskeleme gerektirir
Programlama
Sınırlı bağlantı bazında kontrol
Programlanabilir flux ve lehim yolları
Ürün değişimi
Aletleme değişiklik gerektirebilir
Tarif, taşıyıcı ve memenin değişiklik gerektirebilir
Verim
Bir kart için birçok bağlantıda hızlıdır
Bağlantı sayısına, yola ve memeye bağlıdır
Süreç kontrolü
Tüm kart dalga ayarları
Bağlantı spesifik pozisyon ve lehimleme parametreleri
PCB Tasarımı
Dalga lehimleme, PCB alt yüzeyinde yeterli boşluk gerektirir. Alt taraftaki SMT bileşenleri, ısılara duyarlı parçalar ve yakın yerleştirilmiş pad'ler, tamamen lehim dalgasına erişimi kısıtlayabilir.
Seçmeli lehimleme, nozülün kısıtlı alanlardan kaçınacak şekilde programlandığı için karışık montajlarla çalışır. PCB, seçilen nozül ve lehim dalgası çapı için yeterli boşluk sağlamalıdır.
İşlem seçmeden önce alt taraftaki bileşen yüksekliğini, yasaklı alanları ve THT bağlantıları arasındaki mesafeyi kontrol edin.
THT Eklem Sayısı
Dalga lehimleme, neredeyse tüm kartın erişilebilir delikli bağlantılar içermesi durumunda genellikle daha verimlidir.
Seçmeli lehimleme, SMT reflow'dan sonra yalnızca sınırlı sayıda konektör, terminal, röle veya transformatörün lehimlenmesi gerektiğinde uygulanabilir.
Seçmeli lehimleme döngüsü, lehimleme pozisyonlarının sayısı, hareket mesafesi ve gerekli bekleme süresi ile artar.
Isı Maruziyeti
Dalga lehimleme, PCB alt yüzeyinin büyük bir kesimini erimiş lehime maruz bırakır.
Seçmeli lehimleme, doğrudan lehim temasını programlanan bağlantılarla sınırlar. Bu, yanındaki SMT bileşenleri veya tam lehim dalgasından geçemeyen ısıya duyarlı alanlar içeren montajların işlenmesine yardımcı olur.
Kavlama, flüksü etkinleştirmek, termal şoku azaltmak ve delik dolumunu desteklemek için gerekli kalır.
Flux Uygulaması
Dalga lehimleme genellikle daha geniş bir PCB alanına flüks uygular.
Seçmeli lehimleme, gerekli THT pozisyonlarında flüks bırakır. Flüks miktarı, püskürtme deseni ve lokasyonu montajın gereksinimlerine göre programlanabilir.
Yetersiz flüks, kötü ıslanma ve yetersiz delik dolumuna neden olabilir. Aşırı flüks, daha fazla kalıntı bırakabilir veya lehimlenmesi gerekmeyen alanlara yayılabilir.
Lehim Uçları
Dalga lehimleme, gerekli alt yüzey alanıyla temas etmek için yeterince geniş bir lehim dalgası kullanır.
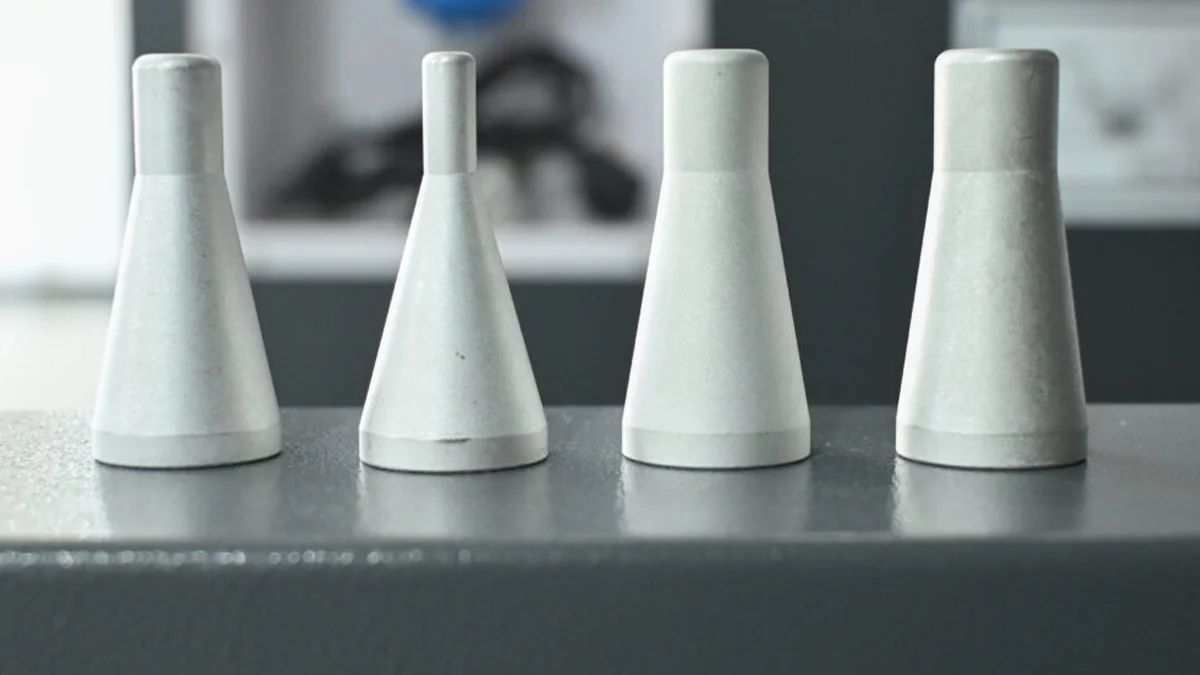
Seçmeli lehimleme, bağlantı grubu, bileşen boşluğu ve lehimleme yoluna göre seçilen mini-dalga nozulları kullanır.
Daha büyük bir uç, birden fazla yakın pinin daha hızlı lehimlenmesini sağlayabilir. Daha küçük bir uç, sıkı yerleştirilmiş bileşenlerin etrafında erişim sağlar, ancak döngü süresini artırabilir.
Verim
Dalga lehimleme, her PCB üzerindeki birçok bağlantının lehimlenmesi gerektiğinde daha hızlı olabilir.
Seçici lehimleme verimliliği, fluxlama, ön ısıtma, uç hareketi, lehimleme süresi ve bağlantı konumlarının sayısına bağlıdır. Inline sistemler, sürekli üretimi desteklemek için işlem aşamalarını ayırabilir veya örtüştürebilir.
Gerçek PCB programını yalnızca makine hareket hızına dayanmadan kullanarak saat başına gereken kartları karşılaştırın.
Ürün Değişiklikleri
Dalga lehimleme geçişleri yeni paletler, maskeleme ve işlem ayarları gerektirebilir.
Seçici lehimleme, fluxlama ve lehimleme koordinatlarını tarifler olarak depolar. Bir ürün değişikliği, yine de farklı bir taşıyıcı, uç, konveyör genişliği veya ön ısıtma ayarı gerektirebilir.
Yüksek karmaşalı üretim, doğrulanmış programlardan ve kontrol edilen geçiş prosedürlerinden fayda sağlar.
Lehim Noktası Kalitesi
Hiçbir işlem otomatik olarak daha iyi lehim bağlantıları garanti etmez.
Bağlantılar, yetersiz delik dolumu, zayıf ıslanma ve lehim buzulları her iki yöntemde de gerçekleşebilir. Sonuç, pad ve delik tasarımına, bileşen bacak durumuna, flux, ön ısıtma, lehim sıcaklığı, temas süresi ve geri çekilme ayarlarına bağlıdır.
Bağlantıları kontrol edin ve süreci gerçek PCB montajını kullanarak ayarlayın.
Ne Zaman Dalga Lehimleme Seçmelisiniz
PCB, birçok erişilebilir THT bağlantısına sahipse, alt tarafı tam dalga temasına göre tasarlanmışsa ve aynı ürün tekrar tekrar üretilecekse dalga lehimlemeyi seçin.
Gerekli verimlilik, bağlantı bağlantı lehimlemeyi pratikten uzak kılıyorsa, bu yöntem de uygundur.
Seçici Lehimleme Ne Zaman Tercih Edilmelidir?
Sadece belirli THT bileşenlerinin lehimlenmesi gerektiğinde, PCB alt tarafında SMT bileşenleri varsa veya bazı alanlar sıvı lehimden kaçınması gerekiyorsa seçici lehimlemeyi seçin.
Bu yöntem, yüksek karmaşalı üretim, yerel delik bağlayıcıları ile montajlar ve programlanabilir flux ve lehimleme yollarını gerektiren süreçler için de uygundur.
Her İki Süreç Kullanılabilir Mi?
Evet. Bir üretici, birçok uygun THT bağlantısına sahip devre kartları için dalga lehimleme, karışık montajlar veya dalga işleminden geçemeyen kalan bileşenler için de seçici lehimleme kullanabilir.
Seçim, her ürüne bir işlem uygulamak yerine PCB tasarımına ve üretim yöntemine göre yapılmalıdır.
Seçici Lehimleme Makinesi Seçimi
PCB veya taşıyıcı boyutlarını, kart kalınlığını, THT bağlantı koordinatlarını, alt yüz bileşen boşluklarını, lehim alaşımını, flor, nozül gereksinimlerini ve hedef döngüyü sağlayın.
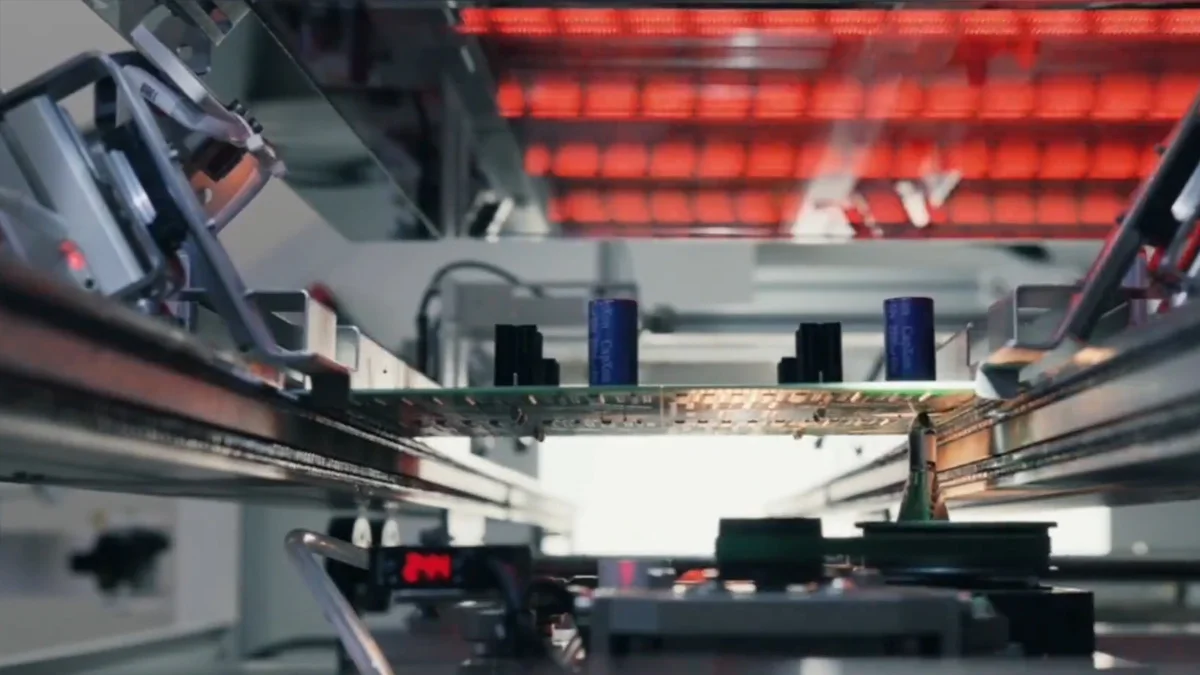
Bağımsız parti yüklemesi için çevrimdışı bir makine kullanın. PCBAs, yukarı akış üretim ekipmanından sürekli olarak geçiş yapması gerektiğinde çevrimiçi bir makine kullanın.
DEZ seçici lehimleme ekipmanları, farklı PCB boyutları ve üretim yöntemleri için kompakt, çevrimdışı ve çevrimiçi yapılandırmalar içerir.
Lehim Değerlendirmesi Talep Et
PCB çiziminizi, THT lehim bağlantı konumlarını, bileşen boşluk bilgilerini ve gerekli çıkış hızını gönderin. DEZ montajı gözden geçirebilir ve ilgili seçici lehimleme yapılandırmasını önerebilir.