Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
Machine d’inspection aux rayons X des joints de soudure BGA cachés
Découvrez comment l’inspection aux rayons X des BGA révèle les ponts de soudure cachés, les vides, les billes manquantes et les défauts d’alignement, ainsi que les spécifications d’imagerie réellement importantes.
Un Machine d’inspection BGA aux rayons X permet aux ingénieurs d’inspecter les joints de soudure cachés sous les boîtiers BGA, CSP, QFN et LGA.
Contrairement aux broches situées autour d’un QFP ou aux joints visibles d’un composant traversant, les billes de soudure BGA sont placées entre le corps du composant et le PCB. L’AOI et l’inspection visuelle peuvent vérifier la position du composant et son environnement, mais ne permettent pas d’inspecter directement l’ensemble du réseau de soudures cachées.
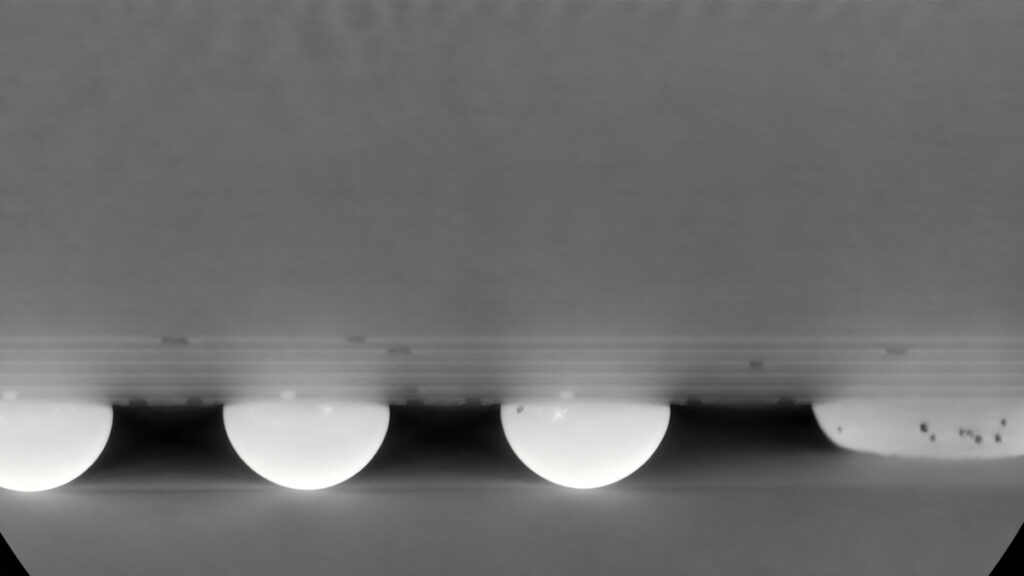
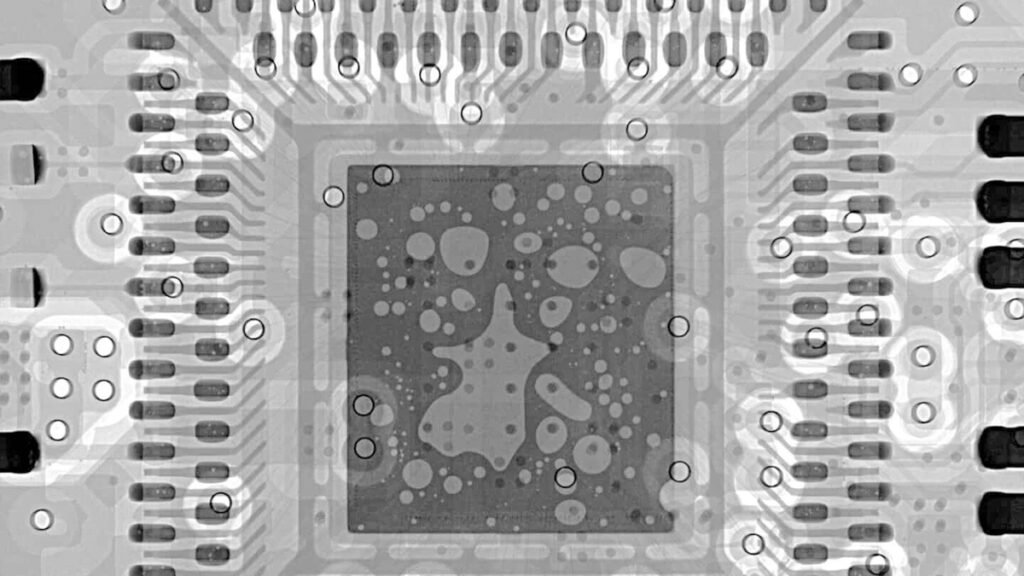
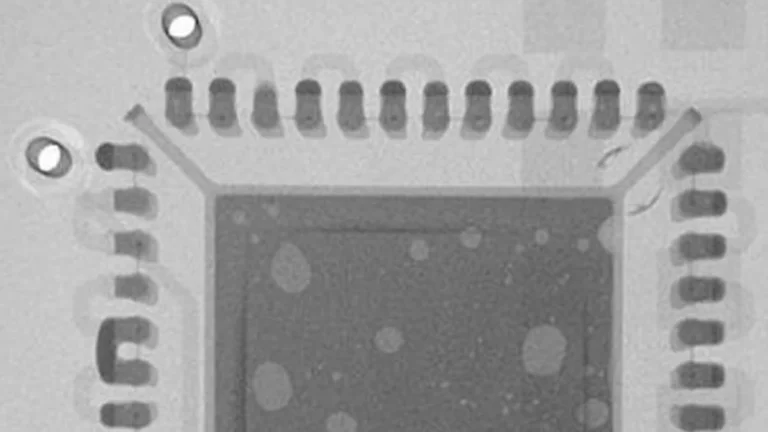
L’imagerie aux rayons X résout ce problème de visibilité en montrant les différences de densité projetée et de forme des joints de soudure. Elle peut révéler les ponts, les billes manquantes, les vides, un volume de soudure anormal et le désalignement du boîtier avant que l’assemblage ne passe à l’étape de production suivante.
Cependant, une image radiographique ne constitue pas un test électrique ou de fiabilité complet. Certains circuits ouverts, défauts head-in-pillow et microfissures peuvent nécessiter une imagerie inclinée, une CT, des tests électriques ou une analyse destructive pour confirmation.
Table des Matières
Pourquoi les joints BGA cachés nécessitent une inspection aux rayons X
Un boîtier BGA peut sembler correctement positionné tout en présentant des défauts en dessous.
Un pont de soudure peut relier deux billes adjacentes. Une position peut contenir trop peu de soudure ou aucune bille. Des vides peuvent occuper une partie d’un joint, tandis qu’une refusion irrégulière ou un déplacement du boîtier peut décaler le réseau de soudures par rapport aux plages du PCB.
Ces défauts sont particulièrement coûteux lorsqu’ils sont découverts après l’assemblage final. Le produit peut déjà être en test fonctionnel, en intégration système ou chez le client, ce qui rend le diagnostic et la retouche beaucoup plus difficiles.
Pour cette raison, l’inspection et la retouche BGA aux rayons X doivent être traitées comme un processus maîtrisé, et non comme une simple prise d’image suivie d’un jugement visuel rapide.
Fonctionnement de l’imagerie aux rayons X des BGA
Un système d’inspection aux rayons X comprend trois éléments essentiels : une source de rayons X, le PCBA inspecté et un détecteur numérique.
La source émet des rayons X à travers l’assemblage. Les matériaux d’épaisseurs et de densités différentes atténuent le rayonnement différemment. Le détecteur convertit ces variations en une image en niveaux de gris montrant la structure projetée de la soudure, du cuivre, des matériaux des composants et des couches du PCB.
L’image peut ensuite servir à comparer la forme, la taille et l’espacement des billes de soudure, ainsi que la répartition des vides internes.
La tension de tube nécessaire dépend principalement de la pénétration requise pour l’échantillon. Le courant ou la puissance du tube influence la luminosité de l’image et la vitesse d’acquisition, tandis que la taille du foyer influe sur la netteté, surtout avec un fort grossissement géométrique. Ces paramètres doivent être considérés ensemble plutôt que comme des valeurs de spécification isolées.
Le grossissement n’est pas la résolution
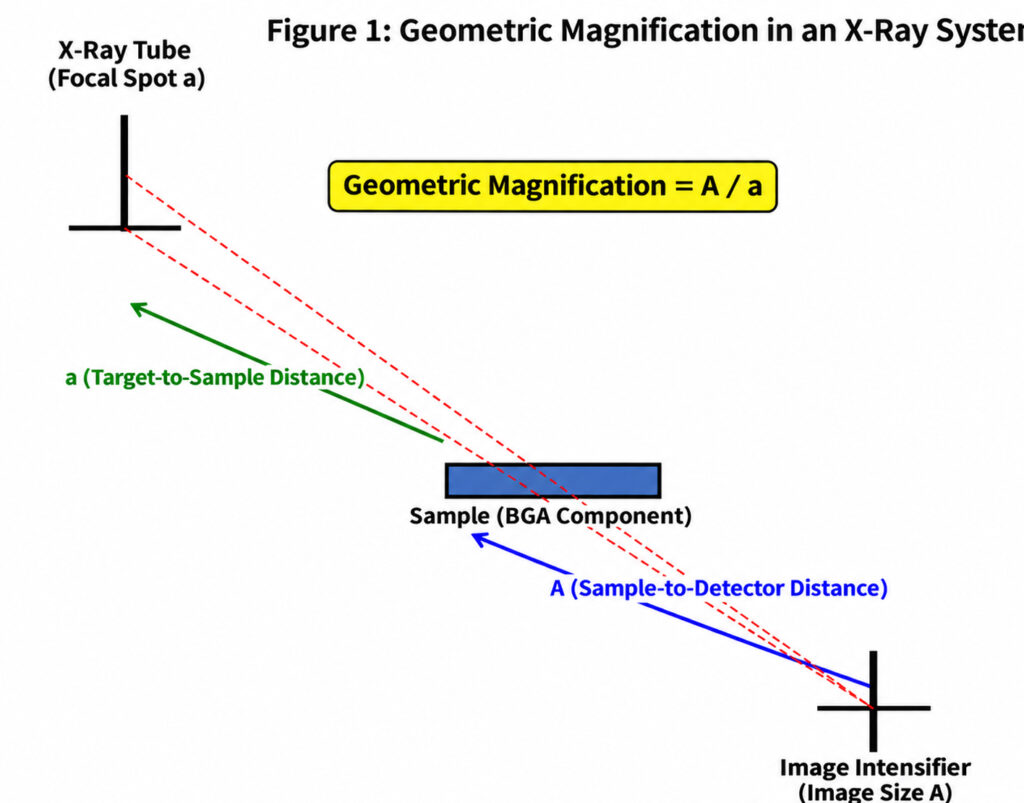
Le grossissement géométrique est déterminé par la relation entre la source, l’échantillon et le détecteur :
Rapprocher le PCBA de la source de rayons X augmente le grossissement. Toutefois, une image affichée plus grande ne contient pas automatiquement plus de détails utiles.
La qualité effective de l’inspection dépend également de :
La taille du foyer de rayons X
La taille des pixels du détecteur et la zone d’imagerie
Le contraste et le bruit de l’image
La stabilité mécanique
L’épaisseur de l’échantillon et la densité du matériau
Angle de vue
Un grossissement excessif peut réduire le champ de vision et compliquer l’inspection efficace de l’ensemble du réseau BGA. Si le flou de la source, la résolution du détecteur ou les vibrations deviennent le facteur limitant, augmenter le grossissement géométrique ne fait qu’agrandir le flou.
L’objectif pratique n’est donc pas d’obtenir le grossissement maximal disponible, mais l’image reproductible la plus nette du plus petit défaut que l’usine doit identifier.
Pourquoi une vue de dessus peut ne pas suffire
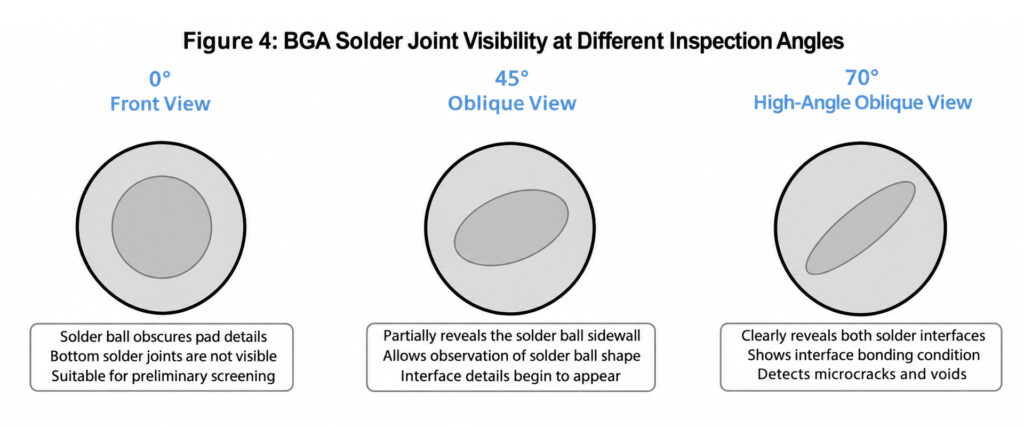
Une vue de dessus est utile pour contrôler l’ensemble de la grille de billes de soudure. Les billes manquantes, les ponts importants, une taille de bille anormale, le désalignement et la répartition des vides peuvent souvent être reconnus rapidement.
La limite est qu’une image radiographique 2D comprime toutes les structures situées sur le trajet du faisceau en une seule projection. Les couches de cuivre, les composants voisins et les éléments de soudure peuvent se superposer.
Une vue inclinée modifie cette projection. Elle peut séparer les structures superposées et fournir davantage d’informations sur la géométrie de la soudure, la position de mouillage et les interfaces suspectes.
Cela ne signifie pas que chaque fissure ou joint ouvert devient visible simplement en changeant l’angle. La détectabilité dépend toujours de la taille, de l’orientation et du contraste de densité du défaut. Plusieurs angles de vue améliorent les éléments disponibles pour l’ingénieur, mais des tests électriques ou une analyse en coupe peuvent encore être nécessaires.
Quels défauts BGA les rayons X peuvent-ils révéler ?
Défaut
Indice radiographique typique
Limite importante
Pont de soudure
Un chemin de soudure continu apparaît entre des positions adjacentes
Vérifier que la connexion apparente n’est pas due à la superposition du cuivre ou d’une autre couche de la carte
Bille manquante ou soudure insuffisante
Une position présente une zone de soudure projetée absente ou anormalement petite
Comparer avec les joints voisins et des échantillons de référence conformes
Vides
Des zones de plus faible densité apparaissent à l’intérieur du joint de soudure projeté
Utiliser une méthode de mesure cohérente et les critères d’acceptation définis par le client
Désalignement
Le réseau de billes de soudure est décalé par rapport à la position attendue de la plage ou du boîtier
Les faibles décalages exigent une mesure étalonnée plutôt qu’une estimation visuelle
Circuit ouvert, head-in-pillow ou fissure
Une séparation ou un profil de joint anormal peut être visible sous un angle approprié
Certains défauts ne peuvent pas être confirmés par une imagerie 2D conventionnelle et nécessitent une CT, des tests électriques ou une analyse en coupe
Les rayons X peuvent également contribuer au suivi du processus en mesurant la surface, le diamètre, la circularité et l’espacement des billes de soudure, ainsi que le pourcentage de vides. Ces mesures sont particulièrement utiles lorsque les mêmes conditions d’imagerie et règles d’évaluation sont appliquées à tous les lots de production.
Les critères d’acceptation doivent provenir des exigences produit du client et des normes de fabrication applicables. Un vide visible sur l’image n’entraîne pas automatiquement un rejet, sauf s’il dépasse la limite définie ou affecte la zone critique du joint.
Inspection 2D, multi-angle ou CT ?
La radiographie 2D conventionnelle convient à l’inspection hors ligne courante des ponts, du manque de soudure, de la répartition des vides et de l’alignement. Elle est relativement rapide et permet d’inspecter plusieurs composants sur le même assemblage.
L’imagerie multi-angle est utile lorsque des couches du PCB ou des structures voisines se superposent à la zone évaluée. Elle fournit à l’ingénieur des projections supplémentaires sans nécessiter une reconstruction 3D complète.
La CT reconstruit des images en coupe afin de séparer les structures situées à différentes profondeurs. Elle est utile pour les assemblages complexes présentant des superpositions, l’analyse détaillée des défaillances et les cas où une projection 2D ne permet pas d’isoler le défaut suspecté.
La CT n’est pas automatiquement le meilleur choix pour chaque ligne de production. Elle nécessite généralement davantage de temps d’acquisition et de reconstruction. Pour le contrôle qualité BGA courant, une imagerie 2D nette associée à des vues inclinées pratiques peut offrir un meilleur équilibre entre visibilité des défauts et vitesse d’inspection.
Points à vérifier avant de choisir une machine
La spécification de la source doit être évaluée comme une combinaison de la pénétration, de la taille du foyer et de la stabilité de fonctionnement. Une puissance de tube élevée ne prouve pas à elle seule que le système pourra distinguer de petits défauts BGA.
Les performances du détecteur sont tout aussi importantes. La taille des pixels influe sur l’échantillonnage des détails fins, tandis que la zone active d’imagerie détermine la surface du PCB visible en une seule fois. La fréquence d’images influe sur le positionnement et l’efficacité de l’inspection en direct.
La plateforme mécanique doit accepter les dimensions et le poids réels du PCB. Elle doit également offrir une course suffisante pour inspecter les composants proches des bords de la carte sans repositionnement complexe.
Enfin, examinez le flux de travail du logiciel. Les opérateurs ont besoin de fonctions pratiques pour le réglage de l’image, la mesure des vides, la comparaison dimensionnelle, le stockage des images et la génération de rapports, et pas seulement d’une valeur élevée de grossissement maximal.
Il utilise une source de rayons X microfocus fermée de 130 kV, avec un foyer annoncé de 5 μm et un grossissement géométrique jusqu’à 150×. Le détecteur à panneau plat offre une zone d’imagerie de 130 × 130 mm, une résolution de 1536 × 1536, des pixels de 85 μm et une fréquence de 20 fps.
Le système prend en charge l’inspection multi-angle et accepte des échantillons jusqu’à 510 × 450 mm dans sa zone d’inspection, avec un poids maximal annoncé de 12 kg. Ces spécifications doivent néanmoins être vérifiées avec le PCB réel du client, la taille du boîtier et les défauts ciblés avant de choisir la machine.
Envoyez à DEZ les dimensions de votre PCBA, les informations sur le boîtier BGA ou CSP, le type de défaut suspecté, la quantité à inspecter et le flux de production requis.
Notre équipe peut inspecter des échantillons représentatifs et recommander une configuration de rayons X adaptée en fonction du résultat d’imagerie réel.