Utilizamos cookies para garantir que lhe proporcionamos a melhor experiência no nosso website.
Fale Direto com Nossa Equipe de Equipamentos
Diga-nos o que você precisa limpar, soldar ou inspecionar. Recomendaremos o equipamento adequado com base no tamanho do seu PCB, processo e capacidade de produção.
Suporte Direto do Fabricante
Dentro de 1 hora útil
Obtenha seleção de equipamentos, testes de amostras e conselhos de configuração diretamente da DEZ SMT.
Suas informações são usadas apenas para responder à sua consulta.
O que é Resíduo de Fluxo em uma Montagem de PCB—e por que deve ser removido?
quais são as causas do resíduo de fluxo em montagens de PCB, quando a limpeza é necessária, como selecionar um processo de limpeza e como verificar a limpeza.
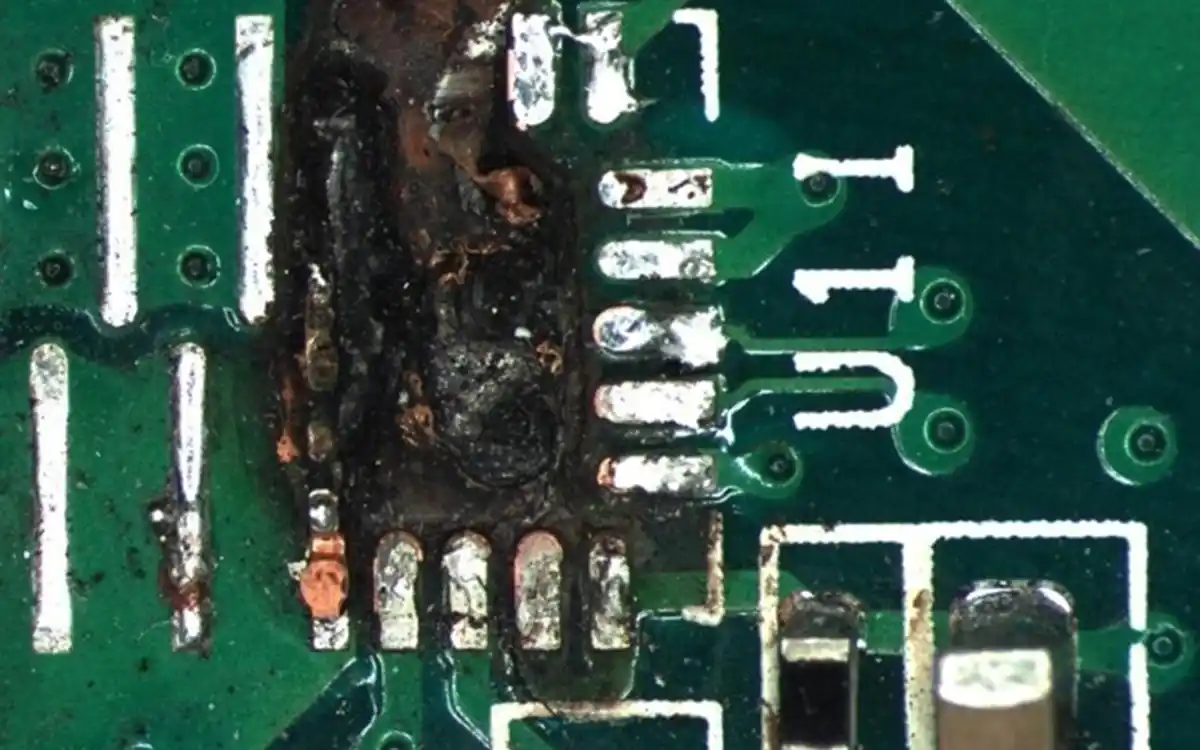
O resíduo de fluxo em uma montagem de PCB é o material que permanece após o fluxo em pasta de solda ou fluxo líquido, em gel ou em fio aplicado separadamente ter realizado sua função durante a soldagem.
O fluxo remove óxidos da superfície, melhora a molhabilidade do soldador e ajuda o soldador fundido a formar uma junção confiável. Após o reflow, soldagem por onda, soldagem seletiva ou soldagem manual, parte do fluxo pode evaporar ou reagir, enquanto resinas, ativadores, sais e outros produtos de reação podem permanecer na montagem.
Na linguagem de busca cotidiana, isso é frequentemente chamado de "resíduo de fluxo em um PCB." Tecnicamente, uma vez que os componentes tenham sido montados e soldados, a peça em questão é um PCBA.
O resíduo de fluxo não é automaticamente um defeito, e nem todo PCBA requer limpeza automática. A decisão depende da química do fluxo, do processo de soldagem, do design da montagem, do ambiente operacional, dos requisitos elétricos, do processo de revestimento e da especificação de limpeza do cliente.
Tabela de Conteúdos
Do que é feita a resíduos de fluxo?
A composição varia entre pastas de solda e fluxos líquidos, em gel ou em fio. Os constituintes comuns do resíduo incluem:
Resina, resina modificada ou resina sintética usada como material formador de filme
Ativadores de ácidos orgânicos e outros produtos químicos usados para remover óxidos metálicos
Sais metálicos e produtos de reação formados durante a soldagem
Transportadores de alto ponto de ebulição e aditivos que não evaporam completamente
Partículas de solda, poeira e contaminação da produção retidas no resíduo
Resíduo de agente de limpeza deixado por um processo de limpeza ou enxágue incompleto
O resíduo pode aparecer claro, âmbar, marrom, branco, pegajoso, em pó, brilhante ou semelhante ao vidro. A aparência sozinha não pode determinar se é eletricamente ativo, corrosivo ou aceitável.
De onde vêm os resíduos de fluxo?
Soldagem por Refluxo
A pasta de solda contém partículas de liga de solda e fluxo. Durante o reflow, o fluxo se ativa, remove óxidos e apoia a molhabilidade do soldador. Resinas e produtos de reação podem permanecer ao redor dos terminais dos componentes, juntas de solda e sob pacotes de baixo altura.
Soldagem por Onda
O fluxo líquido é aplicado ao lado da solda antes do PCBA entrar nas seções de pré-aquecimento e soldagem por onda. Fluxo excessivo, pré-aquecimento insuficiente ou controle de processo inadequado podem deixar resíduo visível em todo o lado da solda.
Soldagem Seletiva
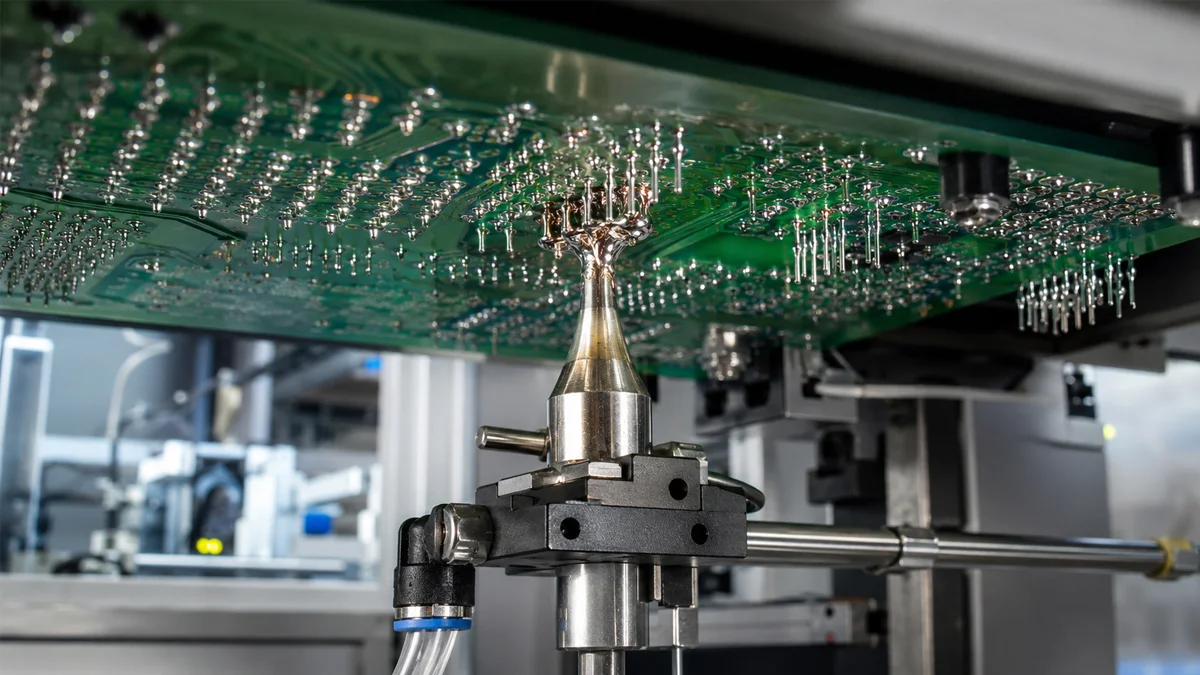
A soldadura seletiva aplica fluxo às localizações THT programadas antes do pré-aquecimento e da soldadura em mini onda. Resíduos podem permanecer em torno de conectores, terminais, relés e outras juntas de furo passante.
Soldagem manual e retrabalho
A soldadura manual e a retrabalho de componentes podem introduzir resíduos concentrados em torno das juntas reparadas. A aplicação repetida de fluxo e múltiplos ciclos de aquecimento podem tornar o restante do resíduo mais difícil de remover.
Resíduos de fluxo visíveis e contaminação iónica são diferentes
O resíduo de fluxo visível é um material que pode ser visto em torno das juntas de soldadura ou na superfície da PCBA. A contaminação iónica consiste em espécies iónicas móveis que podem permanecer na placa mesmo quando aparenta estar limpa.
Uma PCBA visualmente limpa ainda pode conter contaminação iónica mensurável. Uma PCBA com resíduo de resina visível pode ainda assim satisfazer um requisito específico de limpeza elétrica.
O resultado requerido deve, portanto, ser definido antes de selecionar um processo de limpeza.
Por que os resíduos de fluxo podem se tornar um problema?
Redução da Resistência de Isolamento da Superfície
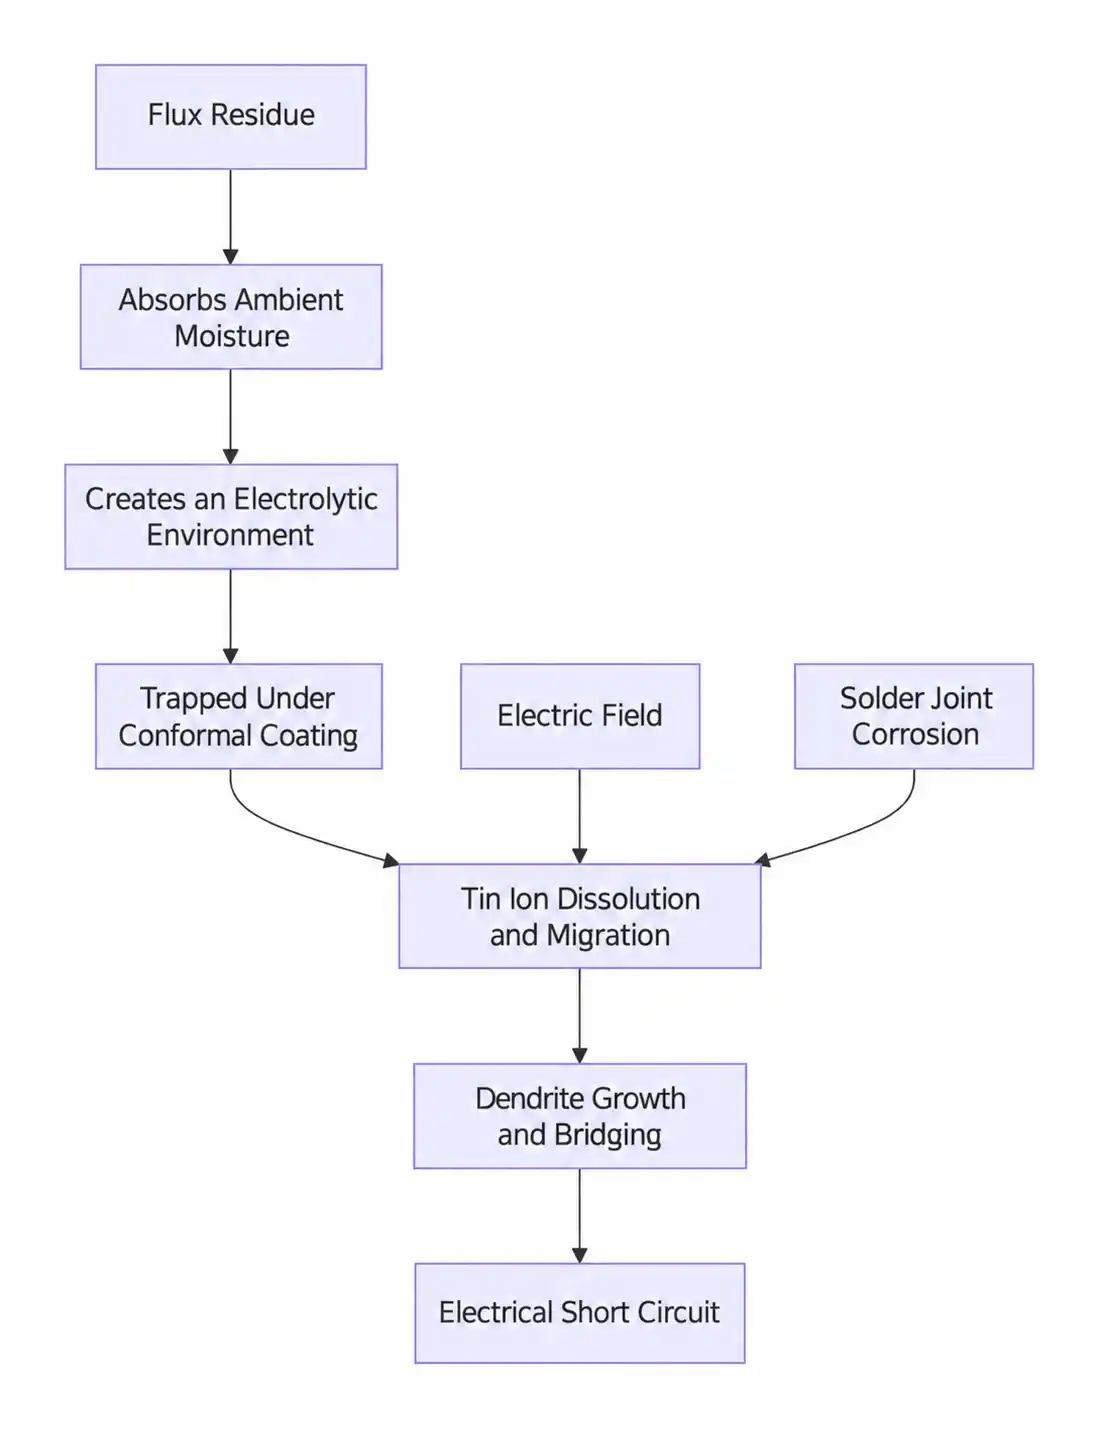
A humidade pode interagir com a contaminação iónica móvel e reduzir a resistência de isolamento superficial entre condutores. Isso pode contribuir para corrente de fuga ou comportamento instável em circuitos de alta impedância.
Migração Eletroquímica
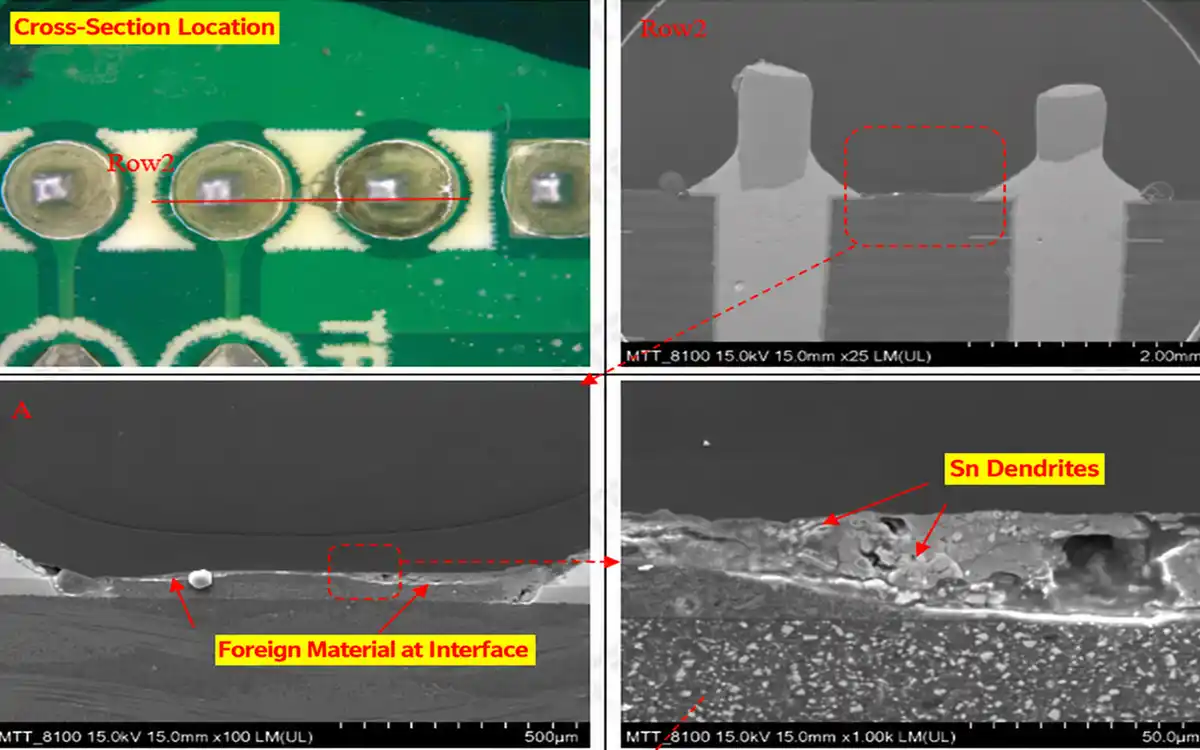
Quando a humidade, a contaminação iónica e um potencial elétrico estão presentes juntos, os íons metálicos podem migrar entre condutores. Em condições adequadas, o crescimento dendrítico pode se desenvolver e criar um caminho condutor indesejado.
O resíduo de fluxo não causa automaticamente a migração eletroquímica. O risco depende da química do resíduo, espaçamento, tensão, humidade, temperatura e tempo de exposição.
Corrosão
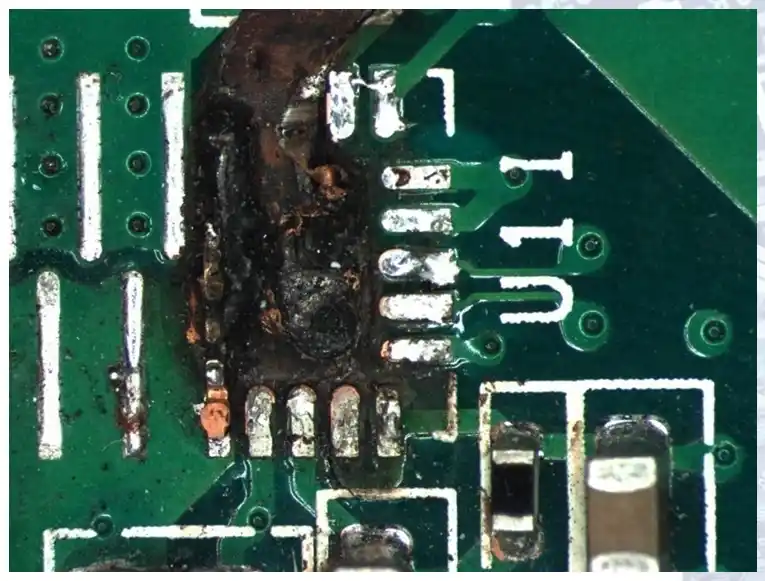
Resíduos agressivos ou incompletamente ativados podem contribuir para a corrosão de condutores expostos, terminações de componentes ou conexões soldadas. Resíduos aprisionados sob componentes de baixo espaçamento podem ser particularmente difíceis de inspecionar e limpar.
Problemas de Revestimento Conformal
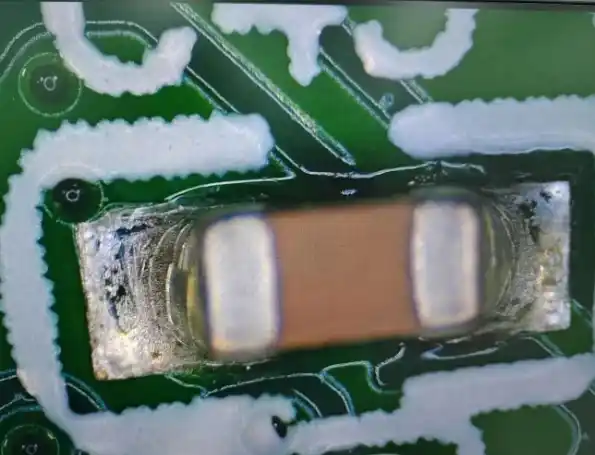
A contaminação sob o revestimento conformal pode interferir na adesão do revestimento, criar cobertura desigual ou aprisionar resíduos contra a montagem.
Um revestimento conformal não deve ser tratado como um substituto para um processo de limpeza qualificado. A condição da superfície do PCBA deve atender aos requisitos do fornecedor do revestimento antes da aplicação.
Resíduos de fluxo em pads de teste podem interferir com as sondas de teste em circuito ou de teste funcional. Os resíduos podem aumentar a resistência de contato, produzir leituras inconsistentes ou transferir para o dispositivo de teste.
Inspeção e Aparência
Resíduos escuros ou pegajosos podem obstruir a inspeção das juntas de solda. Resíduos brancos após a limpeza podem indicar remoção incompleta, redeposição, química incompatível, água de enxágue contaminada ou produtos de reação.
Apenas a cor não pode confirmar a causa. O tipo de fluxo, a química de limpeza, a qualidade da água de enxágue e as condições de secagem devem ser revisados em conjunto.
Quais Resíduos de Fluxo Devem Ser Removidos?
Os resíduos de fluxo devem ser removidos quando a especificação do produto, o processo de fabricação qualificado ou a operação a montante exigirem uma superfície limpa.
As condições típicas incluem:
Fluxo Solúvel em Água É Usado
Os resíduos de fluxo solúveis em água e ácidos orgânicos normalmente requerem um processo de limpeza pós-solda validado. O intervalo de limpeza e a química devem seguir os requisitos técnicos do fornecedor do fluxo.
O PCBA Será Revestido Conformemente
A limpeza pode ser necessária quando os resíduos puderem afetar a adesão do revestimento, a cobertura ou o comportamento a longo prazo. Os testes de compatibilidade devem incluir o fluxo, o processo de limpeza, o revestimento e os materiais de montagem reais.
O Circuito Tem Alta Impedância ou Espaçamento Pequeno de Condutores
Circuitos de alta impedância, alta voltagem e de passo fino podem exigir um controle de contaminação iônica mais rigoroso porque pequenas correntes de fuga podem afetar a operação.
A Montagem Opera em um Ambiente Severamente Hostil
PCBAs expostas à umidade, condensação, poluição, sal, ciclos de temperatura ou condições externas podem exigir limpeza e validação do processo mensurável.
A denominação da indústria sozinha não determina se a limpeza é necessária. O ambiente do produto e os requisitos de confiabilidade é que determinam.
O Fluxo Não Foi Totalmente Processado
Fluxo excessivo, pré-aquecimento insuficiente, um perfil térmico inadequado ou retrabalho repetido podem deixar resíduos ativos ou difíceis de remover.
Limpar a placa não corrige um processo de soldadura instável. O volume de flux, a pré-aquecimento e os parâmetros de soldadura também devem ser corrigidos.
O Resíduo Afeta Testes, Ligação ou Marcação
A limpeza pode ser necessária antes da probagem elétrica, ligação adesiva, subpreenchimento, encapsulamento, rotulagem, marcação ou outra operação sensível à superfície.
O Cliente Especifica um Limite de Limpeza
Os desenhos do cliente e as especificações do processo podem definir o método de limpeza, método de teste, frequência de amostragem e limite de aceitação. Estes requisitos têm prioridade sobre a aparência apenas.
Como Remover Resíduo de Fluxo de uma Montagem de PCB?
Não existe fluido de limpeza ou máquina que remova todos os fluxos de todas as PCBA.
O processo mais completo é aquele qualificado para a química do fluxo real, materiais dos componentes, geometria da placa, volume de produção e resultado de limpeza requerido.
1. Identifique o Fluxo e o Resíduo
Registro:
Nomes de produtos de pasta de solda e fluxo líquido
Classificação de flux e orientações de limpeza do fornecedor
Processo de soldadura reflow, onda, seletiva ou manual
Tempo entre a soldadura e a limpeza
Operações de retrabalho e fluxo adicional
Áreas contaminadas
Desvios de componentes e pacotes de baixo perfil
Resíduos frescos são frequentemente mais fáceis de remover do que resíduos que envelheceram ou passaram por ciclos adicionais de aquecimento.
2. Defina o Resultado Necessário
Determine se o processo deve alcançar:
Remoção de resíduos visíveis
Remoção de esferas de solda soltas e partículas
Limpeza de um lado de solda acessível
Limpeza de ambos os lados e áreas sob os componentes
Preparação para revestimento conformal
Um limite de contaminação iônica definido pelo cliente
Um requisito validado de SIR ou desempenho elétrico
Uma máquina selecionada apenas para limpeza visível com escova não deve ser esperada para realizar lavagem aquosa completa e enxágue controlado com água DI.
3. Combine o Método de Limpeza com a Montagem
Limpeza de Escovas de Lado Único
A limpeza com escova é adequada para resíduos de lado de solda acessíveis e esferas de solda soltas após soldadura por onda ou seletiva.
Não é destinada a lavar a montagem completa, alcançar todas as áreas sob os componentes ou fornecer um enxágue controlado com água DI.
Limpeza Aquosa em Lote Offline
Os processos de limpeza em lote offline processam múltiplos PCBAs compatíveis em uma cesta. Um processo qualificado pode combinar lavagem com spray químico, enxágue com água DI e secagem com ar quente.
Este formato é adequado para produção de alta mistura, alterações frequentes de produto e fábricas que não exigem uma linha de limpeza continuamente conectada.
Limpeza Aquosa Inline
A limpeza aquosa inline transfere continuamente os PCBAs através de lavagem química, enxágue com água DI e secagem com ar quente.
É adequado para produtos repetidos e volumes de produção que justifiquem o processamento contínuo por correia transportadora.
Limpeza Manual
A limpeza manual pode ser utilizada para retrabalho localizado e tarefas de baixo volume. No entanto, simplesmente dissolver o fluxo com IPA e permitir que o líquido evapore pode espalhar a contaminação dissolvida e redepositá-la em outro lugar.
Um processo manual controlado deve usar química compatível, ferramentas limpas, extração com material absorvente livre de fiapos e secagem adequada.
Limpeza Ultrassônica
A limpeza ultrassônica não deve ser aplicada a montagens populadas sem confirmar a compatibilidade de componentes e materiais. Dispositivos MEMS, microfones, cristais, sensores, transformadores, bobinas, componentes piezoelétricos e áreas com líquidos retidos podem exigir avaliação especial.
4. Lavar, Enxaguar e Secar como Funções Separadas
O principal agente de limpeza dissolve ou remove o resíduo de fluxo compatível.
Água DI é utilizada após a lavagem para remover a contaminação dissolvida e o agente de limpeza remanescente. Água DI não é automaticamente a química primária para remoção de fluxo.
A fase de secagem deve remover a umidade das lacunas dos componentes, conectores e outras áreas de retenção. Uma superfície que parece seca pode ainda reter líquido sob componentes de baixo espaçamento.
5. Testar PCBAs Reais
Antes da seleção final da máquina, processe placas que carregam o resíduo real do fluxo. Avalie:
Remoção de resíduos
Compatibilidade de componentes e marcações
Líquido aprisionado
Resíduo branco após secagem
Adesão da cobertura, quando aplicável
Limpeza iônica
Desempenho elétrico
Repetibilidade em múltiplas amostras de produção
Qual Máquina DEZ se Encaixa em Cada Problema de Resíduo de Fluxo?
Apoia larguras de PCBA de 50–300 mm e alturas de componentes até 135 mm. A velocidade do transportador ajustável é de 0,05–1,8 m/min. Um rolete de aplicação de Ø100 mm aplica o produto de limpeza antes da escovação molhada multidirecional, escovação a seco e secagem por ventilador.
Limpeza automática de escovas para PCBAs de até 300 × 300 mm
Processa uma superfície acessível do lado da solda. Requer uma borda de placa de pelo menos 1,5 mm. Utiliza um fluido de limpeza à base de álcool para PCBA, uma escova rotativa de 360 mm e duas escovas de rolete. A velocidade do transportador é ajustável de 0,05 a 1,8 m/min.
Limpeza offline de alta mistura com lavagem, enxágue e secagem completos
Usa uma cesta de camada dupla de 610 × 560 × 100 mm com uma carga de lote máxima de 10 kg. O processo é lavagem com spray aquecido, enxágue com água DI e secagem com ar quente. A temperatura de lavagem é de 25–75°C, a temperatura máxima de secagem é de 99°C e a resistividade da água DI requerida é superior a 15 MΩ·cm.
Limpeza aquosa contínua após reflow, soldagem em onda ou seletiva
Suporta larguras de produto de 50–500 mm em um transportador de rede SUS316 de 500 mm. A velocidade do transportador é ajustável até 1000 mm/min. Realiza lavagem química, enxágue com água DI e secagem com ar quente em duas zonas. A resistividade da água DI requerida está acima de 15 MΩ·cm.
Estação de trabalho fixa para limpeza de fluxo de PCBA e resíduos de retrabalho
Limpa juntas de solda expostas, terminais de componentes, conectores e áreas reparadas. A pressão ajustável é de 0,1–0,8 MPa, a alimentação de gelo seco é de 0,1–0,6 kg/min e a capacidade do funil é de 5–10 kg. O sistema de pé inclui extração para contaminações soltas.
Suporta uma área máxima de limpeza de 400 × 350 mm. A alimentação de gelo seco é ajustável de 0,1 a 0,6 kg/min, com pressão ajustável de 0,1–0,8 MPa. O sistema fechado não requer enxágue com água ou fase de secagem com ar quente.
A Categoria de máquinas de limpeza de PCB abrange a remoção de partículas secas de PCBs nuas antes da impressão. O resíduo de fluxo após a soldagem requer equipamentos da categoria de limpeza de PCBA. As especificações de produtos atuais da DEZ confirmam essas diferentes fronteiras de processo.
Como Testar se o Resíduo de Fluxo é Aceitável?
Um resultado de resíduo de fluxo é aceitável apenas quando atende a um requisito definido.
Não existe uma aparência visual universal ou um único número iônico que prove que cada PCBA é adequado para cada aplicação.
Inspeção Visual
A inspeção visual pode identificar:
Marcas de fluxo visíveis
Resíduo branco
Superfícies pegajosas
Bolas de solda soltas
Resíduo em pads de teste
Resíduo ao redor de conectores ou pinos de componentes
Secagem incompleta
A inspeção visual não pode provar que a contaminação iônica foi removida.
Teste ROSE
ROSE significa Resistividade da Extração de Solventes. O método extrai contaminação ionizável da montagem e reporta um resultado em massa, comumente expresso como um equivalente de cloreto de sódio.
ROSE é útil para monitorar se um processo de produção qualificado permanece dentro de seus limites de controle estabelecidos. Não identifica espécies iônicas individuais nem mostra sua localização exata.
O método IPC-TM-650 2.3.25D descreve explicitamente o ROSE como uma ferramenta de controle de processo e afirma que não prevê confiabilidade.
Cromatografia Iônica
A cromatografia iônica pode identificar e quantificar espécies iônicas específicas extraídas da montagem. É útil para investigar a fonte de contaminação e comparar resultados de processos de limpeza.
A localização e o método de extração importam. Um resultado de placa inteira pode não revelar um bolso de resíduo concentrado sob um componente de baixo espaçamento específico.
Teste de Resistência de Isolamento da Superfície
Os testes SIR avaliam a resistência elétrica sob condições definidas de temperatura, umidade e polarização. Podem apoiar a validação de um fluxo, processo de soldagem e limpeza onde a confiabilidade elétrica é a principal preocupação.
SIR não é intercambiável com uma inspeção visual ou um teste iônico em massa.
Verificação de Revestimento e Elétrica
Dependendo do produto, verificações adicionais podem incluir:
Adesão de revestimento conformal
Teste funcional elétrico
Teste em circuito
Medição de corrente de fuga
Teste de resistência de isolamento
Inspeção após condicionamento ambiental
Teste de limpeza antes e depois do processo de limpeza
Por que Aparece Resíduo Branco Após a Limpeza?
Possíveis causas incluem:
Fluxo que está apenas parcialmente dissolvido
Química de limpeza incompatível
IPA ou líquido de limpeza contaminado
Evaporação sem remoção da contaminação dissolvida
Enxágue insuficiente com água desionizada
Minerais de água dura
Resíduo de agente de limpeza
Produtos de reação criados durante a soldagem ou limpeza
Resíduo preso sob componentes e liberado durante a secagem
Mudar para um limpador mais forte sem teste de compatibilidade pode danificar marcações, plásticos, revestimentos, adesivos ou outros materiais de montagem.
A investigação correta compara o fluxo original, a concentração do agente de limpeza, a temperatura da lavagem, a ação mecânica, a qualidade da água de enxágue, o processo de secagem e a localização do resíduo.
Qualificação Prática de Limpeza de PCBA
Uma qualificação repetível deve usar PCBs de produção reais que carreguem resíduo representativo.
Passo 1: Registre o Processo
Documente o fluxo, liga de solda, método de soldagem, perfil térmico, idade do resíduo, dimensões da placa, disposição dos componentes e resultado de limpeza requerido.
Passo 2: Estabeleça a Linha de Base Não Limpada
Inspecione e teste montagens representativas não limpas. Registre resíduo visível e as medições de limpeza selecionadas.
Passo 3: Execute Limpeza de Amostra
Teste o processo proposto de escovação, lote ou inline usando química compatível e parâmetros controlados.
Passo 4: Verifique a Limpeza e a Compatibilidade de Materiais
Verifique superfícies acessíveis, áreas sob componentes, conectores, marcações, plásticos, rótulos e quaisquer superfícies de revestimento ou colagem.
Passo 5: Confirme o Enxágue e a Secagem
Avalie a qualidade da água de enxágue, a transferência de agente de limpeza, líquido preso e resíduo que aparece após a secagem.
Passo 6: Defina a Janela de Produção
Defina a concentração de química aprovada, temperatura, tempo, configurações de spray ou escova, requisitos de água de enxágue, configurações de secagem, limites de manutenção do banho e frequência de testes.
Perguntas Frequentes
O resíduo de fluxo é eletricamente condutor?
Alguns resíduos contêm material iônico móvel que pode contribuir para vazamentos quando a umidade e o viés elétrico estão presentes.
O fluxo sem limpeza causa corrosão?
Fluxo no-clean devidamente selecionado e processado pode permanecer em conjuntos qualificados. O risco aumenta quando muito fluxo é aplicado, o resíduo não é totalmente ativado pelo calor, há presença de umidade ou o produto opera fora das condições qualificadas.
O IPA pode remover completamente o resíduo de fluxo?
O IPA pode dissolver alguns fluxos, mas não é eficaz para todas as formulações. Se o IPA contaminado evaporar na placa, o resíduo dissolvido pode ser redistribuído em vez de removido. Confirme o agente de limpeza com o fornecedor do fluxo e valide o processo completo de remoção e secagem.
A água DI sozinha pode remover o fluxo?
Água DI pode remover contaminação solúvel em água compatível, mas não dissolve todo o resina, resina ou resíduo no-clean. Muitos processos aquosos exigem um agente de limpeza compatível seguido de enxágue com água DI.
Com que rapidez os PCBAs devem ser limpos após a soldagem?
Limpe dentro do intervalo de processo qualificado. Resíduos que envelheceram, endureceram ou passaram por ciclos térmicos adicionais podem exigir mais tempo, temperatura ou ação química.
A DEZ-C753S pode remover resíduo de fluxo?
Não. O DEZ-C753S é uma máquina de limpeza dupla face a seco para poeira, fibras e partículas soltas em PCBs nuas antes da impressão de pasta de solda.
Discuta Seu Processo de Limpeza de Resíduo de Fluxo
A DEZ pode avaliar se a aplicação requer limpeza a seco acessível com gelo seco, limpeza aquosa em lote offline ou limpeza contínua em linha.