We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
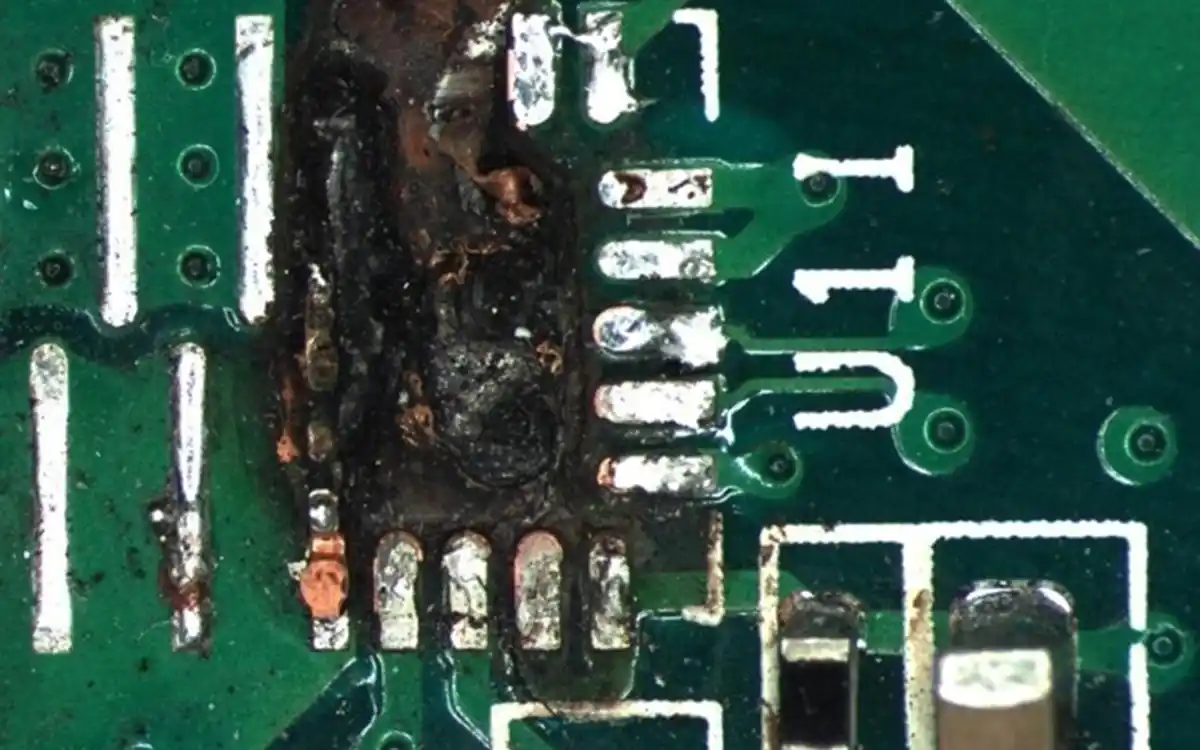
Fluxresidu op een PCB-assemblage is het materiaal dat overblijft nadat de flux in soldeerpasta of afzonderlijk aangebrachte vloeibare, gel- of draadflux zijn functie tijdens het solderen heeft vervuld.
Flux verwijdert oppervlakte oxiden, verbetert de soldeerbevochtiging en helpt gesmolten soldeer een betrouwbare verbinding te vormen. Na reflow, golfsolderen, selectief solderen of handsolderen kan een deel van de flux verdampen of reageren, terwijl harsen, activatoren, zouten en andere reactieproducten op de montage kunnen blijven.
In de dagelijkse zoektaal wordt dit vaak 'fluxresidu op een PCB' genoemd. Technisch gezien, zodra componenten zijn gemonteerd en gesoldeerd, is het werkstuk een PCBA.
Fluxresidu is niet automatisch een defect en elke PCBA vereist niet automatisch schoonmaak. De beslissing hangt af van de fluxchemie, het soldeerproces, het ontwerp van de montage, de werkomgeving, elektrische vereisten, het coatingproces en de specificatie van de klant voor netheid.
Inhoudsopgave
Waaruit bestaat fluxresidu?
De samenstelling varieert tussen soldeerpasta's en vloeibare, gel- of draadharsen. Veelvoorkomende residucomponenten omvatten:
Hars, gemodificeerde hars of synthetische hars gebruikt als het filmvormende materiaal
Organische zuuractivatoren en andere chemicaliën die metalen oxiden verwijderen
Metaalzouten en reactieproducten die tijdens het solderen zijn gevormd
Hogekookende dragers en additieven die niet volledig verdampen
Soldeerdeeltjes, stof en productiecontaminatie gevangen in het residu
Restanten van reinigingsmiddelen die zijn achtergebleven door een onvolledige schoonmaak of spoelproces
Het residu kan doorzichtig, amberkleurig, bruin, wit, plakkerig, poederachtig, glanzend of glasachtig lijken. Alleen het uiterlijk kan niet bepalen of het elektrisch actief, corrosief of acceptabel is.
Waar komt fluxresidu vandaan?
Reflow Solderen
Soldeerpasta bevat soldeerlegeringdeeltjes en flux. Tijdens reflow activeert de flux, verwijdert het oxiden en ondersteunt het soldeerbevochtiging. Hars en reactieproducten kunnen rond de ledematen van de componenten, soldeerverbindingen en onder lage standoff verpakkingen blijven.
Golf solderen
Vloeibare flux wordt aangebracht aan de soldeerkant voordat de PCBA de voorverwarmings- en soldeergolfsecties binnenkomt. Overmatige flux, onvoldoende voorverwarming of slechte procescontrole kan zichtbaar residu achterlaten op de soldeerkant.
Selectief Solderen
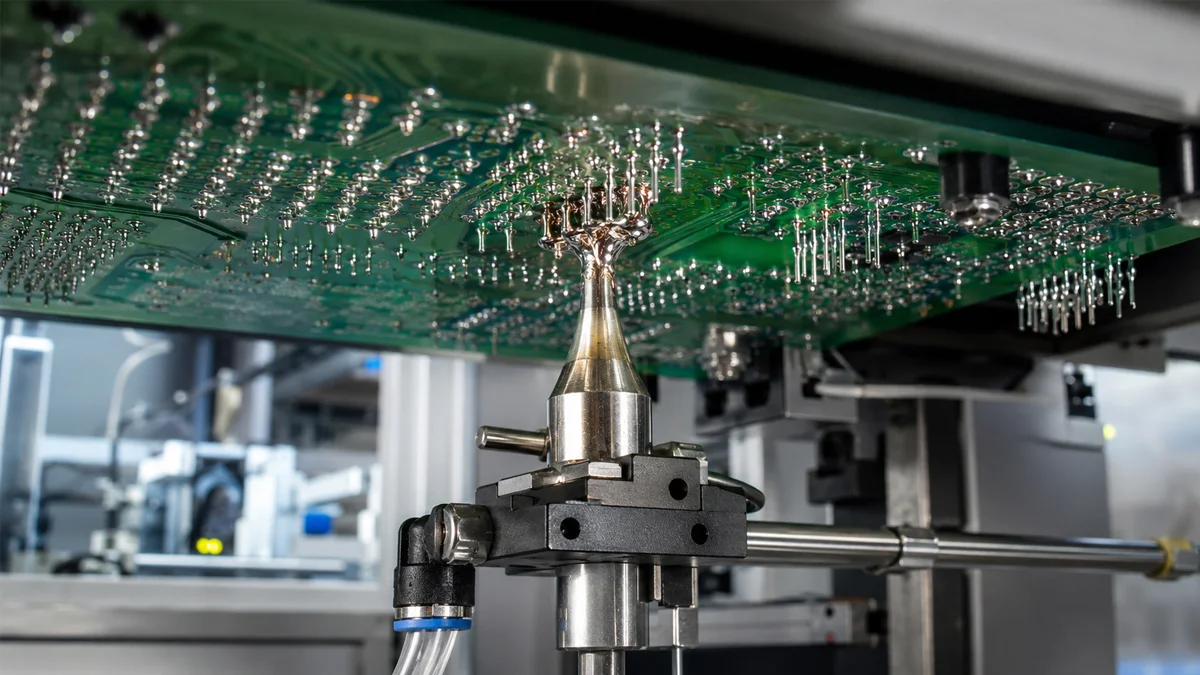
Selectieve solderen brengt flux aan op geprogrammeerde THT-locaties voordat voorverwarming en mini-golf solderen plaatsvinden. Restanten kunnen achterblijven rond connectors, terminals, relais en andere doorvoergaten.
Handsolderen en herbewerking
Handmatig solderen en herstel van componenten kunnen geconcentreerde restanten in de buurt van gerepareerde verbindingen introduceren. Herhaalde fluxapplicatie en meerdere verwarmingscycli kunnen het moeilijker maken om de resterende restanten te verwijderen.
Zichtbaar fluxresidu en ionische verontreiniging zijn verschillend
Zichtbare fluxresten zijn materialen die zichtbaar zijn rond soldeerverbindingen of op het PCBA-oppervlak. Ionische verontreiniging bestaat uit mobiele ionische species die op de plaat kunnen achterblijven, zelfs als deze er schoon uitziet.
Een visueel schoon PCBA kan nog steeds meetbare ionische verontreiniging bevatten. Een PCBA met zichtbare harsresten kan nog steeds voldoen aan een bepaalde elektrische reinheidseis.
Het vereiste resultaat moet daarom worden gedefinieerd voordat een reinigingsproces wordt geselecteerd.
Waarom kan fluxresidu een probleem worden?
Vermindering van oppervlakte-isolatieweerstand
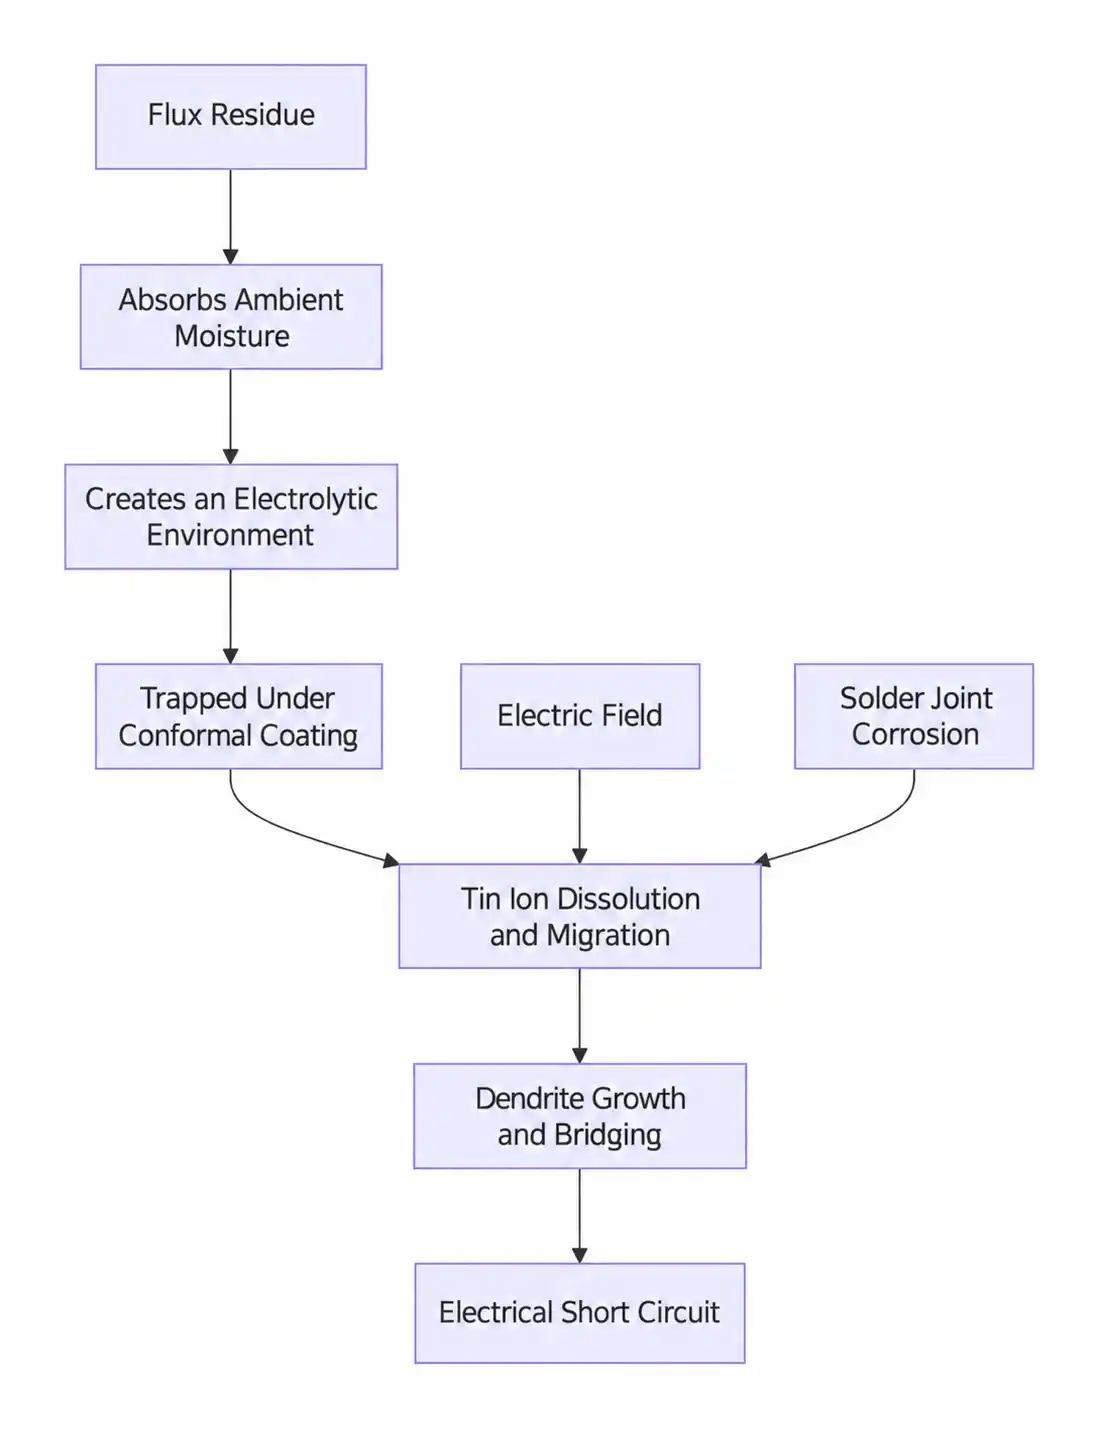
Vocht kan interageren met mobiele ionische verontreiniging en de oppervlakte-isolatieweerstand tussen geleiders verminderen. Dit kan bijdragen aan lekstromen of instabiel gedrag in hoge-impedantiecircuits.
Elektrochemische migratie
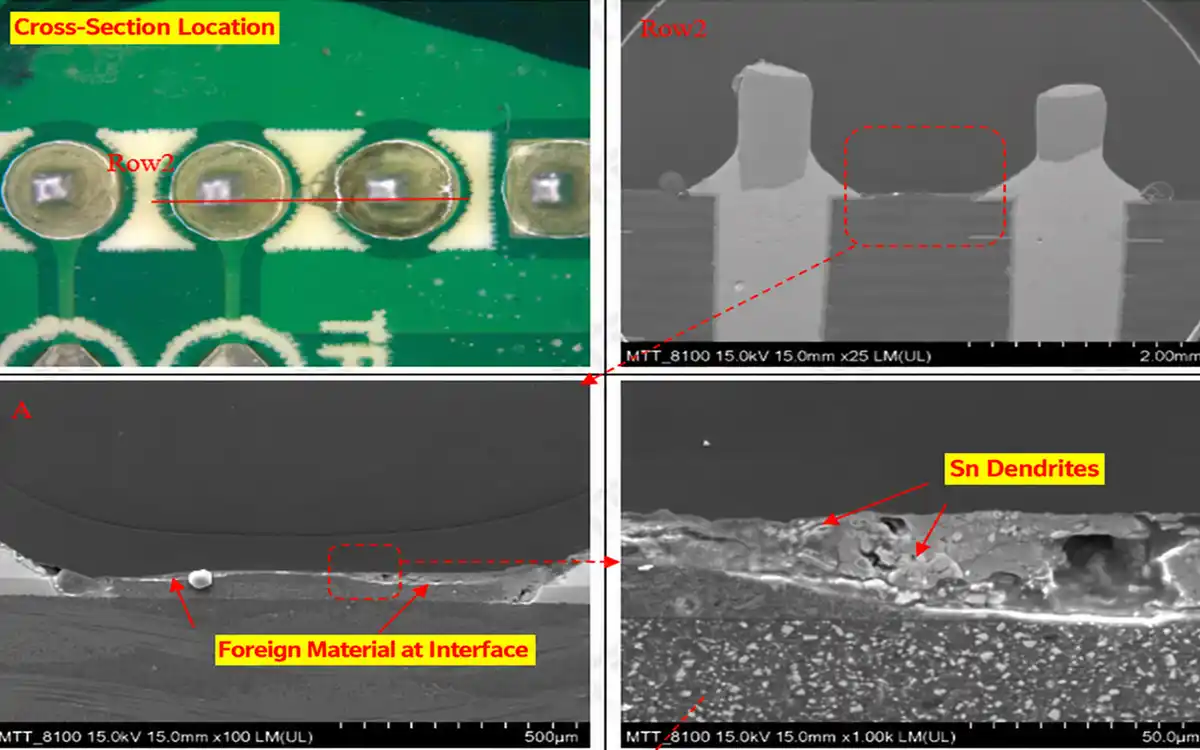
Wanneer vocht, ionische verontreiniging en een elektrisch potentieel samen aanwezig zijn, kunnen metaalionen tussen geleiders migreëren. Onder geschikte omstandigheden kan dendritische groei ontstaan en een onbedoeld geleidende pad creëren.
Fluxresten veroorzaken niet automatisch elektrochemische migratie. Het risico hangt af van de chemie van de resten, ruimte, spanning, vochtigheid, temperatuur en blootstellingstijd.
Corrosie
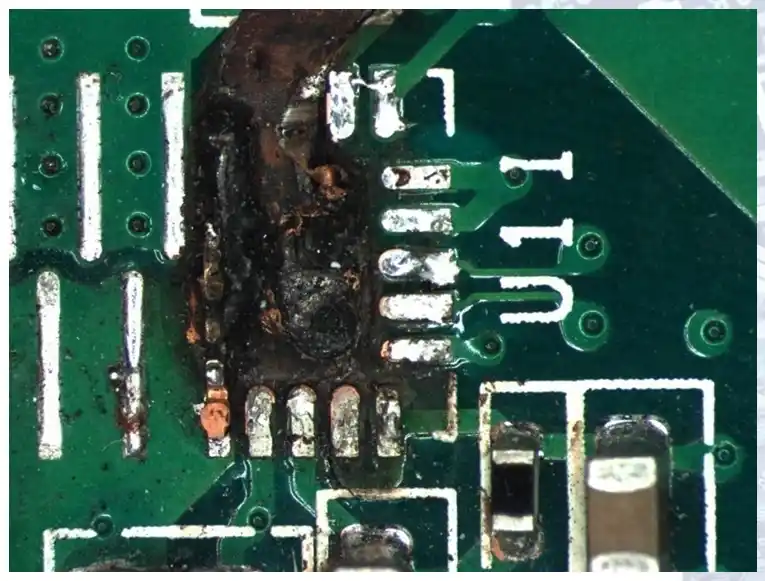
Aggressieve of onvolledig geactiveerde resten kunnen bijdragen aan corrosie van blootgestelde geleiders, componentterminaties of gesoldeerde verbindingen. Resten die worden vastgehouden onder lage afstandcomponenten kunnen bijzonder moeilijk te inspecteren en te reinigen zijn.
Problemen met conformale coating
Verontreiniging onder conformale coating kan de hechting van de coating verstoren, ongelijke dekking creëren of resten tegen de assemblage vasthouden.
Een conformale coating moet niet worden behandeld als een vervanging voor een gekwalificeerd reinigingsproces. De oppervlakte-eisen van de PCBA moeten voldoen aan de vereisten van de coatexpert voordat er gecoat wordt.
Flux op testpads kan interfereren met in-circuittest of functionele testprobes. Restanten kunnen de contactweerstand verhogen, inconsistente metingen opleveren of op het testframe overdragen.
Inspectie en uiterlijk
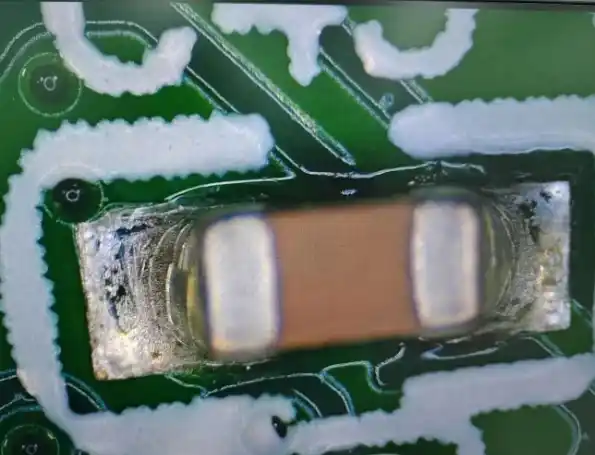
Donkere of plakkerige restanten kunnen het inspecteren van soldeerverbindingen belemmeren. Witte resten na reiniging kunnen wijzen op onvolledige verwijdering, herdepositie, incompatibele chemie, vervuild spoelwater of reactieproducten.
Kleur alleen kan de oorzaak niet bevestigen. Het type flux, de reinigingschemie, de kwaliteit van het spoelwater en de droogomstandigheden moeten samen worden beoordeeld.
Welke fluxresiduen moeten worden verwijderd?
Fluxresten moeten worden verwijderd wanneer de productspecificatie, het gekwalificeerde productieproces of de downstream operatie een schone oppervlakte vereist.
Typische voorwaarden zijn:
Er wordt wateroplosbare flux gebruikt
Wateroplosbare en organische zuurfluxresten vereisen normaal gesproken een gevalideerd post-soldeer reinigingsproces. De reinigingsinterval en chemie moeten voldoen aan de technische vereisten van de fluxleverancier.
De PCBA wordt voorzien van een conformale coating
Reiniging kan nodig zijn wanneer resten de hechting, dekking of het langdurig gedrag van de coating kunnen beïnvloeden. Compatibiliteitstests moeten de flux, het reinigingsproces, de coating en de werkelijke assemblagematerialen omvatten.
De schakeling heeft een hoge impedantie of kleine geleiderafstand
Hoogimpedante, hoogspannings- en fijnpitchcircuits kunnen striktere controle op ionaire contaminatie vereisen omdat kleine lekstromen de werking kunnen beïnvloeden.
De assembly werkt in een zware omgeving
PCBAs die zijn blootgesteld aan vocht, condensatie, vervuiling, zout, temperatuurcycli of buitomstandigheden kunnen reiniging en meetbare procesvalidatie vereisen.
De industriële naam alleen bepaalt niet of reiniging noodzakelijk is. De productomgeving en betrouwbaarheidseisen doen dat wel.
Flux is niet volledig verwerkt
Overmatige flux, onvoldoende voorverwarming, een ongeschikt thermisch profiel of herhaalde herbewerking kan actieve of moeilijk te verwijderen resten achterlaten.
Het reinigen van de printplaat corrigeert geen onstabiel soldeerproces. Het volume flux, de voorverwarming en de soldeerparameters moeten ook worden gecorrigeerd.
Residu beïnvloedt testen, hechten of markeren
Reinigen kan nodig zijn voordat er elektrische metingen, lijmen, ondervullen, potten, labelen, markeren of een andere oppervlaktegevoelige operatie worden uitgevoerd.
De klant specificeert een reinigingslimiet
Klantspecificaties en proces specificaties kunnen de reinigingsmethode, testmethode, bemonsteringsfrequentie en acceptabelheidslimiet definiëren. Deze vereisten hebben voorrang boven alleen het uiterlijk.
Hoe verwijder je fluxresidu van een PCB-assemblage?
Er is geen reinigingsvloeistof of machine die elke flux van elke PCBA verwijdert.
Het meest complete proces is degene die is gekwalificeerd voor de werkelijke fluxchemie, componentmaterialen, bordgeometrie, productvolume en vereiste netheidsgraad.
1. Identificeer de flux en het residu
Record:
Namen van soldeerpasta en vloeibare fluxproducten
Fluxclassificatie en leveranciersrichtlijnen voor reinigen
Reflow-, golf-, selectieve of handmatige soldeerprocessen
Tijd tussen solderen en reinigen
Herstelwerkzaamheden en extra flux
Verontreinigde gebieden
Componentafstanden en laag-opgestelde pakketten
Verse resten zijn vaak gemakkelijker te verwijderen dan resten die ouder zijn of door extra verwarmingscycli zijn gegaan.
2. Bepaal het vereiste resultaat
Bepaal of het proces moet voldoen aan:
Verwijdering van zichtbare resten
Verwijdering van losse soldeerballetjes en deeltjes
Reinigen van één toegankelijke soldeerkant
Reinigen van beide zijden en gebieden onder componenten
Voorbereiding voor conformale coating
Een door de klant gedefinieerde limiet voor ionische verontreiniging
Een gevalideerde SIR- of elektrische prestatie-eis
Een machine die alleen is geselecteerd voor zichtbare borstelreiniging, hoeft niet volledig met water gewassen en gecontroleerd met gedemineraliseerd water gespoeld te worden.
3. Stem de reinigingsmethode af op de assemblage
Eenzijdige borstelreiniging
Borstelreiniging is geschikt voor toegankelijke soldeerkantresten en losse soldeerballetjes na golf- of selectief solderen.
Het is niet bedoeld om de complete assemblage te wassen, elke ruimte onder componenten te bereiken of een gecontroleerde spoeling met gedemineraliseerd water te bieden.
Offline Batch Waterige Reiniging
Offline batch cleaning processen meerdere compatibele PCBAs in een mand. Een gekwalificeerd proces kan chemisch spuiten, DI-water spoelen en hete lucht drogen combineren.
Dit formaat is geschikt voor high-mix productie, frequente productwijzigingen en fabrieken die geen continu aangesloten schoonlijn vereisen.
Inline watergebaseerde reiniging
Inline aquatische reiniging transporteert continu PCBAs door chemisch wassen, DI-water spoelen en hete lucht drogen.
Het is geschikt voor herhaalde producten en productievolumes die doorlopende transportverwerking rechtvaardigen.
Handmatige reiniging
Handmatige reiniging kan worden gebruikt voor lokale revisie en taken met een laag volume. Het simpelweg oplossen van flux met IPA en het laten verdampen van de vloeistof kan opgelost verontreinigingen verspreiden en elders opnieuw afzetten.
Een gecontroleerd handmatig proces moet compatibele chemie, schone hulpmiddelen, extractie met pluisvrije absorberende materialen en adequate droging gebruiken.
Ultrasoon reinigen
Ultrasoonreiniging mag niet worden toegepast op bevolkte assemblages zonder bevestiging van compatibiliteit van componenten en materialen. MEMS-apparaten, microfoons, kristallen, sensoren, transformatoren, spoelen, piezo-elektrische componenten en gebieden met ingesloten vloeistof vereisen mogelijk speciale evaluatie.
4. Wassen, spoelen en drogen als afzonderlijke functies
Het belangrijkste reinigingsmiddel lost de compatibele fluxresten op of verwijdert deze.
DI-water wordt na het wassen gebruikt om opgeloste verontreinigingen en het resterende reinigingsmiddel te verwijderen. DI-water is niet automatisch de primaire chemie voor het verwijderen van flux.
De droogfase moet vocht uit componentgaten, connectors en andere retentiegebieden verwijderen. Een oppervlak dat droog aanvoelt, kan nog steeds vloeistof onder lage standoffcomponenten vasthouden.
5. Test werkelijke PCB's
Voordat de uiteindelijke machinekeuze wordt gemaakt, verwerk platen met de werkelijke fluxresten. Evalueer:
Restantverwijdering
Compatibiliteit van componenten en markeringen
Ingesloten vloeistof
Witte resten na drogen
Hechting van coating waar van toepassing
Ionische reinheid
Elektrische prestaties
Herhaalbaarheid over meerdere productie monster
Welke DEZ-machine past bij elk fluxresidu-probleem?
Ondersteunt PCBA-breedtes van 50–300 mm en componenthoogtes tot 135 mm. Instelbare transportsnelheid is 0,05–1,8 m/min. Een Ø100 mm toepassingroller brengt reiniger aan vóór multidirectioneel nat borstelen, droog borstelen en ventildroogte.
Automatische borstelreiniging voor PCBAs tot 300 × 300 mm
Verwerkt een toegankelijke soldeerzijde oppervlakte. Vereist een rand van de printplaat van minstens 1,5 mm. Gebruikt een op alcohol gebaseerde PCBA-reinigingsvloeistof, een 360 mm roterende borstel en twee rollerborstels. De transportsnelheid is instelbaar van 0,05 tot 1,8 m/min.
Hoge-mix offline reiniging met complete wassen, spoelen en drogen
Gebruik een dubbelwandige mand van 610 × 560 × 100 mm met een maximale batchlast van 10 kg. Het proces is verwarmde spuitreiniging, DI-water spoelen en hete-lucht drogen. De wastemperatuur is 25–75°C, de maximale drogentemperatuur is 99°C en de vereiste weerstand van DI-water is meer dan 15 MΩ·cm.
Continue waterige reiniging na reflow, golf- of selectief solderen
Ondersteunt productbreedtes van 50–500 mm op een 500 mm SUS316 gaastransportband. De transportsnelheid is instelbaar tot 1000 mm/min. Het voert chemisch wassen, DI-water spoelen en tweezon hete-lucht drogen uit. Vereiste DI-water weerstand is boven de 15 MΩ·cm.
Vaste werkplek voor lokale PCBA-flux en herwerkresidu-reiniging
Reinigt blootgestelde soldeerverbindingen, componentverbindingen, connectors en gerepareerde gebieden. Instelbare druk is 0,1–0,8 MPa, droogijsvoeding is 0,1–0,6 kg/min en de hoppercapaciteit is 5–10 kg. Het vrijstaande systeem omvat extractie voor losgekomen verontreinigingen.
Repetitieve waterloze reiniging geïntegreerd in de productie
Ondersteunt een maximaal reinigingsgebied van 400 × 350 mm. Droogijsvoeding is instelbaar van 0,1 tot 0,6 kg/min, met instelbare druk van 0,1–0,8 MPa. Het afgesloten systeem vereist geen waterafspoeling of hete-lucht droogfase.
De Categorie van PCB-reinigingsmachines dekt het verwijderen van droge deeltjes van blote PCB's vóór het printen. Fluxresten na het solderen vereisen apparatuur uit de categorie PCBA-reiniging. De huidige product-specificaties van DEZ bevestigen deze verschillende procesgrenzen.
Hoe test je of fluxresidu acceptabel is?
Een resultaat van fluxresten is alleen acceptabel wanneer het aan een gedefinieerde eis voldoet.
Er is geen universeel visueel uiterlijk of enkel ionisch getal dat bewijst dat elke PCBA geschikt is voor elke toepassing.
Visuele inspectie
Visuele inspectie kan identificeren:
Zichtbare fluxmerken
Witte resten
Plakkerige oppervlakken
Losse soldeerbollen
Resten op testpads
Resten rond connectors of componentpennen
Onvolledige droging
Visuele inspectie kan niet bewijzen dat ionische contaminatie is verwijderd.
ROSE-testen
ROSE staat voor Weerstand van Oplosmiddel Extract. De methode extraheert ioniseerbare contaminatie uit de assemblage en rapporteert een bulkresultaat, meestal uitgedrukt als een natriumchloride-equivalent.
ROSE is nuttig voor het monitoren of een gekwalificeerd productieproces binnen zijn vastgestelde controlegrenzen blijft. Het identificeert geen individuele ionische soorten of toont hun exacte locatie aan.
IPC-TM-650 Methode 2.3.25D beschrijft expliciet ROSE als een proces-controle hulpmiddel en stelt dat het geen betrouwbaarheid voorspelt.
Ionchromatografie
Ion-chromatografie kan specifieke ionische soorten die uit de assemblage zijn geëxtraheerd, identificeren en kwantificeren. Het is nuttig voor het onderzoeken van de bron van contaminatie en het vergelijken van de resultaten van reinigingsprocessen.
De extractieplaats en -methode zijn belangrijk. Een geheel bordresultaat onthult mogelijk geen geconcentreerde restzak onder een bepaald laagstaande component.
Oppervlakte-isolatieweerstandstests
SIR-testen evalueert de elektrische weerstand onder gedefinieerde temperatuur-, vochtigheid- en bias-omstandigheden. Het kan de validatie van een flux, soldeer- en reinigingsproces ondersteunen waar elektrische betrouwbaarheid de grootste zorg is.
SIR is niet uitwisselbaar met een visuele inspectie of een bulk ionentest.
Coating en elektrische verificatie
Afhankelijk van het product kunnen aanvullende controles omvatten:
Hechting van conformale coating
Elektrische functionele testen
In-circuittest
Lekstroommeting
Isolatieweerstandstest
Inspectie na omgevingsconditionering
Reinigheidstest voor en na het reinigingsproces
Waarom verschijnt er wit residu na het reinigen?
Mogelijke oorzaken zijn:
Flux die slechts gedeeltelijk is opgelost
Incompatibele reinigingschemie
Verontreinigde IPA of reinigingsvloeistof
Verdamping zonder het verwijderen van opgeloste verontreiniging
Onvoldoende spoelen met gedemineraliseerd water
Hardwatermineralen
Reinigingsmiddelresidu
Reactieproducten die tijdens het solderen of reinigen zijn ontstaan
Residu onder componenten dat vrijkomt tijdens het drogen
Overschakelen naar een sterker reinigingsmiddel zonder compatibiliteitstest kan markeringen, kunststoffen, coatings, lijmen of andere assemblagematerialen beschadigen.
Het juiste onderzoek vergelijkt de oorspronkelijke flux, concentratie van het reinigingsmiddel, wastemperatuur, mechanische actie, kwaliteit van het spoelwater, droogproces en locatie van het residu.
Praktische kwalificatie voor PCBA-reiniging
Een herhaalbare kwalificatie moet gebruikmaken van actuele productie-PCBA's met representatief residu.
Stap 1: Documenteer het proces
Documenteer de flux, soldeerlegering, soldeermethode, thermisch profiel, leeftijd van het residu, afmetingen van de printplaat, lay-out van componenten en vereiste reinheidresultaat.
Stap 2: Stel de niet-reinigde basislijn vast
Inspecteer en test representatieve ongecleanede assemblages. Noteer zichtbaar residu en de gekozen reinheidsmetingen.
Stap 3: Voer een monsterreiniging uit
Test de voorgestelde borstel-, batch- of inline-proces met compatibele chemie en gecontroleerde parameters.
Stap 4: Verifieer reiniging en materiaalcompatibiliteit
Controleer toegankelijke oppervlakken, gebieden onder componenten, connectoren, markeringen, kunststoffen, labels en alle coating- of hechtsurface.
Stap 5: Bevestig spoelen en drogen
Evalueer de kwaliteit van het spoelwater, carryover van het reinigingsmiddel, vastgehouden vloeistof en residu dat verschijnt na het drogen.
Stap 6: Stel het productievenster in
Definieer de goedgekeurde chemieconcentratie, temperatuur, tijd, spuit- of borstelinstellingen, vereiste spoelwater, drooginstellingen, onderhoudslimieten van het bad en testfrequentie.
Veelgestelde Vragen
Is fluxresidu elektrisch geleidend?
Sommige residuen bevatten mobiele ionische stoffen die kunnen bijdragen aan lekkage wanneer vocht en elektrische belasting aanwezig zijn.
Veroorzaakt no-clean flux corrosie?
Juiste geselecteerde en verwerkte no-clean flux kan op gekwalificeerde assemblages blijven. Het risico neemt toe wanneer er te veel flux wordt aangebracht, het residu niet volledig verwarmd is, er vocht aanwezig is of het product buiten de gekwalificeerde voorwaarden opereert.
Kan IPA fluxresidu volledig verwijderen?
IPA kan sommige fluxen oplossen, maar is niet effectief voor elke formulering. Als vervuilde IPA op de printplaat verdampt, kan het opgeloste residu worden herverdeeld in plaats van verwijderd. Bevestig het reinigingsmiddel met de fluxleverancier en valideer het volledige verwijderings- en droogproces.
Kan DI-water alleen flux verwijderen?
DI-water kan compatibele wateroplosbare verontreiniging verwijderen, maar lost niet elke hars, hars of no-clean residu op. Veel waterige processen vereisen een compatibel reinigingsmiddel gevolgd door een spoeling met DI-water.
Hoe snel moeten PCB's worden gereinigd na het solderen?
Reinig binnen het gekwalificeerde procesinterval. Restant dat verouderd, verhard of extra thermische cycli heeft doorlopen, kan meer tijd, temperatuur of chemische actie vereisen.
Kan de DEZ-C753S fluxresidu verwijderen?
Nee. De DEZ-C753S is een droge dubbelzijdige reinigingsmachine voor stof, vezels en losse deeltjes op blote printplaten voordat de soldeerpasta wordt aangebracht.
Bespreek uw fluxresidu-reinigingsproces
DEZ kan evalueren of de toepassing toegankelijke droogijsreiniging, offline batchwaterreiniging of continue inline-reiniging vereist.