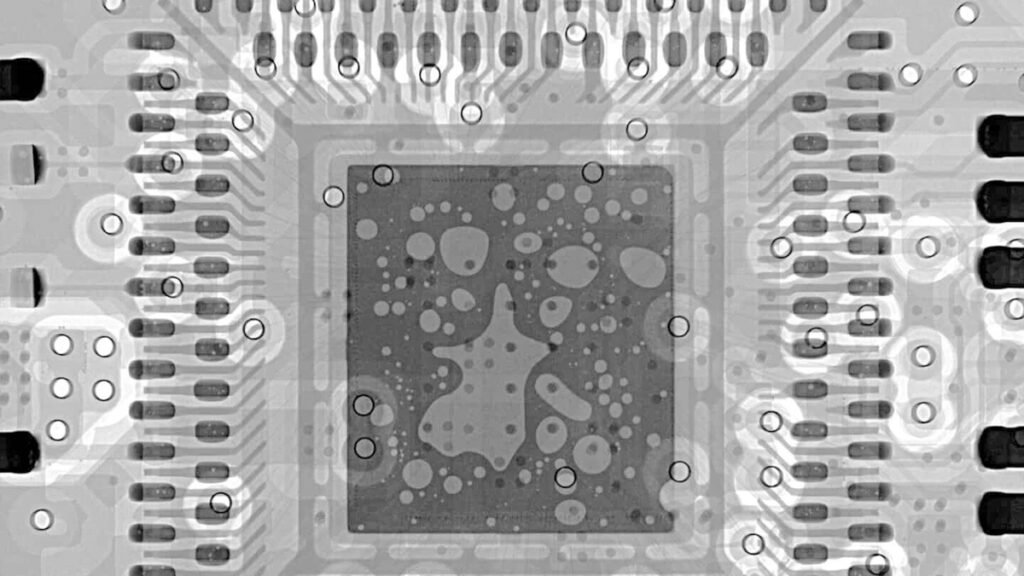
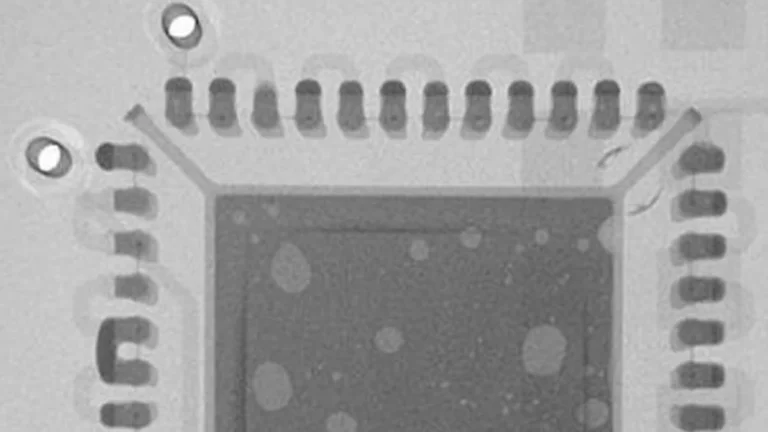
بخلاف الأطراف المحيطة بحزمة QFP أو اللحامات الظاهرة في مكوّن ذي ثقوب نافذة، تقع كرات لحام BGA بين جسم المكوّن ولوحة PCB. ويمكن للفحص البصري الآلي AOI والفحص المرئي التحقق من موضع المكوّن والظروف المحيطة، لكنهما لا يستطيعان فحص نمط اللحام المخفي بالكامل مباشرةً.
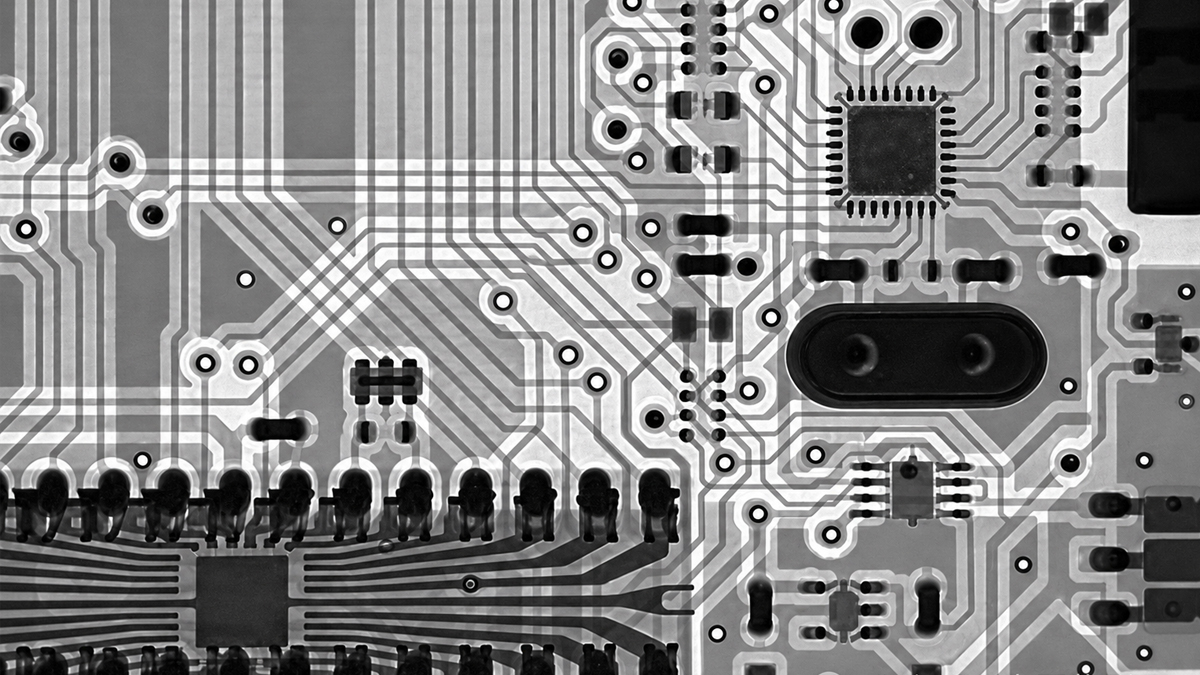
يحل التصوير بالأشعة السينية مشكلة الرؤية هذه بإظهار الاختلافات في الكثافة المسقطة وشكل لحامات القصدير. ويمكنه كشف الجسور وكرات اللحام المفقودة والفراغات وحجم اللحام غير الطبيعي وانحراف الحزمة قبل انتقال التجميع إلى مرحلة الإنتاج التالية.
ومع ذلك، لا تمثل صورة الأشعة السينية اختبارًا كهربائيًا أو اختبار موثوقية كاملًا. فقد تتطلب بعض حالات الدائرة المفتوحة وعيوب الرأس داخل الوسادة والشقوق الدقيقة تصويرًا مائلًا أو تصويرًا مقطعيًا CT أو اختبارًا كهربائيًا أو تحليلًا إتلافيًا لتأكيدها.
فهرس المحتويات
لماذا تحتاج لحامات BGA المخفية إلى الفحص بالأشعة السينية
قد تبدو حزمة BGA موضوعة بشكل صحيح رغم وجود عيوب أسفلها.
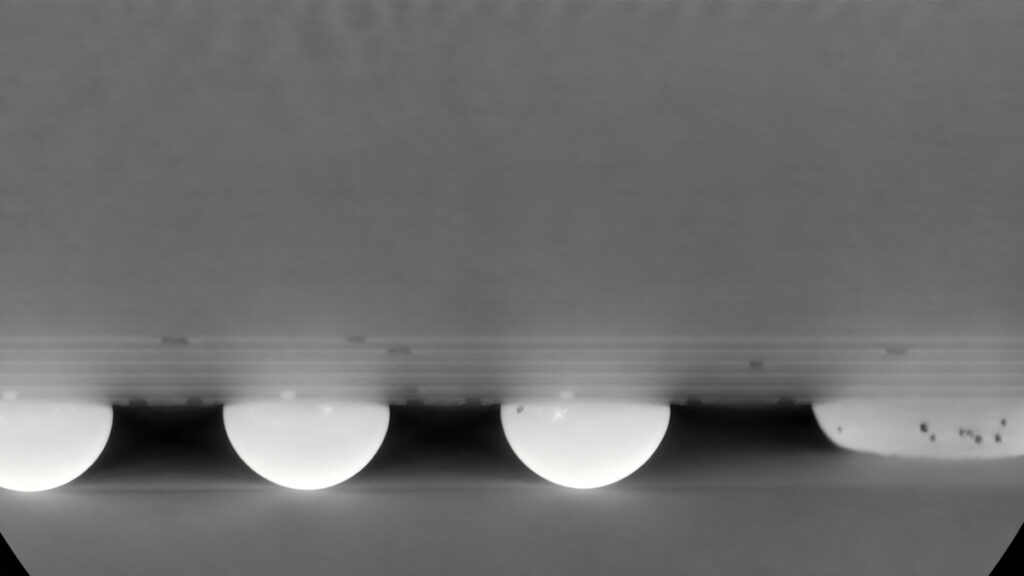
قد يصل جسر لحام بين كرتين متجاورتين. وقد يحتوي أحد المواضع على كمية لحام غير كافية أو لا يحتوي على كرة لحام إطلاقًا. ويمكن أن تشغل الفراغات جزءًا من اللحام، بينما قد يؤدي عدم تجانس إعادة التدفق أو حركة الحزمة إلى إزاحة نمط اللحام عن وسادات لوحة PCB.
تكون هذه العيوب مكلفة بوجه خاص عند اكتشافها بعد التجميع النهائي. فقد يكون المنتج قد دخل بالفعل مرحلة الاختبار الوظيفي أو تكامل النظام أو استخدام العميل، مما يجعل التشخيص وإعادة العمل أكثر صعوبة بكثير.
يتكون نظام الفحص بالأشعة السينية من ثلاثة أجزاء أساسية: مصدر أشعة سينية، ولوحة PCBA الخاضعة للفحص، وكاشف رقمي.
يبعث المصدر الأشعة السينية عبر التجميع. وتُضعف المواد ذات السماكات والكثافات المختلفة الإشعاع بدرجات متفاوتة. ويحوّل الكاشف هذه الاختلافات إلى صورة بتدرج رمادي تُظهر البنية المسقطة للحام والنحاس ومواد المكونات وطبقات لوحة PCB.
يمكن بعد ذلك استخدام الصورة لمقارنة شكل كرات اللحام وحجمها وتباعدها وتوزيع الفراغات الداخلية.
يعتمد جهد الأنبوب المطلوب أساسًا على مقدار الاختراق اللازم للعينة. ويؤثر تيار الأنبوب أو خرجه في سطوع الصورة وسرعة التقاطها، بينما يؤثر حجم البقعة البؤرية في حدة الصورة، خصوصًا عند التكبير الهندسي العالي. ويجب دراسة هذه المعلمات معًا بدلًا من تقييمها كأرقام مواصفات منفصلة.
التكبير ليس هو نفسه الدقة
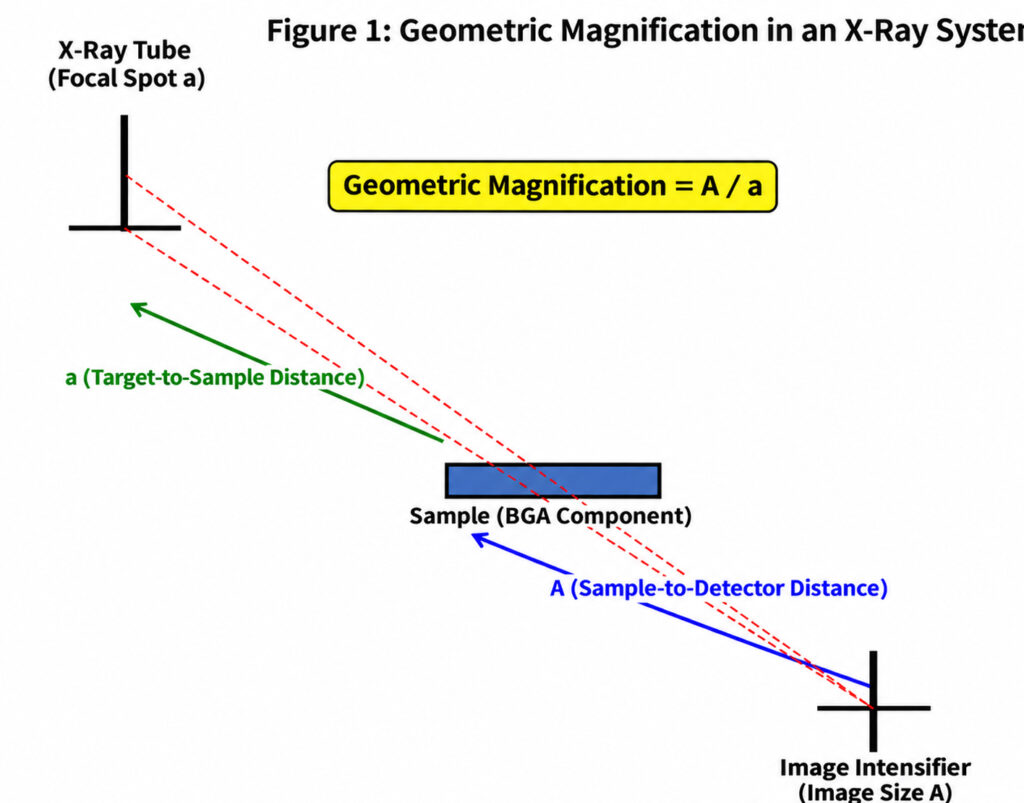
يتحدد التكبير الهندسي بالعلاقة بين المصدر والعينة والكاشف:
التكبير الهندسي = المسافة من المصدر إلى الكاشف ÷ المسافة من المصدر إلى الجسم
يؤدي تقريب لوحة PCBA من مصدر الأشعة السينية إلى زيادة التكبير. لكن الصورة المعروضة بحجم أكبر لا تحتوي تلقائيًا على تفاصيل أكثر فائدة.
تعتمد جودة الفحص الفعلية أيضًا على:
حجم البقعة البؤرية للأشعة السينية
حجم بكسل الكاشف ومساحة التصوير
تباين الصورة والضوضاء
الاستقرار الميكانيكي
سماكة العينة وكثافة المادة
زاوية الرؤية
قد يقلل التكبير المفرط مجال الرؤية ويصعّب فحص نمط BGA الكامل بكفاءة. وإذا أصبح ضبابية المصدر أو دقة الكاشف أو الاهتزاز عامل التقييد، فإن زيادة التكبير الهندسي لا تؤدي إلا إلى تكبير الضبابية.
لذلك لا يتمثل الهدف العملي في الوصول إلى أعلى تكبير متاح، بل في الحصول على أوضح صورة قابلة للتكرار لأصغر عيب يحتاج المصنع إلى تحديده.
لماذا قد لا تكون الصورة العلوية كافية
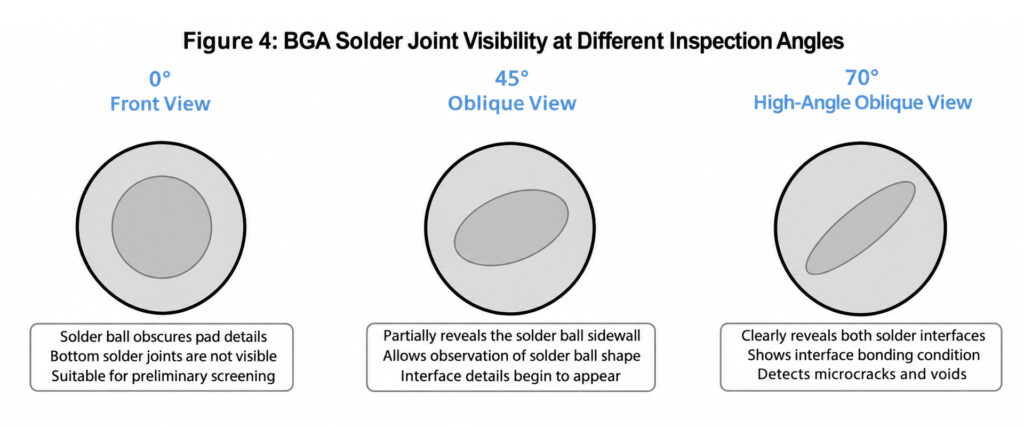
تُفيد الرؤية العلوية في فحص شبكة كرات اللحام بالكامل. وغالبًا ما يمكن التعرف بسرعة على الكرات المفقودة والجسور الكبيرة والحجم غير الطبيعي للكرات والانحراف وتوزيع الفراغات.
يتمثل القيد في أن صورة الأشعة السينية ثنائية الأبعاد تضغط كل البنى الواقعة على مسار الحزمة في إسقاط واحد. وقد تتداخل طبقات النحاس والمكونات القريبة وخصائص اللحام.
تغيّر الرؤية المائلة هذا الإسقاط. ويمكنها فصل البنى المتداخلة وتوفير مزيد من المعلومات عن هندسة اللحام وموضع البلل والأسطح البينية المشتبه بها.
لا يعني ذلك أن كل شق أو لحام مفتوح يصبح مرئيًا بمجرد تغيير الزاوية. فما زالت قابلية الكشف تعتمد على حجم العيب واتجاهه وتباين كثافته. وتحسن زوايا الرؤية المتعددة الأدلة المتاحة للمهندس، لكن قد يظل الاختبار الكهربائي أو تحليل المقطع العرضي مطلوبًا.
ما عيوب BGA التي يمكن أن يكشفها فحص الأشعة السينية؟
الحالة
الدليل النموذجي في صورة الأشعة السينية
قيد مهم
جسر لحام
يظهر مسار لحام متصل بين موضعين متجاورين
تأكد من أن الاتصال الظاهري ليس ناتجًا عن تداخل النحاس أو طبقة أخرى من اللوحة
كرة لحام مفقودة أو كمية لحام غير كافية
يظهر في أحد المواضع غياب منطقة اللحام المسقطة أو صغرها بشكل غير طبيعي
قارن باللحامات المحيطة والعينات السليمة المعروفة
فراغات
تظهر مناطق أقل كثافة داخل صورة اللحام المسقطة
استخدم طريقة قياس متسقة ومعايير قبول يحددها العميل
انحراف المحاذاة
ينزاح نمط كرات اللحام عن موضع الوسادات أو الحزمة المتوقع
تتطلب الانحرافات الصغيرة قياسًا معايرًا بدلًا من التقدير البصري
دائرة مفتوحة أو عيب الرأس داخل الوسادة أو شق
قد يظهر انفصال أو شكل غير طبيعي للحام من زاوية مناسبة
قد لا تكون نتيجة بعض العيوب حاسمة في التصوير التقليدي ثنائي الأبعاد، وتحتاج إلى تصوير مقطعي CT أو اختبار كهربائي أو تحليل مقطع عرضي
يمكن للأشعة السينية أيضًا دعم مراقبة العملية بقياس مساحة كرات اللحام وقطرها واستدارتها وتباعدها ونسبة الفراغات. وتكون هذه القياسات أكثر فائدة عند تطبيق ظروف التصوير وقواعد التقييم نفسها على دفعات الإنتاج.
يجب أن تستند معايير القبول إلى متطلبات منتج العميل ومعايير التصنيع المعمول بها. ولا يعني ظهور فراغ في الصورة رفض القطعة تلقائيًا ما لم يتجاوز الحد المحدد أو يؤثر في المنطقة الحرجة من اللحام.
فحص ثنائي الأبعاد أم متعدد الزوايا أم بالتصوير المقطعي CT؟
يناسب الفحص التقليدي ثنائي الأبعاد بالأشعة السينية الفحص الروتيني خارج خط الإنتاج للجسور واللحام المفقود وتوزيع الفراغات والمحاذاة. وهو سريع نسبيًا ويتيح فحص عدة مكونات على التجميع نفسه.
يكون التصوير متعدد الزوايا مفيدًا عندما تتداخل طبقات لوحة PCB أو البنى المحيطة مع المنطقة الخاضعة للتقييم. فهو يمنح المهندس إسقاطات إضافية من دون الحاجة إلى إعادة بناء ثلاثية الأبعاد كاملة.
يعيد التصوير المقطعي CT بناء صور مقطعية بحيث يمكن فصل البنى الموجودة على أعماق مختلفة. وهو مفيد للتجميعات المعقدة المتداخلة، وتحليل الأعطال التفصيلي، والحالات التي لا يستطيع فيها الإسقاط ثنائي الأبعاد عزل العيب المشتبه فيه.
لا يُعد التصوير المقطعي CT تلقائيًا الخيار الأفضل لكل خط إنتاج، إذ يتطلب عمومًا وقتًا أطول لالتقاط الصور وإعادة بنائها. ولضبط جودة BGA الروتيني، قد يحقق التصوير الواضح ثنائي الأبعاد مع زوايا رؤية عملية توازنًا أفضل بين وضوح العيوب وسرعة الفحص.
ما الذي يجب التحقق منه قبل اختيار آلة
يجب تقييم مواصفات المصدر بوصفها مزيجًا من قدرة الاختراق وحجم البقعة البؤرية واستقرار التشغيل. ولا يثبت ارتفاع قدرة الأنبوب وحده أن النظام سيُظهر عيوب BGA الصغيرة بوضوح.
أداء الكاشف مهم بالقدر نفسه. فحجم البكسل يؤثر في أخذ عينات التفاصيل الدقيقة، بينما تحدد مساحة التصوير الفعالة مقدار لوحة PCB الذي يمكن عرضه في وقت واحد. ويؤثر معدل الإطارات في كفاءة تحديد الموضع والفحص المباشر.
يجب أن تستوعب المنصة الميكانيكية أبعاد لوحة PCB ووزنها الفعليين. كما ينبغي أن توفر مدى حركة كافيًا لفحص المكونات القريبة من حواف اللوحة من دون إعادة تموضع معقدة.
وأخيرًا، افحص سير عمل البرنامج. يحتاج المشغلون إلى وظائف عملية لضبط الصورة وقياس الفراغات ومقارنة الأبعاد وتخزين الصور وإنشاء التقارير، لا مجرد رقم مرتفع لأقصى تكبير.
يستخدم مصدر أشعة سينية مغلقًا دقيق البؤرة بجهد 130 kV، مع بقعة بؤرية مدرجة تبلغ 5 μm وتكبير هندسي يصل إلى 150×. ويوفر كاشف اللوحة المسطحة مساحة تصوير 130 × 130 mm، ودقة 1536 × 1536، وحجم بكسل 85 μm، ومعدل إطارات 20 fps.
يدعم النظام الفحص متعدد الزوايا ويستوعب عينات تصل إلى 510 × 450 mm داخل منطقة الفحص، مع وزن أقصى مدرج للعينة يبلغ 12 kg. ومع ذلك، يجب التحقق من هذه المواصفات باستخدام لوحة PCB الفعلية للعميل وحجم الحزمة والعيوب المستهدفة قبل اختيار الآلة.