We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
Röntgeninspectiemachine voor verborgen BGA-soldeerverbindingen
Ontdek hoe BGA-röntgeninspectie verborgen soldeerbruggen, holtes, ontbrekende soldeerballen en uitlijningfouten zichtbaar maakt, en welke beeldspecificaties werkelijk van belang zijn.
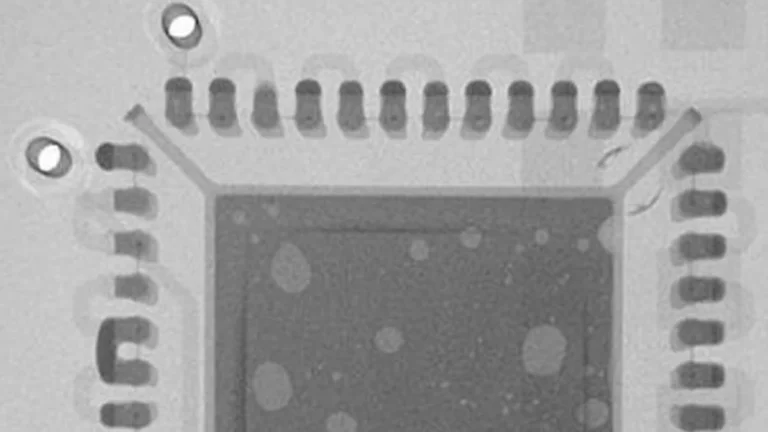
Een BGA-röntgeninspectiemachine stelt technici in staat soldeerverbindingen te inspecteren die verborgen liggen onder BGA-, CSP-, QFN- en LGA-behuizingen.
In tegenstelling tot aansluitingen rond een QFP of zichtbare verbindingen op een doorvoercomponent bevinden BGA-soldeerballen zich tussen de componentbehuizing en de PCB. AOI en visuele inspectie kunnen de positie van het component en de omliggende omstandigheden controleren, maar kunnen het volledige verborgen soldeerpatroon niet rechtstreeks inspecteren.
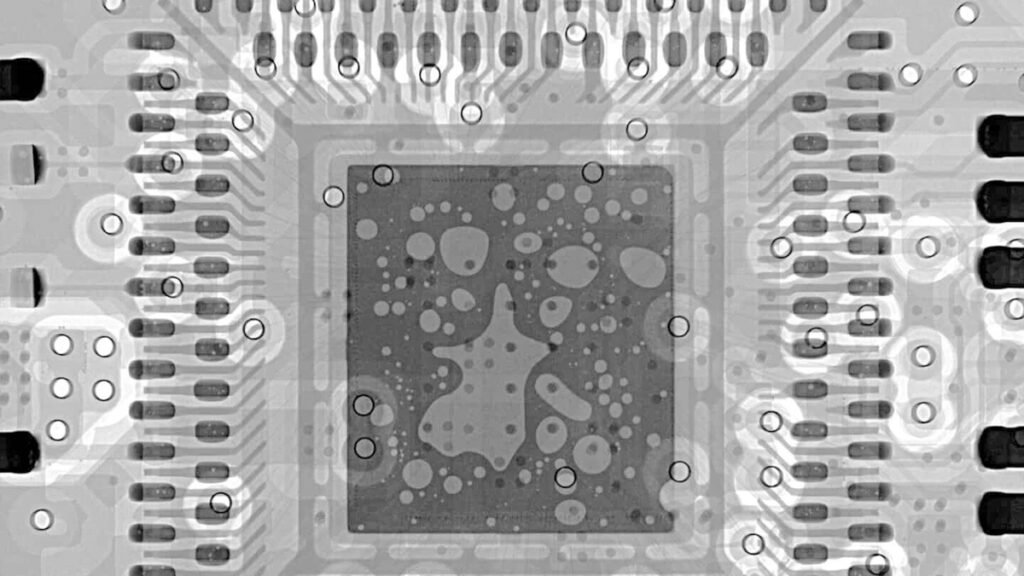
Röntgenbeeldvorming lost dit zichtbaarheidsprobleem op door verschillen in de geprojecteerde dichtheid en vorm van de soldeerverbindingen te tonen. Zo kunnen bruggen, ontbrekende ballen, holtes, een afwijkend soldeervolume en verkeerde uitlijning van de behuizing worden opgespoord voordat een assemblage naar de volgende productiefase gaat.
Een röntgenbeeld is echter geen volledige elektrische of betrouwbaarheidstest. Voor sommige open verbindingen, head-in-pillow-defecten en microscheuren kunnen schuine beelden, CT, elektrische tests of destructieve analyse nodig zijn ter bevestiging.
Een BGA-behuizing kan correct gepositioneerd lijken terwijl er toch defecten onder zitten.
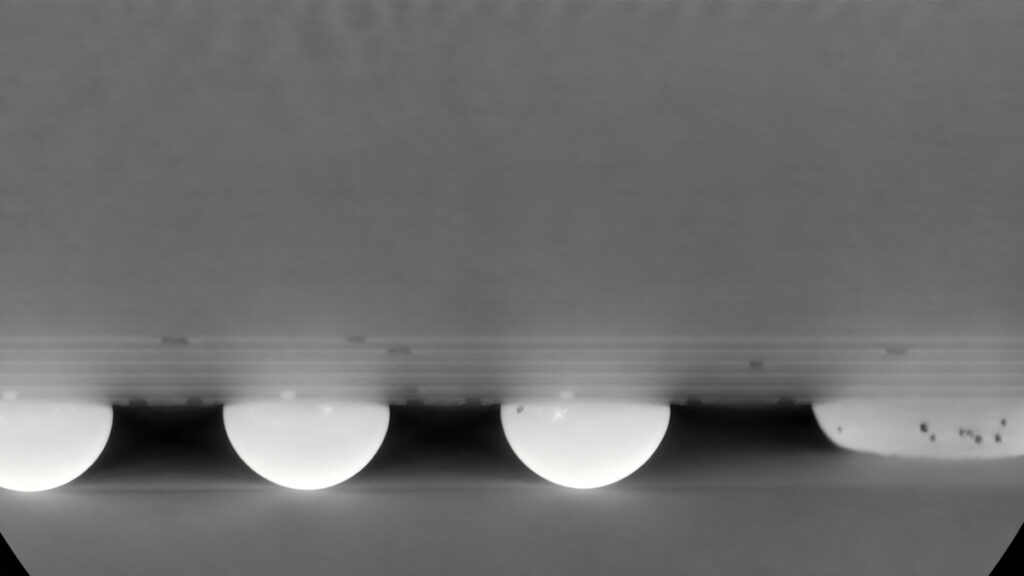
Een soldeerbrug kan twee aangrenzende ballen verbinden. Op één positie kan te weinig soldeer aanwezig zijn of de bal volledig ontbreken. Holtes kunnen een deel van een verbinding innemen, terwijl ongelijkmatige reflow of beweging van de behuizing het soldeerpatroon van de PCB-pads kan verschuiven.
Deze defecten zijn bijzonder kostbaar wanneer ze pas na de eindassemblage worden ontdekt. Het product kan al functioneel worden getest, in een systeem zijn geïntegreerd of bij de klant in gebruik zijn, waardoor diagnose en herstel veel moeilijker worden.
Daarom moeten BGA-röntgeninspectie en -rework worden behandeld als een beheerst proces, niet als het simpelweg maken van een beeld en geven van een snelle visuele beoordeling.
Hoe BGA-röntgenbeeldvorming werkt
Een röntgeninspectiesysteem bestaat uit drie essentiële onderdelen: een röntgenbron, de te inspecteren PCBA en een digitale detector.
De bron zendt röntgenstraling door de assemblage. Materialen met verschillende diktes en dichtheden verzwakken de straling in verschillende mate. De detector zet deze variaties om in een grijswaardenbeeld dat de geprojecteerde structuur van soldeer, koper, componentmaterialen en PCB-lagen toont.
Het beeld kan vervolgens worden gebruikt om vorm, grootte en afstand van soldeerballen en de interne verdeling van holtes te vergelijken.
De vereiste buisspanning hangt vooral af van de benodigde penetratie van het monster. De buisstroom of het vermogen beïnvloedt de beeldhelderheid en opnamesnelheid, terwijl de grootte van de brandvlek de beeldscherpte beïnvloedt, vooral bij hoge geometrische vergroting. Deze parameters moeten samen worden beoordeeld en niet als afzonderlijke specificatiewaarden.
Vergroting is niet hetzelfde als resolutie
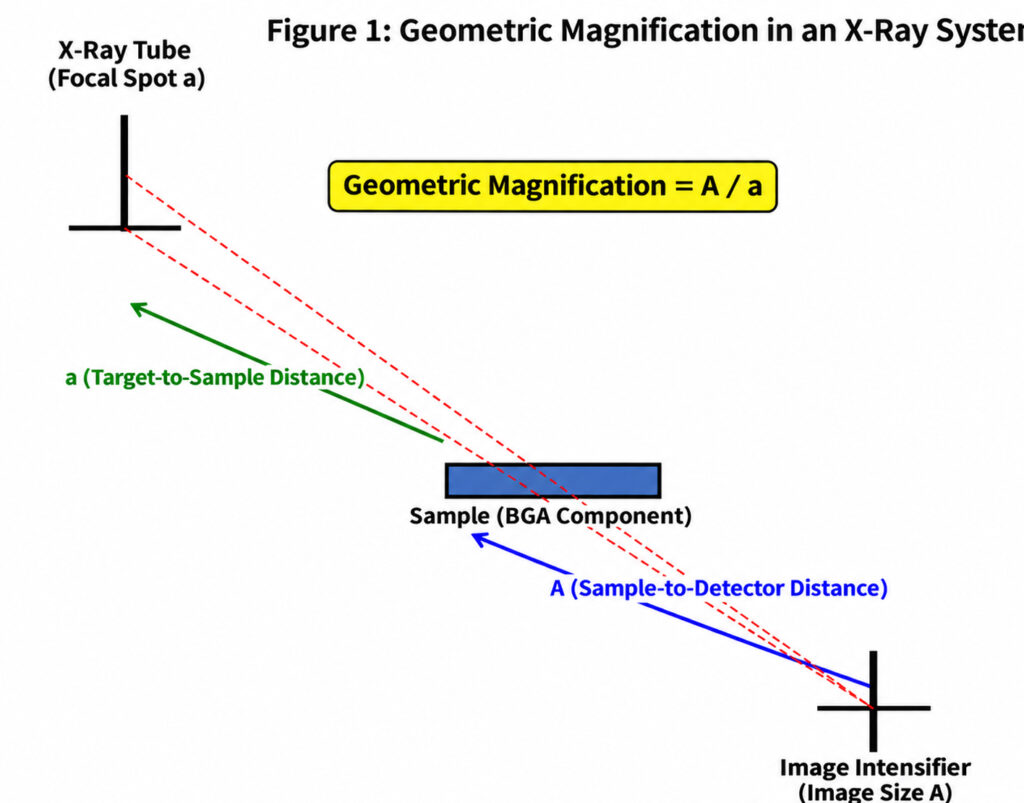
De geometrische vergroting wordt bepaald door de verhouding tussen bron, monster en detector:
Door de PCBA dichter bij de röntgenbron te brengen, neemt de vergroting toe. Een groter weergegeven beeld bevat echter niet automatisch meer bruikbare details.
De effectieve inspectiekwaliteit hangt ook af van:
Grootte van de röntgenbrandvlek
Pixelgrootte en beeldoppervlak van de detector
Beeldcontrast en ruis
Mechanische stabiliteit
Dikte van het monster en materiaaldichtheid
Zichthoek
Een te sterke vergroting kan het gezichtsveld verkleinen en het moeilijker maken om het volledige BGA-patroon efficiënt te inspecteren. Als brononscherpte, detectorresolutie of trillingen de beperkende factor worden, vergroot een hogere geometrische vergroting alleen de onscherpte.
Het praktische doel is daarom niet de hoogst beschikbare vergroting, maar het duidelijkste reproduceerbare beeld van het kleinste defect dat de fabriek moet kunnen identificeren.
Waarom een bovenaanzicht mogelijk niet voldoende is
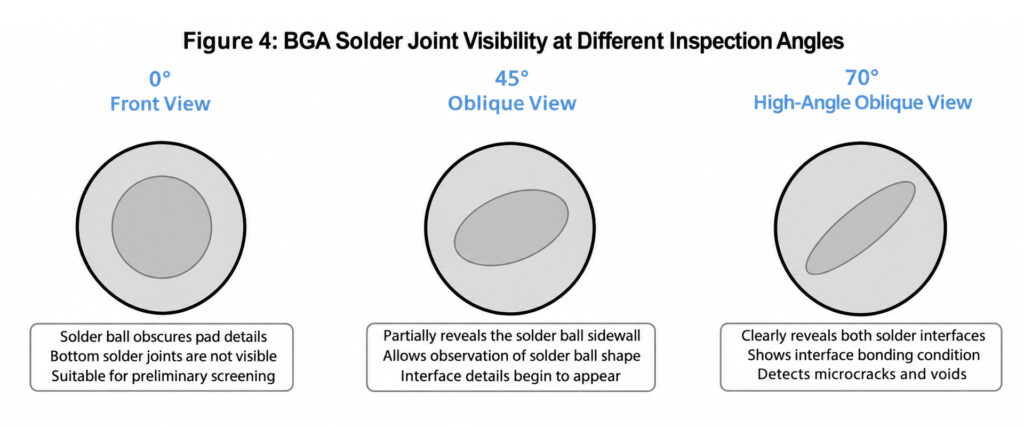
Een bovenaanzicht is nuttig om het volledige raster van soldeerballen te controleren. Ontbrekende ballen, grote bruggen, afwijkende balgroottes, verkeerde uitlijning en de verdeling van holtes kunnen vaak snel worden herkend.
De beperking is dat een 2D-röntgenbeeld elke structuur langs het stralingspad tot één projectie comprimeert. Koperlagen, nabijgelegen componenten en soldeerkenmerken kunnen elkaar overlappen.
Een schuine weergave verandert deze projectie. Hierdoor kunnen overlappende structuren worden gescheiden en ontstaat meer informatie over de soldeergeometrie, bevochtigingspositie en verdachte interfaces.
Dit betekent niet dat elke scheur of open verbinding zichtbaar wordt door alleen de hoek te veranderen. De detecteerbaarheid blijft afhankelijk van de grootte, oriëntatie en het dichtheidscontrast van het defect. Meerdere kijkhoeken leveren de technicus meer bewijs, maar elektrische tests of doorsnedeanalyse kunnen nog steeds nodig zijn.
Welke BGA-defecten kan röntgeninspectie aantonen?
Conditie
Typisch röntgenbeeld
Belangrijke beperking
Soldeerbrug
Tussen aangrenzende posities is een doorlopend soldeerpad zichtbaar
Controleer of de schijnbare verbinding niet wordt veroorzaakt door overlappend koper of een andere printplaatlaag
Ontbrekende bal of onvoldoende soldeer
Op één positie ontbreekt het geprojecteerde soldeeroppervlak of is dit abnormaal klein
Vergelijk met omliggende verbindingen en bekende goede monsters
Leegtes
Binnen de geprojecteerde soldeerverbinding zijn gebieden met een lagere dichtheid zichtbaar
Gebruik een consistente meetmethode en door de klant vastgestelde acceptatiecriteria
Verkeerde uitlijning
Het patroon van soldeerballen is verschoven ten opzichte van de verwachte pad- of behuizingspositie
Kleine verschuivingen vereisen een gekalibreerde meting in plaats van een visuele schatting
Open verbinding, head-in-pillow of scheur
Vanuit een geschikte hoek kan een scheiding of afwijkend verbindingsprofiel zichtbaar zijn
Sommige defecten zijn met conventionele 2D-beeldvorming niet eenduidig vast te stellen en vereisen CT, elektrische tests of doorsnedeanalyse
Röntgeninspectie kan procesbewaking ook ondersteunen door het oppervlak, de diameter, rondheid en afstand van soldeerballen en het percentage holtes te meten. Deze metingen zijn het nuttigst wanneer voor alle productiebatches dezelfde beeldcondities en beoordelingsregels worden toegepast.
Acceptatiecriteria moeten voortkomen uit de producteisen van de klant en de toepasselijke productienormen. Een holte die in het beeld zichtbaar is, leidt niet automatisch tot afkeur, tenzij deze de vastgestelde grens overschrijdt of het kritieke verbindingsgebied beïnvloedt.
2D-, meerhoeks- of CT-inspectie?
Conventionele 2D-röntgeninspectie is geschikt voor routinematige offline controle van bruggen, ontbrekend soldeer, holteverdeling en uitlijning. De methode is relatief snel en maakt inspectie van meerdere componenten op dezelfde assemblage mogelijk.
Meerhoeksbeeldvorming is nuttig wanneer PCB-lagen of omliggende structuren het te beoordelen gebied overlappen. De technicus krijgt aanvullende projecties zonder dat een volledige 3D-reconstructie nodig is.
CT reconstrueert doorsnedebeelden, zodat structuren op verschillende diepten van elkaar kunnen worden gescheiden. Dit is waardevol voor complexe overlappende assemblages, gedetailleerde foutanalyse en situaties waarin een 2D-projectie het vermoedelijke defect niet kan isoleren.
CT is niet automatisch de beste keuze voor elke productielijn. De opname en reconstructie duren doorgaans langer. Voor routinematige BGA-kwaliteitscontrole kan duidelijke 2D-beeldvorming in combinatie met praktische schuine weergaven een betere balans bieden tussen zichtbaarheid van defecten en inspectiesnelheid.
Wat u moet controleren voordat u een machine kiest
De bronspecificatie moet worden beoordeeld als een combinatie van penetratie, brandvlekgrootte en bedrijfsstabiliteit. Alleen een hoog buisvermogen bewijst niet dat het systeem kleine BGA-defecten kan onderscheiden.
De detectorprestaties zijn even belangrijk. De pixelgrootte beïnvloedt de bemonstering van fijne details, terwijl het actieve beeldoppervlak bepaalt hoeveel van de PCB tegelijk kan worden bekeken. De beeldsnelheid beïnvloedt de positionering en efficiëntie van live-inspectie.
Het mechanische platform moet geschikt zijn voor de werkelijke afmetingen en het gewicht van de PCB. Het moet ook voldoende verplaatsing bieden om componenten dicht bij de randen van de printplaat te inspecteren zonder ingewikkelde herpositionering.
Beoordeel ten slotte de softwareworkflow. Operators hebben praktische functies nodig voor beeldinstelling, holtemeting, maatvergelijking, beeldopslag en rapportage, niet alleen een hoog maximaal vergrotingsgetal.
Het systeem gebruikt een gesloten microfocus-röntgenbron van 130 kV met een opgegeven brandvlek van 5 μm en maximaal 150× geometrische vergroting. De vlakkeplaatdetector biedt een beeldoppervlak van 130 × 130 mm, een resolutie van 1536 × 1536, een pixelgrootte van 85 μm en een beeldsnelheid van 20 fps.
Het systeem ondersteunt meerhoeksinspectie en verwerkt binnen het inspectiegebied monsters tot 510 × 450 mm, met een opgegeven maximaal monstergewicht van 12 kg. Deze specificaties moeten vóór de machinekeuze worden gecontroleerd met de werkelijke PCB, behuizingsgrootte en beoogde defecten van de klant.
Fabrieken die inspectieconfiguraties vergelijken, kunnen het volledige assortiment bekijken PCB X-ray inspectiesystemen lijn.
Vraag een BGA-röntgeninspectietest aan
Stuur DEZ de afmetingen van uw PCBA, informatie over de BGA- of CSP-behuizing, het vermoedelijke defecttype, het inspectievolume en de vereiste productieworkflow.
Ons team kan representatieve monsters inspecteren en op basis van het werkelijke beeldresultaat een geschikte röntgenconfiguratie adviseren.