Utilizziamo i cookie per assicurarti di offrirti la migliore esperienza sul nostro sito web.
Parla direttamente con il nostro team attrezzature
Dicci cosa hai bisogno di pulire, saldare o ispezionare. Ti consiglieremo attrezzature adatte in base alle dimensioni del tuo PCB, al processo e alla capacità produttiva.
Supporto diretto dal produttore
Entro 1 ora lavorativa
Ottieni consigli sulla selezione dell'attrezzatura, test di campioni e configurazione direttamente da DEZ SMT.
Le tue informazioni vengono utilizzate solo per rispondere alla tua richiesta.
Macchina di ispezione a raggi X per giunti di saldatura BGA nascosti
Scopri come l’ispezione a raggi X dei BGA rileva ponti di saldatura nascosti, vuoti, sfere mancanti e disallineamenti, e quali specifiche di imaging sono davvero importanti.
Una Macchina di ispezione a raggi X BGA consente agli ingegneri di ispezionare i giunti di saldatura nascosti sotto package BGA, CSP, QFN e LGA.
A differenza dei terminali attorno a un QFP o dei giunti visibili su un componente a foro passante, le sfere di saldatura BGA si trovano tra il corpo del componente e il PCB. L’AOI e l’ispezione visiva possono verificare la posizione del componente e le condizioni circostanti, ma non possono controllare direttamente l’intero schema di saldature nascoste.
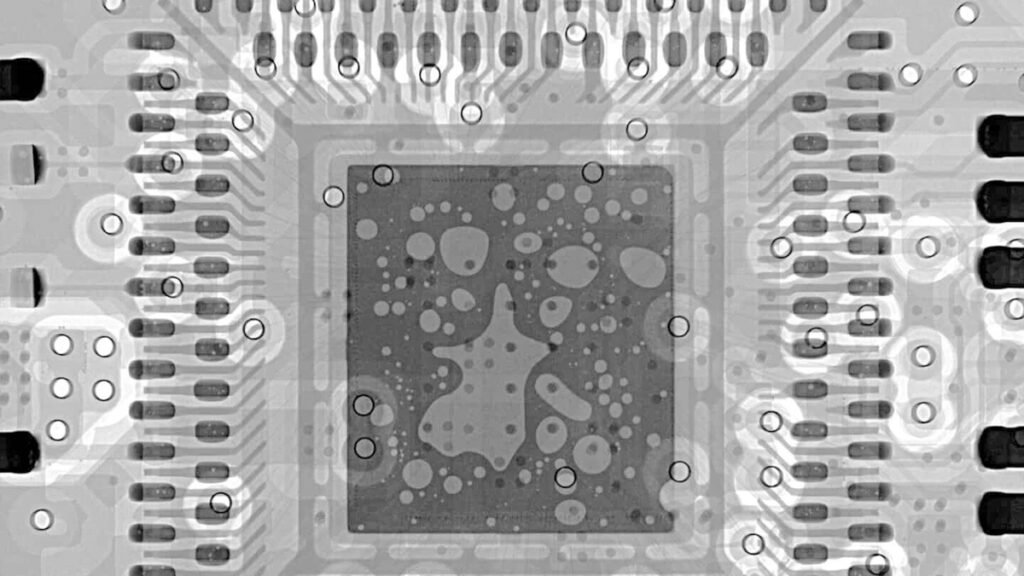
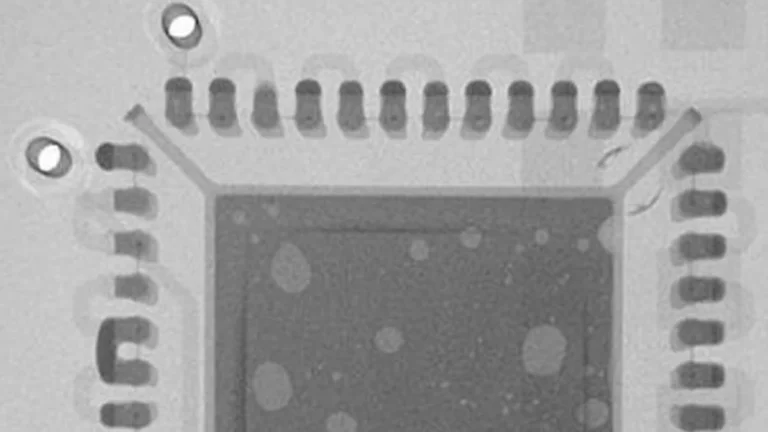
L’imaging a raggi X risolve questo problema di visibilità mostrando le differenze nella densità proiettata e nella forma dei giunti di saldatura. Può rilevare ponti, sfere mancanti, vuoti, volume di saldatura anomalo e disallineamento del package prima che l’assieme passi alla fase produttiva successiva.
Tuttavia, un’immagine a raggi X non costituisce un test elettrico o di affidabilità completo. Alcune aperture, difetti head-in-pillow e microcricche possono richiedere immagini angolate, CT, test elettrici o analisi distruttive per la conferma.
Indice
Perché i giunti BGA nascosti richiedono l’ispezione a raggi X
Un package BGA può apparire correttamente posizionato pur contenendo difetti sottostanti.
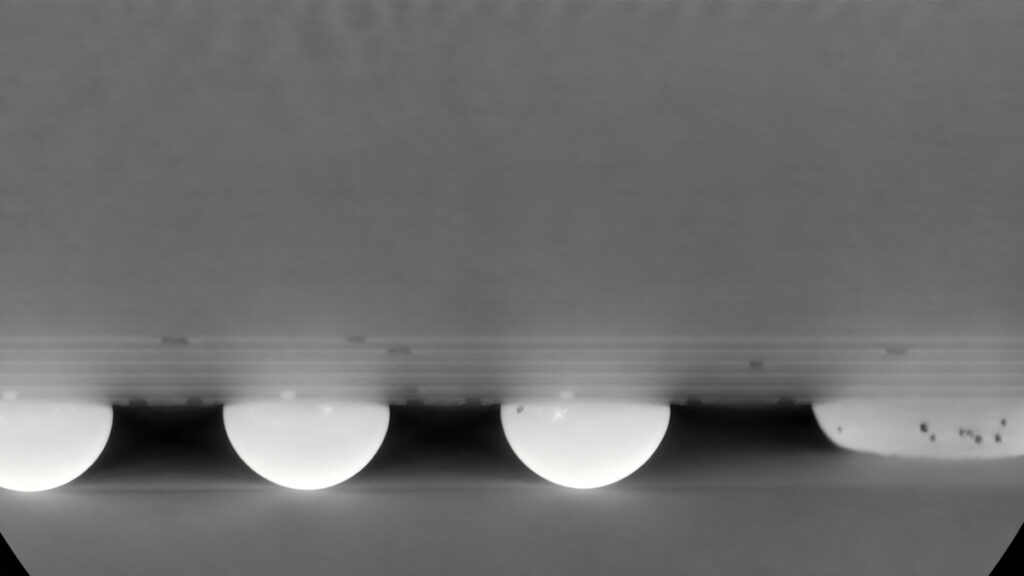
Un ponte di saldatura può collegare due sfere adiacenti. Una posizione può contenere saldatura insufficiente o essere del tutto priva della sfera. I vuoti possono occupare parte di un giunto, mentre un riflusso non uniforme o il movimento del package possono spostare lo schema di saldatura rispetto alle piazzole del PCB.
Questi difetti sono particolarmente costosi quando vengono scoperti dopo l’assemblaggio finale. Il prodotto potrebbe essere già entrato nei test funzionali, nell’integrazione di sistema o nell’uso da parte del cliente, rendendo diagnosi e rilavorazione molto più difficili.
Per questo motivo, l’ispezione e la rilavorazione BGA a raggi X devono essere trattate come un processo controllato, anziché limitarsi a scattare un’immagine e formulare un rapido giudizio visivo.
Come funziona l’imaging a raggi X dei BGA
Un sistema di ispezione a raggi X comprende tre parti essenziali: una sorgente di raggi X, la PCBA da ispezionare e un rilevatore digitale.
La sorgente emette raggi X attraverso l’assieme. Materiali con spessori e densità differenti attenuano la radiazione in modo diverso. Il rilevatore converte queste variazioni in un’immagine in scala di grigi che mostra la struttura proiettata della saldatura, del rame, dei materiali dei componenti e degli strati del PCB.
L’immagine può quindi essere utilizzata per confrontare forma, dimensione e spaziatura delle sfere di saldatura, nonché la distribuzione interna dei vuoti.
La tensione del tubo necessaria dipende principalmente dalla penetrazione richiesta per il campione. La corrente o la potenza del tubo influiscono sulla luminosità dell’immagine e sulla velocità di acquisizione, mentre la dimensione del punto focale influenza la nitidezza, soprattutto con un elevato ingrandimento geometrico. Questi parametri devono essere considerati insieme, non valutati come valori di specifica isolati.
L’ingrandimento non è la stessa cosa della risoluzione
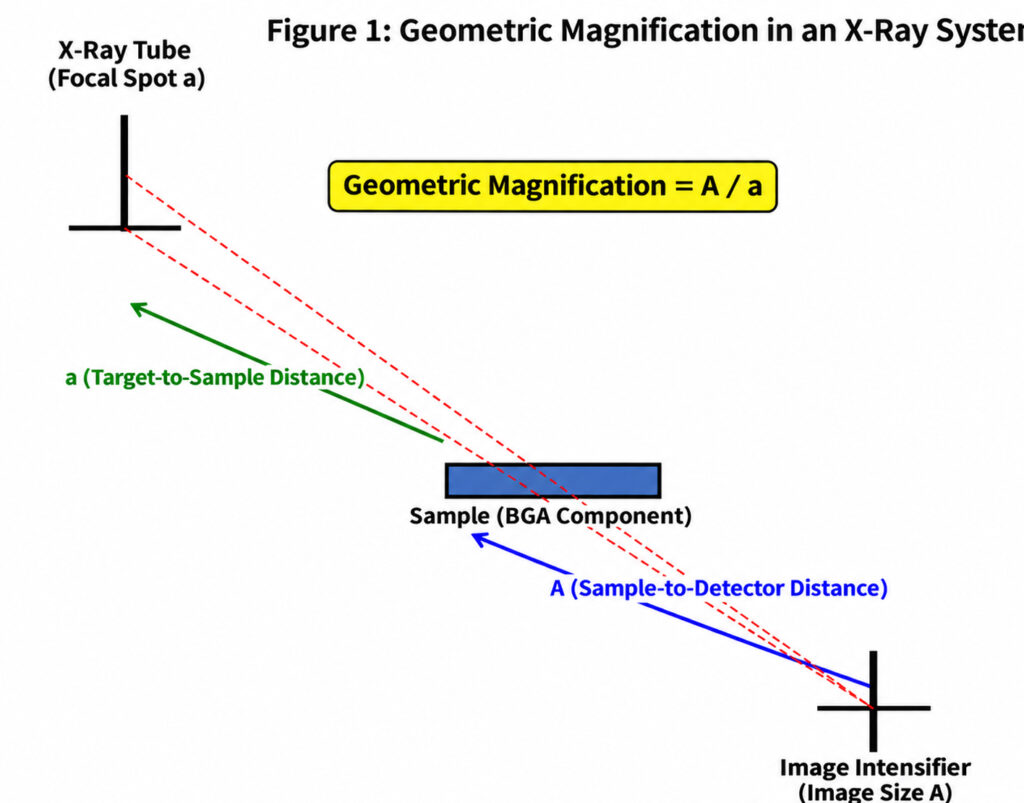
L’ingrandimento geometrico è determinato dal rapporto tra sorgente, campione e rilevatore:
Avvicinare la PCBA alla sorgente di raggi X aumenta l’ingrandimento. Tuttavia, un’immagine visualizzata più grande non contiene automaticamente più dettagli utili.
La qualità effettiva dell’ispezione dipende anche da:
Dimensione del punto focale dei raggi X
Dimensione dei pixel e area di imaging del rilevatore
Contrasto e rumore dell’immagine
Stabilità meccanica
Spessore del campione e densità del materiale
Angolo di visione
Un ingrandimento eccessivo può ridurre il campo visivo e rendere più difficile ispezionare in modo efficiente l’intero schema BGA. Se la sfocatura della sorgente, la risoluzione del rilevatore o le vibrazioni diventano il fattore limitante, aumentando l’ingrandimento geometrico si ingrandisce soltanto la sfocatura.
L’obiettivo pratico, quindi, non è ottenere il massimo ingrandimento disponibile, ma l’immagine più chiara e ripetibile del difetto più piccolo che la fabbrica deve identificare.
Perché una vista dall’alto può non essere sufficiente
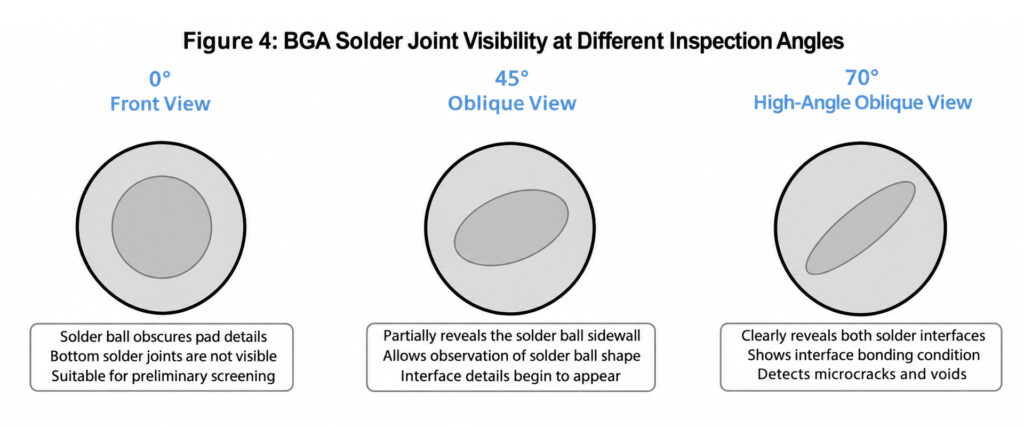
Una vista dall’alto è utile per controllare l’intera matrice delle sfere di saldatura. Sfere mancanti, ponti importanti, dimensioni anomale delle sfere, disallineamento e distribuzione dei vuoti possono spesso essere riconosciuti rapidamente.
Il limite è che un’immagine a raggi X 2D comprime in un’unica proiezione ogni struttura lungo il percorso del fascio. Strati di rame, componenti vicini e caratteristiche della saldatura possono sovrapporsi.
Una vista angolata modifica questa proiezione. Può separare strutture sovrapposte e fornire maggiori informazioni sulla geometria della saldatura, sulla posizione di bagnatura e sulle interfacce sospette.
Ciò non significa che ogni cricca o giunto aperto diventi visibile semplicemente cambiando angolo. La rilevabilità dipende ancora da dimensione, orientamento e contrasto di densità del difetto. Più angoli di osservazione migliorano le evidenze disponibili per l’ingegnere, ma potrebbero essere ancora necessari test elettrici o analisi in sezione.
Quali difetti BGA possono rilevare i raggi X?
Condizione
Evidenza tipica ai raggi X
Limite importante
Ponte di saldatura
Tra posizioni adiacenti appare un percorso continuo di saldatura
Verificare che il collegamento apparente non sia causato dalla sovrapposizione del rame o di un altro strato della scheda
Sfera mancante o saldatura insufficiente
Una posizione presenta un’area di saldatura proiettata assente o anormalmente piccola
Confrontare con i giunti circostanti e con campioni sicuramente conformi
Vuidi
All’interno del giunto di saldatura proiettato compaiono aree a densità inferiore
Utilizzare un metodo di misurazione coerente e criteri di accettazione definiti dal cliente
Disallineamento
Lo schema delle sfere di saldatura è spostato rispetto alla posizione prevista della piazzola o del package
Piccoli spostamenti richiedono una misurazione calibrata anziché una stima visiva
Apertura, head-in-pillow o cricca
Da un’angolazione adatta può essere visibile una separazione o un profilo anomalo del giunto
Alcuni difetti potrebbero non risultare conclusivi nell’imaging 2D convenzionale e richiedere CT, test elettrici o analisi in sezione
I raggi X possono inoltre supportare il monitoraggio del processo misurando area, diametro, rotondità e spaziatura delle sfere di saldatura, oltre alla percentuale di vuoti. Queste misurazioni sono più utili quando vengono applicate le stesse condizioni di imaging e regole di valutazione a tutti i lotti di produzione.
I criteri di accettazione devono derivare dai requisiti di prodotto del cliente e dagli standard di produzione applicabili. Un vuoto visibile nell’immagine non comporta automaticamente lo scarto, a meno che superi il limite definito o interessi l’area critica del giunto.
Ispezione 2D, multiangolo o CT?
I raggi X 2D convenzionali sono adatti all’ispezione offline di routine di ponti, saldatura mancante, distribuzione dei vuoti e allineamento. Sono relativamente rapidi e consentono di controllare più componenti sullo stesso assieme.
L’imaging multiangolo è utile quando gli strati del PCB o le strutture circostanti si sovrappongono all’area da valutare. Fornisce all’ingegnere proiezioni aggiuntive senza richiedere una ricostruzione 3D completa.
La CT ricostruisce immagini in sezione, consentendo di separare le strutture poste a profondità differenti. È utile per assiemi complessi con sovrapposizioni, analisi dettagliate dei guasti e casi in cui una proiezione 2D non riesce a isolare il difetto sospetto.
La CT non è automaticamente la scelta migliore per ogni linea di produzione. In genere richiede tempi di acquisizione e ricostruzione più lunghi. Per il controllo di qualità BGA di routine, un imaging 2D nitido abbinato a pratiche viste angolate può offrire un equilibrio migliore tra visibilità del difetto e velocità di ispezione.
Cosa controllare prima di scegliere una macchina
La specifica della sorgente deve essere valutata come combinazione di penetrazione, dimensione del punto focale e stabilità operativa. Un valore elevato della potenza del tubo, da solo, non dimostra che il sistema possa risolvere piccoli difetti BGA.
Le prestazioni del rilevatore sono altrettanto importanti. La dimensione dei pixel influisce sul campionamento dei dettagli fini, mentre l’area attiva di imaging determina quanta parte del PCB può essere visualizzata contemporaneamente. La frequenza dei fotogrammi incide sul posizionamento e sull’efficienza dell’ispezione in tempo reale.
La piattaforma meccanica deve accogliere le dimensioni e il peso effettivi del PCB. Deve inoltre offrire una corsa sufficiente per ispezionare i componenti vicini ai bordi della scheda senza riposizionamenti complessi.
Infine, valutare il flusso di lavoro del software. Gli operatori necessitano di funzioni pratiche per la regolazione dell’immagine, la misurazione dei vuoti, il confronto dimensionale, l’archiviazione delle immagini e la generazione dei rapporti, non soltanto di un elevato valore di ingrandimento massimo.
Utilizza una sorgente chiusa di raggi X a microfuoco da 130 kV, con punto focale dichiarato di 5 μm e ingrandimento geometrico fino a 150×. Il rilevatore a pannello piatto offre un’area di imaging di 130 × 130 mm, una risoluzione di 1536 × 1536, pixel da 85 μm e una frequenza di 20 fps.
Il sistema supporta l’ispezione multiangolo e accoglie campioni fino a 510 × 450 mm all’interno dell’area di ispezione, con un peso massimo dichiarato di 12 kg. Prima di scegliere la macchina, queste specifiche devono comunque essere verificate utilizzando il PCB reale del cliente, le dimensioni del package e i difetti da individuare.
Invia a DEZ le dimensioni della PCBA, le informazioni sul package BGA o CSP, il tipo di difetto sospetto, la quantità da ispezionare e il flusso produttivo richiesto.
Il nostro team può ispezionare campioni rappresentativi e consigliare una configurazione a raggi X adeguata in base al risultato effettivo dell’imaging.