Parla direttamente con il nostro team attrezzature
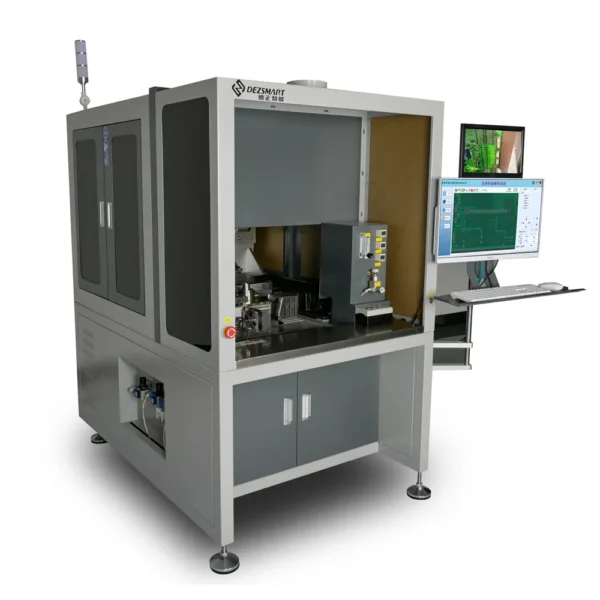
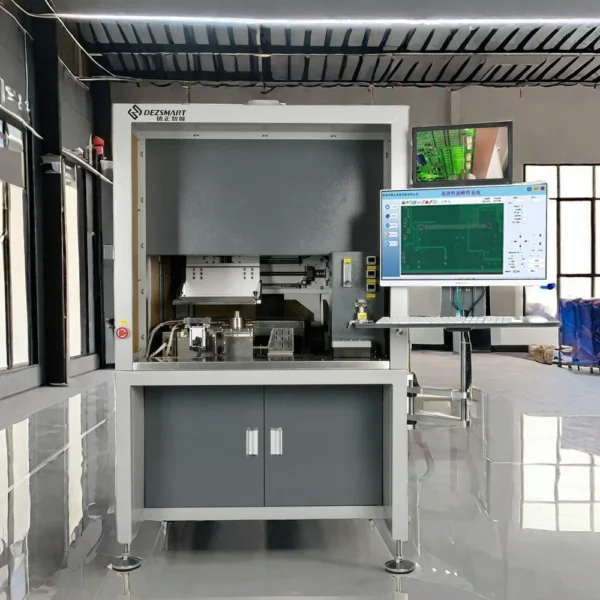
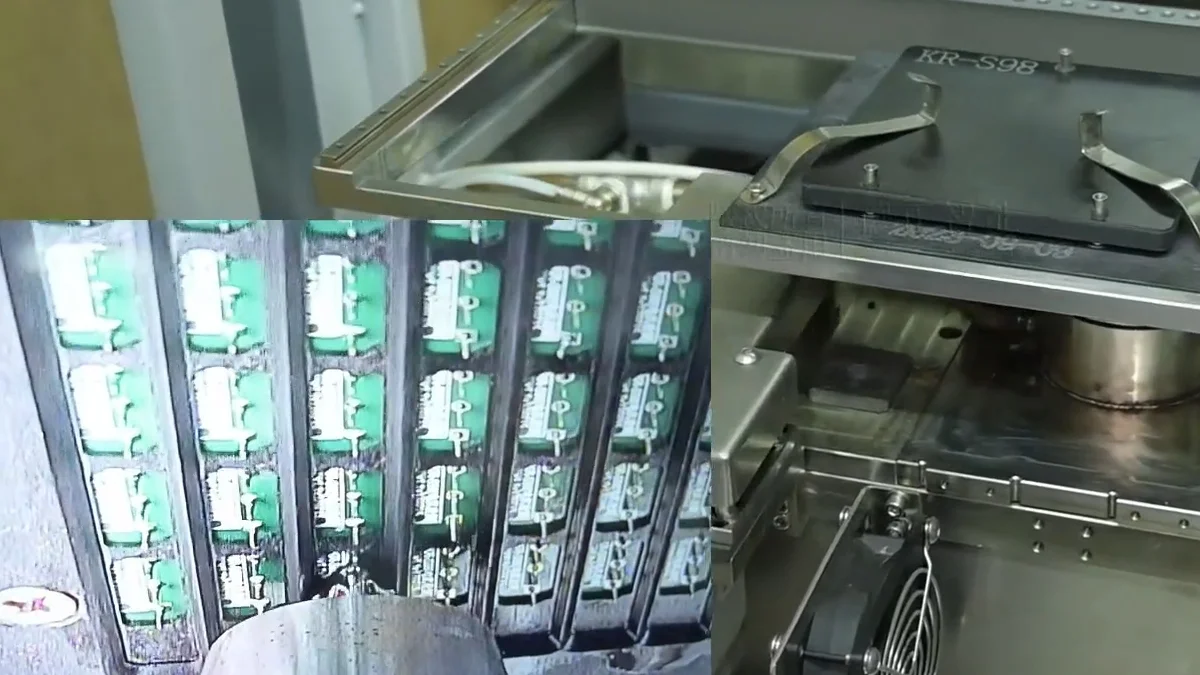
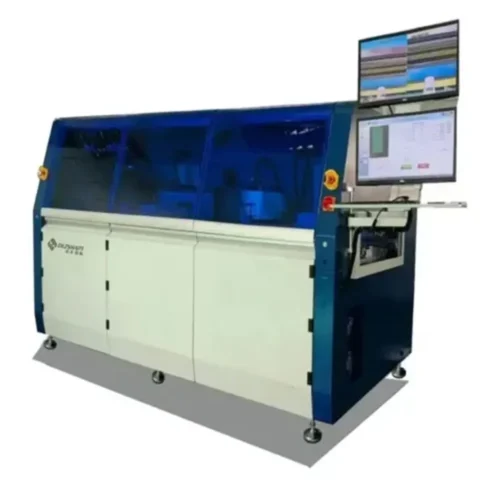
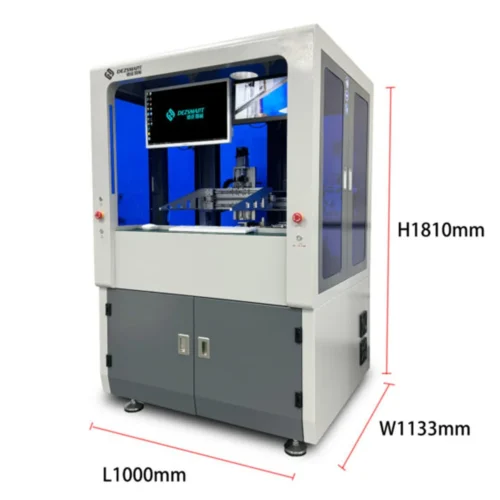
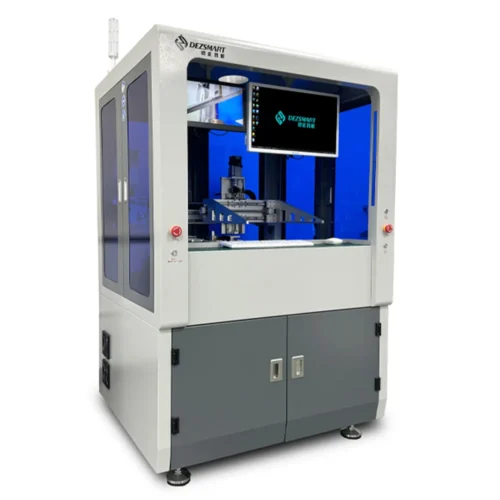
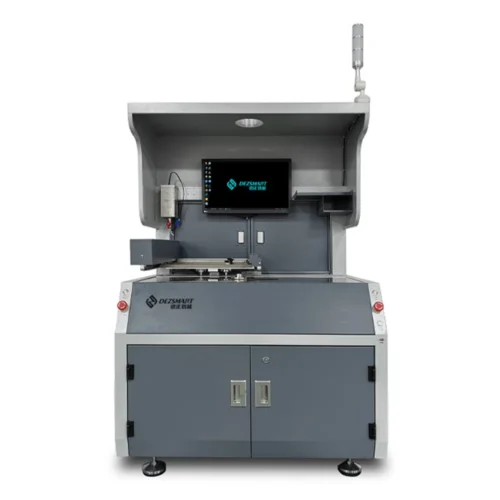
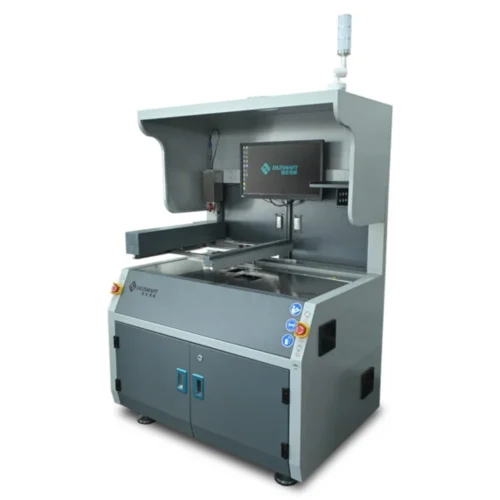
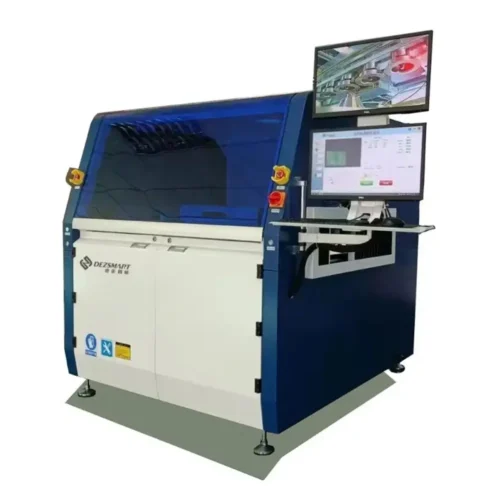
Il DEZ-H3600A automatizza l'applicazione del flusso, il preriscaldamento a infrarossi e la saldatura selettiva dei componenti a foro passante su PCBAs fino a 400 × 300 mm.
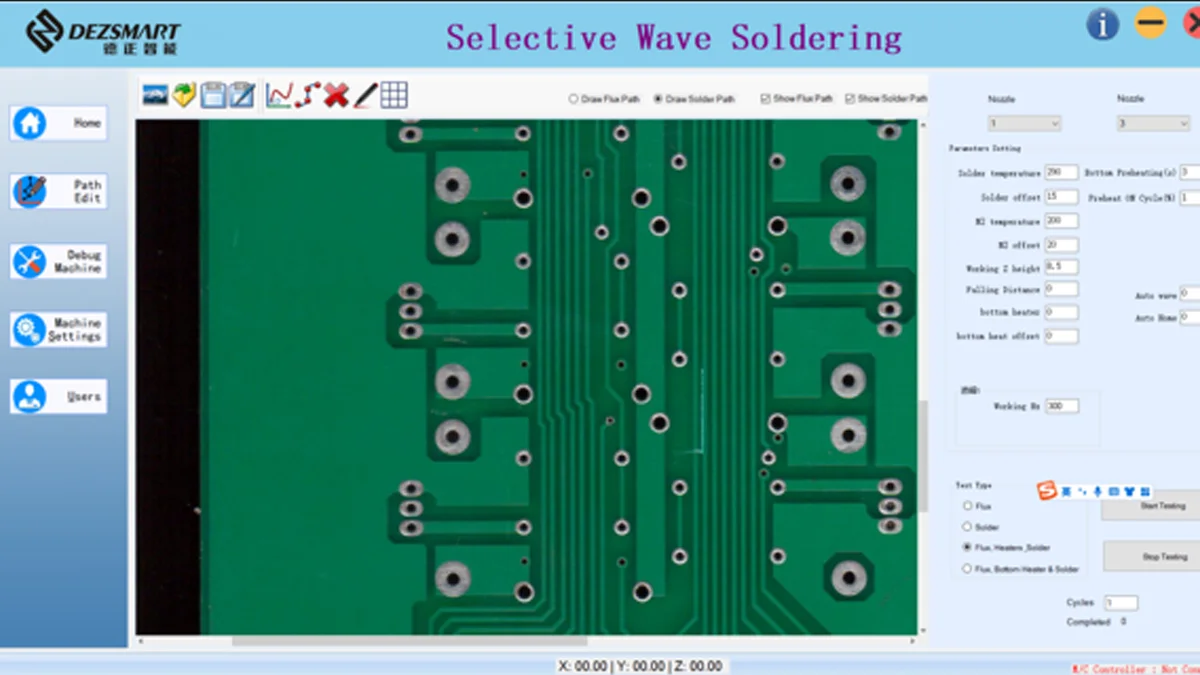
L'operatore carica manualmente la PCBA, e la piattaforma servo programmabile XYZ muove ciascun punto di saldatura attraverso il processo richiesto. I percorsi di saldatura, le temperature, le velocità di movimento, l'altezza dell'onda e i tempi di processo possono essere salvati per produzioni ripetute.
La macchina è progettata per la produzione a mix elevato e per lotti piccoli e medi che richiedono giunti di saldatura più consistenti rispetto alla saldatura manuale, senza installare un'intera linea di saldatura selettiva in linea. Adatta per clienti che utilizzano PCB spessi, schede con alta capacità termica o PCB che richiedono preriscaldamento.
Le PCBA a tecnologia mista contengono spesso componenti SMD saldati a rifusione insieme a connettori, trasformatori, relè, terminali e altre parti a foro passante.
La saldatura manuale rende la qualità dei giunti dipendente dal tempo di saldatura dell'operatore, dalla quantità di stagno e dalla temperatura del ferro. Questo può portare a riempimenti irregolari dei fori, stagno insufficiente, ponti e rifacimenti ripetuti.
Il DEZ-H3600A applica il flusso solo nelle aree programmate, preriscalda la scheda e sposta ciascun giunto di saldatura a foro passante attraverso una mini-wave controllata. Una volta confermato il programma, gli stessi parametri di saldatura possono essere ripetuti per ogni scheda nel lotto.
Solo i punti di saldatura selezionati contattano l'onda di saldatura, limitando l'esposizione al calore dei componenti SMD vicini e di altre aree che non richiedono saldatura a foro passante.

| Processo | Funzione |
|---|---|
| Caricamento manuale | L'operatore posiziona la PCBA o il supporto sulla piattaforma di movimento XYZ |
| Selezione del programma | La macchina carica il percorso salvato e i parametri di saldatura per il prodotto |
| Flussaggio selettivo | Il flussante viene applicato solo nelle aree di saldatura a foro passante programmate |
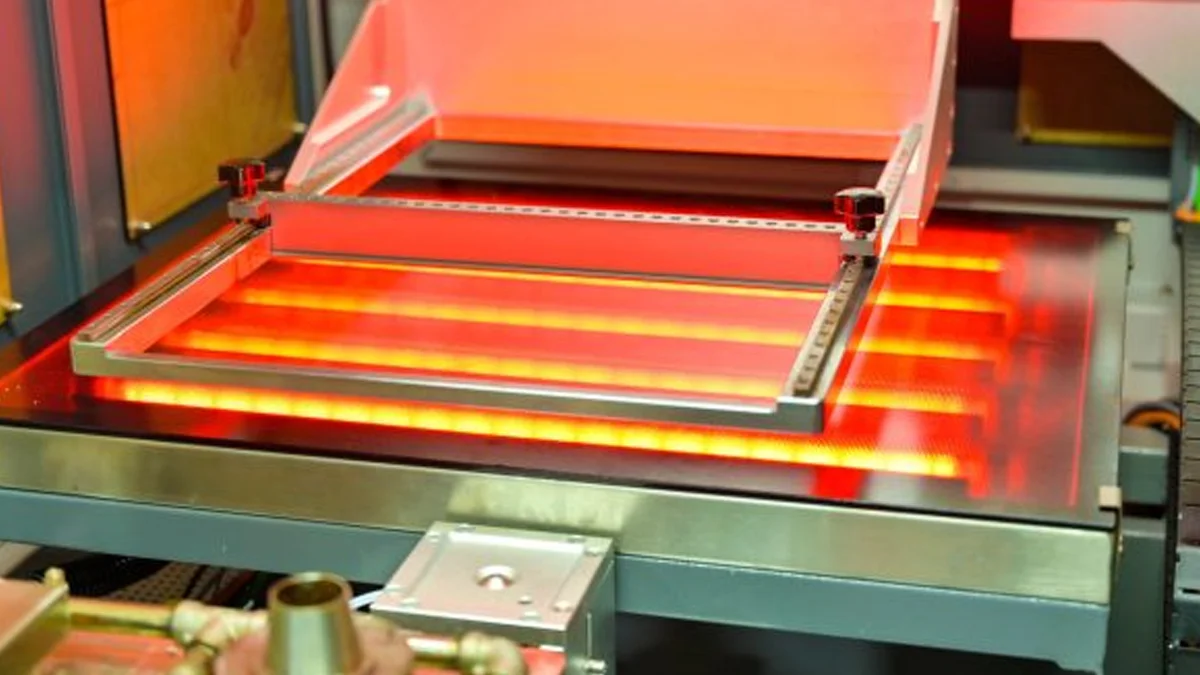
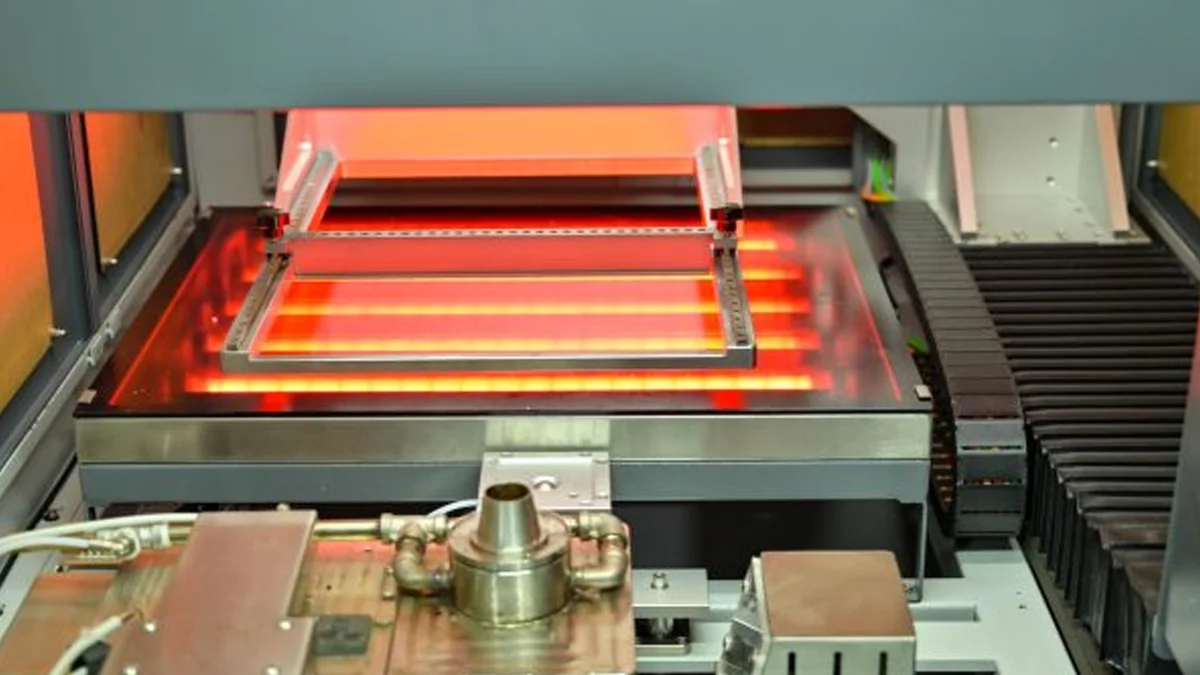
| Preriscaldamento infrarosso | Il riscaldatore infrarosso inferiore prepara la PCB, i pad e i pin dei componenti per la saldatura |
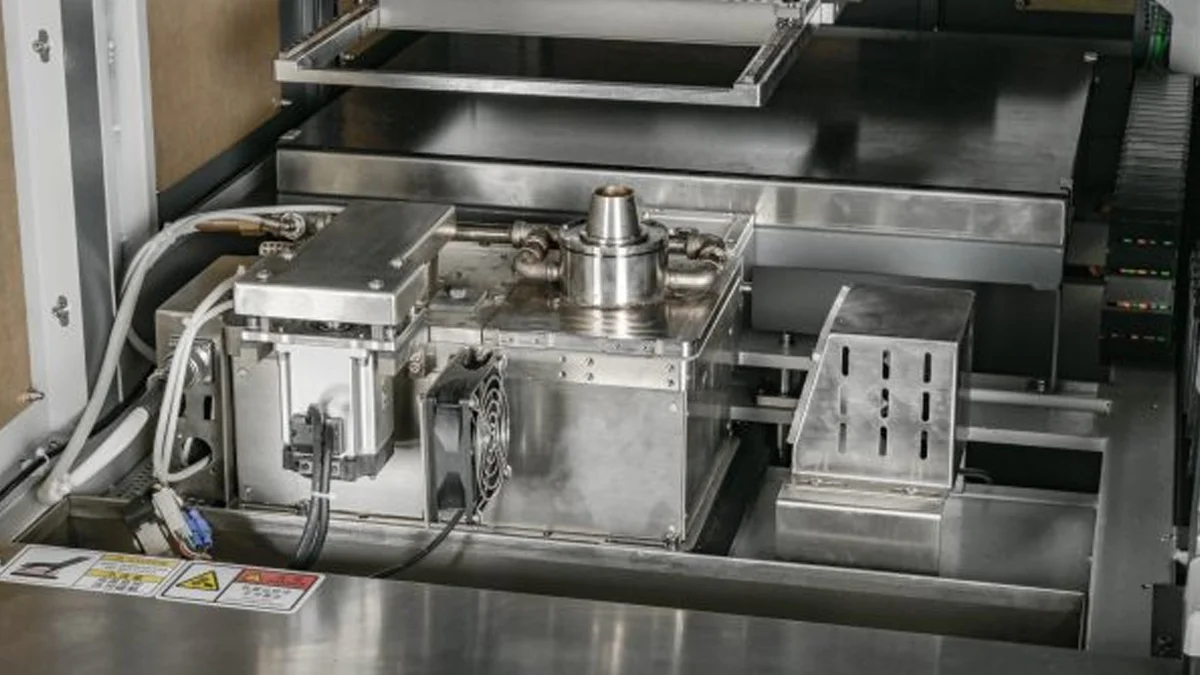
| Saldature selettive | La piattaforma muove ciascuna giuntura programmata attraverso il mini-wave assistito da azoto |
| Monitoraggio del processo | L'operatore osserva il processo di saldatura e verifica i parametri operativi |
| Scarico manuale | La PCBA saldata viene rimossa per l'ispezione o il successivo processo di produzione |
| Specifiche | DEZ-H3600A |
|---|---|
| Dimensioni della macchina | L1260 × W1050 × H1480 mm |
| Potenza Totale | 5 kW |
| Potenza operativa | 1–3 kW |
| Alimentatore | Monofase AC 220 V, 50 Hz |
| Peso della macchina | 450 kg |
| Area massima di saldatura | L400 × W300 mm; dimensioni personalizzate disponibili |
| Spessore del PCB | 0.2–6 mm |
| Orlo minimo del PCB | ≥3 mm |
| Carico e scarico | Manuale |
| Altezza operativa | 900 ±30 mm |
| Chiarimento della componente superiore | 50 mm |
| Chiarimento del componente inferiore | 30 mm |
| Assi di movimento | X, Y e Z |
| Controllo del movimento | Controllo servo a ciclo chiuso |
| Accuratezza di posizionamento | ±0.1 mm |
| Capacità del serbatoio del flusso | 1 L |
| Metodo di preriscaldamento | Pre riscaldamento infrarosso inferiore |
| Potenza di preriscaldamento | 3 kW |
| Temperatura di pre-riscaldamento | 25–240°C |
| Quantità di vaso di saldatura | Uno |
| Capacità del vaso di saldatura | 15 kg |
| Temperatura massima di saldatura | 350°C |
| Potenza del vaso di saldatura | 1,2 kW |
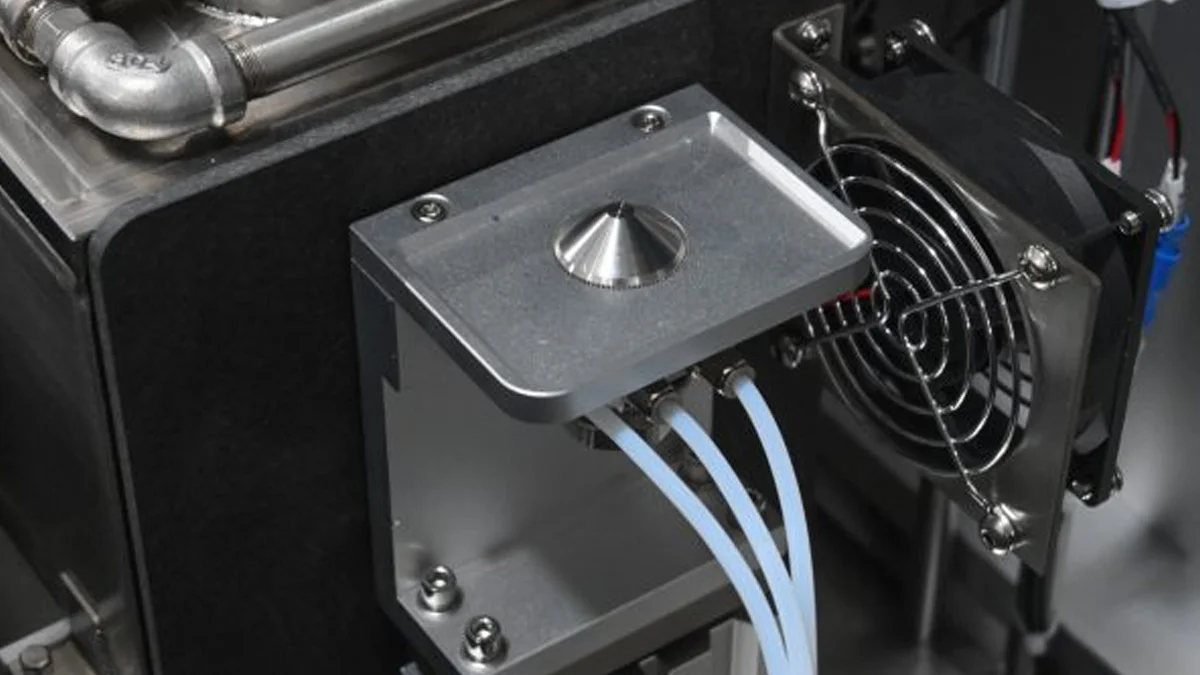
| Ugelli standard | Cinque: 4 mm × 3, 5 mm × 1 e 6 mm × 1 |
| Pressione dell'aria | 3–5 bar |
| Consumo d'aria | 8–12 L/min |
| Pressione dell'azoto | 3–4 bar |
| Purezza dell'azoto | ≥99,998% |
| Consumo di azoto | 1–2 m³/h per ugello |
| Requisito di scarico | 500–800 m³/h |
Abbiamo lavorato con


Soldera i terminali attraverso il foro utilizzati da connettori, trasformatori, relè, terminali, intestazioni a pin, prese e altri componenti THT. Non salda pacchetti BGA o QFN; questi componenti potrebbero già essere presenti sulla PCBA a tecnologia mista.
Un riempimento insufficiente dei fori può derivare da flusso inadeguato, bassa pre-riscaldamento, velocità di saldatura eccessiva, altezza del beccuccio errata, scarsa saldabilità dei terminali o dei fori, o temperatura di saldatura insufficiente. Questi fattori devono essere controllati insieme durante lo sviluppo del processo.
Il bridging può essere causato da un beccuccio sovradimensionato, un'altezza dell'onda eccessiva, una velocità di prelievo lenta, una direzione di movimento errata, una distanza dei pad non adatta o flusso eccessivo. Regolare il beccuccio e il percorso di uscita prima di aumentare la temperatura di saldatura.
Controllare se i pad sono ossidati, se i terminali sono contaminati, se l'attivazione del flusso è insufficiente, se il pre-riscaldamento è inadeguato e se la temperatura di saldatura è corretta. La purezza dell'azoto e l'ossidazione del pentola di saldatura devono essere verificate.
L'azoto è richiesto per la configurazione di processo specificata. Protegge l'onda di saldatura dall'ossidazione eccessiva e supporta una bagnatura stabile attorno al beccuccio.
La richiesta dichiarata è di almeno 99.998% di purezza, pressione di 3–4 bar e circa 1–2 m³/h per ciascun beccuccio in funzione.
Il beccuccio deve adattarsi allo spazio disponibile attorno al giunto di saldatura, fornendo al contempo un contatto di saldatura sufficiente per un riempimento adeguato del foro. La dimensione del pad, la spaziatura dei pin, i componenti SMD vicini e la direzione di saldatura devono essere tutti considerati.
No. Un supporto è necessario quando la scheda non può essere tenuta saldamente, ha un contorno irregolare, manca di una sufficienti margini sui bordi o richiede supporto aggiuntivo contro la deformazione.
L'operatore installa il supporto e l'ugello richiesti, seleziona il programma PCBA salvato e conferma le posizioni di flussaggio, preriscaldamento e saldatura prima della produzione.
Rimuovere regolarmente la scoria, ispezionare l'uscita dell'ugello, controllare la stabilità dell'onda e pulire i residui di flusso o di saldatura accumulati. L'ossidazione o il blocco attorno all'ugello possono ridurre l'altezza dell'onda e causare giunti incompleti.
Il forno per saldatura supporta temperature fino a 350°C, ma la compatibilità della lega, il materiale del forno, la configurazione dell'ugello e il profilo di processo devono essere confermati prima di cambiare i materiali per saldatura.
Inviare il PCBA, il file Gerber, le dimensioni della scheda, lo spessore, le tolleranze dei componenti, la lega di saldatura, il tipo di flusso, lo standard di riempimento dei fori richiesto e il ciclo di produzione target.
Contatta DEZ per Macchina per la pulizia PCBA, macchina per saldatura selettiva, macchine per pulizia stencil, ispezione a raggi X, rifacimento BGA, forni di rifusione e attrezzature di gestione SMT.
Invia le dimensioni del tuo pezzo, il problema di produzione e la capacità necessaria per ricevere una revisione gratuita della tua applicazione, raccomandazione di attrezzatura e preventivo per il progetto. Test di campioni gratuiti sono disponibili per progetti qualificati.
Uno specialista dell'attrezzatura ti contatterà entro un'ora durante l'orario lavorativo.
Ricevi una Raccomandazione Gratuita e Richiedi Test di Campioni
Email: [email protected]
Telefono: +86 138 2338 9052