تحدث مباشرة مع فريق معداتنا
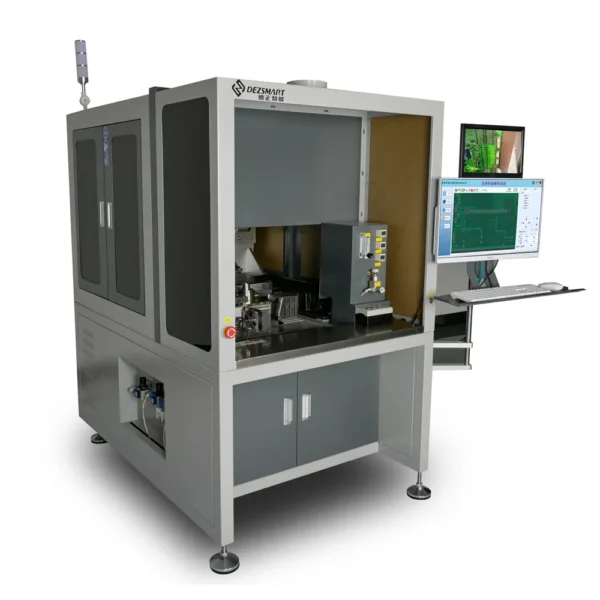
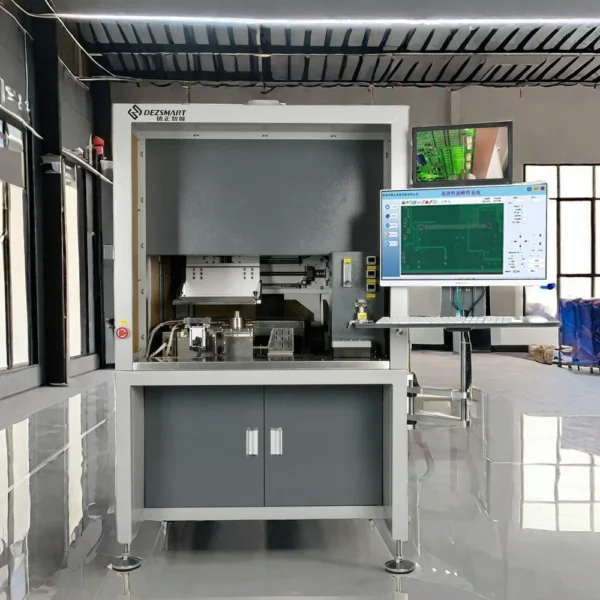
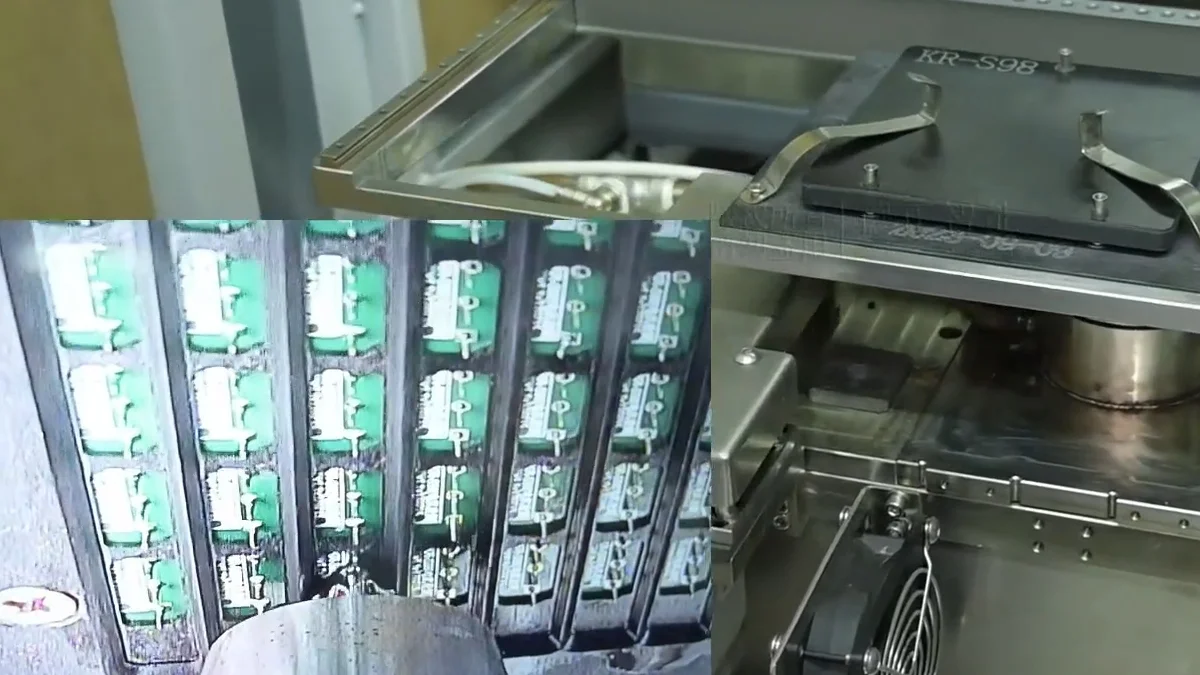
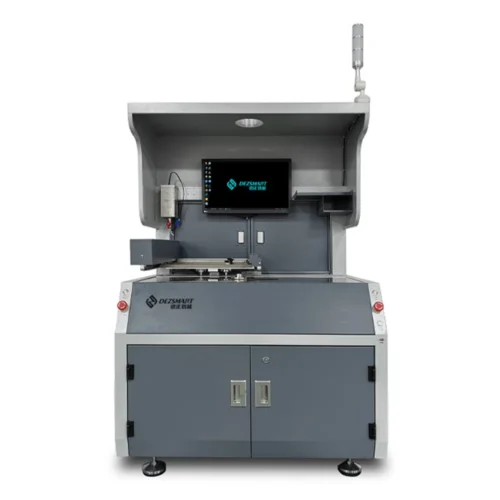
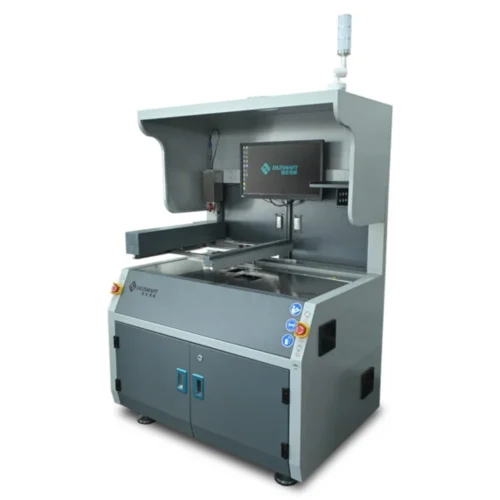
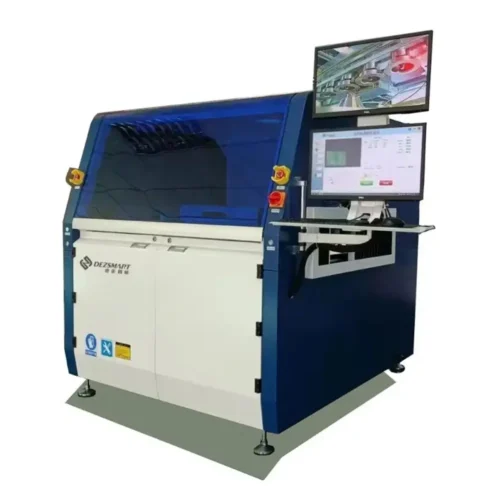
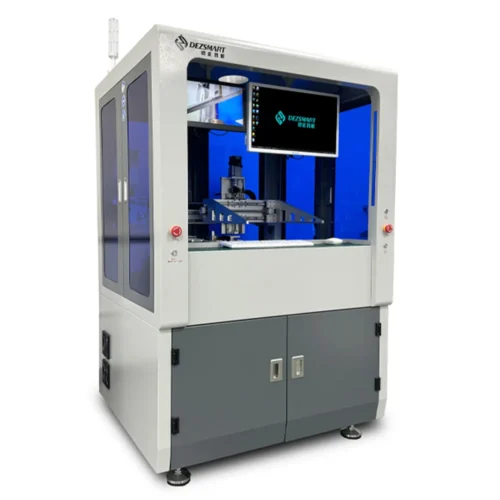
تقوم آلة DEZ-H3600A بأتمتة تطبيق الفلكس، والتسخين بالأشعة تحت الحمراء، واللحام الانتقائي لمكونات الثقوب المنفذة على PCBAs حتى 400 × 300 مم.
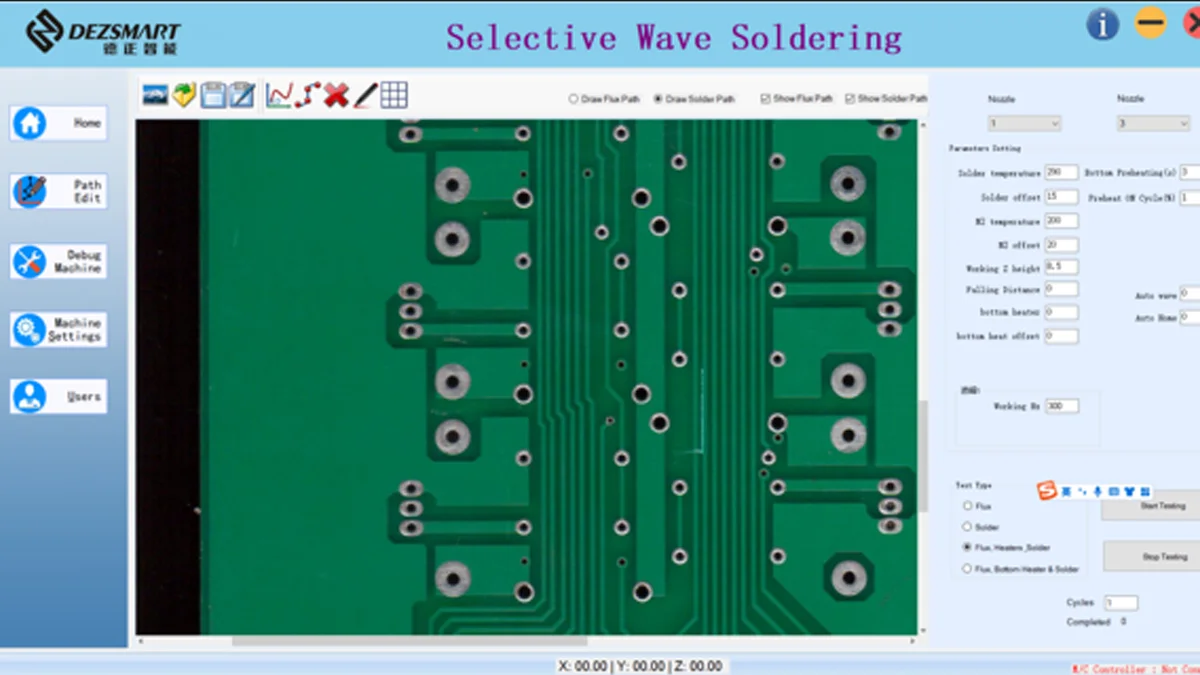
يقوم المشغل بتحميل PCBA يدويًا، وتقوم منصة السيرفو XYZ القابلة للبرمجة بتحريك كل نقطة لحام خلال العملية المطلوبة. يمكن حفظ مسارات اللحام، ودرجات الحرارة، وسرعات الحركة، وارتفاع الموج، وأوقات العملية لإنتاج متكرر.
الآلة مصممة للإنتاج عالي التنوع، دفعات صغيرة ومتوسطة تحتاج إلى لحامات لحام أكثر اتساقًا من اللحام اليدوي دون الحاجة إلى تثبيت خط لحام انتقائي كامل. مناسبة للعملاء الذين يستخدمون دوائر مطبوعة سميكة، لوحات ذات سعة حرارية عالية، أو دوائر مطبوعة تتطلب تسخينًا مسبقًا.
غالبًا ما تحتوي الدوائر المطبوعة بتكنولوجيا مختلطة على مكونات للحام بإعادة التدفق مع موصلات، ومحولات، ومرحلات، وأطراف وعناصر أخرى عبر الثقوب.
تعتمد جودة الوصلات في اللحام اليدوي على وقت لحام المشغل، وكمية اللحام، ودرجة حرارة الحديد. يمكن أن يؤدي ذلك إلى ملء غير متسق للثقوب، وكمية لحام غير كافية، وجسور، وإعادة العمل المتكررة.
تطبق DEZ-H3600A الفلوس فقط على المناطق المبرمجة، تسخن اللوحة وتحرك كل وصلة لحام عبر الثقوب عبر موجة صغيرة محكومة. بمجرد تأكيد البرنامج، يمكن تكرار نفس معلمات اللحام لكل لوحة في الدفعة.
تتلامس نقاط اللحام المحددة فقط مع موجة اللحام، مما يحد من تعرض الحرارة للمكونات SMD القريبة والمناطق الأخرى التي لا تتطلب لحام عبر الثقوب.

| عملية | وظيفة |
|---|---|
| التحميل اليدوي | يضع المشغل الPCBA أو الحامل على منصة الحركة XYZ |
| اختيار البرنامج | تقوم الآلة بتحميل المسار والبارامترات اللحام المحفوظة للمنتج |
| تدفق انتقائي | يتم تطبيق flux فقط على مناطق اللحام من خلال الثقوب المبرمجة |
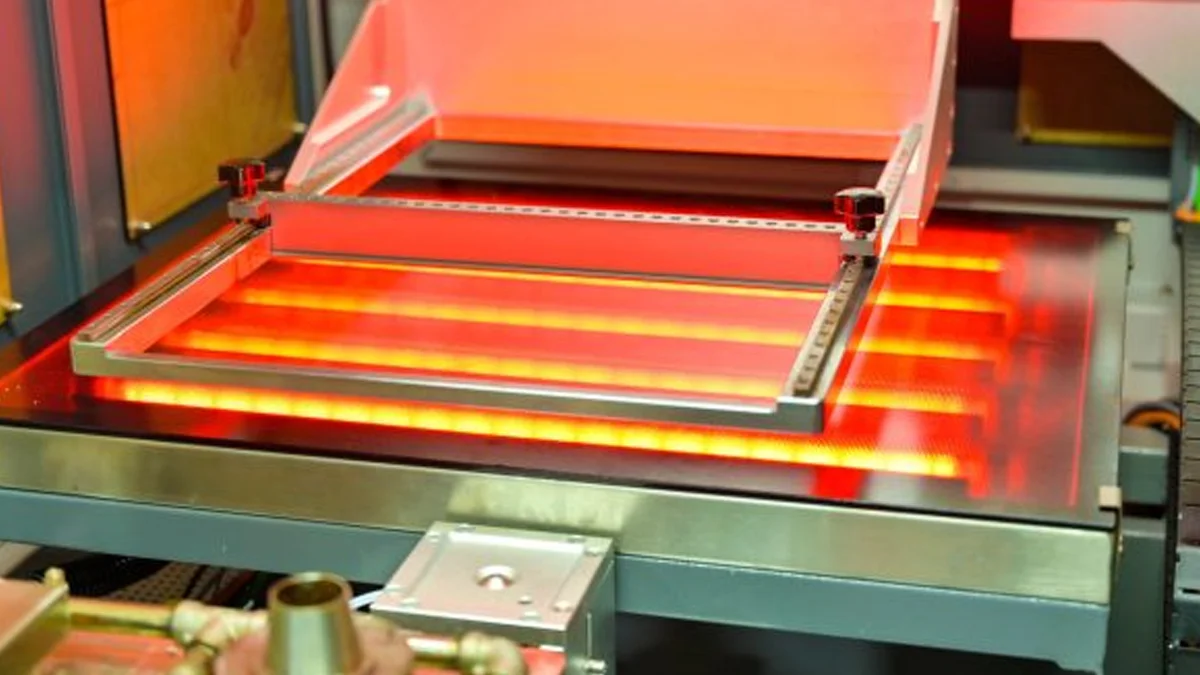
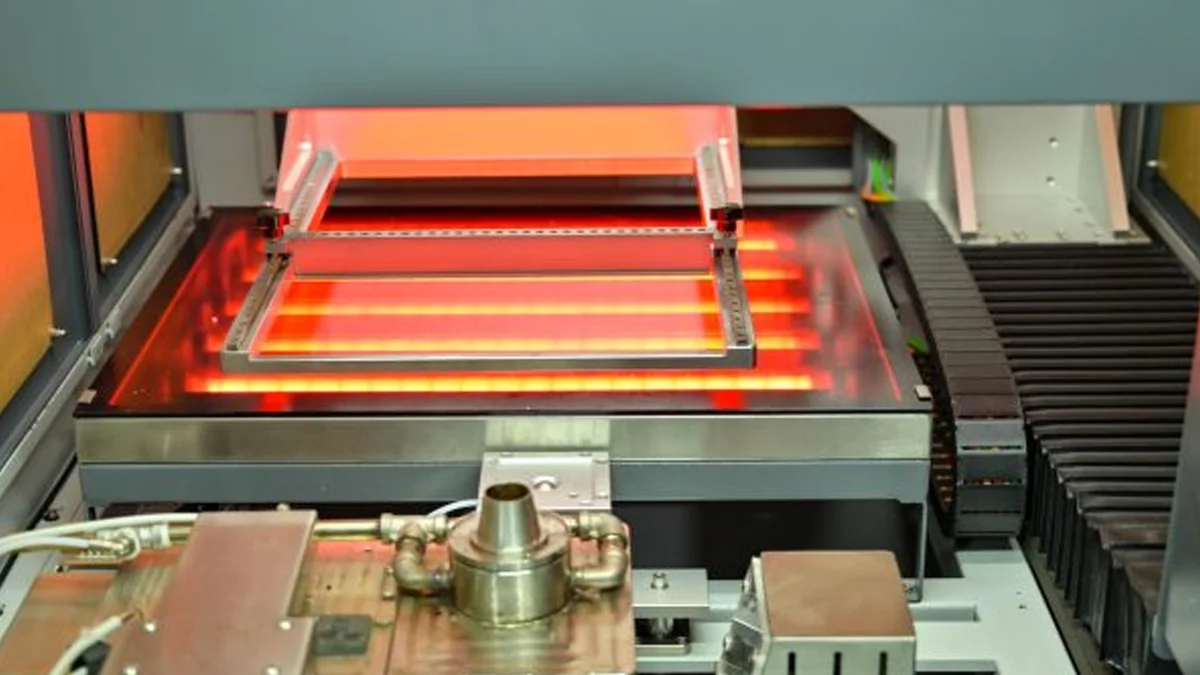
| تسخين بالأشعة تحت الحمراء | يجهز السخان بالأشعة تحت الحمراء المنخفضة لوحة الدوائر المطبوعة ووسادات مكونات الموصلات للحام |
| اللحام الانتقائي | تتحرك المنصة بكل وصلة مبرمجة عبر الموجة المصغرة التي يتم دعمها بالنيتروجين |
| مراقبة العملية | يراقب المشغل عملية اللحام ويتحقق من معلمات التشغيل |
| التفريغ اليدوي | يتم إزالة الPCBA الملحوم لإجراء الفحص أو العملية الإنتاجية التالية |
| المواصفات | DEZ-H3600A |
|---|---|
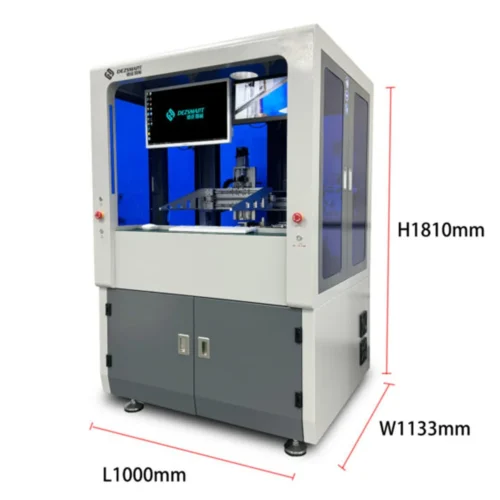
| أبعاد الآلة | L1260 × W1050 × H1480 مم |
| إجمالي الطاقة | 5 كيلو واط |
| قوة التشغيل | 1–3 كيلو وات |
| مزود الطاقة | جهد كهربائي أحادي الطور 220 فولت، 50 هرتز |
| وزن الآلة | 450 كجم |
| أقصى مساحة للحام | L400 × W300 مم؛ أحجام مخصصة متاحة |
| سمك لوحات الدوائر المطبوعة | 0.2–6 ملم |
| حدود لوحات الدوائر المطبوعة الدنيا | ≥3 ملم |
| التحميل والتفريغ | يدوي |
| ارتفاع التشغيل | 900 ±30 مم |
| فجوة المكونات العلوية | 50 مم |
| فجوة المكونات السفلية | 30 مم |
| محاور الحركة | X و Y و Z |
| تحكم الحركة | تحكم سيرفو حلقة مغلقة |
| دقة تحديد المواقع | ±0.1 ملم |
| سعة خزان التدفق | 1 ل |
| طريقة التسخين المسبق | تسخين تحت الأحمر السفلي |
| طاقة التسخين المسبق | 3 كيلووات |
| درجة حرارة التسخين المسبق | 25–240°C |
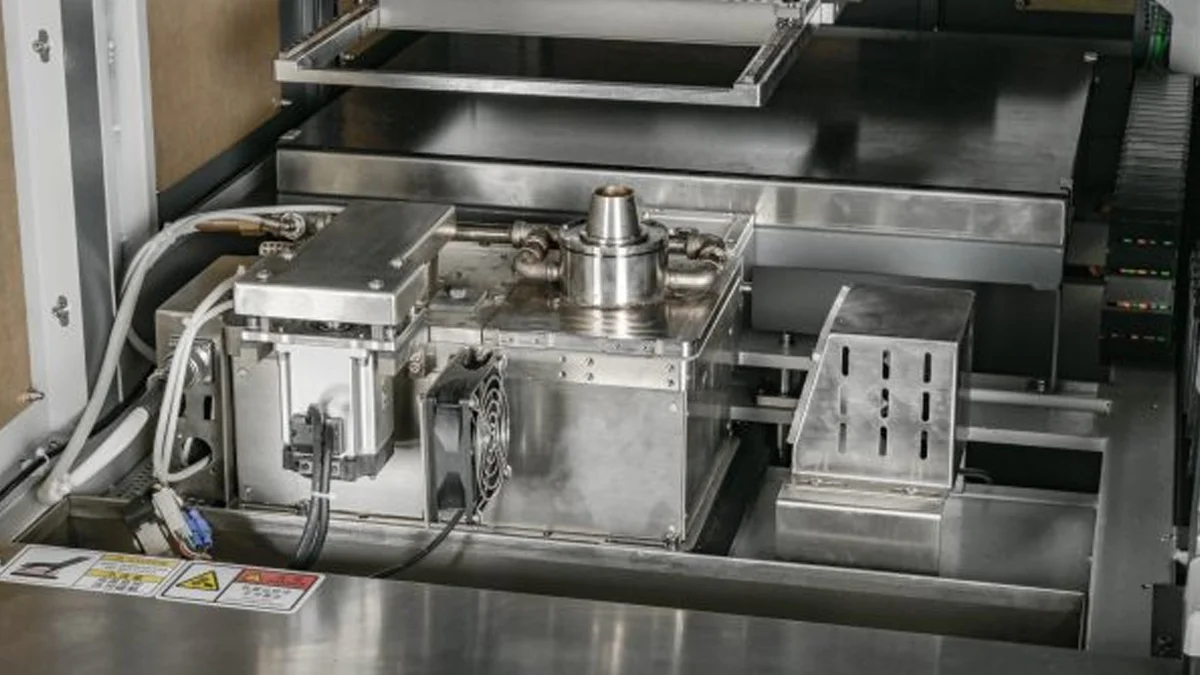
| عدد أوعية اللحام | واحد |
| سعة وعاء اللحام | 15 كجم |
| أقصى درجة حرارة للحام | 350°C |
| طاقة وعاء اللحام | 1.2 كيلو واط |
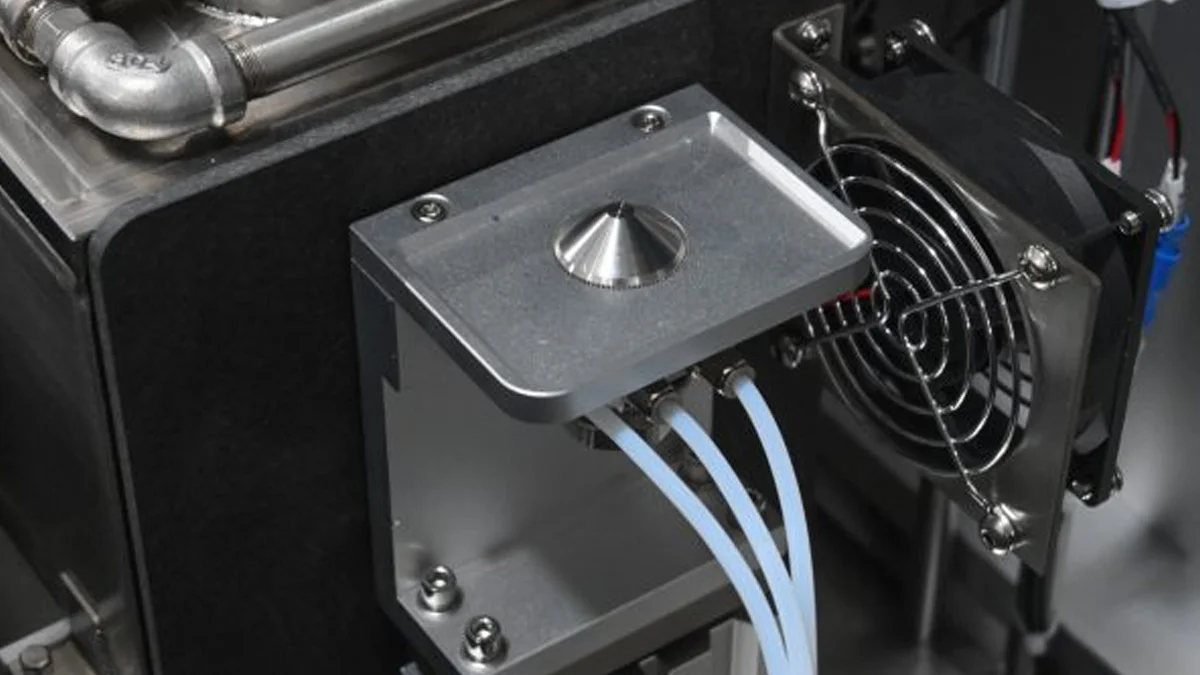
| فوهات قياسية | خمسة: 4 مم × 3، و5 مم × 1، و6 مم × 1 |
| ضغط الهواء | 3–5 بار |
| استهلاك الهواء | 8–12 لتر/دقيقة |
| ضغط النيتروجين | 3–4 بار |
| نقاء النيتروجين | ≥99.998% |
| استهلاك النيتروجين | 1–2 م³/ساعة لكل فوهة |
| متطلبات العادم | 500–800 م³/h |
لقد عملنا مع


يتم لحام الأرجل المثقوبة المستخدمة من قبل الموصلات، والمحولات، وال relay، والمحطات، ورؤوس الدبابيس، والمآخذ ومكونات THT أخرى. لا يقوم بلحام حزم BGA أو QFN؛ قد تكون هذه المكونات موجودة بالفعل على PCBA بتكنولوجيا مختلطة.
يمكن أن يحدث نقص في ملء الثقوب بسبب عدم كفاية الفلكس، أو تسخين غير كافٍ، أو سرعة لحام مفرطة، أو ارتفاع فوهة غير صحيح، أو ضعف قابلية لحام الأرجل أو الثقوب، أو عدم كفاية درجة حرارة اللحام. يجب التحقق من هذه العوامل معًا خلال تطوير العملية.
قد يحدث التداخل بسبب فوهة كبيرة الحجم، أو ارتفاع مفرط لموجة اللحام، أو سرعة سحب بطيئة، أو اتجاه حركة غير صحيح، أو تباعد غير مناسب بين الألواح، أو فلكس مفرط. قم بضبط الفوهة ومسار الخروج قبل زيادة درجة حرارة اللحام.
تحقق من الألواح المؤكسدة، والأرجل الملوثة، وعدم كفاية تفعيل الفلكس، وعدم كفاية التسخين المسبق ودرجة حرارة اللحام غير الصحيحة. يجب أيضًا التحقق من نقاء النيتروجين وأكسدة وعاء اللحام.
النيتروجين مطلوب للتكوين الموصوف للعملية. إنه يحمي موجة اللحام من الأكسدة المفرطة ويدعم ترطيبًا مستقرًا حول الفوهة.
المتطلبات المذكورة هي على الأقل 99.998% نقاء، وضغط من 3 إلى 4 بار، وحوالي 1 إلى 2 م³/ساعة لكل فوهة تشغيل.
يجب أن تتناسب الفوهة مع المساحة المتوفرة حول نقطة اللحام أثناء توفير ما يكفي من تلامس اللحام لملء الثقوب بشكل صحيح. يجب أخذ حجم اللوحة، وتباعد الدبابيس، والمكونات SMD القريبة، واتجاه اللحام في الاعتبار.
لا. تحتاج الحاملة عندما لا يمكن تثبيت اللوحة بشكل آمن، أو لها شكل غير منتظم، أو تفتقر إلى مساحة حافة كافية، أو تحتاج إلى دعم إضافي ضد التشوه.
يقوم المشغل بتركيب الحامل والفوهة المطلوبة، ويختار برنامج PCBA المحفوظ ويؤكد مواقع التدفق، والتسخين المسبق، واللحام قبل الإنتاج.
قم بإزالة الخبث بانتظام، وافحص مخرج الفوهة، تحقق من استقرار الموجة، ونظف بقايا التدفق أو اللحام المتراكمة. يمكن أن يقلل الأكسدة أو الانسداد حول الفوهة من ارتفاع الموجة ويتسبب في مفاصل غير مكتملة.
يدعم وعاء اللحام درجات حرارة تصل إلى 350°C، ولكن يجب تأكيد توافق السبيكة، ومواد الوعاء، وتكوين الفوهة، وملف العملية قبل تغيير مواد اللحام.
أرسل الـ PCBA، وملف Gerber، وأبعاد اللوحة، والسماكة، وتباعد المكونات، وسبيكة اللحام، ونوع التدفق، ومعيار ملء الثقوب المطلوب ودورة الإنتاج المستهدفة.
اتصل بـ DEZ لـ آلة تنظيف PCBA, آلة اللحام الانتقائي, ماكينات تنظيف القوالب, تفتيش بالأشعة السينية, إعادة عمل BGA, أفران إعادة التدفق و معدات التعامل مع SMT.
أرسل أبعاد قطعة العمل الخاصة بك، مشكلة الإنتاج ومعدل الإنتاج المطلوب لتلقي مراجعة تطبيق مجانية، وتوصية بالمعدات وعرض سعر للمشروع. يتوفر اختبار عينات مجانية للمشاريع المؤهلة.
سيتصل بك متخصص في المعدات خلال ساعة واحدة خلال ساعات العمل.
احصل على توصية مجانية واطلب اختبار عينة
البريد الإلكتروني: [email protected]
الهاتف: +86 138 2338 9052