Parla direttamente con il nostro team attrezzature
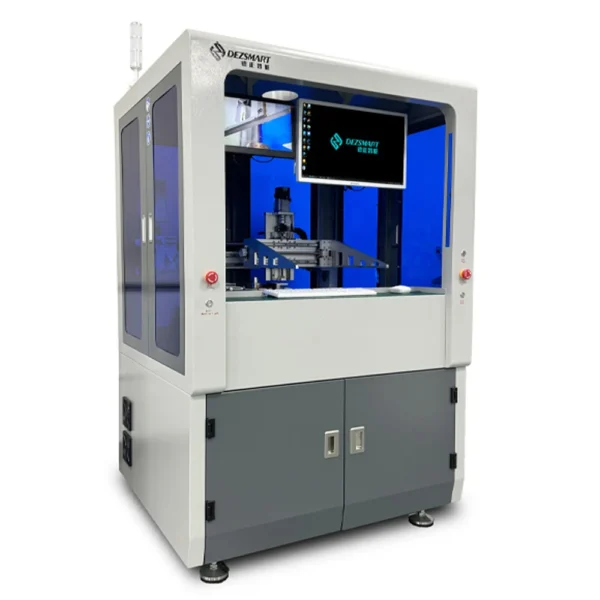
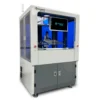
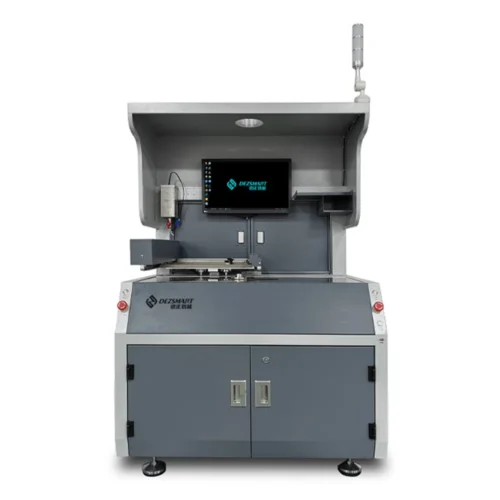
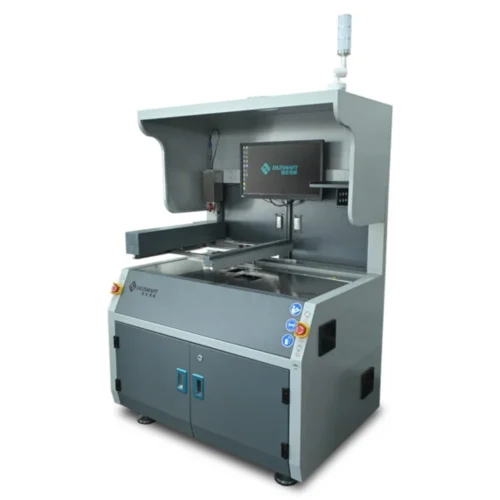
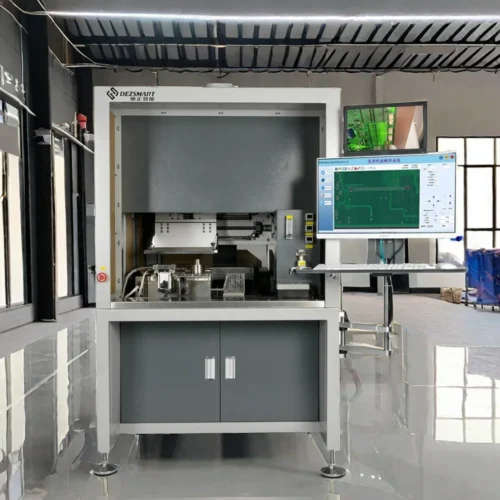
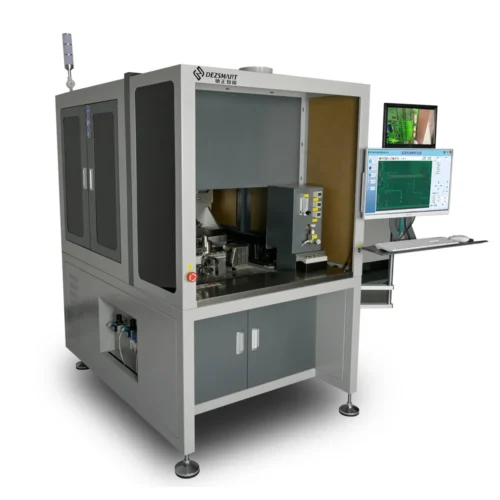
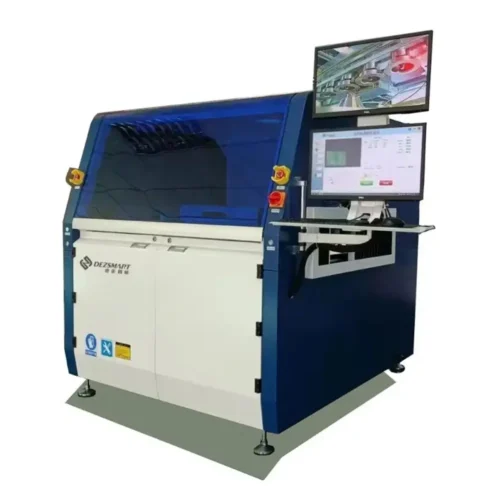
Il DEZ-H3500A è una macchina automatica di saldatura selettiva offline compatta per componenti a foro passante su PCBA misti fino a 350 × 410 mm.
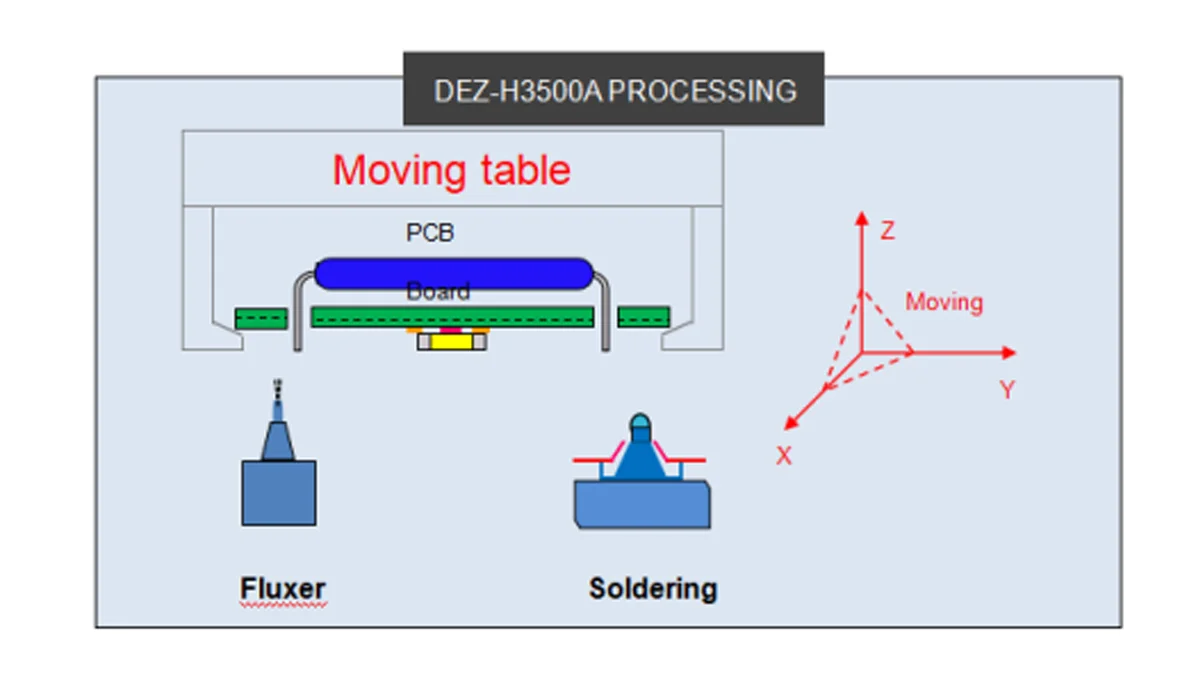
Dopo il caricamento manuale, la macchina applica automaticamente il flusso e muove ogni giunzione THT programmata attraverso una minionda assistita da azoto. I percorsi di saldatura, l'altezza dell'ugello, la velocità di movimento, la temperatura della saldatura e il tempo di contatto vengono salvati per prodotto, consentendo di ripetere lo stesso processo su tutto il lotto di produzione.
L'H3500A è adatto per i produttori che devono sostituire la saldatura manuale inconsistente o aggiungere capacità di saldatura THT flessibile senza installare un sistema di saldatura selettiva inline. Adatto ai clienti che richiedono PCB ad alta gamma, a basso volume e di dimensioni maggiori.
La qualità della saldatura a mano dipende dalla tecnica dell'operatore, dalla quantità di saldatura, dalla temperatura del ferro e dal tempo di contatto. Variazioni tra operatori o turni possono produrre riempimenti insufficienti dei fori, saldature eccessive, ponti, giunti freddi e pad danneggiati.
L'H3500A controlla il percorso di movimento, l'altezza dell'ugello, il tempo di contatto dell'onda, la temperatura della saldatura e la direzione di ritrazione per ogni giunto programmato. Una volta confermato il processo, gli stessi parametri vengono applicati a ciascuna PCBA.
Il flusso e il saldatore sono forniti solo per i giunti a foro passante richiesti. L'intera parte inferiore della scheda non attraversa un'onda di saldatura convenzionale, permettendo la saldatura di connettori e componenti THT vicino a pacchetti SMD previamente rifusi.

| Processo | Funzione |
|---|---|
| Caricamento manuale | L'operatore posiziona il PCBA o il supporto sulla piattaforma XYZ |
| Selezione del programma | La macchina carica il percorso di saldatura salvato e i parametri di processo |
| Flussaggio selettivo | La valvola a getto applica il flusso alle aree di saldatura THT programmate |
| Trasferimento della posizione | La piattaforma XYZ sposta il PCBA dalla fase di flussaggio alla posizione di saldatura |
| Saldature selettive | Ogni giunto si muove attraverso il mini-wave assistito da nitrogeno |
| Monitoraggio del processo | L'operatore osserva il processo di saldatura e i parametri operativi |
| Scarico manuale | Il PCBA completato viene rimosso per ispezione o per il processo successivo |
| Specifiche | DEZ-H3500A |
|---|---|
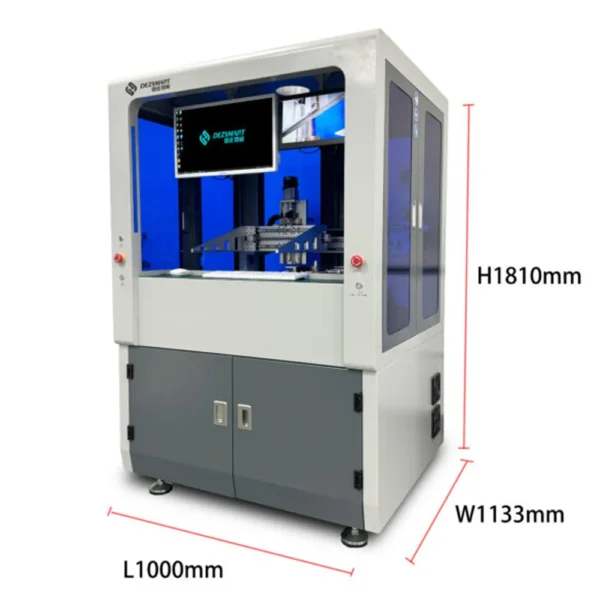
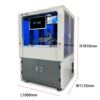
| Dimensioni della macchina | L1000 × W1133 × H1810 mm |
| Potenza Totale | 3 kW |
| Potenza operativa | Circa 1 kW |
| Alimentatore | AC 220 V, 50 Hz |
| Peso netto | 380 kg |
| Area massima di saldatura | L350 × W410 mm; dimensioni personalizzate disponibili |
| Spessore del PCB | 0.2–6 mm |
| Orlo minimo del PCB | ≥3 mm |
| Carico e scarico | Manuale |
| Altezza operativa | 900 ±30 mm |
| Chiarimento del componente inferiore | 30 mm |
| Sistema di controllo | PC industriale |
| Assi di movimento | X, Y e Z |
| Controllo del movimento | Controllo del motore passo-passo |
| Accuratezza di posizionamento | ±0.1 mm |
| Capacità del serbatoio del flusso | 1 L |
| Quantità di vaso di saldatura | Uno |
| Capacità del vaso di saldatura | 10–15 kg |
| Tempo di fusione della saldatura | 30–40 minuti |
| Temperatura massima di saldatura | 350°C |
| Potenza del vaso di saldatura | 1,2 kW |
| Ugelli standard | Cinque per vasca di saldatura |
| Pressione dell'aria | 3–5 bar |
| Consumo d'aria | 8–12 L/min |
| Pressione dell'azoto | 3–4 bar |
| Purezza dell'azoto | >99.998% |
| Consumo di azoto | 1–2 m³/h per ugello |
Abbiamo lavorato con
| Requisito di selezione | DEZ-H3500A | DEZ-H3600A |
|---|---|---|
| Tipo di produzione | Offline | Offline |
| Processo | Flussaggio e saldatura selettiva | Flussaggio, pre-riscaldamento a infrarossi e saldatura selettiva |
| Area massima di saldatura | 350 × 410 mm | 400 × 300 mm |
| Controllo del movimento | Motore passo-passo | Servo a ciclo chiuso |
| Accuratezza di posizionamento | ±0.1 mm | ±0.1 mm |
| Preriscaldamento integrato | Non incluso nella configurazione confermata | Pre-riscaldamento inferiore a infrarossi da 3 kW |
| Potenza Totale | 3 kW | 5 kW |
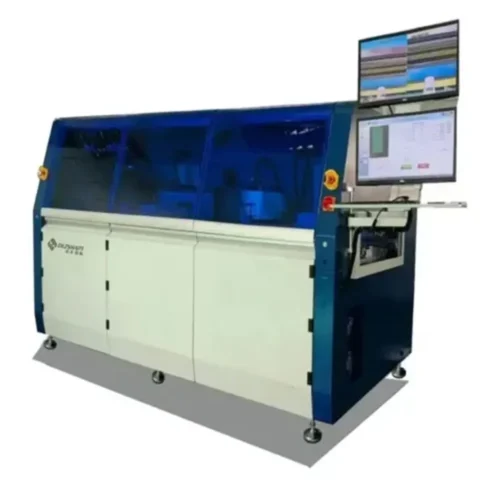
Flussaggio, movimento XYZ e saldatura selettiva sono automatici dopo l'avvio del programma di prodotto. Il caricamento e lo scaricamento del PCBA rimangono manuali, quindi la macchina è classificata come macchina di saldatura selettiva automatica offline. Un'altra macchina offline simile è la macchina di saldatura a onda compatta DEZ-H3200A.
Saldature connettori a foro passante, intestazioni a pin, terminali, relè, trasformatori, interruttori, prese e altri componenti THT. Non salda BGA, QFN o altri pacchetti di montaggio superficiale.
La configurazione H3500A confermata non include un modulo di pre-riscaldamento a infrarossi integrato. Scegliere l'H3600A quando il PCB richiede un pre-riscaldamento controllato prima della saldatura.
Controlla la quantità di flussante, la temperatura della saldatura, l'altezza dell'ugello, il tempo di contatto della saldatura, la velocità di movimento e la saldabilità del pad e del terminale del componente. Un circuito stampato con alta massa termica potrebbe richiedere anche un pre-riscaldamento esterno o la configurazione H3600A.
I ponti possono derivare da un'altezza d'onda eccessiva, un ugello di dimensioni eccessive, una velocità di ritiro lenta, una direzione di movimento errata o uno spazio insufficiente attorno al giunto.
Controlla il pad del PCB e il terminale del componente per verificare la presenza di ossidazione o contaminazione. Verifica anche l'attivazione del flussante, la temperatura della saldatura, la purezza dell'azoto e l'accumulo di ossido attorno all'ugello.
Controlla il livello di saldatura, il blocco dell'ugello, le condizioni della pompa, l'accumulo di ossido e il flusso di azoto. Un ugello parzialmente ostruito può modificare l'altezza dell'onda e produrre giunti di saldatura inconsistenti.
Verifica la posizione dell'ugello del flussante, le condizioni della valvola a getto, la pressione del serbatoio e le coordinate del programma. Il flussante secco può ostruire la valvola e cambiare il modello di spruzzatura.
Sì. Il processo specificato utilizza azoto attorno alla mini-onda per ridurre l'ossidazione e supportare una bagnatura della saldatura coerente.
La macchina richiede una purezza dell'azoto superiore al 99,998%, una pressione di 3–4 bar e un consumo di circa 1–2 m³/h per ogni ugello di saldatura.
Un supporto è raccomandato quando il PCB ha un contorno irregolare, una clearance insufficiente ai bordi, una rigidità limitata o un rischio di movimento durante il percorso di saldatura programmato.
L'ugello deve adattarsi allo spazio disponibile fornendo abbastanza stagno per il riempimento del foro richiesto. La dimensione del pad, la spaziatura dei pin, i componenti SMD vicini e la direzione di ritiro devono essere valutati.
Installa il supporto e l'ugello corrispondenti, seleziona il programma memorizzato e verifica le coordinate di flussaggio e saldatura. I parametri specifici del prodotto non devono essere inseriti nuovamente quando esiste già un programma convalidato.
Il forno per stagno supporta temperature fino a 350°C. Conferma la lega, la compatibilità del forno, la configurazione dell'ugello e la temperatura operativa richiesta prima di cambiare i materiali di saldatura.
Rimuovi regolarmente il residuo di stagno, mantieni l'apertura dell'ugello libera e controlla l'altezza dell'onda prima della produzione. L'ossidazione o il blocco possono causare riempimenti incompleti dei fori e saldature instabili.
Fornisci il PCBA, il file Gerber, le dimensioni del PCB, lo spessore, la disposizione dei componenti THT, la lega di saldatura, il tipo di flussante, il riempimento del foro richiesto e il tempo di ciclo previsto.
Invia a DEZ il disegno del PCB, la disposizione dei componenti e i requisiti di produzione. Confermeremo l'area di lavoro, il supporto, l'ugello di saldatura, l'alimentazione di azoto e i parametri di processo richiesti per il DEZ-H3500A.
Contatta DEZ per Macchina per la pulizia PCBA, macchina per saldatura selettiva, macchine per pulizia stencil, ispezione a raggi X, rifacimento BGA, forni di rifusione e attrezzature di gestione SMT.
Invia le dimensioni del tuo pezzo, il problema di produzione e la capacità necessaria per ricevere una revisione gratuita della tua applicazione, raccomandazione di attrezzatura e preventivo per il progetto. Test di campioni gratuiti sono disponibili per progetti qualificati.
Uno specialista dell'attrezzatura ti contatterà entro un'ora durante l'orario lavorativo.
Ricevi una Raccomandazione Gratuita e Richiedi Test di Campioni
Email: [email protected]
Telefono: +86 138 2338 9052