We gebruiken cookies om je de beste ervaring op onze website te geven.
Spreek direct met ons apparatuur-team
Vertel ons wat je nodig hebt om te reinigen, solderen of inspecteren. We zullen geschikte apparatuur aanbevelen op basis van je PCB-grootte, proces en productiecapaciteit.
Directe fabrikantsupport
Binnen 1 werk uur
Krijg advies over apparatuurselectie, monsteronderzoek en configuratie rechtstreeks van DEZ SMT.
Je informatie wordt alleen gebruikt om op je aanvraag te reageren.
Defecten bij het aanbrengen van soldeerpasta veroorzaakt door een onreine PCB-oppervlakte
Leer hoe deeltjes op de PCB het uitlopen van soldeerpasta, brugvorming en onvoldoende afzettingen veroorzaken, en hoe u de oorzaak kunt verifiëren voordat u het opnieuw vloeit.
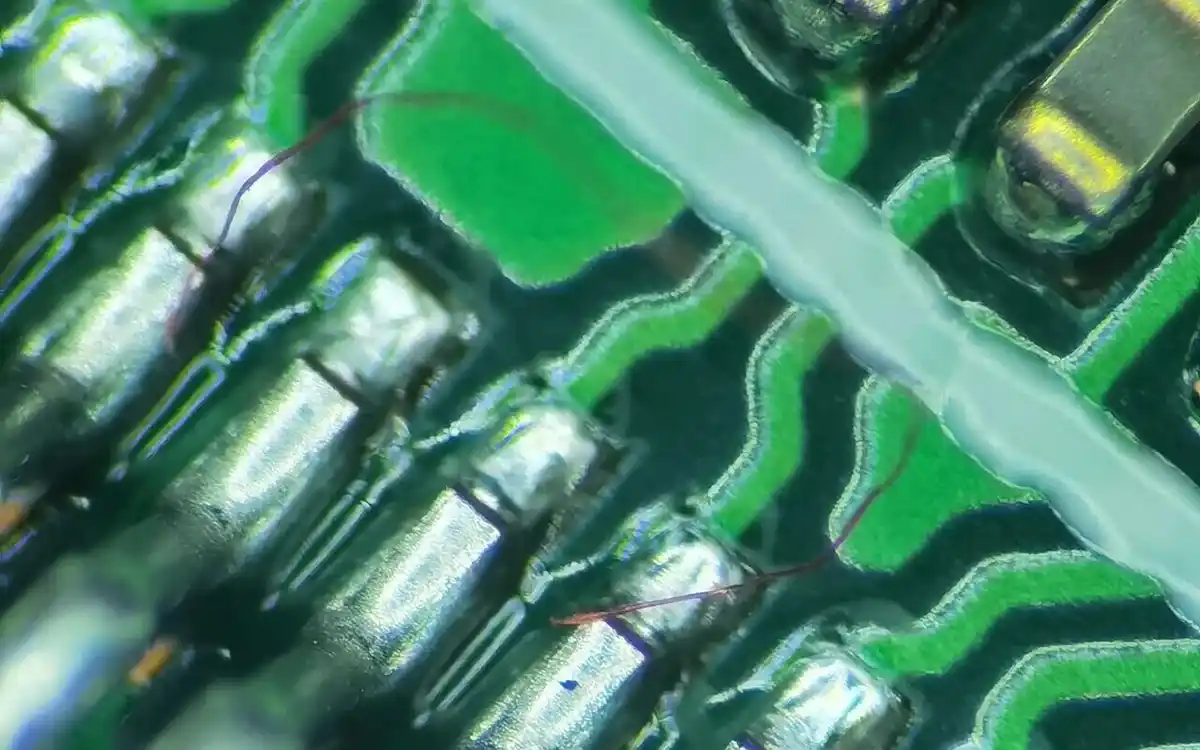
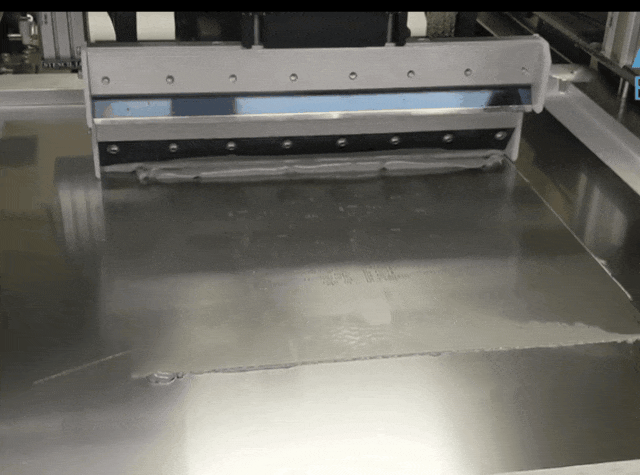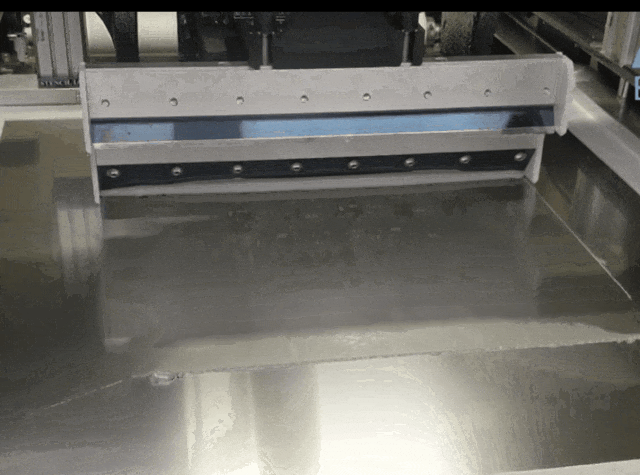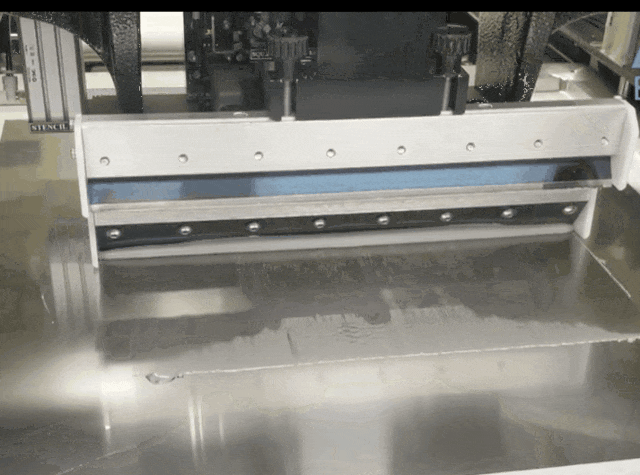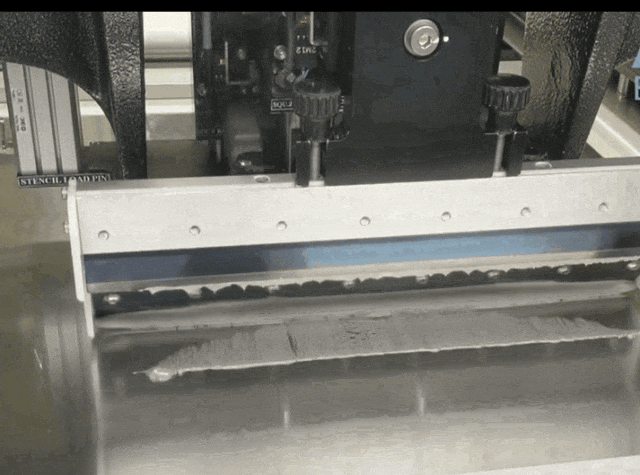
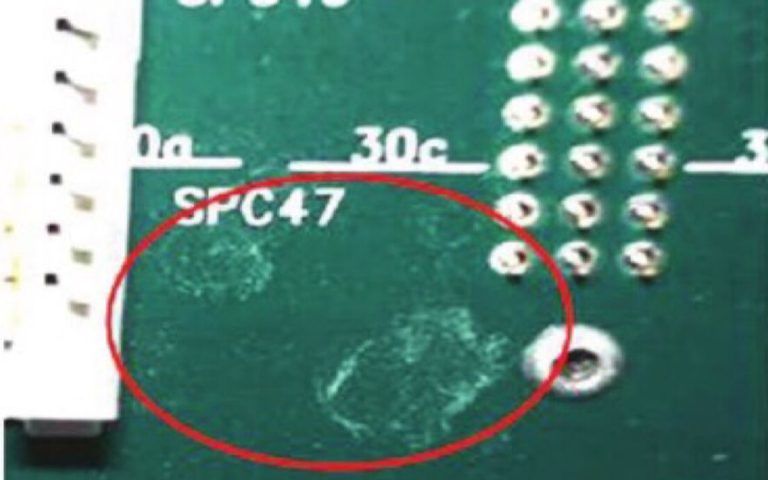
Een onreine PCB-oppervlak kan leiden tot defecten bij het afdrukken van soldeerpasta wanneer stof, vezels, routingafval of andere losse deeltjes interfereren met de gaskering tussen sjabloon en bord, een deel van een soldeerpad verstoppen of op de onderzijde van het sjabloon terechtkomen.
De resulterende afdruk kan onvoldoende pasta, onregelmatige afzetranden, vegen, overtollige pasta of natte bruggen tussen aangrenzende pads vertonen. Deze defecthandtekeningen zijn echter niet exclusief voor PCB-contaminatie. De staat van het sjabloon, bordondersteuning, uitlijning, ontwerp van de openingen, reologie van de soldeerpasta, druk van de squeegee en instellingen voor scheiding kunnen soortgelijke resultaten opleveren.
De juiste aanpak is daarom om het waargenomen defect te koppelen aan het fysieke mechanisme, dit vóór herflow te verifiëren en vervolgens de juiste corrigerende actie toe te passen.
Inhoudsopgave
Hoe PCB-oppervlak contaminatie invloed heeft op het aanbrengen van soldeerpasta
Tijdens het afdrukken met sjablonen wordt de PCB ondersteund onder het sjabloon en omhoog gebracht in contact ermee. Het sjabloon moet rondom elke opening tegen het bord afdichten zodat de soldeerpasta alleen op het bedoelde padgebied wordt afgezet.
Losse contaminatie verandert deze interface.
Contaminatiemechanisme
Effect op de printinterface
Mogelijk printdefect
Geschikte reactie
Een deeltje is gevangen tussen het sjabloon en de PCB
Het sjabloon wordt lokaal opgeheven en kan niet afdichten tegen de soldeermasker of het pad
Vegen afzet, overtollige pasta, slechte randdefinitie of een natte brug
Verwijder losse deeltjes vóór het afdrukken en bevestig de vlakheid en ondersteuning van het bord
Een deeltje bedekt een deel van een soldeerpad
Een deel van de bedoelde afzet kan niet correct contact maken met het pad
Verminderde pastegebied, onregelmatige afzet of lokaal onvoldoende pasta
Inspecteer en reinig de binnenkomende PCB vóór een andere afdruk
Een deeltje bereikt een sjabloonopening
Vullend of vrijgeven van pasta wordt inconsistent
Onvolledige afzet, ontbrekende pasta of variatie in afzetvolume
Inspecteer de opening en de onderkant van de sjabloon; reinig de PCB en sjabloon zoals vereist
Contaminatie wordt overgebracht van de PCB naar de onderkant van de sjabloon
De contaminatie beïnvloedt volgende borden, zelfs als de oorspronkelijke vieze PCB de printer heeft verlaten
Herhaalde vlekken, bruggen of afzettingen buiten het padgebied
Controleer de netheid van binnenkomende PCB's en de reiniging van onder de sjabloon
Statische elektriciteit trekt nieuwe deeltjes aan na hantering of laden
Een gereinigd oppervlak raakt opnieuw besmet voordat het printen begint
Intermitterende defecten die variëren tussen borden
Verminder statische elektriciteit vóór deeltjesverwijdering en minimaliseer ongecontroleerde hantering
Contaminatie of residu op de onderkant van de sjabloon kan de afdichting beïnvloeden en leiden tot soldeerpasta op ongewenste plaatsen of onvoldoende pasta waar het nodig is. Ook identificeert het de coplanariteit van het bord, de dikte van de soldeermasker, de uitlijning en de staat van de sjabloon als afzonderlijke variabelen die vergelijkbare drukproblemen kunnen veroorzaken.
Slechte afdichting, uitlopen en natte brugvorming
Slechte afdichting betekent dat de sjabloon geen effectieve contact maakt met de PCB rond de opening die geprint wordt.
Wanneer een deeltje een lokale opening creëert, kan soldeerpasta zich onder de sjabloon verspreiden in plaats van binnen de opening te blijven. De afzetting kan een vergrote basis hebben, een vage rand of een dunne pastareep die naar een aangrenzend pad strekt. Als pasta twee afzettingen met elkaar verbindt voordat ze worden gereflowd, is dit een natte brug.
Na reflow kan dezelfde situatie een soldeerbrug worden of soldeerballen produceren, maar een brug na reflow bewijst alleen niet dat de oorspronkelijke oorzaak PCB-contaminatie was.
Onder-sjabloonpasta produceert een vergelijkbaar mechanisme. PCEA rapporteert dat pasta die op de contactzijde van de sjabloon achterblijft, effectieve afdichting voorkomt en vaak wordt geassocieerd met overmatige afzettingen, soldeerbruggen en soldeerballen.
Dit creëert een belangrijke diagnostische onderscheiding:
Een deeltje dat op een binnenkomende PCB aankomt, kan het probleem initieren.
Pasta of contaminatie die op de onderkant van de sjabloon behouden blijft, kan het probleem vervolgens naar volgende printcycli dragen.
Het verhogen van de stencil-wipe frequentie kan de secundaire besmetting beheersen, maar verwijdert de oorspronkelijke deeltjesbron niet.
PCB-reiniging en reiniging onder de stencil beheersen daarom verschillende onderdelen van dezelfde printinterface.
Onvoldoende en onvolledige soldeerpasta afzettingen
Een vervuilde PCB produceert niet altijd een overmatige hoeveelheid pasta. Een deeltje dat boven een pad is gepositioneerd, kan het beschikbare contactoppervlak verkleinen of de afgifte van pasta verstoren wanneer de PCB van de stencil afkomt.
Het SPI-resultaat kan laten zien:
Verminderd depositoppervlak
Laag pastavolume
Onregelmatige deposithoogte
Een gedeeltelijk ontbrekende depositie
Onstabiele overdrachts-efficiëntie tussen opeenvolgende borden
Overdrachts-efficiëntie is het percentage van het openingvolume dat op de PCB wordt overgedragen. Lage of onstabiele overdrachts-efficiëntie kan ook voortkomen uit een ongeschikte oppervlakteverhouding, geblokkeerde openingen, versleten stencilwanden, onjuiste toestand van de soldeerpasta of scheidingsgedrag. Het mag niet automatisch worden toegeschreven aan PCB-besmetting.
De hoeveelheid soldeerpasta is belangrijk, omdat een overmatige hoeveelheid pasta kan bijdragen aan kortsluitingen, terwijl een onvoldoende hoeveelheid pasta de elektrische of mechanische integriteit van de soldeerverbinding kan verminderen.
Is de PCB-oppervlakte echt de oorzaak?
De visuele verschijning van het defect is niet genoeg. Gebruik het defectpatroon om te beslissen wat de volgende inspectie moet zijn.
Geobserveerd patroon
Eerste controles
Diagnostische interpretatie
Defect verschijnt willekeurig en verandert van positie tussen borden
Binnenkomende PCB-oppervlakte, verpakkingsvezels, lader, transportband en productieomgeving
Losse besmetting is een geloofwaardige oorzaak
Elke PCB vertoont hetzelfde defect op hetzelfde pad
Stencilopening, padontwerp, ondersteuning van het bord, uitlijning en lokale vlakheid van het bord
Een herhaalbare gereedschaps- of procesomstandigheid is waarschijnlijker
Vegen of bruggen worden erger over opeenvolgende afdrukken
Onderzijde van de stencil, wipe-interval en besmetting overgedragen van vorige borden
Progressieve onder-stencil besmetting is waarschijnlijk
Defect verschijnt onmiddellijk na een onder-stencil wipe
Droogte van de stencil, wipe-media, oplosmiddelcompatibiliteit en vacuümcyclus
De reinigingscyclus zelf kan de volgende print beïnvloeden
SPI-resultaten zijn acceptabel, maar bruggen, afkoeling of soldeerballetjes verschijnen na reflow
Plaatsing, pasta-afname, soldeerbaarheid, oxidatie en reflowprofiel
Classificeer het niet als een defect in de printoppervlakte van de PCB zonder verder bewijs
Schoongemaakte en niet-schoongemaakte borden produceren dezelfde SPI-verdeling
Stencil, pasta, printer, ondersteuning en afmetingen van de PCB-voorwaarden
Verwijdering van oppervlakteresiduen is onwaarschijnlijk de belangrijkste corrigerende actie
Deze patronen zijn diagnostische aanwijzingen, geen acceptatiecriteria. De conclusie moet voortkomen uit gecontroleerde vergelijking in plaats van visuele aanname.
De drukguidelines van AIM identificeren ook de vlakheid van het substraat, ondersteuning van de borden, scheidingsgedrag, printsnelheid en druk van de trekker als variabelen die de afgifte van pasta en printdefinitie beïnvloeden.
Verifiëren van het defect vóór reflow
De meest directe manier om een printprobleem van een reflowprobleem te scheiden, is door de soldeerpasta-afzetting onmiddellijk na het printen te inspecteren.
Een 2D-inspectie kan de dekking van de pasta, offset en brugvorming tussen pads evalueren. Een 3D SPI-systeem kan daarnaast de hoogte en het volume van de afzetting meten. IPC technische werkzaamheden identificeren gebied, hoogte, volume en brugdetectie als belangrijke metingen voor het evalueren van het soldeerpasta printproces.
Een praktische verificatieproef moet PCB-monsters uit dezelfde binnenkomende partij gebruiken:
Verdeel de monsters in schoongemaakte en niet-schoongemaakte groepen.
Houd de stencil, soldeerpasta, printerprogramma, bordondersteuning, trekker en scheidingsinstellingen onveranderd.
Inspecteer beide groepen met hetzelfde SPI-programma.
Vergelijk het gebied van de afzetting, hoogte, volume, offset en brug waarschuwingen.
Registreer of defecten zich op vaste locaties bevinden of tussen borden bewegen.
Inspecteer de onderzijde van de stencil tijdens de proef op overgedragen deeltjes of pasta-uitvloeien.
De proef moet genoeg borden gebruiken om herhaalbaarheid aan te tonen. Eén visueel acceptabele print toont geen stabiele procescontrole aan.
Welke oppervlak contaminanten kunnen vóór het drukken worden verwijderd?
Droge reiniging van de PCB-oppervlakte is geschikt voor losse verontreinigingen zoals:
Stof
Vezels en haar
Verpakkingsafval
Routing- of despanelisatie-deeltjes
Losse soldeermasker- of substraatdeeltjes
Statisch aangetrokken vreemd deeltjesafval
Deze verontreinigingen kunnen meestal worden losgemaakt, geëxtraheerd of verzameld zonder een vloeistofwasproces in te voeren vóór het drukken.
Oliefilms, vingerafdrukken, lijmrestanten, oxidatie en ionische verontreiniging vereisen aparte beoordeling. Een droge deeltjesreinigingsmachine mag niet worden gepresenteerd als een universele methode voor het herstellen van soldeerbaarheid of chemische netheid.
Zichtbare netheid bewijst ook niet ionische netheid. Ionische verontreiniging vereist een gespecificeerde testmethode en acceptatiecriteria.
PCB-reiniging vóór het aanbrengen van soldeerpasta
Wanneer losse oppervlakte-deeltjes worden bevestigd als een variabele in het drukproces, installeer dan de reinigingsfase onmiddellijk vóór de soldeerpasta-printer. Dit vermindert de kans dat de PCB na het reinigen opnieuw wordt vervuild.
Het reinigingsproces moet meer doen dan de deeltjes verplaatsen met ongecontroleerde perslucht. Het moet statische elektriciteit verminderen, verontreiniging losmaken en het vrijgekomen materiaal opvangen zodat het niet elders op de printplaat of productielijn wordt afgezet.
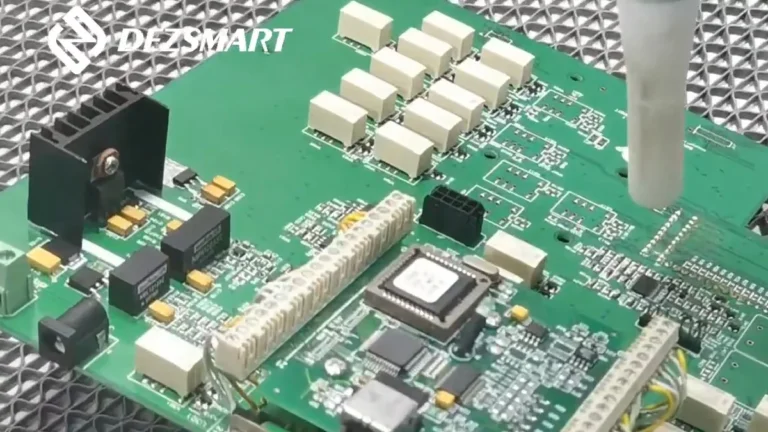
Drie schoonmaakborstels maken stof, vezels en losse deeltjes los. Geïoniseerde lucht vermindert statische elektriciteit die verontreinigingen kan vasthouden, twee vacuümsecties extraheren vrijgekomen deeltjes en voor- en achteraan hechtrollers verzamelen resterend afval.
Kan stof op een PCB soldeerpasta brugvorming veroorzaken?
Ja, als een deeltje voorkomt dat de sjabloon zich tegen de PCB afdicht, kan soldeerpasta zich onder de sjabloon en naar een aangrenzende pad verspreiden. Bridging kan ook het resultaat zijn van sjabloonverontreiniging, uitlijningsproblemen, te veel pasta, slechte ondersteuning of ongeschikte drukparameters, dus de oorzaak moet worden geverifieerd.
Kan PCB-contaminatie zorgen voor onvoldoende soldeerpasta?
Ja. Een deeltje kan een deel van een pad innemen, de sjablooncontact beïnvloeden of bijdragen aan verontreiniging rond een opening. Het resultaat kan een verminderde depositiestructuur of -volume zijn. Herhaald laag volume op dezelfde locatie duidt echter eerder op een probleem met de opening, sjabloonontwerp of ondersteuning.
Moet elke PCB worden gereinigd voordat soldeerpasta wordt aangebracht?
Niet automatisch. De beslissing moet gebaseerd zijn op de netheid van de binnenkomende borden, verpakkings- en handlingsomstandigheden, deeltjesbronnen, productgeometrie en gemeten drukprestaties. Inline reiniging is geschikt wanneer losse verontreiniging een terugkerend of gecontroleerd procesrisico is.
Is blazen met perslucht voldoende?
Luchtstromen kunnen losse verontreiniging verplaatsen zonder deze vast te leggen en kunnen deeltjes op een ander deel van de PCB of productieapparatuur herverdelen. Een gecontroleerd reinigingsproces moet deeltjesvrijgave combineren met extractie of verzameling.
Verwijdert de DEZ-C753S fluxresten of ionische contaminatie?
Nee. De DEZ-C753S verwijdert droge losse verontreiniging van onbedekte PCB's vóór het drukken. Fluxresten op een geassembleerde PCBA en gedefinieerde ionische reinigingsvereisten vereisen een ander reinigings- en verificatieproces.
Beheer de Oorzaak, Niet Alleen het Defect
Een onreine PCB-oppervlak kan de soldeerpasta-print beïnvloeden, maar het defect moet worden opgespoord via de printinterface in plaats van te worden afgeleid van het uiterlijk na de reflow.
Inspecteer de binnenkomende PCB, de onderkant van de sjabloon en de pasta-afzetting samen. Gebruik SPI en gecontroleerde vergelijking om te bepalen of het defect de PCB volgt, op een vaste opening blijft of zich over opeenvolgende drukcycli ontwikkelt. Zodra losse oppervlakteverontreiniging is bevestigd, kan een inline reinigingsproces deze variabele verwijderen voordat de PCB de printer bereikt.
Stuur DEZ uw PCB-afmetingen, dikte, verontreinigingsmonsters, transportrichting en huidige lijnconfiguratie om de DEZ-C753S voor uw SMT-printproces te evalueren.