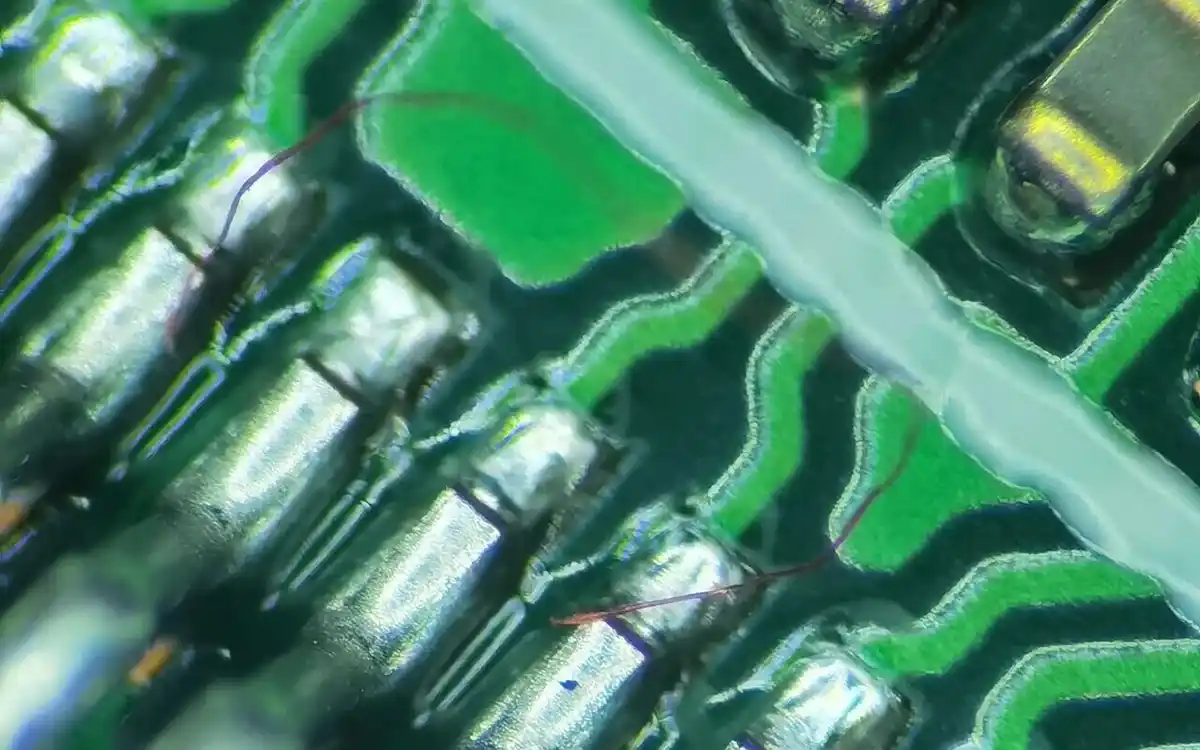
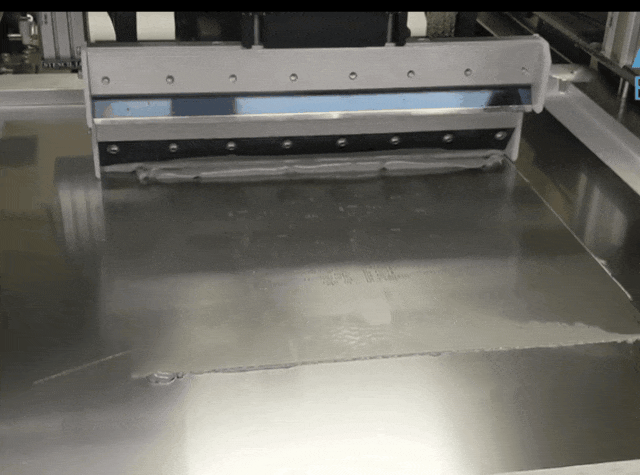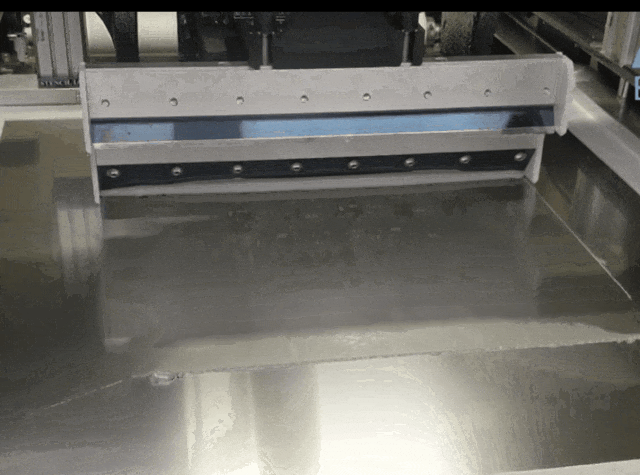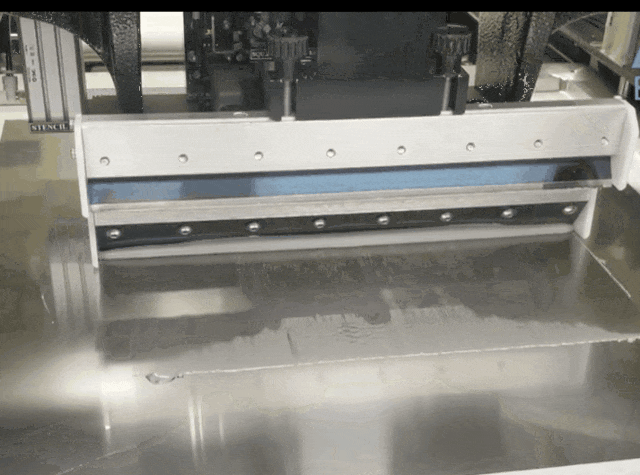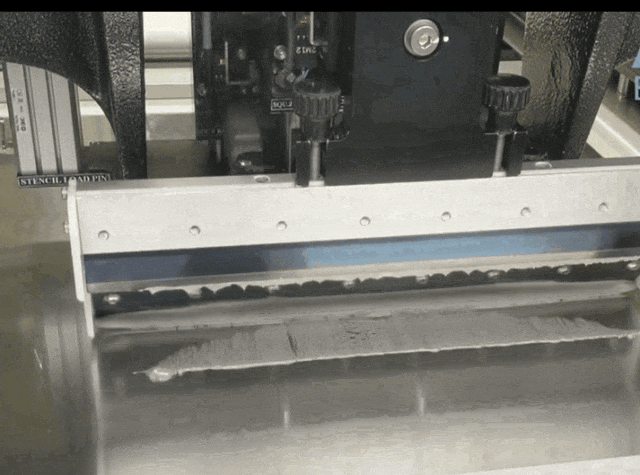
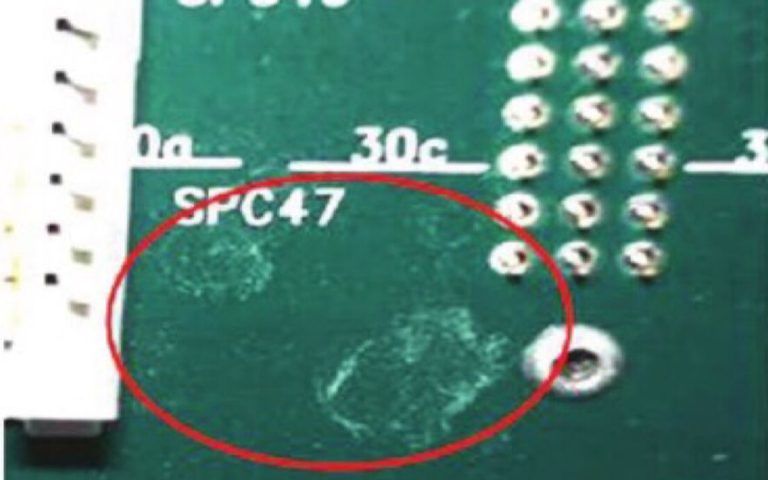
يمكن أن يتسبب سطح PCB غير النظيف في عيوب طباعة معجون اللحام عندما تتداخل الغبار، والألياف، والحطام الناجم عن التوجيه أو غيرها من الجسيمات المنفصلة مع إحكام القناع بالغلاف، أو تعيق جزءًا من وسادة اللحام أو تنتقل إلى الجزء السفلي من القناع.
يمكن أن تظهر الطباعة الناتجة كمية غير كافية من المعجون، أو حواف ترسيب غير منتظمة، أو تلطخ، أو معجون مفرط أو جسر رطب بين الوسائد المجاورة. ومع ذلك، فإن هذه توقيعيات العيوب ليست حصرية لتلوث PCB. يمكن أن تؤدي حالة القناع، ودعم اللوحة، والمحاذاة، وتصميم الفتحة، وخصائص لزوجة معجون اللحام، وضغط السلايدر و إعدادات الفصل إلى نتائج مماثلة.
لذا فإن النهج الصحيح هو ربط العيب الملاحظ بآليته الفيزيائية، والتحقق منه قبل التدفئة ثم تطبيق التصحيح المناسب.
فهرس المحتويات
كيف يؤثر تلوث سطح PCB على طباعة معجون اللحام
أثناء الطباعة باستخدام القناع، يتم دعم PCB تحت القناع ورفعه ليتلامس معه. يجب أن يحكم القناع ضد اللوحة حول كل فتحة بحيث يتم إيداع معجون اللحام فقط على منطقة الوسادة المقصودة.
تغير التلوث هذه الواجهة.
آلية التلوث
التأثير عند واجهة الطباعة
احتمال وجود عيب في الطباعة
الاستجابة المناسبة
تم احتجاز جسيم بين القناع و PCB
يرتفع القناع محليًا ولا يمكنه إحكامه ضد قناع اللحام أو الوسادة
ترسيب ملطخ، معجون مفرط، تحديد حواف سيء أو جسر رطب
قم بإزالة الجسيمات المنفصلة قبل الطباعة وتأكيد استواء اللوحة ودعمها
يغطي جسيم جزءًا من وسادة اللحام
لا يمكن أن تتصل جزء من الإيداع المقصود بالوسادة بشكل صحيح
منطقة معجون مخفضة، ترسيب غير منتظم أو معجون غير كاف محليًا
افحص ونظف PCB الوارد قبل الطباعة التالية
يصل جسيم إلى فتحة القناع
يصبح ملء المعجون أو تحرير الفتحة غير متسق
إيداع غير مكتمل، معجون مفقود أو تنوع في حجم الإيداع
تفقد الفتحة وقاعدة القالب؛ نظف PCB والقالب حسب الحاجة
تنتقل التلوثات من PCB إلى قاعدة القالب
يؤثر التلوث على اللوحات التالية، حتى لو كانت PCB المتسخة الأصلية قد غادرت الطابعة
تمتمة متكررة، أو تداخُل أو رواسب خارج منطقة الوسادة
راقب نظافة PCB الواردة وتنظيف أسفل القالب
تجذب الكهرباء الساكنة جزيئات جديدة بعد التعامل أو التحميل
يصبح السطح النظيف ملوثًا مرة أخرى قبل الطباعة
عيوب متقطعة تتفاوت بين اللوحات
قلل من الكهرباء الساكنة قبل إزالة الجزيئات وقلل من التعامل غير المنضبط
يمكن أن يتداخل التلوث أو الرواسب على قاعدة القالب مع حجز الغازات ويؤدي إلى وجود معجون لحام في مناطق غير مقصودة أو نقص في المعجون حيثما كان مطلوبًا. كما يحدد أيضًا توازي اللوحة، وسمك طلاء اللحام، والمحاذاة، وحالة القالب كمتغيرات منفصلة يمكن أن تنتج مشاكل طباعة مشابهة.
سوء تسرب، سحب وجسور رطبة
يعني الحجز الضعيف أن القالب لا يلامس PCB بشكل فعال حول الفتحة التي يتم طباعتها.
عندما ينشئ جزيء فارغ محلي، يمكن أن ينتشر المعجون اللزج تحت القالب بدلاً من البقاء ضمن حدود الفتحة. قد تحتوي الرواسب على قاعدة متضخمة، أو حافة مشمعة أو أثر معجون رفيع يمتد نحو وسادة مجاورة. إذا كان المعجون يربط بين رواسبين قبل إعادة التدفق، فإن هذه حالة جسر رطب.
بعد إعادة التدفق، قد تتحول نفس الحالة إلى جسر لحام أو تنتج كرات لحام، لكن وجود جسر بعد إعادة التدفق وحده لا يثبت أن السبب الأصلي كان تلوث PCB.
ينتج المعجون تحت القالب آلية مشابهة. أفادت PCEA أن المعجون المتبقي على الجانب الملامس من القالب يمنع الحجز الفعال وغالباً ما يكون مرتبطًا برواسب مفرطة، وجسور لحام وكرات لحام.
هذا يخلق تمييزًا تشخيصيًا مهمًا:
يمكن أن يؤدي جزيء يصل إلى PCB الواردة إلى بدء المشكلة.
يمكن أن يحمل المعجون أو التلوث المحتفظ به على قاعدة القالب المشكلة إلى دورات الطباعة التالية.
قد تؤدي زيادة تكرار مسح القالب إلى التحكم في التلوث الثانوي ولكنها لا تزيل مصدر الجسيمات الأصلي.
تنظيف PCB وتنظيف تحت القالب يتحكمان إذاً في أجزاء مختلفة من الواجهة المطبوعة نفسها.
ودائع معجون اللحام غير كافية وغير مكتملة
لا تنتج PCB الملوثة دائماً معجوناً زائداً. يمكن أن يؤدي وجود جسيم فوق وسادة إلى تقليل مساحة الاتصال المتاحة أو إزعاج إطلاق المعجون عند فصل PCB عن القالب.
قد تظهر نتيجة SPI:
منطقة إيداع مخفضة
حجم معجون منخفض
ارتفاع إيداع غير منتظم
إيداع مفقود جزئياً
كفاءة نقل غير مستقرة بين الدوائر المتعاقبة
كفاءة النقل هي النسبة المئوية لحجم الفتحة المنقولة إلى PCB. قد تكون الكفاءة المنخفضة أو غير المستقرة ناتجة أيضاً عن نسبة مساحة غير ملائمة، فتحات مسدودة، جدران قالب مُهترئة، حالة معجون لحام غير صحيحة أو سلوك فصل. لا يجب أن تُعزى تلقائياً إلى تلوث PCB.
تعتبر كمية معجون اللحام مهمة لأن المعجون الزائد يمكن أن يسهم في حدوث قصر، بينما المعجون غير الكافي يمكن أن يقلل من السلامة الكهربائية أو الميكانيكية لوصلة اللحام.
هل سطح PCB هو حقًا السبب الجذري؟
المظهر البصري للعيب ليس كافياً. استخدم نمط العيب لتحديد ما يجب فحصه بعد ذلك.
نمط مُلاحظ
الفحوصات الأولية
التفسير التشخيصي
يظهر العيب عشوائياً ويتغير موقعه بين الدوائر
سطح PCB الوارد، ألياف التعبئة، محمل، ناقل وبيئة الإنتاج
يمكن أن يكون التلوث السائب سبباً موثوقاً
تظهر كل PCB نفس العيب في نفس الوسادة
فتحة القالب، تصميم الوسادة، دعم اللوحة، المحاذاة ومستوى مسطح اللوحة المحلي
من المرجح أن تكون حالة الأدوات أو العملية القابلة للتكرار
تزداد انتشار أو جسر العيب مع الطباعة المتعاقبة
جزء القالب السفلي، فاصل المسح والتلوث المنقول من الدوائر السابقة
نتائج SPI مقبولة ولكن قد تظهر عمليات الربط، إزالة الرطوبة أو كرات اللحام بعد إعادة التدفق
التوزيع، انزلاق المعجون، قابلية اللحام، الأكسدة وملف إعادة التدفق
لا تصنفه كعيب في طباعة سطح PCB دون أدلة إضافية
تنتج اللوحات النظيفة وغير النظيفة نفس توزيع SPI
القالب، المعجون، الطابعة، الدعم وظروف أبعاد PCB
إزالة الجزيئات السطحية غير مرجح أن تكون الإجراء التصحيحي الرئيسي
هذه الأنماط هي أدلة تشخيصية، وليست معايير قبول. يجب أن تستند الاستنتاجات إلى مقارنة محكومة بدلاً من الافتراضات البصرية.
تحدد إرشادات الطباعة من AIM أيضاً انسيابية الركيزة، دعم اللوحة، سلوك الفصل، سرعة الطباعة وضغط المسح كمتغيرات تؤثر على إطلاق المعجون وتعريف الطباعة.
تحقق من العيب قبل إعادة التدفق
أكثر الطرق مباشرة لفصل مشكلة الطباعة عن مشكلة إعادة التدفق هي فحص إيداع اللحام مباشرة بعد الطباعة.
يمكن أن تُقيّم فحص ثنائي الأبعاد تغطية المعجون، والانزياح والربط بين الوسادات. يمكن أن يقيس نظام SPI ثلاثي الأبعاد أيضاً ارتفاع الإيداع وحجمه. تحدد الأعمال الفنية للـ IPC المنطقة والارتفاع والحجم وكشف الربط كقياسات مهمة لتقييم عملية طباعة معجون اللحام.
يجب أن تستخدم تجربة التحقق العملية عينات PCB من نفس الدفعة الواردة:
قسم العينات إلى مجموعات نظيفة وغير نظيفة.
احتفظ بالقالب، معجون اللحام، برنامج الطابعة، دعم اللوحة، إعدادات المسح والفصل دون تغيير.
افحص كلا المجموعتين بنفس برنامج SPI.
قارن منطقة الإيداع، الارتفاع، الحجم، الانزياح وإنذارات الربط.
سجل ما إذا كانت العيوب تبقى في مواقع ثابتة أو تنتقل بين اللوحات.
افحص الجزء السفلي من القالب أثناء التجربة بحثًا عن الجزيئات المنقولة أو تشويش المعجون.
يجب أن تستخدم التجربة عددًا كافيًا من اللوحات للكشف عن تكرارية النتائج. لا تُظهر طباعة واحدة مقبولة بصريًا السيطرة المستقرة على العملية.
أي من الملوثات السطحية يمكن إزالتها قبل الطباعة؟
تنظيف سطح PCB الجاف مناسب للتلوث الخفيف مثل:
غبار
ألياف وشعر
حطام التعبئة والتغليف
جزيئات قطع أو فصل اللوحات
جزيئات قناع اللحام أو الركيزة السائبة
حطام كائنات غريبة جذبتها الشحنات الاستاتيكية
عادةً ما يمكن تخفيف هذه الملوثات أو استخراجها أو جمعها دون تقديم عملية غسيل سائلة قبل الطباعة.
تتطلب الأفلام الزيتية، بصمات الأصابع، بقايا اللاصق، الأكسدة، والتلوث الأيوني تقييمًا منفصلًا. يجب ألا تُعتبر آلة تنظيف الجسيمات الجافة طريقة عالمية لاستعادة قابلية اللحام أو النظافة الكيميائية.
النظافة المرئية لا تثبت أيضًا النظافة الأيونية. يتطلب التلوث الأيوني طريقة اختبار محددة ومعيار قبول.
تنظيف PCB قبل طباعة معجون اللحام
عندما يتم تأكيد الجزيئات السطحية السائبة كمتغير في عملية الطباعة، يجب تثبيت مرحلة التنظيف مباشرة قبل طابعة معجون اللحام. وهذا يقلل من فرص إعادة تلوث PCB بعد التنظيف.
ترتيب الخط النموذجي هو:
محمل PCB → آلة تنظيف PCB → طابعة معجون اللحام → SPI → اختيار ووضع → فرن إعادة التدفق
يجب أن تقوم عملية التنظيف بأكثر من مجرد إعادة توطين الجزيئات باستخدام الهواء المضغوط غير المنضبط. يجب أن تقلل من الشحنات الاستاتيكية، وتخفف التلوث، وتلتقط المادة التي تم إطلاقها حتى لا يتم إيداعها في أماكن أخرى على اللوحة أو خط الإنتاج.
تقوم ثلاث فرش تنظيف بتخفيف الغبار، الألياف، والجزيئات السائبة. يقلل الهواء المؤين من الشحنات الاستاتيكية التي يمكن أن تحتفظ بالتلوث، وتقوم منطقتان للشفط باستخراج الجزيئات التي تم إطلاقها، وتجميع بكرات لاصقة أمامية وخلفية الحطام المتبقي.
تنظيف PCB قبل الطباعة هو الاستجابة الصحيحة فقط عندما تكون التلوث السطحي القابل للإزالة جزءًا من السبب الجذري المؤكد.
إذا كانت معجون اللحام الجاف يسد القالب، فقم بالتحقيق في عملية تنظيف القالب بدلاً من إضافة المزيد من تنظيف PCB. انظر كيفية منع انسداد فتحات قالب SMT.
أسئلة شائعة
هل يمكن أن يسبب الغبار على PCB جسور معجون اللحام؟
نعم، إذا كانت جزيئة ما تمنع القالب من الاتصال بالـ PCB، قد ينتشر معجون اللحام تحت القالب نحو وسادة مجاورة. يمكن أن يتسبب التلوث في القالب أيضًا في الجسر، سواء كان ذلك عن طريق التلوث، أو عدم المحاذاة، أو وجود كمية زائدة من المعجون، أو دعم غير كافٍ أو معلمات طباعة غير مناسبة، لذا يجب التحقق من السبب الجذري.
هل يمكن أن يتسبب تلوث PCB في عدم كفاية معجون اللحام؟
نعم. يمكن أن تشغل جزيئة جزءًا من وسادة، تتداخل مع اتصال القالب أو تساهم في التلوث حول الفتحة. قد تؤدي النتيجة إلى تقليل منطقة أو حجم الرواسب. ومع ذلك، فإن تكرار الحجم المنخفض في نفس الموقع من المرجح أن يدل على مشكلة في الفتحة، تصميم القالب أو الدعم.
هل يجب تنظيف كل PCB قبل طباعة معجون اللحام؟
ليس تلقائيًا. يجب أن يعتمد القرار على نظافة اللوح الوارد، وظروف التعبئة والتعامل، ومصادر الجزيئات، وهندسة المنتج، وأداء الطباعة المقاس. التنظيف inline مناسب عندما يكون التلوث السائب خطرًا متكررًا أو مُدارًا.
هل blowing الهواء المضغوط كافٍ؟
يمكن أن يحرك تدفق الهواء التلوث السائب دون التقاطه وقد يعيد توزيع الجزيئات على جزء آخر من الـ PCB أو معدات الإنتاج. يجب أن تجمع عملية التنظيف المنضبطة بين تحرير الجزيئات والاستخراج أو الجمع.
هل يزيل DEZ-C753S بقايا الفلكس أو التلوث الأيوني؟
لا. تزيل DEZ-C753S التلوث الجاف والسائب من PCBs العارية قبل الطباعة. تتطلب بقايا الروتين على PCBA مركبة ومتطلبات نظافة أيونية محددة عملية تنظيف وتحقق مختلفة.
تحكم في السبب، وليس فقط العيب
يمكن أن disturb سطح PCB غير النظيف عملية طباعة معجون اللحام، لكن يجب تتبع العيب من خلال واجهة الطباعة بدلاً من استنتاجه من مظهره بعد إعادة التسخين.
افحص لوحة الدوائر المطبوعة الواردة، والجزء السفلي من القالب وكمية المعجون معًا. استخدم SPI والمقارنةcontrolled لتحديد ما إذا كانت العيب تتبع لوحة الدوائر المطبوعة، تبقى في فتحة ثابتة أو تتطور خلال دورات الطباعة المتتالية. بمجرد تأكيد التلوث السطحي المنفصل، يمكن أن تزيل عملية التنظيف في الخط هذه المتغيرات قبل أن تصل لوحة الدوائر المطبوعة إلى الطابعة.
أرسل إلى DEZ أبعاد لوحة الدوائر المطبوعة الخاصة بك، وسمكها، وعينات التلوث، واتجاه الحزام، وتكوين الخط الحالي لتقييم DEZ-C753S لعملية الطباعة SMT الخاصة بك.