Nous utilisons des cookies pour nous assurer que nous vous offrons la meilleure expérience possible sur notre site.
Parlez directement avec notre équipe équipement
Dites-nous ce que vous avez besoin de nettoyer, souder ou inspecter. Nous recommanderons un équipement adapté basé sur la taille de votre PCB, votre processus et votre capacité de production.
Support du fabricant direct
Dans l'heure ouvrable
Obtenez des conseils sur la sélection d'équipement, les tests d'échantillons et la configuration directement de DEZ SMT.
Vos informations sont utilisées uniquement pour répondre à votre demande.
Défauts d'impression de pâte à souder causés par une surface de PCB non propre
Découvrez comment les particules de surface de PCB provoquent des bavures de pâte à souder, des ponts et des dépôts insuffisants, et comment vérifier la cause profonde avant le refusion.
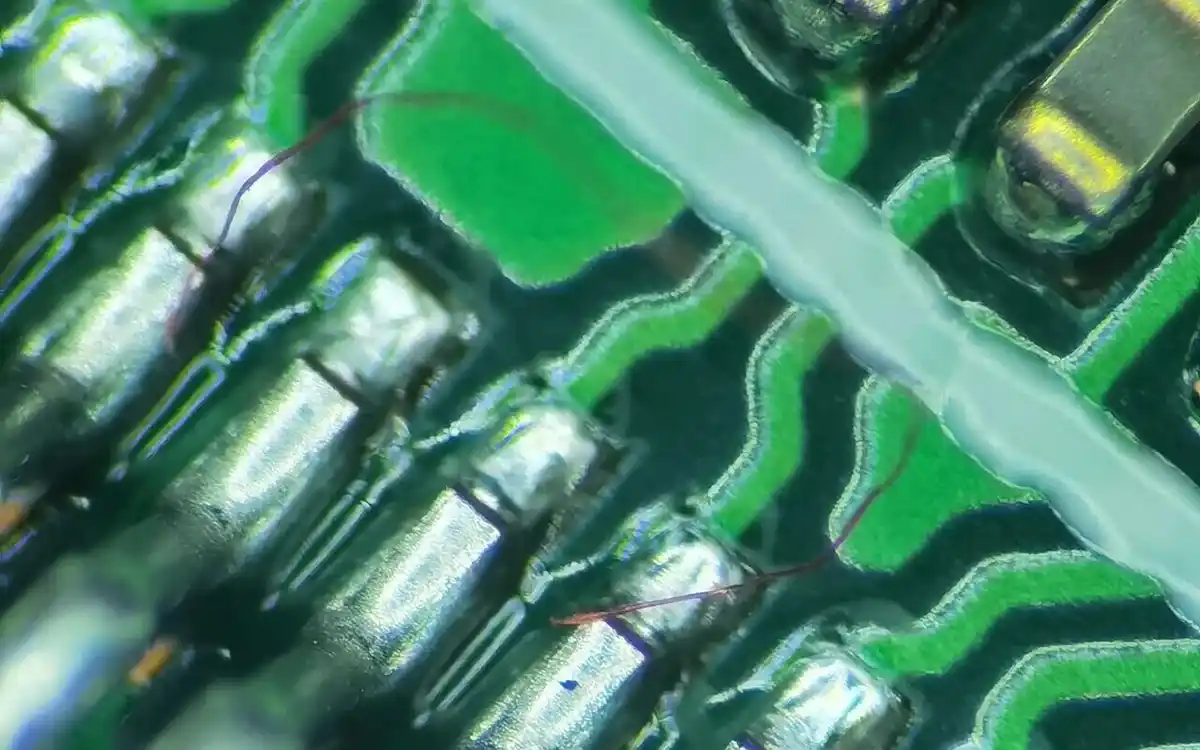
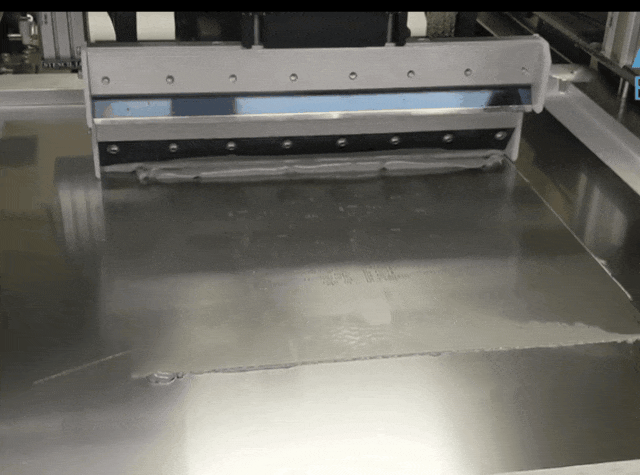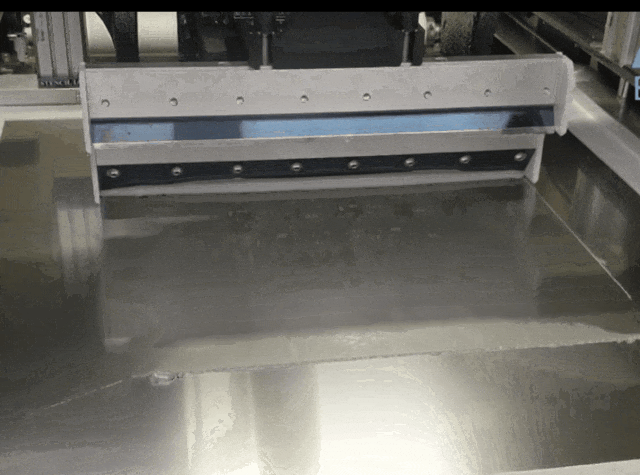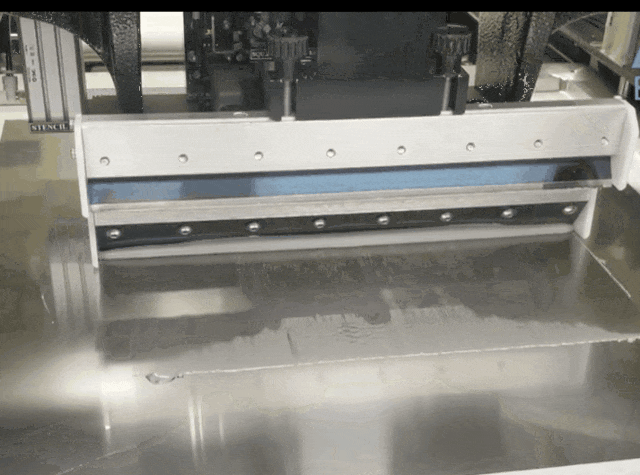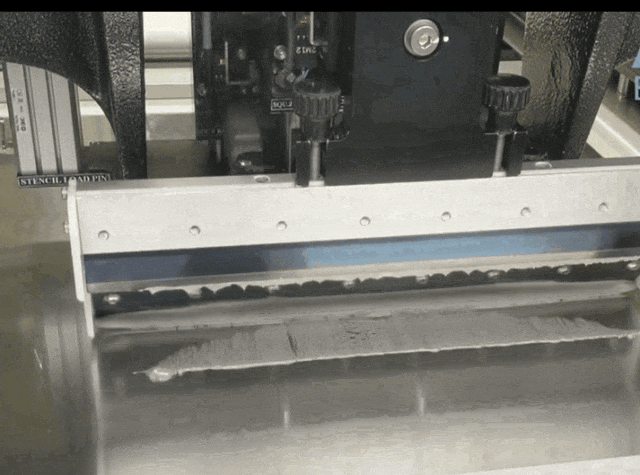
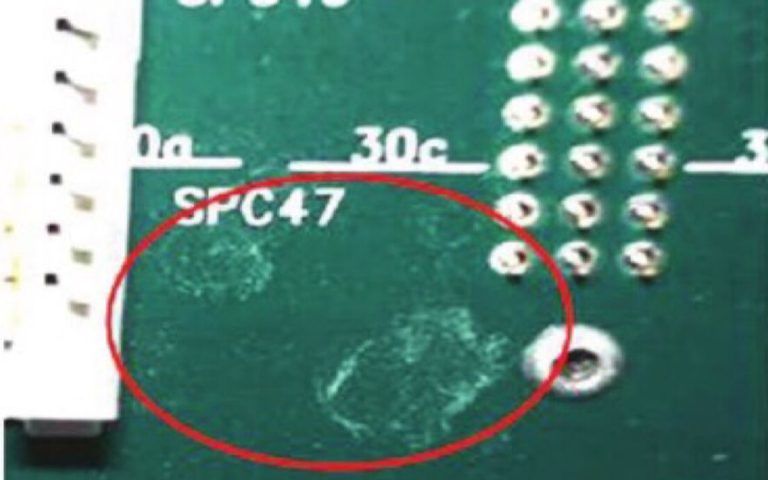
Une surface de PCB sale peut causer des défauts d'impression de pâte à souder lorsque la poussière, les fibres, les débris de routage ou d'autres particules libres interfèrent avec le joint stérile entre le pochoir et la carte, obstruent une partie d'un pad de soudure ou se transfèrent sur la face inférieure du pochoir.
L'impression résultante peut montrer une pâte insuffisante, des bords de dépôt irréguliers, des bavures, une pâte excessive ou un pont humide entre des pads adjacents. Cependant, ces signatures de défaut ne sont pas exclusives à la contamination des PCB. L'état du pochoir, le support de la carte, l'alignement, la conception de l'ouverture, la rhéologie de la pâte à souder, la pression du racloir et les réglages de séparation peuvent produire des résultats similaires.
L'approche correcte est donc de relier le défaut observé à son mécanisme physique, de le vérifier avant le refusion et ensuite d'appliquer l'action corrective appropriée.
Table des Matières
Comment la contamination de la surface du PCB affecte l'impression de pâte à souder
Lors de l'impression au pochoir, le PCB est supporté sous le pochoir et soulevé en contact avec lui. Le pochoir doit s'ajuster au joint contre la carte autour de chaque ouverture afin que la pâte à souder ne soit déposée que sur la zone de pad prévue.
Une contamination libre modifie cette interface.
Mécanisme de contamination
Effet à l'interface d'impression
Défaut d'impression possible
Réponse appropriée
Une particule est piégée entre le pochoir et le PCB
Le pochoir est localement levé et ne peut pas assurer le joint contre le masque de soudure ou le pad
Dépôt brouillé, pâte excessive, mauvaise définition des bords ou un pont humide
Enlevez les particules libres avant l'impression et confirmez la planéité et le support de la carte
Une particule couvre une partie d'un pad de soudure
Une partie du dépôt prévu ne peut pas entrer en contact correctement avec le pad
Zone de pâte réduite, dépôt irrégulier ou pâte localement insuffisante
Inspectez et nettoyez le PCB entrant avant une nouvelle impression
Une particule atteint une ouverture du pochoir
Le remplissage de pâte ou le relâchement de l'ouverture devient incohérent
Dépôt incomplet, pâte manquante ou variation de volume de dépôt
Inspectez l'ouverture et le dessous du pochoir ; nettoyez le PCB et le pochoir si nécessaire
La contamination se transfère du PCB au dessous du pochoir
La contamination affecte les cartes suivantes, même si le PCB sale d'origine a quitté l'imprimante
Tâches répétées, pontages ou dépôts en dehors de la zone du pad
Contrôlez la propreté du PCB entrant et le nettoyage sous le pochoir
L'électricité statique attire de nouvelles particules après manipulation ou chargement
Une surface nettoyée devient recontaminée avant l'impression
Défauts intermittents qui varient entre les cartes
Réduisez l'électricité statique avant l'élimination des particules et minimisez la manipulation incontrôlée
La contamination ou les résidus sur le dessous du pochoir peuvent interférer avec le joint et entraîner du flux de soudure dans des zones inattendues ou un manque de pâte là où elle est nécessaire. Cela identifie également la coplanarité des cartes, l'épaisseur du masque de soudure, l'alignement et l'état du pochoir comme des variables séparées pouvant provoquer des problèmes d'impression similaires.
Mauvais joint, bavures et pontage humide
Un mauvais joint signifie que le pochoir n'entre pas en contact efficace avec le PCB autour de l'ouverture en cours d'impression.
Lorsqu'une particule crée un espace local, la pâte à souder peut se répandre sous le pochoir au lieu de rester à l'intérieur des limites de l'ouverture. Le dépôt peut avoir une base agrandie, un bord brouillé ou une traînée de pâte fine s'étendant vers un pad adjacent. Si la pâte relie deux dépôts avant le refusion, il s'agit d'un pont humide.
Après refusion, la même condition peut devenir un pont de soudure ou produire des billes de soudure, mais un pont post-refusion seul ne prouve pas que la cause d'origine était la contamination du PCB.
La pâte sous le pochoir produit un mécanisme similaire. Le PCEA signale que la pâte laissée sur le côté de contact du pochoir empêche un joint efficace et est fréquemment associée à des dépôts excessifs, des ponts de soudure et des billes de soudure.
Cela crée une distinction diagnostique importante :
Une particule arrivant sur un PCB entrant peut initier le problème.
La pâte ou la contamination retenue sur le dessous du pochoir peut alors transporter le problème dans les cycles d'impression suivants.
Augmenter la fréquence d'essuyage du pochoir peut contrôler la contamination secondaire mais ne retire pas la source originale de particules.
Le nettoyage des PCB et le nettoyage sous le pochoir contrôlent donc différentes parties de la même interface d'impression.
Dépôts de pâte à souder insuffisants et incomplets
Un PCB contaminé ne produit pas toujours un excès de pâte. Une particule positionnée sur un pad peut réduire la surface de contact disponible ou perturber le relâchement de la pâte lorsque le PCB se sépare du pochoir.
Le résultat de l'SPI peut montrer :
Surface de dépôt réduite
Faible volume de pâte
Hauteur de dépôt irrégulière
Dépôt partiellement manquant
Efficacité de transfert instable entre les cartes consécutives
L'efficacité de transfert est le pourcentage du volume de l'ouverture transféré sur le PCB. Une faible ou instable efficacité de transfert peut également résulter d'un rapport de surface inadapté, d'ouvertures bloquées, de parois de pochoir usées, d'une condition de pâte à souder incorrecte ou d'un comportement de séparation. Elle ne doit pas être automatiquement attribuée à une contamination du PCB.
La quantité de pâte à souder compte parce qu'un excès de pâte peut contribuer aux courts-circuits, tandis qu'une quantité insuffisante peut réduire l'intégrité électrique ou mécanique de la soudure.
La surface du PCB est-elle vraiment la cause profonde?
L'apparence visuelle du défaut n'est pas suffisante. Utilisez le motif de défaut pour décider quoi inspecter ensuite.
Motif observé
Premières vérifications
Interprétation diagnostique
Le défaut apparaît de manière aléatoire et change de position entre les cartes
Surface PCB entrante, fibres d'emballage, chargeur, convoyeur et environnement de production
La contamination lâche est une cause crédible
Chaque PCB présente le même défaut au même pad
Ouverture du pochoir, conception du pad, support de carte, alignement et planéité locale de la carte
Une condition d'outillage ou de processus répétable est plus probable
Le flou ou le pontage s'aggrave au fil des impressions consécutives
Sous le pochoir, intervalle d'essuyage et contamination transférée des cartes précédentes
Une contamination progressive sous le pochoir est probable
Le défaut apparaît immédiatement après un essuyage sous le pochoir
Sécheresse du pochoir, média d'essuyage, compatibilité du solvant et cycle de vide
Le cycle de nettoyage lui-même peut affecter l'impression suivante
Les résultats SPI sont acceptables mais des ponts, un déshydratation ou des billes de soudure apparaissent après le refusion
Placement, affaissement de pâte, soudabilité, oxydation et profil de refusion
Ne le classifiez pas comme un défaut d'impression de surface de PCB sans preuve supplémentaire
Les cartes nettoyées et non nettoyées produisent la même distribution SPI
Stencil, pâte, imprimante, support et conditions dimensionnelles de PCB
L'élimination des particules de surface est peu probable d'être la principale action corrective
Ces motifs sont des indices diagnostiques, pas des critères d'acceptation. La conclusion devrait venir d'une comparaison contrôlée plutôt que d'une hypothèse visuelle.
Les directives d'impression d'AIM identifient également la planéité du substrat, le support de la carte, le comportement de séparation, la vitesse d'impression et la pression du racloir comme des variables qui affectent la libération de pâte et la définition de l'impression.
Vérifiez le défaut avant le refusion
Le moyen le plus direct pour séparer un problème d'impression d'un problème de refusion est d'inspecter le dépôt de pâte à souder immédiatement après l'impression.
Une inspection 2D peut évaluer la couverture de la pâte, le décalage et les ponts entre les pastilles. Un système SPI 3D peut également mesurer la hauteur et le volume du dépôt. Le travail technique de l'IPC identifie la surface, la hauteur, le volume et la détection des ponts comme des mesures importantes pour évaluer le processus d'impression de pâte à souder.
Un essai de vérification pratique devrait utiliser des échantillons de PCB du même lot d'arrivée :
Divisez les échantillons en groupes nettoyés et non nettoyés.
Gardez le stencil, la pâte à souder, le programme de l'imprimante, le support de la carte, le racloir et les paramètres de séparation inchangés.
Inspeciez les deux groupes avec le même programme SPI.
Comparez la surface du dépôt, la hauteur, le volume, le décalage et les alarmes de pont.
Enregistrez si les défauts restent à des emplacements fixes ou se déplacent entre les cartes.
Inspectez le dessous du stencil pendant l'essai pour des particules transférées ou un brouillage de pâte.
L'essai devrait utiliser suffisamment de cartes pour révéler la répétabilité. Une impression visuellement acceptable ne démontre pas un contrôle de processus stable.
Quels contaminants de surface peuvent être éliminés avant l'impression?
Le nettoyage de surface de PCB à sec est adapté aux contaminations légères telles que :
Poussière
Fibres et cheveux
Débris d'emballage
Particules de routage ou de dépanelisation
Particules de masque de soudure ou de substrat lâches
Débris d'objets étrangers attirés par l'électricité statique
Ces contaminants peuvent généralement être desserrés, extraits ou collectés sans introduire un processus de lavage liquide avant l'impression.
Les films d'huile, les empreintes digitales, les résidus d'adhésif, l'oxydation et la contamination ionique nécessitent une évaluation distincte. Une machine de nettoyage à sec ne doit pas être présentée comme une méthode universelle pour restaurer la soudabilité ou la propreté chimique.
La propreté visible ne prouve pas non plus la propreté ionique. La contamination ionique nécessite une méthode d'essai spécifiée et un critère d'acceptation.
Nettoyage du PCB avant l'impression de pâte à souder
Lorsque des particules de surface lâches sont confirmées comme une variable du processus d'impression, installez l'étape de nettoyage immédiatement avant l'imprimante de pâte à souder. Cela réduit le risque que le PCB soit recontaminé après nettoyage.
Un agencement typique de la ligne est :
Chargeur de PCB → Machine de nettoyage de PCB → Imprimante de pâte à souder → SPI → Pick-and-Place → Four de refusion
Le processus de nettoyage devrait faire plus que simplement déplacer des particules avec de l'air comprimé non contrôlé. Il devrait réduire l'électricité statique, desserrer la contamination et capturer le matériel libéré afin qu'il ne soit pas déposé ailleurs sur le circuit imprimé ou la ligne de production.
Trois brosses de nettoyage desserrent la poussière, les fibres et les particules lâches. L'air ionisé réduit l'électricité statique qui peut retenir la contamination, deux sections de vide extraient les particules libérées, et des rouleaux adhésifs avant et arrière collectent les débris restants.
Ce que le nettoyage de surface du PCB ne peut pas corriger
Le nettoyage des PCB avant impression est la bonne réponse uniquement lorsque la contamination de surface amovible fait partie de la cause racine confirmée.
La poussière sur un PCB peut-elle provoquer des ponts de pâte à souder?
Oui, si une particule empêche le pochoir de s'accoler contre le PCB, la pâte à souder peut se répandre sous le pochoir et vers un tampon adjacent. Le pontage peut également résulter de la contamination du pochoir, d'un désalignement, d'un excès de pâte, d'un soutien insuffisant ou de paramètres d'impression inadaptés, il est donc essentiel de vérifier la cause racine.
La contamination du PCB peut-elle causer une pâte à souder insuffisante?
Oui. Une particule peut occuper une partie d'un tampon, interférer avec le contact du pochoir ou contribuer à la contamination autour d'une ouverture. Le résultat peut être une réduction de la zone ou du volume de dépôt. Cependant, un volume faible répété au même endroit est plus susceptible d'indiquer un problème d'ouverture, de conception de pochoir ou de soutien.
Tous les PCB doivent-ils être nettoyés avant l'impression de pâte à souder?
Pas automatiquement. La décision doit être basée sur la propreté des cartes entrantes, les conditions d'emballage et de manipulation, les sources de particules, la géométrie du produit et la performance d'impression mesurée. Le nettoyage en ligne est approprié lorsque la contamination libre constitue un risque de processus récurrent ou contrôlé.
Le soufflage à l'air comprimé est-il suffisant?
Le flux d'air peut déplacer la contamination libre sans l'attraper et peut redistribuer les particules sur une autre partie du PCB ou de l'équipement de production. Un processus de nettoyage contrôlé doit combiner la libération de particules avec extraction ou collecte.
Le DEZ-C753S élimine-t-il les résidus de flux ou la contamination ionique ?
Non. Le DEZ-C753S élimine la contamination libre sèche des PCB nus avant l'impression. Les résidus de flux sur un PCBA assemblé et les exigences de propreté ionique définies nécessitent un processus de nettoyage et de vérification différent.
Contrôlez la cause, pas seulement le défaut
Une surface de PCB non propre peut perturber l'impression de la pâte à souder, mais le défaut doit être tracé à travers l'interface d'impression plutôt que déduit de son apparence après refusion.
Inspectez le PCB entrant, le dessous de la pochoir et le dépôt de pâte ensemble. Utilisez SPI et des comparaisons contrôlées pour déterminer si le défaut suit le PCB, reste à une ouverture fixe ou se développe au cours des cycles d'impression consécutifs. Une fois que la contamination de surface lâche est confirmée, un processus de nettoyage en ligne peut éliminer cette variable avant que le PCB n'atteigne l'imprimante.
Envoyez à DEZ vos dimensions de PCB, épaisseur, échantillons de contamination, direction du convoyeur et configuration actuelle de la ligne pour évaluer le DEZ-C753S pour votre processus d'impression SMT.