Utilizziamo i cookie per assicurarti di offrirti la migliore esperienza sul nostro sito web.
Parla direttamente con il nostro team attrezzature
Dicci cosa hai bisogno di pulire, saldare o ispezionare. Ti consiglieremo attrezzature adatte in base alle dimensioni del tuo PCB, al processo e alla capacità produttiva.
Supporto diretto dal produttore
Entro 1 ora lavorativa
Ottieni consigli sulla selezione dell'attrezzatura, test di campioni e configurazione direttamente da DEZ SMT.
Le tue informazioni vengono utilizzate solo per rispondere alla tua richiesta.
Difetti di stampa della pasta di saldatura causati da una superficie PCB non pulita
Scopri come le particelle della superficie PCB causano sbavature della pasta di saldatura, ponticelli e depositi insufficienti, e come verificare la causa principale prima del reflow.
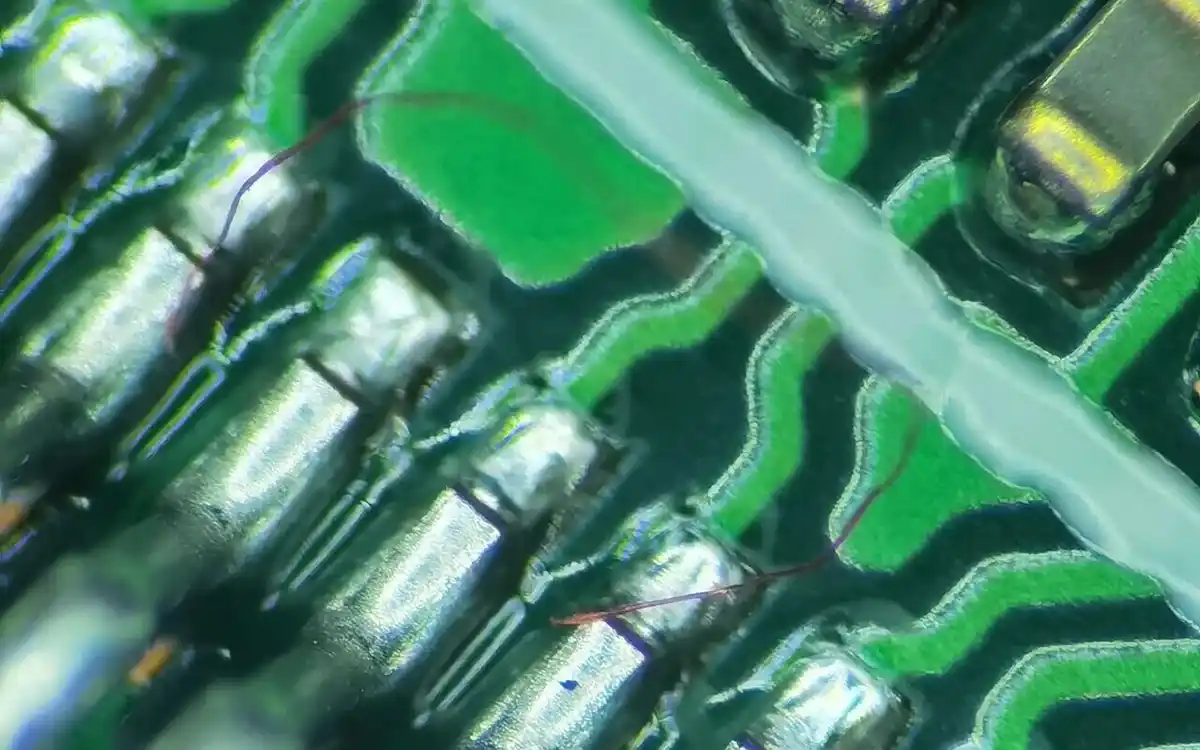
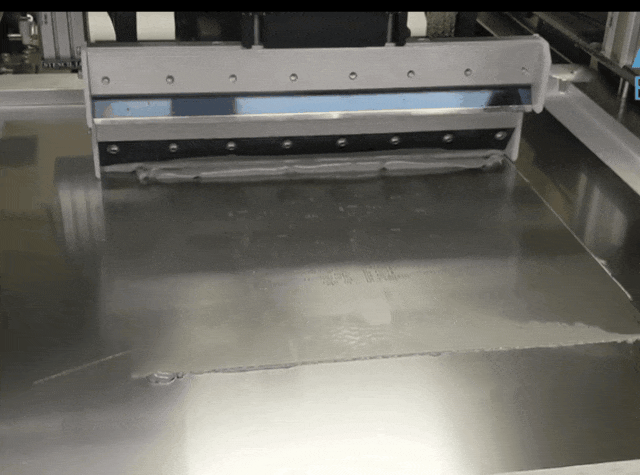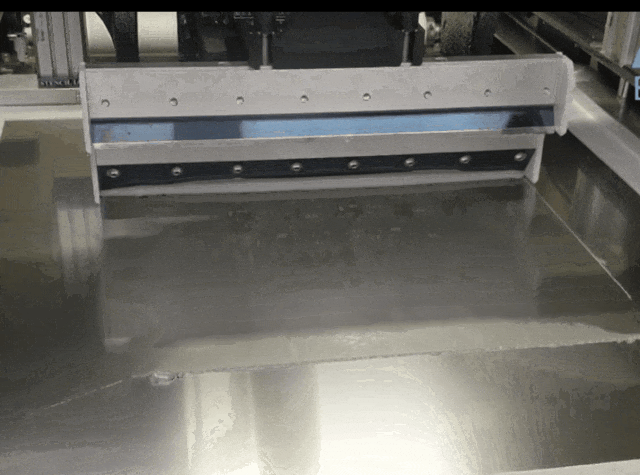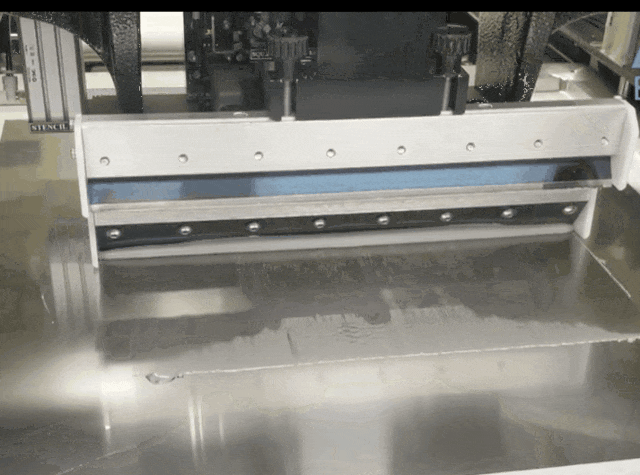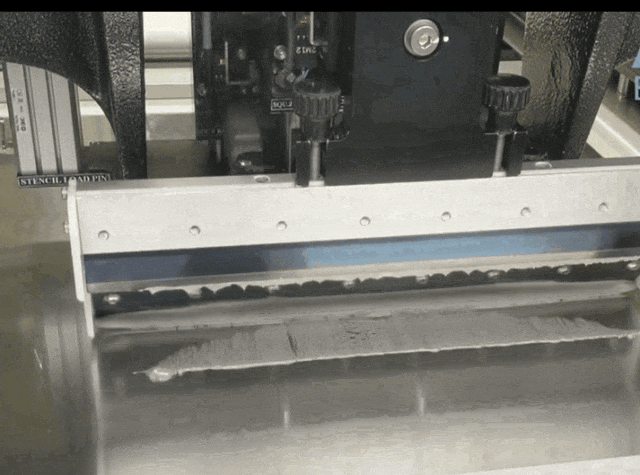
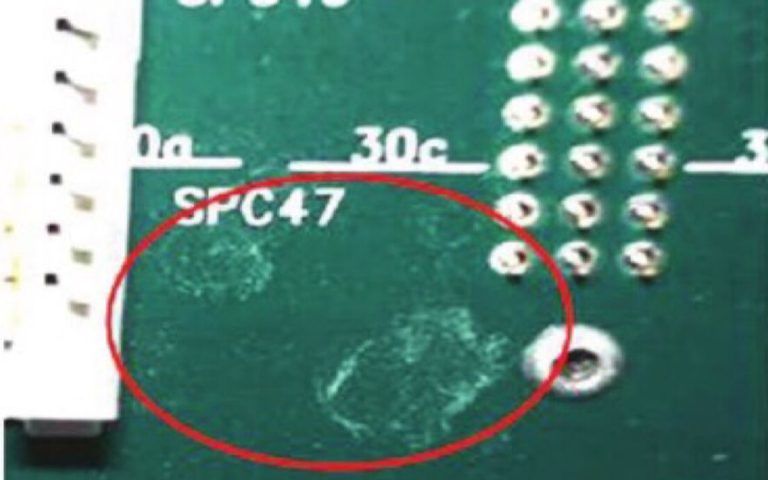
Una superficie PCB non pulita può causare difetti nella stampa della pasta di saldatura quando polvere, fibre, detriti di fresatura o altre particelle libere interferiscono con la guarnizione stencil-a-scheda, ostruendo parte di un pad di saldatura o trasferendosi sul lato inferiore dello stencil.
La stampa risultante può mostrare insufficiente pasta, bordi di deposizione irregolari, sbavature, eccesso di pasta o ponti umidi tra pad adiacenti. Tuttavia, queste firme di difetto non sono esclusive per la contaminazione della PCB. La condizione dello stencil, il supporto della scheda, l'allineamento, il design dell'apertura, la reologia della pasta di saldatura, la pressione della raschietto e le impostazioni di separazione possono produrre risultati simili.
L'approccio corretto è quindi collegare il difetto osservato al suo meccanismo fisico, verificarlo prima del riflusso e poi applicare l'azione correttiva appropriata.
Indice
Come la contaminazione della superficie PCB influisce sulla stampa della pasta di saldatura
Durante la stampa con stencil, la PCB è supportata sotto lo stencil e sollevata in contatto con esso. Lo stencil dovrebbe guarnire contro la scheda intorno a ciascuna apertura in modo che la pasta di saldatura venga depositata solo nell'area del pad previsto.
La contaminazione libera altera questa interfaccia.
Meccanismo di contaminazione
Effetto all'interfaccia di stampa
Possibile difetto di stampa
Risposta appropriata
Una particella è intrappolata tra lo stencil e la PCB
Lo stencil viene sollevato localmente e non può guarnire contro la maschera di saldatura o il pad
Deposito sbavato, eccesso di pasta, definizione dei bordi scadente o un ponte umido
Rimuovere le particelle libere prima della stampa e confermare la planarità e il supporto della scheda
Una particella copre parte di un pad di saldatura
Parte del deposito previsto non può contattare correttamente il pad
Area di pasta ridotta, deposito irregolare o pasta localmente insufficiente
Ispezionare e pulire la PCB in entrata prima di un'altra stampa
Una particella raggiunge un'apertura dello stencil
Il riempimento della pasta o il rilascio dell'apertura diventano incoerenti
Deposito incompleto, pasta mancante o variazione del volume di deposito
Ispezionare l'apertura e la parte inferiore dello stencil; pulire il PCB e lo stencil secondo necessità
La contaminazione si trasferisce dal PCB alla parte inferiore dello stencil
La contaminazione influisce su schede successive, anche se il PCB originale sporco ha lasciato la stampante
Macchie, ponti o depositi ripetuti al di fuori dell'area del pad
Controllare la pulizia del PCB in entrata e la pulizia sotto lo stencil
L'elettricità statica attira nuove particelle dopo la manipolazione o il caricamento
Una superficie pulita diventa nuovamente contaminata prima della stampa
Difetti intermittenti che variano tra le schede
Ridurre l'elettricità statica prima della rimozione delle particelle e minimizzare la manipolazione non controllata
La contaminazione o il residuo sulla parte inferiore dello stencil possono interferire con la guarnizione e portare a pasta di saldatura in aree non desiderate o pasta insufficiente dove è necessaria. Identifica anche la coplanarità della scheda, lo spessore della maschera di saldatura, l'allineamento e le condizioni dello stencil come variabili separate che possono produrre problemi di stampa simili.
Gasketing scadente, sbavature e ponticelli bagnati
Una guarnizione scadente significa che lo stencil non fa un contatto efficace con il PCB attorno all'apertura da stampare.
Quando una particella crea un vuoto locale, la pasta di saldatura può espandersi sotto lo stencil anziché rimanere all'interno del confine dell'apertura. Il deposito potrebbe avere una base ingrandita, un bordo sfocato o un sottile percorso di pasta che si estende verso un pad adiacente. Se la pasta collega due depositi prima della rifusione, questo è un ponte bagnato.
Dopo la rifusione, la stessa condizione può diventare un ponte di saldatura o produrre palline di saldatura, ma un ponte post-rifusione da solo non prova che la causa originale fosse la contaminazione del PCB.
La pasta sotto lo stencil produce un meccanismo simile. PCEA riporta che la pasta lasciata sul lato di contatto dello stencil impedisce una guarnizione efficace ed è frequentemente associata a depositi eccessivi, ponti di saldatura e palline di saldatura.
Questo crea una distinzione diagnostica importante:
Una particella che arriva su un PCB in entrata può innescare il problema.
La pasta o la contaminazione trattenuta sulla parte inferiore dello stencil possono quindi portare il problema nei cicli di stampa successivi.
Aumentare la frequenza di pulizia dello stencil può controllare la contaminazione secondaria ma non rimuove la fonte originale di particelle.
La pulizia dei PCB e la pulizia sotto lo stencil controllano quindi parti diverse della stessa interfaccia di stampa.
Depositi di pasta di saldatura insufficienti e incompleti
Un PCB contaminato non produce sempre una quantità eccessiva di pasta. Una particella posizionata su un pad può ridurre l'area di contatto disponibile o disturbare il rilascio della pasta mentre il PCB si separa dallo stencil.
Il risultato SPI può mostrare:
Area di deposito ridotta
Basso volume di pasta
Altezza di deposito irregolare
Deposito parzialmente mancante
Efficienza di trasferimento instabile tra schede consecutive
L'efficienza di trasferimento è la percentuale del volume dell'apertura trasferito sul PCB. Un'efficienza di trasferimento bassa o instabile può anche risultare da un rapporto area inadeguato, aperture bloccate, pareti dello stencil usurate, condizioni della pasta per saldatura errate o comportamento di separazione. Non dovrebbe essere automaticamente attribuita alla contaminazione del PCB.
La quantità di pasta per saldatura è importante perché una quantità eccessiva può contribuire ai cortocircuiti, mentre una quantità insufficiente può ridurre l'integrità elettrica o meccanica della giunzione saldata.
La superficie PCB è davvero la causa principale?
L'aspetto visivo del difetto non è sufficiente. Usa il modello del difetto per decidere cosa ispezionare successivamente.
Modello osservato
Controlli iniziali
Interpretazione diagnostica
Il difetto appare casualmente e cambia posizione tra le schede
Superficie del PCB in entrata, fibre di imballaggio, caricatore, nastro trasportatore e ambiente di produzione
La contaminazione allentata è una causa credibile
Ogni PCB mostra lo stesso difetto sullo stesso pad
Apertura dello stencil, design del pad, supporto della scheda, allineamento e planarità locale della scheda
È più probabile che vi sia una condizione di attrezzaggio o processo ripetibile
La sfocatura o il ponte peggiorano con le stampe consecutive
Parte inferiore dello stencil, intervallo di pulizia e contaminazione trasferita da schede precedenti
È probabile una contaminazione progressiva sotto lo stencil
Il difetto appare immediatamente dopo una pulizia sotto lo stencil
Asciugatura dello stencil, media di pulizia, compatibilità dei solventi e ciclo di vuoto
Il ciclo di pulizia stesso può influenzare la prossima stampa
I risultati SPI sono accettabili, ma si notano bridging, dewetting o pallini di stagno dopo il reflow
Posizionamento, afflosciamento della pasta, saldabilità, ossidazione e profilo di reflow
Non classificarlo come un difetto di stampa sulla superficie PCB senza ulteriori prove
Schede pulite e non pulite producono la stessa distribuzione SPI
Condizioni di stencil, pasta, stampante, supporto e dimensioni PCB
La rimozione delle particelle superficiali è improbabile che sia l'azione correttiva principale
Questi schemi sono indizi diagnostici, non criteri di accettazione. La conclusione dovrebbe derivare da un confronto controllato piuttosto che da un'assunzione visiva.
Le linee guida di stampa di AIM identificano anche la planarità del substrato, il supporto della scheda, il comportamento di separazione, la velocità di stampa e la pressione della raschia come variabili che influenzano il rilascio della pasta e la definizione della stampa.
Verifica il difetto prima del reflow
Il modo più diretto per separare un problema di stampa da un problema di reflow è ispezionare il deposito di pasta saldante immediatamente dopo la stampa.
Un'ispezione 2D può valutare la copertura della pasta, l'offset e il bridging tra i pad. Un sistema SPI 3D può misurare inoltre l'altezza e il volume del deposito. Il lavoro tecnico IPC identifica area, altezza, volume e rilevamento di bridging come misurazioni importanti per valutare il processo di stampa della pasta saldante.
Una prova di verifica pratica dovrebbe utilizzare campioni PCB dello stesso lotto in arrivo:
Dividi i campioni in gruppi puliti e non puliti.
Mantieni inalterati stencil, pasta saldante, programma della stampante, supporto della scheda, raschia e impostazioni di separazione.
Ispeziona entrambi i gruppi con lo stesso programma SPI.
Confronta area del deposito, altezza, volume, offset e allarmi di bridging.
Registra se i difetti rimangono in posizioni fisse o si spostano tra le schede.
Ispeziona il lato inferiore dello stencil durante la prova per particelle trasferite o sbavature di pasta.
La prova dovrebbe utilizzare un numero sufficiente di schede per rivelare la ripetibilità. Una stampa visivamente accettabile non dimostra un controllo del processo stabile.
Quali contaminanti della superficie possono essere rimossi prima della stampa?
La pulizia a secco della superficie del PCB è adatta per contaminazioni leggere come:
Polvere
Fibre e capelli
Detriti di imballaggio
Particelle di routing o depanelizzazione
Particelle di maschera di saldatura o di substrato allentate
Detriti di oggetti estranei attratti staticamente
Queste contaminazioni possono di solito essere allentate, estratte o raccolte senza introdurre un processo di lavaggio liquido prima della stampa.
Film di olio, impronte digitali, residui di adesivo, ossidazione e contaminazione ionica richiedono una valutazione separata. Una macchina per la pulizia a secco non dovrebbe essere presentata come un metodo universale per ripristinare la saldabilità o la pulizia chimica.
La pulizia visibile non prova anche la pulizia ionica. La contaminazione ionica richiede un metodo di test specifico e un criterio di accettazione.
Pulizia PCB prima della stampa della pasta di saldatura
Quando le particelle superficiali allentate vengono confermate come una variabile del processo di stampa, installa la fase di pulizia immediatamente prima della stampante di pasta salda. Questo riduce l'opportunità che il PCB venga ricontaminato dopo la pulizia.
Una disposizione tipica della linea è:
Caricatore PCB → Macchina di Pulizia PCB → Stampante di Pasta per Saldatura → SPI → Pick-and-Place → Forno di Rifusione
Il processo di pulizia dovrebbe fare di più che semplicemente spostare particelle con aria compressa non controllata. Dovrebbe ridurre la staticità, allentare la contaminazione e catturare il materiale rilasciato affinché non venga depositato altrove sulla scheda o sulla linea di produzione.
Tre spazzole di pulizia allentano polvere, fibre e particelle allentate. L'aria ionizzata riduce la staticità che può trattenere contaminazioni, due sezioni di aspirazione estraggono particelle rilasciate e i rulli adesivi anteriori e posteriori raccolgono detriti rimanenti.
Requisito del processo
DEZ-C753S
Pezzetto
PCB nudo o non popolato
Metodo di pulizia
Pulizia automatica a secco in linea e doppia faccia
La polvere su un PCB può causare ponticelli della pasta di saldatura?
Sì, se una particella impedisce al mascherino di aderire al PCB, la pasta di saldatura può diffondersi sotto il mascherino e verso un pad adiacente. Anche l'ostruzione può derivare dalla contaminazione del mascherino, disallineamento, eccesso di pasta, supporto scarso o parametri di stampa non adatti, quindi è necessario verificare la causa radice.
La contaminazione del PCB può causare pasta di saldatura insufficiente?
Sì. Una particella può occupare parte di un pad, interferire con il contatto del mascherino o contribuire alla contaminazione attorno a un'apertura. Il risultato può essere una riduzione dell'area o del volume di deposito. Tuttavia, volumi ridotti ripetuti nella stessa posizione sono più probabili indicare un problema di apertura, progettazione del mascherino o supporto.
Ogni PCB deve essere pulito prima della stampa della pasta di saldatura?
Non automaticamente. La decisione dovrebbe basarsi sulla pulizia delle schede in entrata, sulle condizioni di imballaggio e manipolazione, sulle fonti di particelle, sulla geometria del prodotto e sulle prestazioni di stampa misurate. La pulizia in linea è appropriata quando la contaminazione allentata è un rischio di processo ricorrente o controllato.
Soffiare con aria compressa è sufficiente?
Il flusso d'aria può muovere la contaminazione allentata senza catturarla e può ridistribuire le particelle su un'altra parte del PCB o dell'attrezzatura di produzione. Un processo di pulizia controllato dovrebbe combinare il rilascio di particelle con l'estrazione o la raccolta.
Il DEZ-C753S rimuove i residui di flusso o la contaminazione ionica?
No. Il DEZ-C753S rimuove la contaminazione superficiale secca da PCB nudi prima della stampa. I residui di flusso su un PCBA assemblato e i requisiti definiti di pulizia ionica richiedono un processo di pulizia e verifica diverso.
Controlla la causa, non solo il difetto
Una superficie PCB sporca può disturbare la stampa della pasta di saldatura, ma il difetto dovrebbe essere tracciato attraverso l'interfaccia di stampa piuttosto che dedotto dalla sua apparenza dopo il riflusso.
Ispezionare il PCB in entrata, il lato inferiore della stencil e il deposito di pasta insieme. Utilizzare SPI e un confronto controllato per determinare se il difetto segue il PCB, rimane a un'apertura fissa o si sviluppa nel corso di cicli di stampa consecutivi. Una volta confermata la contaminazione superficiale allentata, un processo di pulizia inline può rimuovere quella variabile prima che il PCB raggiunga la stampante.
Invia a DEZ le dimensioni del tuo PCB, lo spessore, i campioni di contaminazione, la direzione del nastro trasportatore e la configurazione attuale della linea per valutare il DEZ-C753S per il tuo processo di stampa SMT.