Utilizziamo i cookie per assicurarti di offrirti la migliore esperienza sul nostro sito web.
Parla direttamente con il nostro team attrezzature
Dicci cosa hai bisogno di pulire, saldare o ispezionare. Ti consiglieremo attrezzature adatte in base alle dimensioni del tuo PCB, al processo e alla capacità produttiva.
Supporto diretto dal produttore
Entro 1 ora lavorativa
Ottieni consigli sulla selezione dell'attrezzatura, test di campioni e configurazione direttamente da DEZ SMT.
Le tue informazioni vengono utilizzate solo per rispondere alla tua richiesta.
Forno di rifusione a 8 o 10 zone: quale scegliere?
Confronta i forni di rifusione a 8 e 10 zone in base alla lunghezza di riscaldamento, al controllo del profilo, alla massa termica del PCB, alla velocità di produzione e ai requisiti di collaudo del processo.
Le principali differenze tra un forno di rifusione a 8 zone e uno a 10 zone sono la lunghezza di riscaldamento disponibile e il numero di regolazioni indipendenti della temperatura.
Un forno a 8 zone è normalmente sufficiente per gli assemblaggi PCB convenzionali quando riesce a produrre il profilo della pasta saldante richiesto alla velocità di produzione prevista. Un forno a 10 zone offre più punti di regolazione e un percorso di riscaldamento più lungo per PCBA con grandi differenze di massa termica, finestre di processo ristrette o maggiori requisiti di produttività.
Un maggior numero di zone non produce automaticamente giunti di saldatura migliori. Il forno corretto è quello in grado di mantenere i punti più caldi e più freddi della PCBA reale entro la finestra di processo approvata a pieno carico di produzione.
Indice
Cosa cambiano due zone aggiuntive
Un profilo di rifusione deve controllare preriscaldamento, attivazione del flussante, tempo sopra il liquidus, temperatura di picco e raffreddamento.
Con dieci zone di riscaldamento, l'aumento della temperatura può essere suddiviso in più fasi indipendenti. Gli ingegneri di processo hanno più margine per rallentare la velocità di riscaldamento iniziale, bilanciare la fase di mantenimento e controllare il passaggio al picco di rifusione senza affidarsi esclusivamente alle variazioni della velocità del trasportatore.
La sezione di riscaldamento più lunga aumenta anche il tempo di processo disponibile. Ciò può essere utile quando una scheda contiene ampie aree di rame, schermature, connettori o componenti di potenza che si riscaldano più lentamente dei piccoli componenti passivi.
Tuttavia, il numero di zone è solo una parte della progettazione del forno. Anche la lunghezza di riscaldamento, la circolazione dell'aria calda, il riscaldamento superiore e inferiore, il carico del trasportatore e le prestazioni di raffreddamento influiscono sulla temperatura misurata della PCBA.
Forni di rifusione DEZ a 8 e 10 zone
Il seguente confronto utilizza le specifiche attuali dei modelli DEZ-R800PC e DEZ-R1000PC.
Confronto
DEZ-R800PC
DEZ-R1000PC
Zone di riscaldamento
8 superiori + 8 inferiori
10 superiori + 10 inferiori
Lunghezza della sezione di riscaldamento
3140 mm
3890 mm
Zone di raffreddamento
2
2
Velocità del nastro trasportatore
0–1.8 m/min
0–2.0 m/min
Intervallo di impostazione della temperatura
Temperatura ambiente fino a 320°C
Temperatura ambiente fino a 300°C
Profilazione online
3 canali per termocoppie
3 canali per termocoppie
Indicazione tipica per la scelta
PCBA convenzionali con un profilo realizzabile
PCBA complesse o termicamente sbilanciate che richiedono un maggiore margine di regolazione
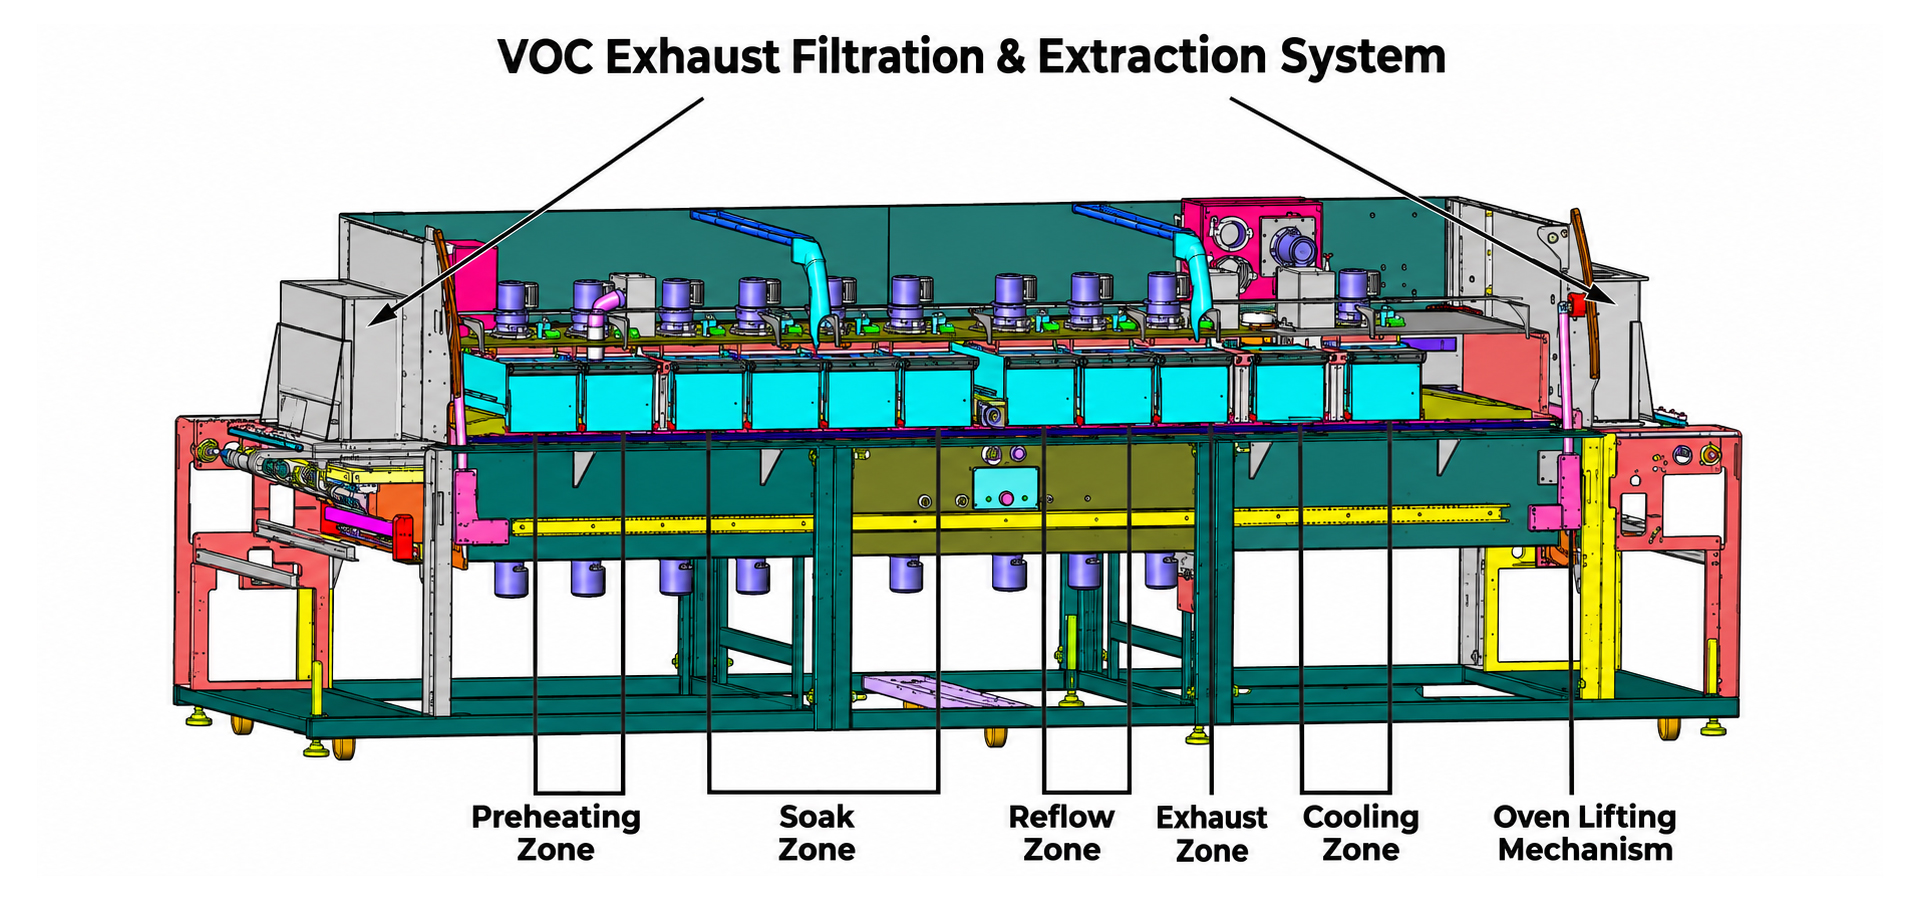
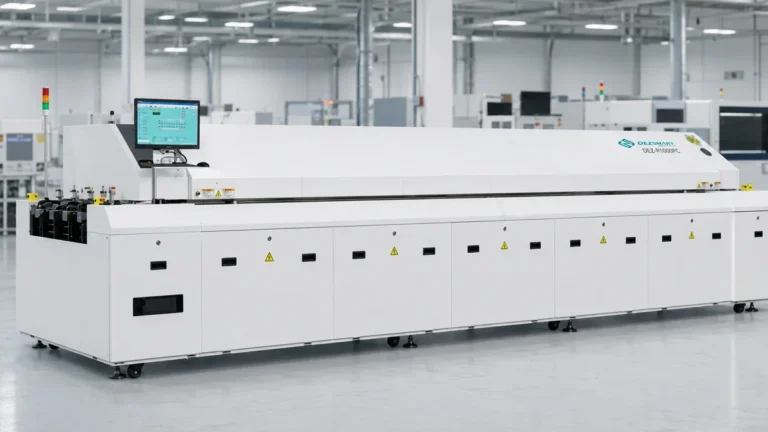
La Forno di rifusione DEZ-R1000PC a 10 zone estende la sezione di riscaldamento a 3890 mm. La lunghezza e i punti di controllo aggiuntivi offrono agli ingegneri una maggiore flessibilità nel bilanciare le diverse velocità di riscaldamento dell'assemblaggio.
Quando è sufficiente un forno di rifusione a 8 zone
Un forno a 8 zone è una scelta pratica quando la PCBA raggiunge la velocità di salita, la condizione di mantenimento, il tempo sopra il liquidus e la temperatura di picco richiesti senza differenze di temperatura eccessive sulla scheda.
Le applicazioni tipiche possono includere schede LED, controllori per elettrodomestici, alimentatori standard e altri assemblaggi con massa termica moderata. Il nome del prodotto da solo non ne determina l'idoneità; è il profilo misurato a farlo.
Un forno a 8 zone può anche processare PCBA con componenti BGA, QFN o 0201 quando la struttura della scheda, la distribuzione del rame e la disposizione dei componenti consentono un profilo stabile. Questi package non richiedono automaticamente una macchina a 10 zone.
La sezione di riscaldamento più corta può ridurre l'ingombro dell'apparecchiatura e la potenza installata richiesta. È quindi ragionevole scegliere otto zone quando una maggiore lunghezza di riscaldamento non offre un vantaggio di processo misurabile.
Quando un forno a 10 zone offre un maggiore margine di processo
Un forno a 10 zone diventa più utile quando le aree più calde e più fredde della PCBA rispondono in modo molto diverso alle stesse impostazioni del forno.
Un piccolo componente passivo può riscaldarsi rapidamente mentre un grande connettore, una schermatura, un package BGA o una sezione con molto rame rimane al di sotto della temperatura richiesta. L'aumento della temperatura dell'intero forno può surriscaldare l'area più rapida prima che quella più lenta raggiunga la corretta condizione di rifusione.
Le zone aggiuntive consentono di modellare la curva di riscaldamento in modo più graduale. Questo è utile per schede multistrato spesse, elettronica di potenza ad alto contenuto di rame e assemblaggi misti con componenti a passo fine e parti ad alta massa termica.
Una sezione di riscaldamento più lunga può inoltre supportare una velocità di produzione più elevata senza costringere la PCBA ad attraversare troppo rapidamente le fasi termiche richieste. La velocità effettiva del trasportatore deve comunque essere confermata in base alle specifiche della pasta saldante e a un profilo misurato.
Gli assemblaggi con BGA, QFN e 0201 richiedono dieci zone?
Non necessariamente.
I giunti di saldatura BGA e QFN sono nascosti sotto il package, mentre i componenti 0201 hanno una massa termica molto ridotta. La combinazione di questi componenti con grandi connettori, schermature o aree ad alto contenuto di rame può creare una finestra di processo termico ristretta.
In questa situazione, un forno a 10 zone offre maggiore flessibilità di regolazione. Tuttavia, una scheda relativamente uniforme contenente questi package può comunque essere processata con successo in un forno a 8 zone.
La decisione deve basarsi sulle differenze di temperatura misurate, non soltanto sui nomi dei componenti. Anche i giunti di saldatura nascosti devono essere controllati con un'ispezione adeguata dopo aver definito il profilo.
Perché il numero di zone da solo non è sufficiente
Un forno con più zone può comunque produrre un profilo non adatto se il flusso d'aria, il carico o le impostazioni del trasportatore non sono corretti.
La circolazione superiore e inferiore dell'aria calda deve trasferire il calore uniformemente su tutta la larghezza utile del trasportatore. Anche la posizione delle guide, il supporto centrale della scheda, la distanza tra i PCB e il numero di schede nel forno possono modificare la risposta termica.
Il raffreddamento deve essere incluso nella valutazione. Il giunto di saldatura non è completo alla temperatura di picco; la PCBA deve attraversare una fase di raffreddamento controllato che produca le condizioni di solidificazione richieste senza sollecitazioni termiche eccessive.
La precisione del controllo della temperatura indicata sul display dell'apparecchiatura è inoltre diversa dalla temperatura effettiva dei componenti. L'unico metodo affidabile consiste nel fissare termocoppie in punti rappresentativi della PCBA e misurare l'intero profilo di produzione.
Testare la PCBA più impegnativa a pieno carico
Non effettuare il confronto finale utilizzando soltanto un forno vuoto o la scheda più semplice della gamma di prodotti.
Scegliere l'assemblaggio con la maggiore differenza termica. Posizionare le termocoppie vicino al componente più piccolo o che si riscalda più rapidamente e intorno al componente più grande, all'area con molto rame o a un altro punto freddo previsto.
Eseguire il test utilizzando il supporto reale, la velocità del trasportatore, la distanza tra le schede e il massimo carico di produzione previsto. Confrontare:
velocità di riscaldamento;
differenza di temperatura sulla PCBA;
tempo di mantenimento;
tempo sopra il liquidus;
temperatura di picco;
velocità di raffreddamento;
difetti di saldatura visibili e nascosti.
La curva misurata deve rimanere entro i limiti specificati dal fornitore della pasta saldante e le restrizioni di temperatura dei componenti.
Scegliere un forno di rifusione a 8 zone quando la PCBA reale può raggiungere un profilo di produzione stabile con un margine di processo sufficiente. Non è necessario acquistare zone aggiuntive che non migliorano il risultato misurato.
Scegliere un forno a 10 zone quando il prodotto presenta maggiori differenze di massa termica, richiede più punti di regolazione del profilo o deve mantenere la curva approvata a una velocità del trasportatore più elevata.
La domanda corretta non è semplicemente se dieci zone siano migliori di otto. Occorre stabilire se la lunghezza di riscaldamento, il flusso d'aria, la velocità del trasportatore e il controllo delle zone riescono a mantenere l'intera PCBA entro la finestra di processo termico richiesta durante la produzione reale.
Fornire dimensioni, spessore, numero di strati e peso del rame del PCB, i componenti più grandi, la scheda tecnica della pasta saldante, la produttività prevista e l'attuale layout della linea di produzione.
DEZ può confrontare il profilo termico richiesto con la lunghezza di riscaldamento, la velocità del trasportatore e la configurazione di raffreddamento disponibili prima di consigliare un forno di rifusione a 8 o 10 zone.